Elektroda przykleja się przy zajarzeniu: siedem przyczyn
Przyklejanie to zwarcie zamiast łuku: rdzeń dotyka materiału i nie może się oderwać, bo brakuje energii na przerwanie. Przyczyn jest siedem, a niżej ułożone są według częstości, nie według podręcznika.
Krótka odpowiedź
Najczęściej elektroda klei się z trzech powodów: za mały prąd, za krótki łuk i wilgotna otulina. Dodaj 10–15 A, zajarzaj pociągnięciem jak zapałką i trzymaj łuk długości średnicy elektrody. Jeżeli klei się nowa elektroda z otwartej paczki — to wilgoć, a nie ustawienia.

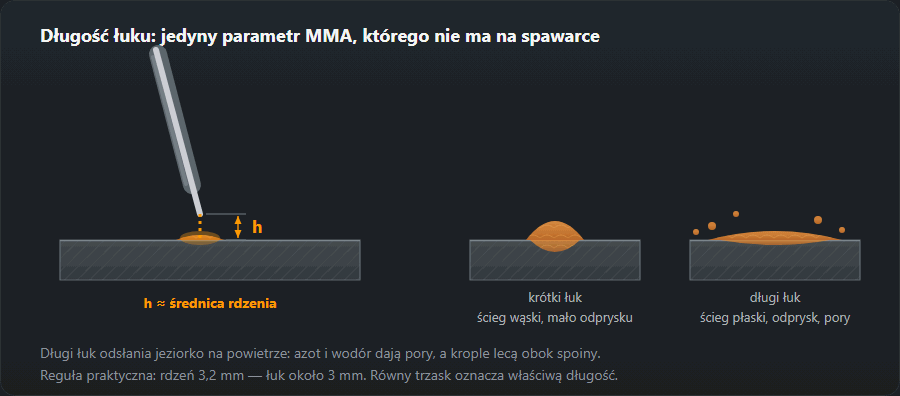
Najczęściej winny jest za niski prąd albo za krótki łuk. Dodaj 10–15 A i trzymaj odstęp mniej więcej na średnicę elektrody. Jeśli nie pomogło, sprawdź zacisk masy — po kilku spoinach nie powinien być ciepły. Pełna kolejność sprawdzania jest w tablicy niżej.
Kolejność sprawdzania
| # | Przyczyna | Jak sprawdzić w minutę | Co zrobić |
|---|---|---|---|
| 1 | Za niski prąd | Porównać z zakresem dla twojej średnicy | Dodać 10–15 A, sprawdzić w kalkulatorze prądu |
| 2 | Za krótki łuk | Odstęp powinien być mniej więcej na średnicę elektrody | Trzymać łuk dłuższy, nie wciskać elektrody w materiał |
| 3 | Zły styk masy | Dotknąć zacisku po kilku spoinach — grzeje się? | Oczyścić miejsce styku do metalu, przełożyć bliżej spoiny |
| 4 | Zawilgocona otulina | Opakowanie stało otwarte? Elektroda trzeszczy i pluje? | Wysuszyć wg opisu na opakowaniu, zob. rodzaje otuliny |
| 5 | Spadek napięcia w przewodzie | Długość i przekrój przewodu, nagrzewanie złączy | Sprawdzić przekrój w kalkulatorze przewodu, rozwinąć krąg |
| 6 | Elektrody zasadowe na prądzie przemiennym | Oznaczenie na opakowaniu: B, „tylko DC+” | Przełączyć na DC biegunowości odwrotnej albo zmienić elektrodę |
| 7 | Zapad napięcia w sieci | Światło mruga, spawarka siada pod obciążeniem | Sprawdzić przewód zasilający i zabezpieczenie, zrezygnować z cienkiego przedłużacza |
Dlaczego prąd jest na pierwszym miejscu
Łuk istnieje, dopóki starcza energii na jonizację przerwy. Przy zaniżonym prądzie kropla metalu zdąży zastygnąć w momencie dotknięcia i rdzeń się przyspawa. Objaw właśnie tej przyczyny: elektroda klei się stale, nie tylko przy zajarzaniu, a spoina wychodzi wąska i wypukła, z brakiem przetopu.
Dodawać prądu na ślepo jednak nie warto: zawyżony daje podtopienia i przepalenia. Punktem odniesienia jest zakres tabelaryczny dla średnicy z poprawką na pozycję i rodzaj otuliny.
Długość łuku
Najczęstszy błąd początkującego to dociskanie elektrody do materiału, żeby „nie zgubić” łuku. Wychodzi odwrotnie: przerwa się zamyka i następuje zwarcie. Robocza długość łuku odpowiada mniej więcej średnicy elektrody: dla trójki to około 3 mm — wyraźny odstęp, a nie dotyk.
Prawidłowy łuk równo syczy, jak tłuszcz na patelni. Trzask z przerwami — łuk gaśnie i zajarza się na przemian: za krótko albo za mało prądu. Głuchy niski dźwięk z rozpryskiem — prądu za dużo.
Masa i przewody
O tej przyczynie przypomina się na końcu, a jest w pierwszej trójce. Prąd płynie całym obwodem i każda rezystancja w nim obniża napięcie na łuku: sam przewód, zacisk masy, złącza szybkie, miejsce styku na elemencie.
- Zacisk stawia się na oczyszczonym metalu jak najbliżej spoiny. Przez farbę, grunt i zgorzelinę prąd idzie źle.
- Grzejące się złącze albo zacisk to objaw strat wprost.
- Krąg przewodu rozwija się: zwinięty działa jak cewka i gorzej oddaje ciepło.
- Przedłużanie skrętką na taśmę to dodatkowa rezystancja i zagrożenie pożarowe.
Wilgoć w otulinie
Zawilgocona elektroda klei się, pluje i daje pory. Najbardziej wrażliwe są elektrody zasadowe: nabierają wody w kilka godzin od otwarcia opakowania. Rutylowe znoszą to lepiej, a celulozowe potrzebują wilgoci w otulinie do pracy. Jak rozpoznać wilgotną elektrodę i w jakiej temperaturze suszyć każdy rodzaj — w osobnym rozdziale niżej.
Biegunowość
Elektrody z otuliną zasadową (OK 48, EB 150) na prądzie przemiennym pracują źle: łuk jest niestabilny, przyklejanie ciągłe. Potrzebują prądu stałego biegunowości odwrotnej — elektroda na plusie. Jeśli spawarka daje tylko AC, bierz rutylowe.
Diagnoza krok po kroku: od prostego do trudnego
Kolejność jest taka, żeby pierwsze kroki zajmowały sekundy i nie wymagały narzędzi. Zmieniaj jedną rzecz naraz — inaczej nie dowiesz się, co pomogło.
- Gdzie dokładnie się klei. Tylko przy zajarzeniu — patrz technika zajarzania niżej. Na całej długości spoiny — prąd, długość łuku albo masa.
- Prąd kontra zakres. Dla rutylowej 3,2 mm w pozycji podolnej to 90–140 A, środek około 115 A; dla 2,5 mm — 70–100 A. Ustawione poniżej dolnej granicy — podnieś do środka; już w środku — dodaj 10–15 A.
- Ścieg próbny. Połóż ścieg na odpadzie w pozycji podolnej tym samym przewodem i tą samą masą. Klei się i tam — szukaj w spawarce, przewodzie albo elektrodach. Nie klei się — winna pozycja spoiny albo miejsce zacisku masy na elemencie.
- Masa. Zacisk na oczyszczony metal samego elementu, nie na stół, na którym leży. Po dwóch-trzech elektrodach dotknij go: ciepły zacisk oznacza, że część napięcia ginie na styku.
- Przewód i przedłużacz. Jeśli przy stole wszystko gra, a na końcu długiej linii elektroda się klei, napięcie ginie po drodze. Przekrój pod prąd i długość sprawdź w kalkulatorze przewodu.
- Elektroda z zamkniętej paczki. Nowa pali się równo, a stara trzeszczy i się klei — starą paczkę trzeba wysuszyć.
- Biegunowość. Zasadowe na prądzie przemiennym albo na DC− kleją się ciągle; potrzebują DC+ (elektroda na plusie).
Jak zajarzać łuk, żeby elektroda się nie przyklejała

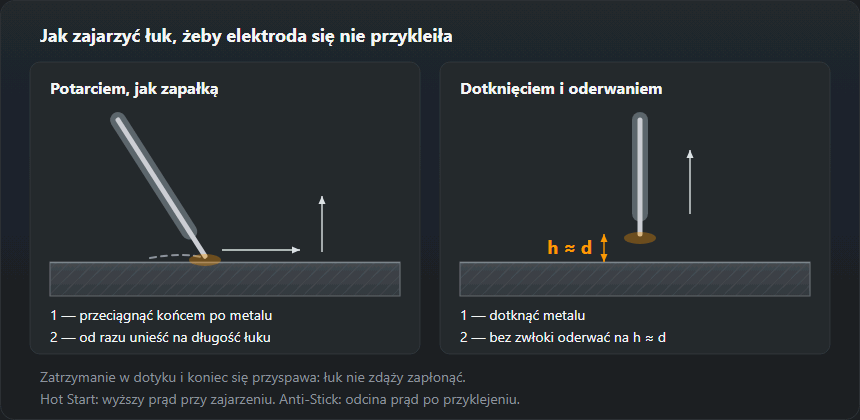
Potarcie jest łatwiejsze dla początkującego: koniec elektrody idzie po metalu jak zapałka po pudełku i na końcu ruchu unosi się na długość łuku. Elektroda jest cały czas w ruchu, więc nie ma kiedy się przykleić. Dotknięcie przydaje się tam, gdzie nie ma jak pocierać: w narożu, przy krawędzi, na gotowej powierzchni. Dotknąć i od razu oderwać — ułamek sekundy zwłoki właśnie przyspawa końcówkę.
- Ponowne zajarzenie ogarka. Po zerwaniu łuku na czole zostaje „daszek” z otuliny i żużla, który izoluje rdzeń. Strąć go lekkim uderzeniem o metal albo oczyść czoło — inaczej łuk nie zapali się za pierwszym dotknięciem.
- Gdzie zajarzać. Na krawędzi rowka albo w miejscu przyszłej spoiny, nie na sąsiedniej powierzchni: ślady zajarzenia na materiale rodzimym to niezgodność. Elektrody zasadowe wygodnie zajarzać nieco przed początkiem spoiny i wracać do krateru — pierwsze krople zostają przetopione.
- Pierwsza sekunda. Tuż po zajarzeniu łuk trzyma się nieco dłuższy, żeby czoło się nagrzało, potem skraca do roboczego — mniej więcej średnicy elektrody.
Wilgotne elektrody: jak poznać i jak wysuszyć
Zawilgocona otulina zdradza się od razu: elektroda trzeszczy i pluje, łuk jest rwany, spoina porowata, a z nagrzanej otuliny potrafi wychodzić para. Najuczciwszy test to porównanie z elektrodą z nieotwartej paczki na tych samych nastawach.
Suszenie według rodzaju otuliny:
- Zasadowa (OK 48.00, EB 150) — 300–350 °C, 2 godziny; po suszeniu — termos w 100–150 °C.
- Rutylowa (OK 46.00, ER 146) — 70–120 °C, 1–2 godziny; zwykle wystarcza zamknięta paczka w suchym miejscu.
- Kwaśna — 100–150 °C, około godziny.
- Celulozowa — nie suszyć: najwyżej 70–80 °C, wilgoć w otulinie jest potrzebna do pracy elektrody.
Tryb wydrukowany na paczce ma pierwszeństwo przed tymi liczbami. Więcej o przechowywaniu i oznaczeniach — w artykule o rodzajach otuliny elektrod.
Hot Start, Arc Force i Anti-Stick: co ustawić w inwerterze
- Hot Start chwilowo podnosi prąd w momencie zajarzenia. Pomaga, gdy klei się tylko pierwsze dotknięcie zimnej elektrody, zwłaszcza zasadowej.
- Arc Force dodaje prądu, gdy łuk się skraca i napięcie spada — kropla nie zdąży „zamrozić” elektrody na metalu. Przydaje się w pionie i na suficie; za duża wartość to więcej rozprysku.
- Anti-Stick zdejmuje prąd, jeśli elektroda jednak się przyklei, żeby rdzeń się nie rozżarzył i otulina nie odpadła. Przyczyny nie usuwa — ratuje tylko elektrodę.
Jeśli pokręteł nie ma, te funkcje działają zwykle automatycznie. Zostają wtedy prąd według tabeli prądu i średnicy i długość łuku.
Częste pytania
Elektroda się przykleiła — co zrobić w tej chwili?
Szarpnąć uchwytem w bok, ruchem łamiącym, a nie ciągnąć do siebie. Jeśli nie puszcza w sekundę — zwolnić elektrodę z uchwytu: przy zwarciu przez rdzeń płynie prąd zwarcia, rdzeń się rozgrzewa, otulina odpada i elektroda i tak nadaje się do wyrzucenia.
Dlaczego klei się tylko przy pierwszym dotknięciu?
Przy pierwszym dotknięciu czoło elektrody jest zimne, a często przykrywa je jeszcze „daszek” otuliny, więc łuk zajarza się trudniej niż w trakcie pracy. Pomaga pocieranie jak zapałką zamiast dziobania oraz funkcja Hot Start, jeśli spawarka ją ma — podnosi ona chwilowo prąd w momencie dotknięcia.
Prąd ustawiony właściwie, a elektroda i tak się klei — dlaczego?
Znaczy, że ten prąd nie dochodzi do łuku. Szukaj spadku napięcia: cienki albo długi przewód, utleniona końcówka, rozluźnione złącze szybkie, zacisk masy na farbie. Przekrój pod twój prąd i długość sprawdzisz w kalkulatorze przewodu.
Dlaczego elektroda przykleja się przy spawaniu inwertorem?
Inwerter trzyma prąd dokładnie, więc przyczyna leży zwykle na zewnątrz: prąd ustawiony poniżej zakresu dla średnicy, łuk za krótki albo napięcie siada w cienkim przedłużaczu. Dla elektrody 3,2 mm w pozycji podolnej zakres to 90–140 A; jeśli na pokrętle jest mniej niż 90, zacznij od tego.
Jak wysuszyć zawilgocone elektrody?
Zasadowe — 300–350 °C przez 2 godziny, potem trzymać w termosie w 100–150 °C. Rutylowe — 70–120 °C, 1–2 godziny. Celulozowych suszyć nie wolno, najwyżej 70–80 °C. Jeśli na paczce podano inny tryb, ma on pierwszeństwo przed tabelą.
Na podolnej się nie klei, a w pionie się klei. Czemu?
W pionie prąd obniża się o około 15 %, a ręka mimowolnie dosuwa elektrodę do jeziorka i skraca łuk. Dla rutylowej 3,2 mm trzymaj 75–120 A, łuk około średnicy, a jeśli spawarka ma Arc Force — dodaj go: podbija prąd, gdy łuk się skraca.
Aktualizacja: