Drut się rwie, szarpie albo nie idzie
Tor podawania to łańcuch pięciu węzłów i zawieść może każdy. Poniżej diagnostyka po objawach: każdy znak wskazuje konkretne miejsce, a nie „półautomat nawala”.
Po objawie
| Co się dzieje | Gdzie szukać | Co zrobić |
|---|---|---|
| Łuk tańczy, długość ciągle się zmienia | Zużyta końcówka prądowa | Wymień: otwór się rozbija i przestaje trzymać drut w osi |
| Drut idzie szarpnięciami | Prowadnica w wężu | Przedmuchaj albo wymień; sprawdź, czy jest pod właściwą średnicę |
| Rolka się kręci, drut stoi | Docisk albo rowek rolki | Dociśnij, załóż rolkę pod swoją średnicę i typ drutu |
| Drut gniecie się przed rolkami | Za mocny docisk albo zator dalej | Poluzuj docisk i usuń zator — inaczej wróci |
| Drut przyspawał się do końcówki | Mały wysięg, za dużo napięcia | Wysięg 10–15 mm, sprawdź nastawy pod grubość |
| Drut zsuwa się ze szpuli pętlą | Poluzowany hamulec szpuli | Dokręć hamulec: szpula nie może kręcić się siłą rozpędu |
| Opiłki i miedziany pył w podajniku | Rolka ściera drut | Szukaj zatoru dalej w trakcie, nie zwiększaj docisku |
Pięć węzłów toru

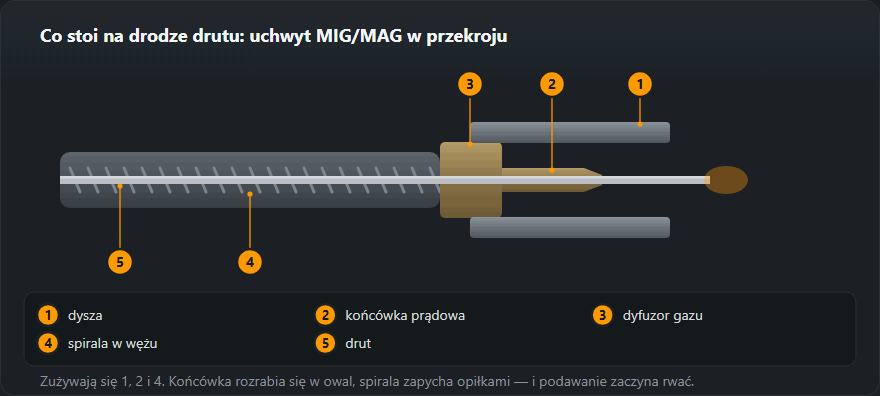
- Szpula i hamulec. Hamulec trzyma szpulę przed rozkręceniem się bezwładnie. Za słaby — drut schodzi pętlami i się plącze; za mocny — mechanizm nie ciągnie.
- Rolki podające. Rowek musi odpowiadać średnicy i typowi: do drutu litego stalowego — V, do proszkowego i aluminium — radełkowany albo U, żeby nie zgniatać miękkiego drutu.
- Docisk. Ustawia się na minimum: drut przytrzymany ręką w rękawicy powinien powodować poślizg rolki. Przeciśnięty docisk zgniata drut i miele go na opiłki.
- Kanał węża. Spirala stalowa — do stali, teflonowy — do aluminium i nierdzewki. Zapchany opiłkami albo zagięty kanał daje szarpanie przy formalnie sprawnym mechanizmie.
- Końcówka prądowa. Materiał eksploatacyjny. Otwór się rozbija, styk się pogarsza, łuk staje się niestabilny. Wymienia się wraz ze zużyciem, a nie „jak się zepsuje”.
Promień gięcia to główny wróg podawania, zwłaszcza przy aluminium. Prosty wąż ciągnie dwa razy lżej niż zwinięty. Przy pracy daleko od spawarki lepiej przestawić spawarkę, niż zwijać wąż w krąg.
Aluminium osobno
Drut aluminiowy jest miękki i łatwo się zgniata, dlatego tor pod niego ustawia się inaczej: kanał teflonowy, rolki z rowkiem U, minimalny docisk, maksymalnie prosty wąż. Przy dużych długościach stosuje się mechanizm push-pull albo uchwyt typu spool gun, gdzie szpula siedzi wprost w rękojeści.
Co złe podawanie robi w spoinie
Szarpanie podawania to nie tylko niewygoda. Łuk zmienia długość, z nim skacze napięcie, a więc i energia liniowa. Skutki praktyczne: pory od zerwanej osłony, zmienna szerokość ściegu, miejscami brak przetopu. Jeśli spoina wygląda „plamiasto” — zaczynaj nie od parametrów, tylko od toru podawania.
Test w pięć minut: gdzie siedzi problem
- Odepnij uchwyt od złącza EURO i puść drut na sucho, bez łuku. Idzie równo — przyczyna jest w wężu albo w uchwycie. Szarpie już na wyjściu z podajnika — szukaj przy szpuli, hamulcu i rolkach.
- Sprawdź docisk ręką. Chwyć drut w rękawicy za rolkami: rolki powinny się ślizgać, a drut stać. Jeśli nie da się go zatrzymać, docisk jest za mocny.
- Przeciągnij drut przez wąż. Z odkręconą końcówką drut w prostym wężu przesuwa się ręką z lekkim, równym oporem. Miejscowe zacięcie to zagięty albo zapchany kanał.
- Obejrzyj końcówkę pod światło. Otwór owalny, nadtopiony albo z przyklejonym odpryskiem — wymiana.
Kolejność nie jest przypadkowa: najpierw to, co kosztuje najmniej i zajmuje najmniej czasu. Większość przypadków kończy się na końcówce albo na kanale.
Sprawdź rzeczywistą prędkość podawania
Ustaw na podajniku np. 6 m/min, odepnij gaz, naciśnij spust na 10 sekund i zmierz wysunięty drut. Powinien mieć 1,0 m (6 m/min × 10/60 min). Wyszło wyraźnie mniej przy drucie idącym równo — rolki się ślizgają albo tor stawia opór; mniej przy szarpaniu — zacięcie w kanale. Ten test pokazuje też, czy skala pokrętła w ogóle odpowiada metrom na minutę, co przy tańszych urządzeniach nie jest oczywiste. Jakie podawanie powinno odpowiadać danemu prądowi, podaje kalkulator prędkości podawania drutu.
Prowadnica drutu w wężu: dobór i wymiana
- Typ. Spirala stalowa do drutów stalowych, teflonowa (PTFE) do aluminium i nierdzewki. Średnica wewnętrzna — pod zakres średnic drutu podany na opakowaniu prowadnicy.
- Długość. Nową prowadnicę przycina się przy wężu rozłożonym prosto, a koniec gratuje. Za krótka zostawia szczelinę przy złączu, w której drut się łamie; za długa jest ściśnięta i stawia opór.
- Czyszczenie. Przy każdej zmianie szpuli przedmuchaj prowadnicę sprężonym powietrzem od strony uchwytu. Pył miedziany i opiłki z rolek to główny powód szarpania na starym wężu.
- Kiedy wymienić. Gdy przedmuchanie nie pomaga, gdy wąż był zagięty pod ostrym kątem albo gdy przechodzisz z drutu stalowego na aluminium — prowadnicy po stali do aluminium się nie używa.
Ptasie gniazdo — skąd się bierze
Kłębek drutu między rolkami a złączem to zawsze ten sam mechanizm: drut dalej zablokował się, a rolki pchały go nadal. Blokadę daje najczęściej drut przyspawany do końcówki, zapchana prowadnica albo za mała końcówka. Za mocny docisk sprawia, że rolki pchają z pełną siłą, zamiast się ślizgać — i gniazdo rośnie w sekundę. Po wyplątaniu drutu nie wystarczy go uciąć: najpierw znajdź i usuń blokadę, potem zmniejsz docisk.
Rolki: rowek V, U i radełkowany
Rowek V jest do drutów litych stalowych i nierdzewnych, U — do aluminium, które w V by się spłaszczało, radełkowany — do drutów proszkowych, które trzeba ciągnąć mocniej, ale bez zgniatania. Rolki mają zwykle dwa rowki na dwie średnice, oznaczone na boku; przy zmianie drutu 0,8 na 1,0 wystarczy odwrócić rolkę. Rowek za duży dla drutu daje poślizg, za mały — zgniata drut i kaleczy go tak, że zaczyna trzeć w prowadnicy.
Końcówka prądowa: rozmiar i zużycie
Otwór końcówki jest oznaczony średnicą drutu. Do drutu aluminiowego bierze się zazwyczaj końcówkę o jeden rozmiar większą (np. 1,2 do drutu 1,0), bo aluminium rozszerza się w cieple i łatwo się zakleszcza. Końcówkę wymienia się, gdy otwór zaczyna być owalny — nie czekając, aż drut się do niej przyspawa. Przy długiej pracy na dużym prądzie końcówka grzeje się mocniej i zużywa szybciej; zapas kilku sztuk przy stanowisku to taniej niż godzina przestoju.
Gdy podawanie jest równe, a spoina mimo to ma pory, winny jest gaz, nie drut — patrz porowatość spoin. Nastawy półautomatu według grubości zbiera strona spawanie MIG/MAG, a to, ile drutu zostało na szpuli, policzy kalkulator długości drutu na szpuli.
Częste pytania
Drut idzie szarpnięciami — od czego zacząć?
Od końcówki prądowej. Rozbity otwór daje łuk o zmiennej długości i szarpanie podawania; końcówka to materiał eksploatacyjny, nie część na całe życie spawarki. Dalej po kolei: kanał węża, docisk rolek, stan samego drutu na szpuli.
Drut przyspawuje się do końcówki. Dlaczego?
Za mały wylot albo za wolne podawanie przy wysokim napięciu: łuk podchodzi pod samą końcówkę i ją nadtapia. Sprawdź wylot — 10–15 mm — oraz relację napięcia do podawania. Pomaga spray antyodpryskowy i czyszczenie dyszy.
Rolka się kręci, a drut stoi
Klasyka: rowek rolki nie pod tę średnicę albo pod inny typ drutu, ewentualnie za słaby docisk. Druga możliwość — drut zakleszczył się w kanale węża: zapchanym opiłkami albo zagiętym. Rolka wtedy się ślizga i ściera drut na pył.
Jak wymienić prowadnicę drutu w uchwycie?
Wyjmij drut, odkręć końcówkę i dyszę, zdejmij nakrętkę prowadnicy przy złączu EURO i wyciągnij starą. Nową wsuń od strony złącza przy wężu rozłożonym prosto, przytnij na długość z niewielkim zapasem pod nakrętkę, zgratuj koniec i dokręć.
Jak sprawdzić prędkość podawania drutu?
Ustaw np. 6 m/min, naciśnij spust na 10 sekund bez łuku i zmierz drut: powinien mieć 1,0 m. Wyraźnie mniej oznacza poślizg rolek albo opór w prowadnicy.
Jaka końcówka prądowa do drutu aluminiowego?
Zwykle o jeden rozmiar większa niż średnica drutu, np. 1,2 do drutu 1,0 mm: aluminium rozszerza się w cieple i w dopasowanym otworze się zakleszcza.
Aktualizacja: