Spawarka nie spawa: brak łuku, łuk słaby albo się rwie — diagnoza krok po kroku
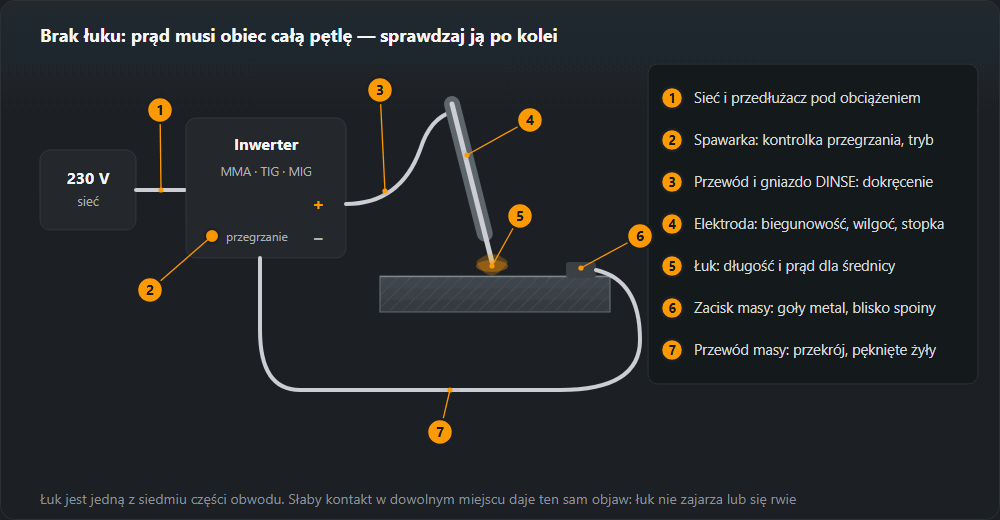
Spawarka inwertorowa świeci, wentylator szumi, a łuku nie ma — albo jest, ale słaby i gaśnie co chwilę. Najczęściej sama spawarka jest sprawna: zawodzi któreś z siedmiu ogniw obwodu, przez które musi przejść prąd. Poniżej kolejność sprawdzania od najtańszego do najdroższego, z liczbami z naszych kalkulatorów.
Krótka odpowiedź
Sprawdzaj po kolei: zasilanie (przedłużacz rozwinięty, dość gruby), zacisk masy (goły metal, blisko spoiny), przewody i złącza DINSE (dokręcone, nie grzeją się), tryb i biegunowość (MMA/TIG/MIG, elektroda zasadowa na DC+), prąd do średnicy (2,5 mm — 70–100 A), elektrodę (sucha, bez nadpalonej otuliny), kontrolkę przegrzania (cykl pracy). W MIG dochodzi podawanie drutu, końcówka prądowa i gaz, w TIG — stan wolframu i sposób zajarzania. Dopiero gdy wszystko to jest w porządku, a na zaciskach nie ma napięcia, winna jest elektronika.

Po objawie: od czego zacząć
Tabela zestawia typowe objawy i to, gdzie spojrzeć najpierw.
| Objaw | Sprawdzić w pierwszej kolejności |
|---|---|
| Nie zajarza łuku | Masa, biegunowość, przerwa w uchwycie, wilgotna elektroda |
| Wyłącza się po kilku minutach | Przekroczony cykl pracy, zatkane wloty, kurz w środku, temperatura otoczenia |
| Słaby łuk przy prądzie znamionowym | Zacisk masy, przekrój przewodu, złącza, napięcie sieci pod obciążeniem |
| Łuk niestabilny, prąd pływa | Końcówka prądowa (MIG), poluzowane złącze, brudny wolfram (TIG) |
| Wybija bezpiecznik | Charakterystyka wyłącznika, obciążalność obwodu, nierozwinięty bęben przedłużacza |
| Wybija różnicówkę | Wilgoć, uszkodzony przewód, woda w urządzeniu — to prawdziwa usterka, nie uciążliwość |
| Grzeje się złącze | Dokręcenie, utlenienie styku |
| Drut idzie szarpnięciami | Spirala, rolki podające, końcówka prądowa |
Pierwsze cztery wiersze to temat tej strony. Wybijanie bezpiecznika opisujemy osobno w artykule spawarka wybija bezpiecznik, szarpane podawanie drutu — w problemach z podawaniem drutu.
Kolejność sprawdzania
- Zasilanie: gniazdo, przedłużacz, napięcie pod obciążeniem.
- Zacisk masy: czysty metal, pewny docisk.
- Przewody spawalnicze i złącza: dokręcenie, przekrój, pęknięte żyły.
- Tryb pracy i biegunowość.
- Prąd dobrany do średnicy elektrody i długość łuku.
- Elektroda: wilgoć, stopka z otuliny na końcu.
- Zabezpieczenie termiczne i cykl pracy.
- MIG/MAG: podawanie drutu, końcówka prądowa, gaz.
- TIG: wolfram, gaz, sposób zajarzania.
Kolejność nie jest przypadkowa: pierwsze pięć punktów sprawdza się w kilka minut bez narzędzi, a razem odpowiadają za większość zgłoszeń „spawarka nie działa”.
1. Zasilanie i przedłużacz
Inwerter potrzebuje napięcia nie w gniazdku bez obciążenia, lecz w chwili, gdy łuk pobiera prąd. Na elektrodzie 4,0 mm (160 A) inwerter bierze z sieci ok. 23 A — tyle liczy nasz kalkulator cyklu pracy przy 230 V. Przy takim prądzie przedłużacz 25 m z przewodem 1,5 mm² traci ok. 13 V, a 2,5 mm² ok. 8 V. Spawarka dostaje wtedy wyraźnie mniej niż 230 V i albo daje słaby łuk, albo zadziała jej zabezpieczenie przed zbyt niskim napięciem.
- Rozwiń bęben do końca. Zwinięty przedłużacz grzeje się i działa jak cewka.
- Skróć przewód. Straty rosną proporcjonalnie do długości. Jeśli trzeba wybierać między dłuższym przedłużaczem a dłuższym przewodem spawalniczym, policz oba warianty w kalkulatorze spadku napięcia.
- Sprawdź gniazdo i wtyczkę. Nadtopiona wtyczka to opór, na którym znika napięcie.
- Agregat. Za mały generator daje ten sam objaw co cienki przedłużacz: łuk siada przy zajarzeniu. Moc agregatu dobiera się z tabliczki spawarki.
2. Zacisk masy
Najczęstsza przyczyna braku łuku i najczęściej pomijana. Zacisk założony na farbę, rdzę, ocynk albo na stół zamiast na detal przewodzi słabo albo wcale. Objawy: łuk nie zajarza, zajarza tylko przy „skrobaniu”, rwie się, a sam zacisk robi się ciepły.
- Zakładaj zacisk na goły metal — przeszlifuj miejsce, jeśli trzeba.
- Zakładaj go blisko spoiny, najlepiej na sam detal. Prąd płynący przez zawiasy, łożyska czy śruby stołu szuka drogi przez styki, które nie są na to przewidziane.
- Sprawdź sprężynę i szczęki. Luźny zacisk z nadpalonymi szczękami wymienia się — kosztuje mniej niż godzina szukania usterki.
- Sprawdź połączenie przewodu z zaciskiem: zaciśnięta końcówka, śruba, brak zielonego nalotu tlenku miedzi.
3. Przewody spawalnicze i złącza
Przewód uchwytu i przewód masy to ta sama pętla, więc ich spadki się sumują. Nasz kalkulator przekroju przewodu liczy spadek wzorem ΔU = 2·ρ·L·I/S. Przykłady dla 160 A, ρ miedzi 0,0175:
- 10 m przewodu 16 mm² — ok. 3,5 V, czyli ok. 14 % typowego napięcia łuku 25 V. Jeszcze do przyjęcia.
- 10 m przewodu 25 mm² — ok. 2,2 V.
- 20 m przewodu 16 mm² — ok. 7,0 V. Łuk wyraźnie słabszy niż „na nastawie”; strona spadku napięcia oznacza to jako za dużo (powyżej 4 V).
Złącza DINSE muszą być wciśnięte i przekręcone do oporu. Niedokręcone złącze iskrzy, nagrzewa się, a z czasem nadtapia gniazdo w spawarce. Przewód z pękniętymi żyłami (typowe przy uchwycie i przy zacisku, gdzie się zgina) na zewnątrz wygląda dobrze — sprawdzisz go dotykiem po kilku minutach spawania: grzeje się w jednym miejscu.
4. Tryb pracy i biegunowość
Inwertery wielofunkcyjne mają przełącznik MMA / TIG / MIG. W trybie TIG lift spawarka podaje prąd dopiero po dotknięciu i odsunięciu wolframu, więc elektroda otulona „nie działa”; w trybie MIG prąd pojawia się po naciśnięciu spustu uchwytu. Sprawdź też, czy nie jest włączona funkcja pilota lub pedału bez podłączonego pilota.
Biegunowość zależy od rodzaju otuliny — te same dane co w naszej tabeli otulin:
- Zasadowa (B) — DC+, elektroda na plusie. Na minusie łuk jest niespokojny i rwie się.
- Rutylowa (R, RR, RC) — AC albo DC w obu biegunowościach.
- Celulozowa (C) — DC+ albo AC.
- MIG/MAG drutem litym — uchwyt na plusie. Drut samoosłonowy (114) często wymaga odwrotnego podłączenia — sprawdź opis na szpuli.
- TIG prądem stałym — uchwyt na minusie.
5. Prąd do średnicy i długość łuku
Za niski prąd to łuk, który przykleja elektrodę albo gaśnie zaraz po zajarzeniu. Zakresy z naszej tabeli prądu: elektroda 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Zaczynaj od środka zakresu i koryguj.
Długość łuku to druga połowa problemu: łuk dłuższy niż średnica elektrody potrzebuje wyższego napięcia, niż źródło jest w stanie utrzymać — pryska i gaśnie. Elektrodę prowadzi się tak, żeby łuk był mniej więcej równy jej średnicy; przyklejanie się opisujemy osobno w artykule elektroda się przykleja.
6. Wilgotna lub uszkodzona elektroda
Otulina, która nabrała wilgoci, zajarza się gorzej, daje niespokojny łuk i porowatą spoinę. Drugi powód to „stopka” — nadpalona otulina wystająca poza pręt po poprzednim zgaszeniu łuku: izoluje rdzeń i nie pozwala zajarzyć. Wystarczy ją odłamać, stukając końcem elektrody o metal. Suszenie według rodzaju otuliny:
| Otulina | Temperatura | Czas | Przechowywanie po |
|---|---|---|---|
| Rutylowa | 70–120 °C | 1–2 h | Suche miejsce, zwykle wystarcza zamknięte opakowanie |
| Zasadowa | 300–350 °C | 2 h | Termos 100–150 °C, otwarte opakowanie z powrotem do suszarki |
| Celulozowa | nie więcej niż 70–80 °C | — | Zamknięte opakowanie, suszyć nie wolno |
| Kwaśna | 100–150 °C | 1 h | Suche miejsce |
7. Zabezpieczenie termiczne i cykl pracy
Kontrolka przegrzania i nagły brak łuku po kilku minutach pracy to zadziałanie termika, a nie usterka. Cykl pracy według EN 60974-1 liczy się w okresie 10 minut. Kalkulator cyklu pracy przelicza cykl z tabliczki na inny prąd wzorem X₂ = X₁·(I₁/I₂)². Przykład dla spawarki 60 % przy 160 A:
- przy 200 A — ok. 38 %, czyli ok. 3,8 minuty łuku na 10;
- przy 120 A — 100 %, praca ciągła.
Jeśli termik zadziała wyraźnie wcześniej, niż wynika z cyklu, winne jest chłodzenie: zatkane kratki, kurz na radiatorach, spawarka postawiona przy ścianie albo w pełnym słońcu. Po zadziałaniu nie wyłączaj urządzenia z sieci — wentylator musi pracować, żeby je schłodzić.
8. MIG/MAG: podawanie drutu, końcówka i gaz
- Końcówka prądowa. Za duża albo wyrobiona — prąd przechodzi na drut niepewnie, łuk skacze. Za mała lub zapchana odpryskami — drut staje.
- Rolki i docisk. Rolka pod inną średnicę lub zbyt słaby docisk dają poślizg drutu i łuk, który raz się pali, raz gaśnie.
- Prowadnica w wężu. Zanieczyszczona albo złamana stawia opór; drut idzie szarpnięciami. Szczegóły — problemy z podawaniem drutu.
- Gaz. Brak gazu łuku nie gasi, ale łuk trzeszczy i pryska, a spoina jest porowata. Typowy przepływ przy MAG to 10–16 l/min; sprawdź butlę, reduktor i elektrozawór (słychać jego kliknięcie po naciśnięciu spustu).
- Napięcie do prędkości drutu. Za dużo drutu przy za niskim napięciu — drut „wbija się” w detal i odbija uchwyt; za mało — łuk długi i niestabilny.
9. TIG: wolfram, gaz i zajarzenie
- Zanieczyszczony wolfram. Po dotknięciu jeziorka koniec pokrywa się metalem i łuk wędruje. Wolfram trzeba przeszlifować, nie tylko otrzeć.
- Sposób zajarzania. Przy zajarzaniu lift wolfram dotyka detalu i jest odsuwany; przy HF iskra przeskakuje bez dotyku. HF, które tylko trzaska, a łuku nie ma, to często za duża odległość, brak gazu albo słaba masa.
- Gaz. Argon, typowo 6–10 l/min dla stali. Bez gazu wolfram szybko się utlenia i łuk robi się niestabilny.
- Biegunowość i tryb. Uchwyt TIG na minusie; przy aluminium — prąd przemienny, jeśli spawarka go ma.
Kiedy to już usterka spawarki
Jeśli obwód jest w porządku, a łuku nadal brak, zmierz miernikiem napięcie między zaciskami przy włączonej spawarce bez obciążenia. Powinno być zbliżone do napięcia biegu jałowego U₀ z tabliczki (przy włączonej funkcji VRD — wyraźnie niższe, to normalne). Brak napięcia, kod błędu na wyświetlaczu, niepracujący wentylator albo zapach spalenizny to już praca dla serwisu.
Kondensatory w inwerterze trzymają niebezpieczne napięcie długo po odłączeniu od sieci. Diagnoza z tej strony kończy się na zewnętrznym obwodzie; wnętrze urządzenia to praca dla serwisu.
Typowe błędy przy diagnozie
- Podkręcanie prądu zamiast szukania kontaktu. Większy prąd na złym zacisku masy tylko mocniej grzeje zacisk.
- Masa na stole. Prąd idzie przez styk stołu z detalem — punkt, który nie jest do tego przewidziany.
- Nowa paczka elektrod bez suszenia. Zasadowe z otwartego opakowania potrafią zachowywać się jak „zepsuta spawarka”.
- Wyłączanie spawarki po zadziałaniu termika. Wentylator przestaje chłodzić i przerwa się wydłuża.
- Przedłużacz zwinięty na bębnie. Grzeje się, traci napięcie i bywa przyczyną zadziałania zabezpieczeń.
Częste pytania
Spawarka inwertorowa się włącza, ale nie spawa — od czego zacząć?
Od obwodu prądu, a nie od elektroniki. Łuk to tylko jedno z ogniw: prąd musi przejść przez gniazdo i przedłużacz, spawarkę, przewód i uchwyt, elektrodę, detal, zacisk masy i przewód masy z powrotem. Najczęściej winny jest zacisk masy na farbie lub rdzy, niedokręcone złącze DINSE, zła biegunowość albo wilgotna elektroda. Dopiero gdy to wszystko jest w porządku, a na zaciskach nie ma napięcia biegu jałowego, szuka się usterki w samym urządzeniu.
Dlaczego łuk się rwie?
Najczęściej przez zbyt długi łuk, za niski prąd dla średnicy elektrody (dla 2,5 mm to 70–100 A, dla 3,2 mm 90–140 A) albo luźny kontakt w obwodzie — zacisk masy, złącze, pęknięte żyły przewodu. Przy elektrodach zasadowych częstą przyczyną jest też prąd przemienny lub zła biegunowość: te elektrody pracują na DC+.
Łuk jest słaby, choć prąd ustawiony wysoko — co sprawdzić?
Spadek napięcia po drodze. Długi i cienki przedłużacz sieciowy potrafi zabrać kilkanaście woltów: przy poborze ok. 23 A i 25 m przewód 1,5 mm² traci ok. 13 V, a 2,5 mm² ok. 8 V. Po stronie spawania 10 m przewodu 16 mm² przy 160 A traci ok. 3,5 V. Do tego dochodzą grzejące się złącza i zacisk masy na brudnym metalu.
Spawarka wyłącza się po kilku minutach i świeci kontrolka — co to znaczy?
Zadziałało zabezpieczenie termiczne: przekroczono cykl pracy albo urządzenie źle się chłodzi. Cykl liczy się w okresie 10 minut. Spawarka o cyklu 60 % przy 160 A przy 200 A ma już tylko ok. 38 % — niespełna 4 minuty łuku na 10. Nie wyłączaj urządzenia z sieci: wentylator musi je schłodzić, a kontrolka zgaśnie sama.
Czy wilgotne elektrody mogą nie zajarzać?
Tak. Zawilgocona otulina zajarza się gorzej, łuk jest niestabilny, a spoina porowata. Elektrody zasadowe suszy się w 300–350 °C przez 2 godziny, rutylowe w 70–120 °C przez 1–2 godziny. Celulozowych suszyć nie wolno — przechowuje się je w zamkniętym opakowaniu.
Migomat podaje drut, ale łuku nie ma — dlaczego?
Drut idzie, a prąd nie płynie: najczęściej zacisk masy bez kontaktu, zła biegunowość (drut lity pracuje na plusie uchwytu), zużyta lub za duża końcówka prądowa albo przerwa w przewodzie uchwytu. Brak gazu łuku nie gasi, ale daje łuk trzeszczący i porowatą spoinę — to osobna usterka.
Aktualizacja: