Зварювальний апарат не зварює: немає дуги, дуга слабка чи рветься — діагностика по кроках
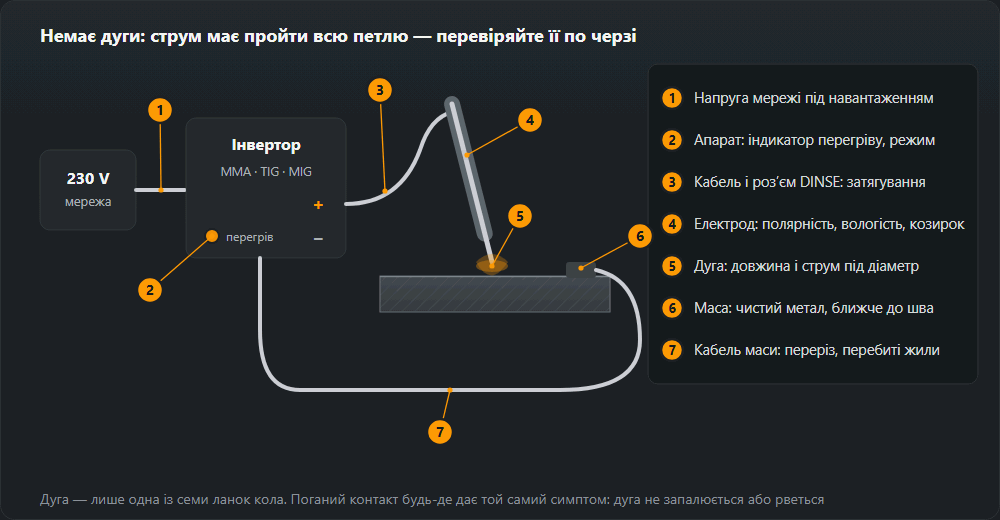
Інвертор світиться, вентилятор шумить, а дуги немає — або вона є, але слабка й раз у раз гасне. У дев’яти випадках із десяти апарат справний: підводить одна із семи ланок кола, через які має пройти струм. Нижче — порядок перевірки від найдешевшого до найдорожчого, із числами з наших калькуляторів.
Коротка відповідь
Перевіряйте по черзі: живлення (подовжувач розмотаний і досить товстий), затискач маси (чистий метал, поруч зі швом), кабелі й роз’єми DINSE (дотягнуті, не гріються), режим і полярність (MMA/TIG/MIG, основний електрод на DC+), струм під діаметр (2,5 мм — 70–100 А), електрод (сухий, без козирка з покриття), індикатор перегріву (ТВ). Для MIG додаються подача дроту, наконечник і газ, для TIG — стан вольфраму й спосіб запалювання. Лише коли все це гаразд, а на клемах немає напруги, винна електроніка.

За симптомом: з чого почати
Цей набір симптомів ми розбирали у статті про обслуговування апарата; таблиця каже, куди дивитися насамперед.
| Симптом | Перевірити насамперед |
|---|---|
| Не запалюється дуга | Маса, полярність, обрив у тримачі, відсирілий електрод |
| Вимикається за кілька хвилин | Перевищено ТВ, забиті ґратки, пил усередині, температура довкола |
| Слабка дуга на номінальному струмі | Затискач маси, переріз кабелю, роз’єми, напруга мережі під навантаженням |
| Дуга нестабільна, струм пливе | Наконечник (MIG), ослаблений роз’єм, брудний вольфрам (TIG) |
| Вибиває автомат | Характеристика автомата, номінал лінії, незмотаний барабан подовжувача |
| Вибиває ПЗВ | Вогкість, пошкоджений кабель, волога всередині апарата — це справжня несправність, а не завада |
| Гріється роз’єм | Затягування, окиснення контакту |
| Дріт іде ривками | Спіраль, ролики подачі, наконечник |
Перші чотири рядки — тема цієї сторінки. Вибивання автомата розібрано окремо у статті вибиває автомат під час зварювання, ривки дроту — у проблемах із подачею дроту.
Порядок перевірки
- Живлення: розетка, подовжувач, напруга під навантаженням.
- Затискач маси: чистий метал, надійне притискання.
- Зварювальні кабелі й роз’єми: затягування, переріз, перебиті жили.
- Режим роботи й полярність.
- Струм під діаметр електрода й довжина дуги.
- Електрод: вологість, козирок із покриття на кінці.
- Тепловий захист і ТВ.
- MIG/MAG: подача дроту, наконечник, газ.
- TIG: вольфрам, газ, спосіб запалювання.
Порядок не випадковий: перші п’ять пунктів перевіряються за кілька хвилин без інструмента й разом дають більшість скарг «апарат не працює».
1. Живлення й подовжувач
Інвертору потрібна напруга не в розетці без навантаження, а в момент, коли дуга бере струм. На електроді 4,0 мм (160 А) інвертор споживає з мережі близько 23 А — стільки дає наш калькулятор ТВ при 230 В. За такого струму подовжувач 25 м із проводом 1,5 мм² втрачає близько 13 В, а 2,5 мм² — близько 8 В. Апарат отримує помітно менше 230 В і або дає слабку дугу, або спрацьовує його захист від зниженої напруги.
- Розмотайте барабан до кінця. Змотаний подовжувач гірше віддає тепло, гріється, і ізоляція може попливти.
- Скоротіть довжину. Втрати ростуть пропорційно довжині. Якщо вибирати між довгим подовжувачем і довгим зварювальним кабелем, порахуйте обидва варіанти в калькуляторі спаду напруги.
- Перевірте розетку й вилку. Оплавлена вилка — це опір, на якому зникає напруга.
- Генератор. Слабкий генератор дає той самий симптом, що й тонкий подовжувач: дуга просідає під час запалювання. Потужність генератора добирають за табличкою апарата.
2. Затискач маси
Найчастіша причина відсутності дуги й найбільш недооцінена. Затискач на фарбі, іржі, цинку чи на столі замість деталі проводить погано або ніяк. Ознаки: дуга не запалюється, запалюється лише «черканням», рветься, а сам затискач стає теплим.
- Ставте затискач на чистий метал — зачистіть місце, якщо треба.
- Ставте його ближче до шва, краще на саму деталь. Струм через петлі, підшипники чи болти столу шукає шлях через контакти, які для цього не призначені.
- Перевірте пружину й губки. Розхитаний затискач з обгорілими губками міняють — це дешевше за годину пошуку несправності.
- Перевірте з’єднання кабелю із затискачем: обтиснутий наконечник, болт, немає зеленого нальоту оксиду міді.
3. Зварювальні кабелі й роз’єми
Кабель тримача й кабель маси — одна петля, їхні втрати додаються. Наш калькулятор перерізу кабелю рахує спад за формулою ΔU = 2·ρ·L·I/S. Приклади для 160 А, ρ міді 0,0175:
- 10 м кабелю 16 мм² — близько 3,5 В, приблизно 14 % типової напруги дуги 25 В. Ще терпимо.
- 10 м кабелю 25 мм² — близько 2,2 В.
- 20 м кабелю 16 мм² — близько 7,0 В. Дуга помітно слабша, ніж «на ручці»; сторінка спаду напруги позначає це як забагато (понад 4 В).
Роз’єми DINSE мають бути вставлені й провернуті до упору. Недотягнутий роз’єм іскрить, гріється й з часом оплавлює гніздо в апараті. Кабель із перебитими жилами (зазвичай біля тримача й біля затискача, де він гнеться) зовні виглядає цілим — знайдете його на дотик за кілька хвилин зварювання: він гріється в одному місці.
4. Режим роботи й полярність
Багатофункціональні інвертори мають перемикач MMA / TIG / MIG. У режимі TIG lift апарат подає струм лише після дотику й відриву вольфраму, тому покритий електрод «не працює»; у режимі MIG струм з’являється після натискання кнопки пальника. Перевірте й те, чи не ввімкнено дистанційне керування або педаль, коли їх не під’єднано.
Полярність залежить від покриття — ті самі дані, що в нашій таблиці покриттів:
- Основне (B) — DC+, електрод на плюсі. На мінусі дуга неспокійна й рветься.
- Рутилове (R, RR, RC) — змінний струм або постійний будь-якої полярності.
- Целюлозне (C) — DC+ або змінний.
- MIG/MAG суцільним дротом — пальник на плюсі. Самозахисний порошковий дріт (114) часто потребує пальника на мінусі (DC−) — дивіться напис на котушці.
- TIG на постійному струмі — пальник на мінусі.
5. Струм під діаметр і довжина дуги
Замалий струм — це дуга, що прилипає або гасне одразу після запалювання. Діапазони з нашої таблиці струму: електрод 2,0 мм — 50–80 А, 2,5 мм — 70–100 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Починайте із середини діапазону й коригуйте.
Довжина дуги — друга половина проблеми: дуга, довша за діаметр електрода, втрачає напругу на шляху повітрям, бризкає й гасне. Електрод ведуть так, щоб дуга приблизно дорівнювала його діаметру; прилипання розібрано окремо у статті електрод прилипає.
6. Сирий або пошкоджений електрод
Відсиріле покриття гірше запалюється, дає неспокійну дугу й пористий шов. Друга причина — «козирок»: обгоріле покриття, що виступає за стрижень після минулого обриву дуги. Воно ізолює стрижень і не дає запалити дугу; його збивають, постукавши кінцем електрода об метал. Прожарювання за типом покриття:
| Покриття | Температура | Час | Зберігання після |
|---|---|---|---|
| Рутилове | 70–120 °C | 1–2 год | Сухе місце, зазвичай вистачає закритої пачки |
| Основне | 300–350 °C | 2 год | Термопенал 100–150 °C, відкриту пачку — назад у сушарку |
| Целюлозне | не вище 70–80 °C | — | Закрита упаковка, сушити не можна |
| Кисле | 100–150 °C | 1 год | Сухе місце |
7. Тепловий захист і ТВ
Індикатор перегріву й раптове зникнення дуги за кілька хвилин — це спрацювання термозахисту, а не поломка. ТВ за EN 60974-1 рахують на 10-хвилинному циклі. Калькулятор ТВ перераховує паспортну ТВ на інший струм за формулою X₂ = X₁·(I₁/I₂)². Приклад для апарата 60 % при 160 А:
- при 200 А — близько 38 %, тобто приблизно 3,8 хвилини дуги з 10;
- при 120 А — 100 %, безперервна робота.
Якщо захист спрацьовує помітно раніше, ніж випливає з ТВ, винне охолодження: забиті ґратки, пил на радіаторах, апарат біля стіни чи на сонці. Після спрацювання не вимикайте апарат з мережі — вентилятор має працювати, щоб його охолодити.
8. MIG/MAG: подача дроту, наконечник і газ
- Наконечник. Завеликий або розбитий — струм передається на дріт невпевнено, дуга скаче. Замалий чи забитий бризками — дріт зупиняється.
- Ролики й притискання. Ролик під інший діаметр або слабке притискання дають прослизання й дугу, яка то горить, то гасне.
- Канал у шлангу. Забруднений чи зламаний канал гальмує дріт, він іде ривками. Докладно — проблеми з подачею дроту.
- Газ. Без газу дуга не гасне, але тріщить і бризкає, а шов пористий. Типова витрата при MAG — 10–16 л/хв; перевірте балон, редуктор і клапан (чутно клацання під час натискання кнопки).
- Напруга під швидкість дроту. Багато дроту за низької напруги — дріт «встромляється» в деталь і відштовхує пальник; мало — дуга довга й нестабільна.
9. TIG: вольфрам, газ і запалювання
- Забруднений вольфрам. Після дотику до ванни кінець вкривається металом, і дуга блукає. Вольфрам треба переточити, а не просто витерти.
- Спосіб запалювання. Під час запалювання lift вольфрам торкається деталі й відводиться; за HF іскра проскакує без дотику. HF, що лише тріщить, а дуги немає, — часто завеликий зазор, немає газу чи погана маса.
- Газ. Аргон, зазвичай 6–10 л/хв для сталі. Без газу вольфрам швидко окиснюється, дуга стає нестабільною.
- Полярність і режим. Пальник TIG на мінусі; для алюмінію — змінний струм, якщо апарат його має.
Коли це вже несправність апарата
Якщо коло гаразд, а дуги й далі немає, виміряйте мультиметром напругу між клемами ввімкненого апарата без навантаження. Вона має бути близькою до напруги холостого ходу U₀ з таблички (за ввімкненої функції VRD — помітно нижчою, це нормально). Немає напруги, код помилки на дисплеї, вентилятор стоїть або пахне горілим — це вже робота для сервісу.
Конденсатори інвертора тримають небезпечну напругу ще довго після відключення від мережі. Діагностика з цієї сторінки закінчується на зовнішньому колі; нутрощі апарата — робота для сервісу.
Типові помилки під час діагностики
- Додавати струм замість шукати контакт. Більший струм на поганому затискачі маси лише сильніше гріє затискач.
- Маса на столі. Струм іде через контакт столу з деталлю — місце, яке для цього не призначене.
- Нова пачка електродів без прожарювання. Основні з відкритої пачки можуть поводитися як «зламаний апарат».
- Вимикати апарат після спрацювання термозахисту. Вентилятор перестає охолоджувати, і пауза затягується.
- Подовжувач на барабані. Гріється, втрачає напругу й буває причиною спрацювання захистів.
Часті питання
Зварювальний інвертор вмикається, але не зварює — з чого почати?
З кола струму, а не з електроніки. Дуга — лише одна ланка: струм має пройти через розетку й подовжувач, апарат, кабель і тримач, електрод, деталь, затискач маси й кабель маси назад. Найчастіше винен затискач маси на фарбі чи іржі, недотягнутий роз’єм DINSE, неправильна полярність або сирий електрод. Лише коли все це гаразд, а на клемах немає напруги холостого ходу, шукають несправність у самому апараті.
Чому дуга рветься?
Найчастіше через задовгу дугу, замалий струм для діаметра електрода (для 2,5 мм це 70–100 А, для 3,2 мм — 90–140 А) або поганий контакт у колі — затискач маси, роз’єм, перебиті жили кабелю. В електродів з основним покриттям часта причина — змінний струм або пряма полярність (електрод на мінусі), а працюють вони на DC+.
Дуга слабка, хоча струм виставлено великий, — що перевірити?
Спад напруги дорогою. Довгий тонкий мережевий подовжувач забирає понад десяток вольт: за споживання близько 23 А і 25 м провід 1,5 мм² втрачає близько 13 В, а 2,5 мм² — близько 8 В. На зварювальному боці 10 м кабелю 16 мм² при 160 А втрачають близько 3,5 В. До цього додаються роз’єми, що гріються, і затискач маси на брудному металі.
Апарат вимикається за кілька хвилин і світить індикатор — що це?
Спрацював тепловий захист: перевищено ТВ або апарат погано охолоджується. ТВ рахують на 10-хвилинному циклі. Апарат із ТВ 60 % при 160 А на 200 А має вже лише близько 38 % — менше 4 хвилин дуги з 10. Не вимикайте його з мережі: вентилятор має охолодити апарат, індикатор згасне сам.
Чи може сирий електрод не запалюватися?
Так. Відсиріле покриття гірше запалюється, дуга нестабільна, шов пористий. Електроди з основним покриттям прожарюють при 300–350 °C 2 години, рутилові сушать при 70–120 °C 1–2 години. Целюлозні сушити не можна — їх зберігають у закритій упаковці.
Напівавтомат подає дріт, а дуги немає — чому?
Дріт іде, а струм не тече: найчастіше затискач маси без контакту, неправильна полярність (суцільний дріт працює з пальником на плюсі), зношений або завеликий наконечник чи обрив у кабелі пальника. Відсутність газу дугу не гасить, але дає тріскучу дугу й пористий шов — це окрема несправність.
Оновлено: