Електрод прилипає під час запалювання: сім причин і що робити
Залипання — це коротке замикання замість дуги: стрижень торкається металу й не може від нього відірватися, бо енергії на розрив не вистачає. Причин сім, і вони відсортовані нижче за частотою, а не за підручником.
Коротка відповідь
Найчастіше електрод прилипає з трьох причин: малий струм, закоротка дуга і поганий контакт маси. Додайте 10–15 А, запалюйте чирканням, як сірником, і тримайте дугу завдовжки з діаметр електрода. Якщо липне новий електрод із розкритої пачки — це волога, а не налаштування.

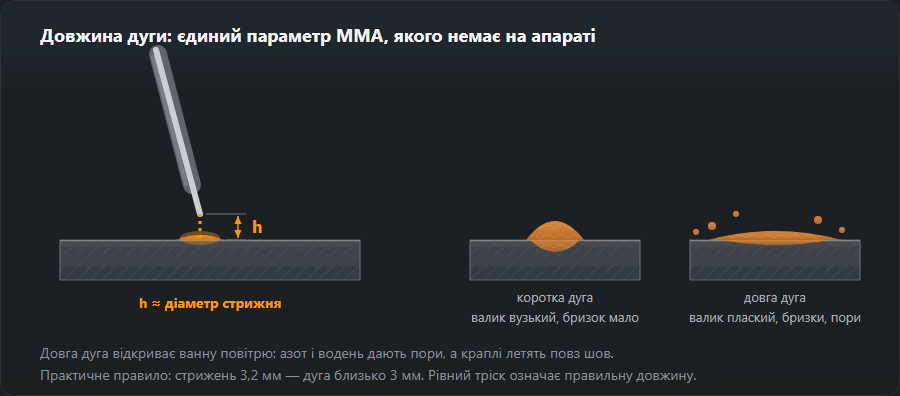
У восьми випадках із десяти це мало струму або заслабка дуга. Додайте 10–15 А і тримайте зазор приблизно з діаметр електрода. Не допомогло — перевірте затискач маси: після кількох швів він не має бути теплим. Повний порядок перевірки — у таблиці нижче.
Порядок перевірки
| # | Причина | Як перевірити за хвилину | Що зробити |
|---|---|---|---|
| 1 | Мало струму | Порівняти з діапазоном для вашого діаметра | Додати 10–15 А, перевірити в калькуляторі струму |
| 2 | Закоротка дуга | Зазор має бути приблизно з діаметр електрода | Тримати дугу довшою, не вдавлювати електрод у метал |
| 3 | Поганий контакт маси | Торкнутися затискача після кількох швів — гріється? | Зачистити місце контакту до металу, переставити ближче до шва |
| 4 | Відсиріле покриття | Пачка стояла відкритою? Електрод тріщить і плюється? | Просушити за вказівкою на пачці, див. типи покриття |
| 5 | Падіння напруги в кабелі | Довжина й переріз кабелю, нагрів роз’ємів | Перевірити переріз у калькуляторі кабелю, розмотати бухту |
| 6 | Основні електроди на змінному струмі | Маркування на пачці: B, «лише DC+» | Перейти на постійний струм зворотної полярності або змінити електрод |
| 7 | Просідання напруги в мережі | Світло блимає, апарат сідає під навантаженням | Перевірити живильний кабель і автомат, відмовитися від тонкого подовжувача |
Чому струм на першому місці
Дуга існує, поки вистачає енергії на іонізацію проміжку. За заниженого струму крапля металу встигає застигнути в момент дотику, і стрижень приварюється. Ознака саме цієї причини: електрод липне постійно, а не лише при запалюванні, і шов при цьому виходить вузьким і опуклим, із непроваром.
Але додавати струм наосліп не варто: завищений дає підрізи та пропалини. Орієнтир — табличний діапазон для діаметра з поправкою на положення й тип покриття.
Довжина дуги
Найчастіша помилка новачка — притискати електрод до металу, щоб «не втратити» дугу. Виходить навпаки: проміжок схлопується, настає коротке замикання. Робоча довжина дуги приблизно дорівнює діаметру електрода: для трійки це близько 3 мм — помітний зазор, а не дотик.
Правильна дуга рівно й щільно потріскує, як сало на сковороді. Шипіння й гул із бризками — дуга задовга. Тріск із провалами — дуга то гасне, то запалюється: закоротко або мало струму. Гулкий низький звук із бризками — струму багато.
Маса й кабелі
Про цю причину згадують останньою, а вона у трійці лідерів. Струм іде по всьому колу, і будь-який опір у ньому знижує напругу на дузі: сам кабель, затискач маси, швидкороз’єми, місце контакту на деталі.
- Затискач ставиться на зачищений метал якомога ближче до шва. Крізь фарбу, ґрунт і окалину струм іде погано.
- Роз’єм або затискач, що гріється, — пряма ознака втрат.
- Бухту кабелю розмотують: згорнутий кабель працює як котушка й гірше віддає тепло.
- Нарощування скруткою на ізоленті — це зайвий опір і пожежна небезпека.
Волога в покритті
Відсирілий електрод залипає, плюється й дає пори. Основні електроди набирають вологу за кілька годин відкритої пачки — їм потрібне прожарювання за режимом на упаковці, зазвичай 300–350 °C. Рутиловим достатньо сухого зберігання. Целюлозні, навпаки, сушити не можна: волога в їхньому покритті бере участь у роботі.
Полярність
Електроди з основним покриттям (УОНІ, OK 48) на змінному струмі працюють погано: дуга нестабільна, залипання постійне. Їм потрібен постійний струм зворотної полярності — електрод на плюсі. Якщо апарат лише на AC, беріть рутилові.
Покрокова діагностика: від простого до складного
Порядок обрано так, щоб перші кроки забирали секунди й не вимагали інструмента. Міняйте одну річ за раз — інакше не зрозумієте, що допомогло.
- Де саме липне. Лише в момент запалювання — дивіться техніку запалювання нижче. По всій довжині шва — струм, довжина дуги або маса.
- Струм проти діапазону. Для рутилового електрода 3,2 мм у нижньому положенні це 90–140 А, середина близько 115 А; для 2,5 мм — 70–100 А. Стоїть нижче нижньої межі — підніміть до середини; вже в середині — додайте 10–15 А.
- Контрольний валик. Наплавте валик на обрізку в нижньому положенні тим самим кабелем і тією самою масою. Липне й там — шукайте в апараті, кабелі чи електродах. Не липне — справа в положенні шва або в тому, куди поставлено масу на виробі.
- Маса. Затискач — на зачищений метал самої деталі, а не на стіл, на якому вона лежить. Після двох-трьох електродів торкніться його: теплий затискач означає, що частина напруги губиться в контакті.
- Кабель і подовжувач. Якщо на верстаті все гаразд, а в кінці довгої лінії електрод липне, напруга губиться дорогою. Переріз під струм і довжину перевірте в калькуляторі кабелю.
- Електрод із закритої пачки. Новий горить рівно, а старий тріщить і липне — стару пачку треба прожарити.
- Полярність. Основні електроди, на пачці яких зазначено лише DC+, на змінному струмі або на прямій полярності часто липнуть; їм потрібен DC+ (електрод на плюсі). Частина основних марок (E7016, частина E7018) розрахована і на змінний струм — тоді це написано на пачці.
Як запалювати дугу, щоб електрод не прилипав

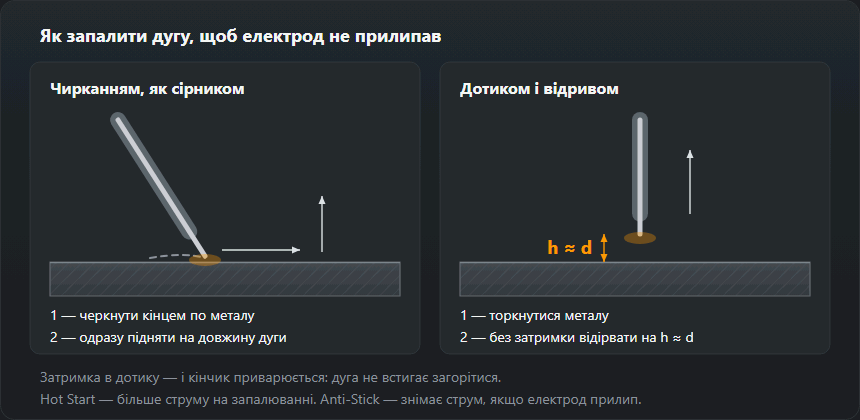
Чиркання простіше для початківця: кінець електрода йде по металу, як сірник по коробці, і наприкінці руху піднімається на довжину дуги. Електрод увесь час рухається, тож прилипнути йому ніколи. Дотик потрібен там, де чиркати ніде: у куті, біля кромки, на готовій поверхні. Торкнулися — і відразу відірвали; затримка в частку секунди якраз і приварює кінчик.
- Повторне запалювання недогарка. Після обриву дуги на торці лишається «козирок» із покриття й шлаку, що ізолює стрижень. Збийте його легким ударом об метал або зачистіть торець — інакше дуга не спалахне з першого дотику.
- Де запалювати. На кромці розробки або на місці майбутнього шва, але не на сусідній поверхні: сліди запалювання на основному металі вважаються дефектом. Основні електроди зручно запалювати трохи попереду початку шва й повертатися в кратер — так метал перших крапель переплавляється.
- Перша секунда. Одразу після запалювання дугу тримають трохи довшою, щоб торець прогрівся, потім скорочують до робочої — приблизно діаметр електрода.
Сирі електроди: як розпізнати й як прожарити
Відсиріле покриття видає себе одразу: електрод тріщить і «плюється», дуга рвана, шов із порами, а на прогрітому покритті інколи видно, як виходить пара. Найчесніший тест — порівняти з електродом із непочатої пачки на тому самому налаштуванні.
Режими прожарювання за типом покриття:
- Основне (OK 48.00) — 300–350 °C, 2 години; після прожарювання — термопенал за 100–150 °C.
- Рутилове (АНО-21, МР-3) — 70–120 °C, 1–2 години; зазвичай вистачає закритої пачки в сухому місці.
- Кисле — 100–150 °C, близько години.
- Целюлозне — не прожарювати: волога в покритті потрібна для роботи електрода; зберігати сухо, допустима шафа 40–50 °C.
Режим, надрукований на пачці, має перевагу над цими цифрами. Подробиці про зберігання й маркування — у статті про типи покриття електродів.
Hot Start, Arc Force і Anti-Stick: що крутити на інверторі
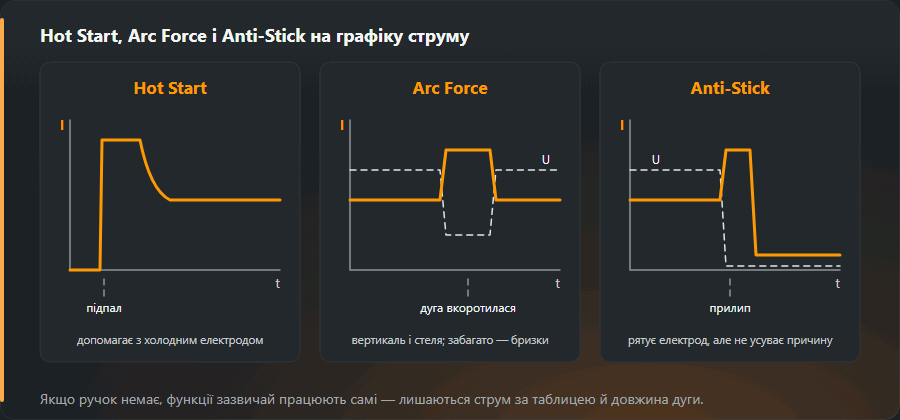
- Hot Start короткочасно піднімає струм у момент запалювання. Допомагає, коли липне лише перший дотик холодного електрода, особливо основного.
- Arc Force (форсаж дуги) додає струм, коли дуга коротшає й напруга падає, — крапля не встигає «заморозити» електрод на металі. Корисний у вертикалі та на стелі; завеликий форсаж дає зайві бризки.
- Anti-Stick скидає струм, якщо електрод таки прилип, щоб стрижень не розжарився й покриття не обсипалося. Причини він не усуває — лише рятує електрод.
Якщо ручок немає, ці функції зазвичай працюють автоматично. Тоді лишаються струм за таблицею струму й діаметра і довжина дуги.

Часті питання
Електрод прилип — що робити в момент залипання?
Різко хитнути тримачем убік, ніби відламуючи, а не тягнути на себе. Якщо не відходить за секунду — відпустити електрод із тримача: інвертор за короткого замикання працює на форсаж, стрижень розжарюється, покриття осипається, і електрод після цього все одно непридатний.
Чому прилипає лише на першому дотику?
Це нормальне запалювання: поки торець холодний, дузі немає від чого зайнятися. Допомагає чиркання як сірником замість прямого дотику та функція Hot Start, якщо вона є — вона короткочасно піднімає струм у момент дотику.
На апараті стоїть потрібний струм, а все одно липне
Отже, до дуги цей струм не доходить. Дивіться падіння напруги: тонкий або довгий кабель, окиснений наконечник, розбовтаний швидкороз’єм, затискач маси на фарбі. Переріз під ваш струм і довжину перевірте в калькуляторі кабелю.
Чому прилипає електрод під час зварювання інвертором?
Інвертор тримає струм точно, тому причина зазвичай ззовні: струм виставлено нижче діапазону для діаметра, дуга закоротка або напруга сідає в тонкому подовжувачі. Для електрода 3,2 мм у нижньому положенні діапазон 90–140 А; якщо на шкалі менше 90, почніть із цього.
Як прожарити відсирілі електроди?
Основні — 300–350 °C протягом 2 годин, потім зберігати в термопеналі за 100–150 °C. Рутилові — 70–120 °C, 1–2 години. Целюлозні не прожарюють: їх зберігають сухими, допустима шафа 40–50 °C. Якщо на пачці вказано свій режим, він має перевагу над таблицею.
У нижньому положенні не липне, а у вертикалі липне. Чому?
У вертикалі струм знижують приблизно на 15 %, і рука мимоволі подає електрод до ванни, скорочуючи дугу. Для 3,2 мм рутилового тримайтеся 75–120 А, дугу — близько діаметра, а якщо на апараті є Arc Force, додайте його: він підкидає струм, коли дуга коротшає.
Оновлено: