Elektrody wolframowe: kolory, oznaczenia i zastosowanie
Oznaczenie barwne czoła wg ISO 6848: jaka domieszka, do jakiego prądu i jakiego metalu nadaje się każdy typ, jak ostrzyć i jaki prąd wytrzymuje elektroda o danej średnicy.
 3:48
Kolor i skład
| Oznaczenie | Kolor końcówki | Tlenek | Rodzaj prądu | Gdzie się stosuje |
|---|---|---|---|---|
| WP | zielony | W ≥ 99,95 % | AC | Aluminium, magnez i ich stopy |
| WT-20 | czerwony | 2 % ThO₂ | DC | Stal, nierdzewka, tytan, miedź |
| WT-10 | żółty | 1 % ThO₂ | DC | Stal, prąd mały i średni |
| WT-30 | fioletowy | 3 % ThO₂ | DC | Stal, prąd duży |
| WC-20 | szary | 2 % CeO₂ | AC / DC | Uniwersalna, świetna przy małym prądzie |
| WL-15 | złoty | 1,5 % La₂O₃ | AC / DC | Uniwersalna |
| WL-20 | niebieski | 2 % La₂O₃ | AC / DC | Uniwersalna, najczęstszy wybór |
| WZ-8 | biały | 0,8 % ZrO₂ | AC | Aluminium tam, gdzie wtrącenia są niedopuszczalne |
| WY-20 | granatowy | 2 % Y₂O₃ | DC | Złącza odpowiedzialne, tytan, głęboki wtop |
Kolor jest normą, nie marką: kod pochodzi z ISO 6848 (EN 26848), więc czerwona końcówka oznacza 2 % toru u każdego producenta.
Kod barwny jest ten sam u każdej marki, ale zdarzają się elektrody niepomalowane albo przemalowane: jeśli łuk zachowuje się inaczej niż powinien, przyczyna często leży właśnie tu.
Prąd według średnicy elektrody
| Średnica, mm | DC−, A | AC, A | Spoiwo, mm |
|---|---|---|---|
| 1,0 | 15–80 | 20–60 | 1,0–1,6 |
| 1,6 | 70–150 | 60–120 | 1,6–2,0 |
| 2,0 | 100–200 | 80–160 | 1,6–2,4 |
| 2,4 | 150–250 | 100–180 | 2,0–3,0 |
| 3,2 | 250–400 | 160–250 | 2,4–4,0 |
| 4,0 | 400–500 | 200–320 | 3,0–4,0 |
Ostrzenie

| Kąt wierzchołkowy | Prąd | Co daje |
|---|---|---|
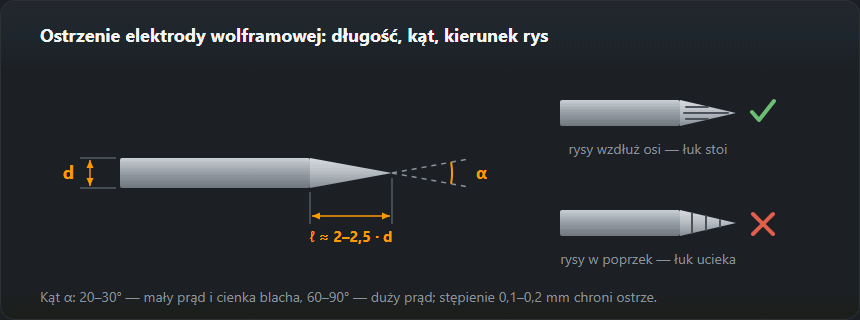
| 15–30° | mały | Łatwy zajarz, wąski łuk, głęboki i wąski wtop. Szybko się zużywa. |
| 30–60° | średni | Kompromis: spokojny łuk i znośna trwałość. |
| 60–90° | duży | Szeroki łuk, najdłuższa trwałość, mniejsze ryzyko stopienia końcówki. |
| Kulka na końcu | AC (WP, WZ-8) | Tworzy się sama na prądzie przemiennym i trzyma plamkę katodową w miejscu. |
Częste błędy
- Ostrzenie w poprzek. Rysy prostopadłe do osi powodują błądzenie łuku. Ostrzyć wzdłuż, na tarczy przeznaczonej wyłącznie do wolframu.
- Dotknięcie jeziorka. Zanieczyszczony czubek daje niestabilny łuk i wtrącenia wolframu w spoinie — elektrodę trzeba przeostrzyć, a nie „wypalać”.
- WT-20 na prądzie przemiennym. Wolfram torowany na AC pęka i rozpryskuje się. Do aluminium bierze się WP, WZ-8 albo WL-20.
- Za duży wylot. Poza osłoną gazową wolfram utlenia się i niebieszczeje. Wylot nie większy niż średnica dyszy.
Jak czytać oznaczenie: litera, liczba, kolor
Oznaczenie elektrody składa się z trzech części. W to wolfram, druga litera mówi, jaki tlenek dodano: P — czysty wolfram bez domieszki, T — tor, C — cer, L — lantan, Z — cyrkon, Y — itr. Liczba to zawartość tlenku razy dziesięć: WL-15 ma 1,5 % La₂O₃, WT-20 — 2 % ThO₂, WZ-8 — 0,8 % ZrO₂. Kolor końcówki powtarza tę informację, żeby elektrodę dało się rozpoznać bez opakowania — dlatego po każdym przeostrzeniu zostaw kawałek farby na drugim końcu.
Który wolfram do czego — szybki wybór
- Stal i nierdzewka na DC−: WL-20 (niebieski) jako pierwszy wybór; WC-20 (szary), gdy spawasz cienką blachę na małym prądzie i zależy ci na pewnym zajarzeniu.
- Aluminium i magnez na AC: WP (zielony) albo WZ-8 (biały), które tworzą kulkę na czole; na inwerterze z falą prostokątną także WL-20 ostrzony na stożek.
- Tytan i złącza odpowiedzialne: WY-20 (granatowy) na DC.
- Jeden rodzaj na półce: WL-20 — pracuje i na DC, i na AC, więc warsztat, który spawa stal i czasem aluminium, nie musi trzymać trzech typów.
Czerwony WT-20 wciąż jest w sprzedaży i spawa bardzo dobrze na DC, ale pył z jego szlifowania zawiera promieniotwórczy tor. Jeśli już go używasz, szlifuj na osobnej tarczy z odciągiem i nie wdychaj pyłu. Lantanowe i cerowe elektrody dają praktycznie ten sam łuk bez tego problemu.
Przykład: jaka średnica do jakiego prądu
Tabela prądu wyżej pokazuje zakres dla każdej średnicy osobno na DC− i na AC. Dwa typowe przypadki:
- Stal 5 mm, 160 A DC−. Elektroda 2,4 mm przenosi na DC− 150–250 A — 160 A mieści się w dole zakresu, stożek można ostrzyć na 30–60°. Elektroda 1,6 mm (70–150 A) byłaby już przeciążona.
- Aluminium, 200 A AC. Ta sama 2,4 mm na AC kończy się na 180 A, więc przy 200 A byłaby już przeciążona i kulka rosłaby w oczach. Trzeba wziąć 3,2 mm (AC 160–250 A).
Błąd działa w obie strony. Za cienka elektroda przy dużym prądzie topi czubek i gubi krople wolframu w jeziorku. Za gruba przy małym prądzie — na przykład 2,4 mm przy 30 A na blasze 1 mm — zajarza się niechętnie, a łuk skacze po czole. Dla takich prądów jest średnica 1,0 mm (DC− 15–80 A).
Ostrzenie w praktyce
- Osobna tarcza. Tarcza, na której szlifowano stal, przenosi opiłki na wolfram, a potem do spoiny. Do wolframu trzyma się oddzielną tarczę, najlepiej diamentową, albo ostrzałkę.
- Długość stożka 2–3 średnic. Dla 2,4 mm to 5–7 mm. Krótszy stożek daje szerszy łuk, dłuższy — węższy.
- Małe ścięcie czubka przy dużym prądzie: zamiast igły płaski ślad, który nie odpadnie do jeziorka.
- Kulka na AC tworzy się sama na WP i WZ-8. Kulka rosnąca szybko i ponad średnicę elektrody znaczy, że prąd jest za duży albo balans przesunięty w stronę „plusa”.
Kolor się starł — jak rozpoznać elektrodę
Na oko się nie da: elektrody z różnymi domieszkami wyglądają tak samo. Dlatego elektrody przechowuje się w opisanych tubach, po jednym typie w tubie, a przy ostrzeniu szlifuje się koniec bez farby. Nieznaną elektrodę lepiej odłożyć, niż zgadywać — WT-20 na AC pęka i rozpryskuje się, a WP na DC− szybko traci ostrze.
Średnicę, kąt szlifu i dyszę pod konkretny prąd policzy dobór elektrody wolframowej, nastawy prądu według grubości blachy są na stronie spawanie TIG, a gaz do TIG — w doborze gazu osłonowego.
Częste pytania
Jakim wolframem spawać aluminium?
Na prądzie przemiennym — WP (zielony) albo WZ-8 (biały); dobrze utrzymują kulkę na czole, potrzebną przy AC. Na inwerterach z falą prostokątną pewnie pracuje też WL-20 (niebieski), i to ostrzony na stożek, a nie z kulką.
Czym zastąpić torowany WT-20?
WL-20 (lantanowany, niebieski) to najbliższy zamiennik pod względem zachowania łuku na prądzie stałym, bez słabej promieniotwórczości toru. WC-20 (cer, szary) lepiej zajarza się przy niskich prądach i sprawdza się na cienkim materiale.
Pod jakim kątem ostrzyć wolfram?
Zasada: długość stożka równa 2–3 średnicom elektrody. Ostre ostrzenie (15–30°) daje wąski łuk i pewne zajarzenie przy małym prądzie, tępe (60–90°) — szerszy łuk i większą trwałość przy dużym prądzie. Ostrzy się wzdłuż osi, nie w poprzek: rysy poprzeczne odciągają łuk na bok.
Co oznacza zielony wolfram?
Zielona końcówka to WP — czysty wolfram, co najmniej 99,95 % W, bez domieszek tlenków. Stosuje się go na prądzie przemiennym do aluminium i magnezu, bo na AC sam tworzy stabilną kulkę na czole.
Jaki wolfram do stali nierdzewnej?
WL-20 (niebieski) albo WC-20 (szary) na DC−, ostrzony wzdłuż na stożek o długości 2–3 średnic. Przy blachach do 2 mm wystarczy średnica 1,6 mm.
Czy wolfram torowany jest szkodliwy?
Tor w WT-20 jest słabo promieniotwórczy, a zagrożeniem jest przede wszystkim wdychany pył ze szlifowania. Jeśli go używasz, szlifuj z odciągiem na osobnej tarczy; lantanowy WL-20 zastępuje go bez tego problemu.
Aktualizacja: