Numery procesów spawalniczych wg ISO 4063
111, 135, 141 — numer procesu zastępuje nazwę wszędzie tam, gdzie dokument musi być zrozumiały niezależnie od języka: w WPS, w świadectwie egzaminu spawacza, w protokole WPQR i na rysunku. Poniżej pełna tabela z nazwami i międzynarodowymi skrótami.
 5:43
Krótka odpowiedź
Numery, które spotyka się najczęściej:
- 111 — Spawanie łukowe elektrodą otuloną (MMA · SMAW)
- 114 — Spawanie drutem proszkowym samoosłonowym (FCAW-S)
- 121 — Spawanie łukiem krytym drutem litym (SAW)
- 131 — Spawanie MIG drutem litym w osłonie gazu obojętnego (MIG · GMAW)
- 135 — Spawanie MAG drutem litym w osłonie gazu aktywnego (MAG · GMAW)
- 136 — Spawanie MAG drutem proszkowym topnikowym (FCAW)
- 138 — Spawanie MAG drutem proszkowym metalicznym (MCAW)
- 141 — Spawanie TIG spoiwem litym (TIG · GTAW)
- 142 — Spawanie TIG bez spoiwa (TIG)
- 311 — Spawanie acetylenowo-tlenowe (OAW)
Jak zbudowany jest numer
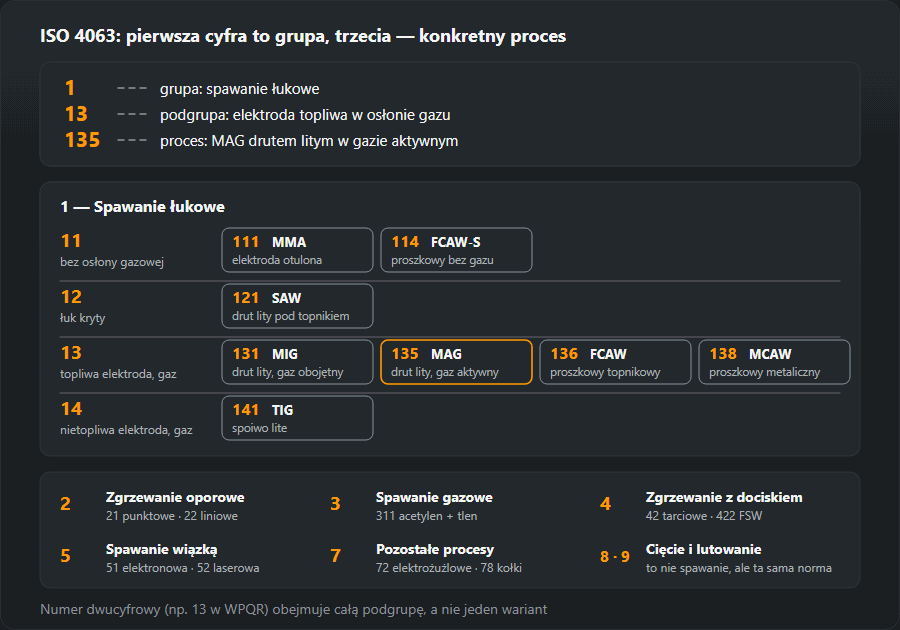
Numeracja jest hierarchiczna i czyta się ją od lewej. Pierwsza cyfra to grupa procesów: 1 — łukowe, 2 — oporowe, 3 — gazowe, 4 — z dociskiem, 5 — wiązką, 7 — pozostałe, 8 — cięcie i żłobienie, 9 — lutowanie. Druga zawęża grupę, trzecia wskazuje konkretny proces.
Na przykładzie 135: 1 — spawanie łukowe,
13 — łukowe elektrodą topliwą w osłonie gazu, 135 —
w osłonie gazu aktywnego drutem litym. Dlatego w dokumentach spotyka się też
numery dwucyfrowe: 13 w WPQR oznacza, że badanie objęło całą
podgrupę, a nie jeden wariant.

111, 131, 135, 136, 138, 141, 311 — co oznacza każdy numer
Te siedem numerów to większość tego, co stoi w świadectwach spawaczy i w instrukcjach WPS. Przy każdym poniżej: czym jest proces, gdzie się go stosuje i co numer ogranicza na papierze. Zasada jest wspólna: numer obejmuje swój proces i nic poza nim.
111 — spawanie łukowe elektrodą otuloną (MMA)
Spawanie „elektrodą”, jak mówi się w warsztacie. Łuk jarzy się między rdzeniem elektrody a materiałem, a otulina zamienia się w gaz i żużel, które osłaniają jeziorko. Nie ma butli ani podajnika, dlatego 111 to proces montażu na obiekcie, napraw i pracy na wietrze. Płaci się tempem: każda elektroda to przerwa, skucie żużla i ponowne zajarzenie, a każde zajarzenie to miejsce, w którym może zacząć się wada. W zapisie świadectwa 111 oznacza wyłącznie elektrodę otuloną — drut samoosłonowy to już 114. Parametry i dobór elektrod: spawanie MMA.
131 — spawanie MIG drutem litym
Ten sam uchwyt i podajnik co przy MAG, ale gaz jest obojętny — argon, hel albo ich mieszanka — i nie bierze udziału w reakcjach w jeziorku. Tego potrzebują aluminium, miedź i ich stopy: gaz aktywny by je utlenił. Stal niestopową spawa się procesem 135 i to właśnie gaz rozdziela oba numery. Półautomat bywa podpisany „MIG” niezależnie od tego, jaki gaz przez niego płynie; dokumenty nie są tak wyrozumiałe, a egzamin 131 na aluminium nie mówi nic o 135 na stali. Specyfika aluminium: spawanie aluminium.
135 — spawanie MAG drutem litym
Koń roboczy konstrukcji stalowych: drut lity w gazie aktywnym — argonie z CO₂ (grupa M21 wg ISO 14175) albo w czystym CO₂. Drut podawany jest w sposób ciągły, więc złącze spawa się bez przerw na wymianę elektrody, a zamiast żużla zostają tylko rozpryski i cienka szklista warstewka. W świadectwach spawaczy konstrukcji 135 to najczęstszy proces; w WPS idzie w parze z oznaczeniem drutu wg EN ISO 14341 i grupą gazu. Parametry według grubości: spawanie MIG/MAG.
136 — spawanie MAG drutem proszkowym topnikowym
Drut to rurka wypełniona topnikiem. Przy tych samych nastawach topi się szybciej niż drut lity, bo prąd płynie tylko przez cienki płaszcz, a żużel podtrzymuje jeziorko od dołu i z boków — dlatego 136 spawa w pozycjach przy prądach, przy których drut lity spłynąłby ze złącza. Koszty są konkretne: żużel do usunięcia między ściegami (zostawiony zamienia się we wtrącenie), kilkakrotnie więcej dymów, droższy drut. Do świadectwa 136 to osobny proces. Więcej: spawanie drutem proszkowym 136 i 138.
138 — spawanie MAG drutem proszkowym metalicznym
Też drut rurkowy, ale wypełniony proszkiem metalowym zamiast topnika. Żużla prawie nie ma, powierzchnia wychodzi czysta, a wydajność na długich spoinach jest wysoka. Kształtuje lico słabiej niż 136, więc mniej wybacza w pozycjach, i ma większe wymagania co do gazu. W zapisie świadectwa w polu spoiwa stoi M — drut proszkowy metaliczny — tam, gdzie drut lity miałby S. Tu ISO 9606-1 robi jeden z nielicznych wyjątków: egzamin na 135 obejmuje 138, a egzamin na 138 obejmuje 135, więc przejście między drutem litym a metalicznym nie wymaga nowego egzaminu. 136 do tego wyjątku nie należy.
141 — spawanie TIG spoiwem litym
Łuk jarzy się z nietopliwej elektrody wolframowej w gazie obojętnym, zwykle czystym argonie, a pręt spoiwa podaje się ręcznie. Najwolniejszy z tej siódemki i najczystszy: bez rozprysków, bez żużla, z pełną kontrolą jeziorka. Stąd jego miejsce — przetopy rur, nierdzewka, cienka blacha, aluminium. Stal spawa się prądem stałym z elektrodą na minusie, aluminium prądem przemiennym, który oczyszcza warstwę tlenków. TIG bez spoiwa to inny numer — 142. Parametry i dobór wolframu: spawanie TIG.
311 — spawanie gazowe acetylenowo-tlenowe
Tu łuku nie ma wcale: ciepło daje płomień tlenowo-acetylenowy, a pręt spoiwa wprowadza się do jeziorka ręcznie. Proces trzyma się tam, gdzie grzeje łagodniej niż łuk — blacha od 0,5 do 3 mm, rurki małej średnicy, naprawy — i tam, gdzie nie ma prądu. Do stali płomień ustawia się neutralny. Spawanie propanowo-tlenowe to 312, wodorowo-tlenowe 313; lutospawanie tym samym palnikiem to 971, inny proces, bo materiał podstawowy się nie topi. Ustawienie płomienia i średnica spoiwa: spawanie gazowe.
135, 136 i 138 — na czym polega różnica
Wszystkie trzy to MAG i w hali często idą z tego samego półautomatu. Różni je drut, a za nim żużel i dokumenty:
| Nr | Drut | Gaz | Żużel | Typowe zastosowanie |
|---|---|---|---|---|
| 135 | Lity | Aktywny | Brak | Konstrukcje, punkt odniesienia |
| 136 | Rurkowy, rdzeń topnikowy | Aktywny | Jest, usuwany między ściegami | Grubsze przekroje, spawanie w pozycjach |
| 138 | Rurkowy, rdzeń metaliczny | Aktywny | Ślady | Długie spoiny, gdy liczy się czyste lico |
| 114 | Rurkowy, samoosłonowy | Brak | Jest | Budowa, wiatr, bez butli |
131, 132 i 133 to ta sama trójka w gazie obojętnym: MIG drutem litym, proszkowym topnikowym i proszkowym metalicznym. Dla dokumentów wynikają z tego dwie rzeczy. WPS napisana na 135 nie staje się ważna dla 136 tylko dlatego, że półautomat jest ten sam — proces to zmienna zasadnicza. A spawacz ze świadectwem na 135, który przechodzi na drut proszkowy, potrzebuje świadectwa na 136; drut metaliczny 138 to wyjątek, który ISO 9606-1 pozwala objąć świadectwem na 135. Co obejmuje świadectwo, policzy kalkulator zakresu uprawnień.
Pełne porównanie tych trzech numerów — w praktyce i na papierze: różnice między 135, 136 i 138.
Tabela numerów
1 — Spawanie łukowe
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 11 | Spawanie łukowe elektrodą topliwą bez osłony gazowej | — |
| 111 | Spawanie łukowe elektrodą otuloną | MMA · SMAW |
| 112 | Spawanie grawitacyjne elektrodą otuloną | — |
| 114 | Spawanie drutem proszkowym samoosłonowym | FCAW-S |
| 12 | Spawanie łukiem krytym | — |
| 121 | Spawanie łukiem krytym drutem litym | SAW |
| 122 | Spawanie łukiem krytym taśmą | SAW |
| 125 | Spawanie łukiem krytym drutem proszkowym | SAW |
| 13 | Spawanie łukowe elektrodą topliwą w osłonie gazu | — |
| 131 | Spawanie MIG drutem litym w osłonie gazu obojętnego | MIG · GMAW |
| 132 | Spawanie MIG drutem proszkowym topnikowym | FCAW |
| 133 | Spawanie MIG drutem proszkowym metalicznym | MCAW |
| 135 | Spawanie MAG drutem litym w osłonie gazu aktywnego | MAG · GMAW |
| 136 | Spawanie MAG drutem proszkowym topnikowym | FCAW |
| 138 | Spawanie MAG drutem proszkowym metalicznym | MCAW |
| 14 | Spawanie łukowe elektrodą nietopliwą w osłonie gazu | — |
| 141 | Spawanie TIG spoiwem litym | TIG · GTAW |
| 142 | Spawanie TIG bez spoiwa | TIG |
| 143 | Spawanie TIG spoiwem proszkowym | TIG |
| 15 | Spawanie plazmowe | — |
| 151 | Spawanie plazmowe MIG | — |
| 152 | Napawanie plazmowe proszkiem | — |
| 153 | Spawanie plazmowe łukiem przeniesionym | PAW |
| 185 | Zgrzewanie łukiem wirującym w polu magnetycznym | MIAB |
2 — Zgrzewanie oporowe
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 21 | Zgrzewanie punktowe | RSW |
| 22 | Zgrzewanie liniowe | RSEW |
| 23 | Zgrzewanie garbowe | RPW |
| 24 | Zgrzewanie iskrowe | FW |
| 25 | Zgrzewanie doczołowe zwarciowe | RBW |
| 291 | Zgrzewanie oporowe prądem wysokiej częstotliwości | HFRW |
3 — Spawanie gazowe
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 31 | Spawanie gazowe tlenowo-paliwowe | — |
| 311 | Spawanie acetylenowo-tlenowe | OAW |
| 312 | Spawanie propanowo-tlenowe | — |
| 313 | Spawanie wodorowo-tlenowe | — |
4 — Zgrzewanie z dociskiem
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 41 | Zgrzewanie ultradźwiękowe | USW |
| 42 | Zgrzewanie tarciowe | FRW |
| 421 | Zgrzewanie tarciowe obrotowe | RFW |
| 422 | Zgrzewanie tarciowe z mieszaniem materiału (FSW) | FSW |
| 441 | Zgrzewanie wybuchowe | EXW |
| 45 | Zgrzewanie dyfuzyjne | DFW |
| 48 | Zgrzewanie na zimno | CW |
5 — Spawanie wiązką
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 51 | Spawanie wiązką elektronów | — |
| 511 | Spawanie wiązką elektronów w próżni | EBW |
| 512 | Spawanie wiązką elektronów w atmosferze | EBW |
| 52 | Spawanie laserowe | — |
| 521 | Spawanie laserem na ciele stałym | LBW |
| 522 | Spawanie laserem gazowym | LBW |
| 523 | Spawanie laserem diodowym | LBW |
7 — Pozostałe procesy spawania
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 71 | Spawanie termitowe | TW |
| 72 | Spawanie elektrożużlowe | ESW |
| 73 | Spawanie elektrogazowe | EGW |
| 74 | Zgrzewanie indukcyjne | IW |
| 78 | Zgrzewanie kołków (spawanie sworzni) | SW |
| 783 | Zgrzewanie kołków łukiem pociąganym z pierścieniem ceramicznym | SW |
| 784 | Zgrzewanie kołków łukiem pociąganym, cykl krótki | SW |
| 785 | Zgrzewanie kołków wyładowaniem kondensatorowym | CD |
8 — Cięcie i żłobienie
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 81 | Cięcie tlenowe | — |
| 82 | Cięcie łukowe | — |
| 821 | Cięcie łukowo-powietrzne | — |
| 822 | Cięcie łukowo-tlenowe | — |
| 83 | Cięcie plazmowe | PAC |
| 84 | Cięcie laserowe | LBC |
| 86 | Żłobienie tlenowe | — |
| 87 | Żłobienie łukowe | — |
| 88 | Żłobienie plazmowe | — |
9 — Lutowanie i lutospawanie
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 91 | Lutowanie twarde | B |
| 912 | Lutowanie twarde płomieniowe | — |
| 916 | Lutowanie twarde indukcyjne | — |
| 94 | Lutowanie miękkie | S |
| 97 | Lutospawanie | BW |
| 971 | Lutospawanie gazowe | — |
| 972 | Lutospawanie łukowe | — |
ISO 4063 ma około dwustu pozycji, w tym takie, które spotyka się raz w życiu. W tabeli są procesy pojawiające się w warsztacie i w dokumentacji. Jeśli w papierach trafi się numer spoza tej listy, jego znaczenie da się odczytać z samej struktury numeru: pierwsza cyfra zawsze wskazuje grupę.
Gdzie ten numer się pojawia
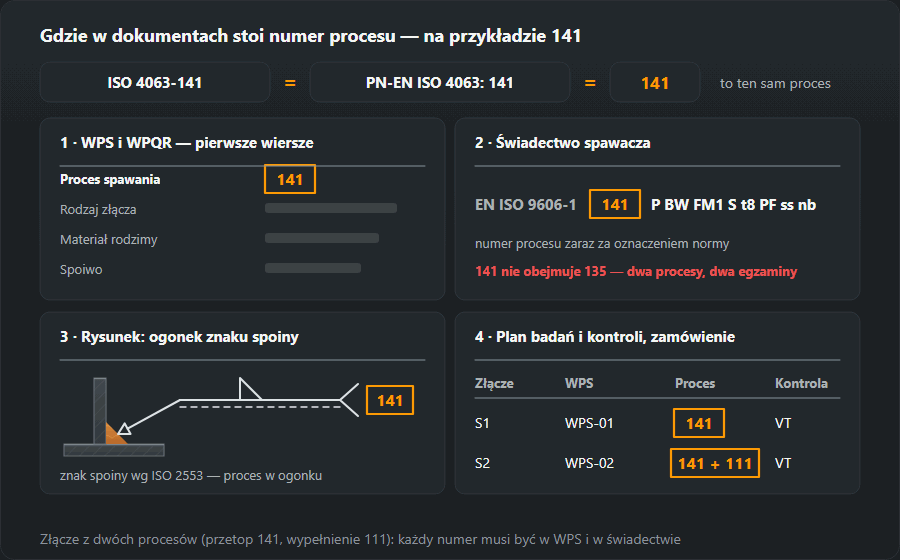
W instrukcji technologicznej. WPS wg EN ISO 15609-1 zaczyna się od numeru procesu — jest on jednym z parametrów zasadniczych, więc zmiana procesu unieważnia instrukcję i wymaga nowego badania technologii.
W świadectwie egzaminu spawacza. W kodzie uprawnienia wg EN ISO 9606-1 numer procesu stoi zaraz za oznaczeniem normy. Uprawnienie z numerem 141 nie obejmuje 135 — to dwa różne procesy i dwa różne egzaminy, niezależnie od tego, jak dobrze spawacz radzi sobie z jednym i drugim.
W protokole WPQR i w zamówieniu na roboty spawalnicze, gdzie numer jest jedynym zapisem niepodlegającym interpretacji: „półautomat” znaczy w różnych zakładach różne rzeczy, a 135 znaczy wszędzie to samo.
Co za tymi numerami stoi w praktyce, opisują osobne artykuły: MMA, MIG/MAG i TIG. Jak czyta się cały kod uprawnienia — w artykule o egzaminie wg EN ISO 9606.
Jak czytać „ISO 4063-141” i numer w dokumentach
„ISO 4063-141”, „PN-EN ISO 4063: 141” i samo „141” znaczą to samo: proces 141 z wykazu ISO 4063. Numer pojawia się w czterech miejscach. W pierwszych wierszach WPS i WPQR — jako proces, który instrukcja opisuje albo który kwalifikowano. W zapisie świadectwa spawacza, zaraz po „PN-EN ISO 9606-1”. W ogonku znaku spoiny na rysunku wg ISO 2553 — jak czytać znak, pokazuje strona oznaczenia spoin na rysunku. I w planach badań i kontroli, gdzie wiąże każde złącze z jego technologią.
Gdy jedno złącze wykonuje się dwoma procesami — na przykład przetop TIG i wypełnienie elektrodą — każdy proces ma swój numer i każdy musi być objęty zarówno technologią, jak i świadectwem tego, kto spawa tę część złącza.

Najczęstsze błędy z numerami procesów
- Drut proszkowy na dokumentach dla 135. Drut topnikowy to 136. Zmiana szpuli bez zmiany WPS i świadectwa wyprowadza złącze poza oba dokumenty. Drut metaliczny 138 obejmuje świadectwo spawacza na 135, ale WPS i tak musi go wymieniać.
- „MIG” na wszystko. Półautomaty i ogłoszenia mówią MIG, ale stal w mieszance argonu z CO₂ to MAG, 135. 131 to gaz obojętny.
- Numer dwucyfrowy czytany jak proces. „13” w dokumencie to cała podgrupa spawania łukowego elektrodą topliwą w osłonie gazu, a nie kolejna odmiana obok 135.
- 311 na każdy płomień. Propan z tlenem to 312, lutospawanie 971: palnik ten sam, proces na papierze nie, bo przy lutospawaniu brzegi się nie topią.
- 114 brane za 111 albo 136. Drut samoosłonowy nie ma ani otuliny, ani butli; ma swój numer i swój egzamin.
- 142 zapisane jako 141. TIG bez spoiwa — stapianie brzegów cienkiej blachy — to 142, osobny numer. Który z nich zastosowano, widać od razu: pręt albo szedł do jeziorka, albo nie.
Częste pytania
Co znaczy 111 w świadectwie egzaminu spawacza?
Spawanie łukowe elektrodą otuloną, czyli MMA. Numer 111 stoi w kodzie uprawnienia zaraz po oznaczeniu normy i mówi, jakim procesem zdawany był egzamin — a więc jakim procesem spawacz ma prawo pracować.
Czym różni się 135 od 136 i 138?
Wszystkie trzy to MAG, różnica jest w drucie. 135 — drut lity, 136 — drut proszkowy z rdzeniem topnikowym (daje żużel), 138 — drut proszkowy z rdzeniem metalicznym (żużla praktycznie nie ma). W dokumentacji to trzy osobne procesy. W świadectwie spawacza 135 i 138 obejmują się nawzajem — to wyjątek zapisany w ISO 9606-1 — a 136 zawsze wymaga osobnego egzaminu.
Czy numer procesu jest ten sam we wszystkich krajach?
Tak — na tym polega sens ISO 4063. 141 znaczy TIG ze spoiwem litym w polskim WPS, w niemieckim i w hiszpańskim tak samo, choć nazwa procesu w każdym z nich brzmi inaczej. Dlatego w dokumentacji spawalniczej pisze się numer, a nie nazwę.
Co to jest spawanie gazowe 311?
Spawanie acetylenowo-tlenowe: ciepło daje płomień mieszanki tlenu i acetylenu, a nie łuk, spoiwo w postaci pręta podaje się ręcznie. Stosuje się je nadal na cienkiej blasze, rurkach małej średnicy i przy naprawach tam, gdzie nie ma prądu. Spawanie propanowo-tlenowe ma inny numer — 312, a lutospawanie tym samym palnikiem to 971.
Czym różni się 131 od 135?
Gazem. Oba procesy używają drutu litego i takiego samego uchwytu, ale 131 (MIG) pracuje w gazie obojętnym — argonie, helu lub ich mieszance — i służy do aluminium i miedzi, a 135 (MAG) w gazie aktywnym, np. argonie z CO₂, i służy do stali. W świadectwie to dwa osobne procesy.
Czy ze świadectwem na 135 mogę spawać drutem proszkowym?
Nie. Drut proszkowy topnikowy w osłonie gazu to 136 — osobny numer i osobny egzamin. (Wyjątkiem jest drut proszkowy metaliczny 138: ISO 9606-1 pozwala objąć go świadectwem na 135.) Półautomat i uchwyt mogą być te same, ale na papierze proces jest zmienną zasadniczą, a inspektor czyta numer, nie sprzęt.
Aktualizacja: