Spawanie gazowe 311
311 to numer spawania acetylenowo-tlenowego (OAW) w ISO 4063: brzegi i spoiwo topi płomień acetylenu palonego w tlenie, bez prądu. Niżej: nasadka do grubości, zużycie gazów w l/h i ciśnienia. Proces, który miał zniknąć, a nie zniknął. Na cienkiej blasze, przy naprawach i tam, gdzie nie ma prądu, płomień acetylenowo-tlenowy nadal robi to, czego łuk nie potrafi: grzeje wolno i pozwala widzieć jeziorko bez pośpiechu.
Jak się nazywa
| Jak się nazywa | Nazwa |
|---|---|
| W normie (ISO 4063) | 311 — Spawanie acetylenowo-tlenowe |
| Numer procesu | 311 |
| Skrót międzynarodowy | OAW |
| W warsztacie | Spawanie gazowe 311 |
Trzy nazwy tego samego. W instrukcji technologicznej i na świadectwie spawacza stoi nazwa z normy z numerem, w ogłoszeniu o pracę i w warsztacie — skrót, na rysunku z USA — oznaczenie amerykańskie. Warto znać wszystkie trzy: to ta sama robota, ale w dokumentach wygląda inaczej.
Gdzie wciąż wygrywa
- Blacha 0,5–3 mm. Płomień grzeje łagodniej niż łuk, więc przepalenie jest trudniejsze, a nie łatwiejsze.
- Brak zasilania. Dwie butle i palnik działają tam, gdzie agregatu nie ma i nie będzie.
- Naprawy i rurki instalacyjne o małych średnicach, gdzie uchwyt spawalniczy zwyczajnie nie wchodzi.
- Lutospawanie żeliwa i blachy ocynkowanej — ten sam palnik, inny proces i inny numer.
Numer 311 oznacza spawanie acetylenowo-tlenowe; 312 to propan z tlenem, 313 — wodór z tlenem. Pełna lista w tabeli ISO 4063.
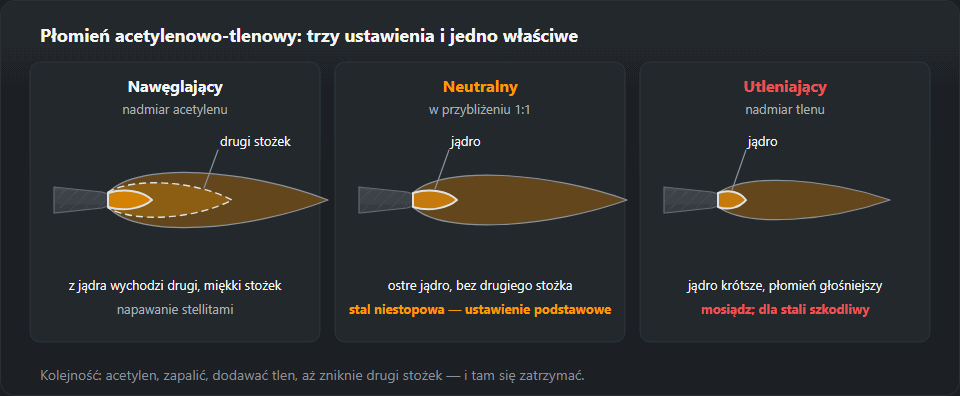
Płomień: trzy ustawienia i jedno właściwe
| Płomień | Jak wygląda | Do czego |
|---|---|---|
| Nawęglający nadmiar acetylenu |
Z jądra wychodzi drugi, miękki stożek | Napawanie stopami twardymi, stellity |
| Neutralny w przybliżeniu 1:1 |
Ostro zarysowane jądro, bez drugiego stożka | Stal niestopowa — wariant podstawowy |
| Utleniający nadmiar tlenu |
Jądro krótsze, płomień głośniejszy i ostrzejszy | Mosiądz; dla stali szkodliwy |
Ustawia się to zawsze w tej samej kolejności: otworzyć acetylen, zapalić, dodawać tlen aż zniknie drugi stożek. Punkt, w którym znika, to płomień neutralny — i tam się zatrzymuje. Dla stali wszystko poza nim jest błędem, a nie stylem.

Spoiwo i grubość
Średnicę spoiwa dobiera się regułą d = s/2 + 1 — dla blachy
2 mm spoiwo 2 mm, dla 4 mm spoiwo 3 mm. Za grube spoiwo
zabiera ciepło z jeziorka i zamiast wtopienia daje przyklejenie, które wygląda
jak spoina, dopóki się jej nie zegnie.
Do 3 mm spawa się w lewo: palnik prowadzi za spoiwem, płomień biegnie po zimnym materiale, przetop jest płytszy. Powyżej — w prawo: płomień idzie po gotowej spoinie, wygrzewa ją i daje głębszy przetop. Zmiana kierunku to nie kwestia wygody, tylko sterowanie ilością ciepła.
Czego przy tym procesie nie wolno
Acetylen jest palny i niestabilny przy sprężaniu, tlen sam nie pali się, ale gwałtownie podtrzymuje palenie. Stąd dwie zasady, które nie mają wyjątków: butli tlenowej nie dotyka się rękami w smarze — olej z tlenem pod ciśnieniem zapala się samoczynnie — i bezpieczniki płomieniowe muszą być na obu reduktorach, nie tylko na acetylenowym.
Butla acetylenowa pracuje w pozycji stojącej. Położona, oddaje aceton, w którym acetylen jest rozpuszczony, a wtedy palnik zaczyna zachowywać się w sposób, którego nie da się wytłumaczyć nastawami. Reszta zasad — prace niebezpieczne pożarowo.
Nasadki palnika: rozmiar do grubości i zużycie gazów
Moc płomienia w spawaniu gazowym 311 ustawia się nie zaworami, tylko wielkością nasadki. Każdy rozmiar ma swój zakres grubości stali i swoje zużycie gazów:
| Nasadka, rozmiar | Grubość stali, mm | Tlen, l/h | Acetylen, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Palnik inżektorowy, ciśnienie tlenu 2,5 bar, acetylenu 0,2–0,5 bar. Wartości z tabel dostawców palników (m.in. dieschweissprofis.de, ewo.de); konkretny palnik może się różnić — sprawdź jego tabliczkę.
Jak czytać tabelę
Tlenu schodzi niewiele więcej niż acetylenu — około 1,1 do 1 — i to jest właśnie płomień neutralny z tabeli wyżej. Zużycie rośnie mniej więcej proporcjonalnie do grubości: nasadka do 4–6 mm bierze ponad sześć razy więcej acetylenu niż ta do blach 0,5–1 mm. Zaworami na palniku dostraja się płomień w obrębie jednej nasadki; próba „przykręcenia” dużej nasadki do cienkiej blachy kończy się strzałami i cofaniem płomienia, a „rozkręcania” małej na grubą stal — przyklejeniem zamiast przetopu.
Dwa przykłady
- Blacha 2 mm, złącze doczołowe. Nasadka nr 2 (1–2 mm): 155 l/h acetylenu i 170 l/h tlenu. Spoiwo z reguły d = s/2 + 1 = 2 mm, spawanie w lewo. Pół godziny płomienia to około 78 l acetylenu i 85 l tlenu.
- Blacha 6 mm. Nasadka nr 4 (4–6 mm): 510 l/h acetylenu, 550 l/h tlenu. Spoiwo 6/2 + 1 = 4 mm, spawanie w prawo, bo powyżej 3 mm płomień musi wygrzewać gotową spoinę. Przy takich poborach pojedyncza butla acetylenowa pracuje już ciężko — przy dużych nasadkach łączy się butle w baterię, żeby nie porywać acetonu.
Ciśnienia, gaszenie i cofnięcie płomienia
- Ciśnienia robocze palnika inżektorowego: tlen około 2,5 bar, acetylen 0,2–0,5 bar. Acetylenu nie podnosi się ponad to, co podaje palnik — wyższe ciśnienie nie daje mocniejszego płomienia, tylko ryzyko.
- Gaszenie: najpierw zawór acetylenu na palniku, potem tlenu. Po pracy zamyka się zawory butli i spuszcza gaz z węży.
- Strzały i trzaski w palniku to zwykle przegrzana albo zabrudzona nasadka, za mały przepływ lub dotknięcie jeziorka. Palnik się gasi, nasadkę studzi i czyści, a nie spawa dalej „na trzaskach”.
- Cofnięcie płomienia — syczenie i gwizd w rękojeści — oznacza natychmiastowe zamknięcie zaworów na palniku i butlach. Do pracy wraca się dopiero po znalezieniu przyczyny i sprawdzeniu bezpieczników na reduktorach.
Błędy, które widać na spoinie
- Iskrzenie i szara, porowata spoina na stali — płomień utleniający; dodaj acetylenu, aż jądro znów będzie ostre, ale bez drugiego stożka.
- Dziury w cienkiej blasze — za duża nasadka albo zbyt długie grzanie w jednym miejscu; zmniejsz nasadkę, prowadź szybciej, sczepiaj częściej.
- Spoina „leży” na brzegach — za mała nasadka albo za grube spoiwo: jeziorko nie obejmuje brzegów, a pręt topi się w płomieniu zamiast w jeziorku.
- Duże odkształcenia — płomień grzeje szerzej niż łuk; sczepiaj symetrycznie i spawaj odcinkami.
Gaz czy TIG na cienką blachę
Oba procesy są wolne i pozwalają podawać spoiwo osobno. TIG daje węższą strefę wpływu ciepła i mniejsze odkształcenia, ale potrzebuje zasilania i argonu. Płomień wygrywa tam, gdzie nie ma prądu, przy naprawach w terenie i przy lutospawaniu tym samym palnikiem. Porównanie z łukiem opisuje strona spawanie TIG, a numery pokrewnych procesów (312, 313, 971) — tabela ISO 4063.
Co dalej
Cienka blacha innymi metodami — spawanie cienkiej blachy. Wariant łukowy dla tych samych napraw — MMA.
Częste pytania
Jaką średnicę spoiwa wziąć?
Reguła jest prosta: d = s/2 + 1, gdzie s to grubość blachy w milimetrach. Dla blachy 2 mm wychodzi spoiwo 2 mm, dla 4 mm — 3 mm. Grubsze spoiwo studzi jeziorko i zamiast przetopu daje przyklejenie.
Po czym poznać płomień neutralny?
Po jądrze. Przy nadmiarze acetylenu z jądra wychodzi drugi, miękki stożek — to płomień nawęglający. Dodając tlenu, doprowadza się do zniknięcia tego stożka: pozostaje ostro zarysowane jądro i to jest płomień neutralny. Dalsze dokręcanie tlenu daje płomień utleniający, krótszy i głośniejszy.
Czym spawanie gazowe różni się od lutospawania?
Tym, czy topi się materiał rodzimy. Przy spawaniu (311) topią się brzegi i spoiwo razem. Przy lutospawaniu (971) brzegi pozostają nienaruszone, a złącze trzyma spoiwo o niższej temperaturze topnienia, które je zwilża. Dlatego lutospawaniem łączy się żeliwo i blachę ocynkowaną, gdzie stopienie rodzimego materiału byłoby szkodliwe.
Jakie ciśnienie tlenu i acetylenu ustawić do spawania gazowego?
Dla palnika inżektorowego tabele producentów podają tlen około 2,5 bar i acetylen 0,2–0,5 bar. Moc płomienia zmienia się wielkością nasadki, a nie podnoszeniem ciśnienia acetylenu.
Jaką nasadkę wziąć do blachy 2 mm?
Nasadkę nr 2, przeznaczoną do grubości 1–2 mm; zużywa około 155 l/h acetylenu i 170 l/h tlenu. Do tego spoiwo 2 mm i spawanie w lewo.
Ile acetylenu zużywa palnik na godzinę?
Zależnie od nasadki: od około 80 l/h przy nasadce do blach 0,5–1 mm, przez 280 l/h przy 2–4 mm, do 510 l/h przy 4–6 mm. Tlenu schodzi o około 10 % więcej.
Aktualizacja: