Procesy 135, 136 i 138: czym się różnią i co obejmuje świadectwo
Trzy numery, jedna spawarka. 135, 136 i 138 to ten sam MAG — gaz aktywny, ten sam podajnik i uchwyt — a różni je wyłącznie drut. Tyle że od drutu zależy żużel, pozycje, dym, zapis w instrukcji technologicznej i to, czy twoje świadectwo w ogóle obejmuje daną robotę.
Krótka odpowiedź
135 — drut lity, brak żużla, punkt odniesienia dla całej rodziny. 136 — drut proszkowy z topnikiem: żużel osłania i podtrzymuje jeziorko, więc wygrywa w pozycjach przymusowych i na grubych przekrojach, ale trzeba go odbijać i daje najwięcej dymu. 138 — drut z rdzeniem metalicznym: praktycznie bez żużla, czyste lico, najlepiej w pozycjach PA i PB. W świadectwie według ISO 9606-1 135 i 138 obejmują się wzajemnie, a 136 wymaga osobnego egzaminu.

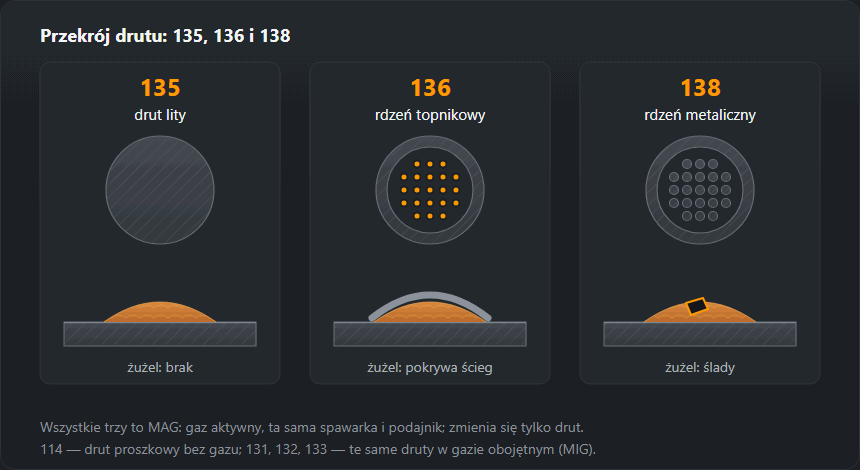
135, 136 i 138 w jednej tabeli
| Cecha | 135 | 136 | 138 |
|---|---|---|---|
| Drut | lity | proszkowy, rdzeń topnikowy | proszkowy, rdzeń metaliczny |
| Gaz | CO₂ lub Ar + 15–20 % CO₂ | aktywny: Ar + CO₂, czysty CO₂ też działa | aktywny: Ar + CO₂, wyższe wymagania wobec gazu |
| Żużel | brak | pokrywa ścieg, trzeba odbić | śladowy |
| Pozycje przymusowe | tak, łukiem zwarciowym i niższym prądem | mocna strona: żużel podtrzymuje jeziorko przy wyższym prądzie | głównie PA i PB — żużla, który trzyma jeziorko, nie ma |
| Wysunięcie drutu | 10–15 mm | 15–25 mm | 15–25 mm |
| Wiatr i przeciąg | wrażliwy — osłona gazowa ucieka | też potrzebuje osłony od wiatru | też potrzebuje osłony od wiatru |
| Dym | najmniej z trzech | najwięcej z trzech | więcej niż przy 135 |
| Gdzie wygrywa | cienka i średnia blacha, produkcja, drobnica | grube przekroje, montaż konstrukcji w pozycjach | długie spoiny w PA/PB, czyste lico, zrobotyzowane stanowiska |
| Spoiwo w WPS (przykład dla S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, typ rdzenia M |
| Litera spoiwa w świadectwie ISO 9606-1 | S | litera rdzenia: B, R, P, V, W, Y lub Z | M |
Tabelę czyta się wierszami, nie kolumnami: nie ma procesu „najlepszego”, jest proces pasujący do złącza. Wysunięcie drutu i skład gazu dla 135 to te same wartości, które podajemy przy MIG/MAG; oznaczenia spoiw to przykłady dla stali S355, takie same jak w naszym generatorze pWPS.
135 — MAG drutem litym
Najpopularniejszy proces w warsztacie i w ogłoszeniach o pracę. Drut jest jednolitym prętem, prąd płynie przez cały przekrój, osłonę daje wyłącznie gaz — CO₂ albo mieszanka Ar + 15–20 % CO₂. Żużla nie ma, więc między ściegami wystarczy szczotka.
Mocna strona 135 to uniwersalność: od cienkiej blachy łukiem zwarciowym po grubsze złącza łukiem natryskowym. Słabsza — pozycje przymusowe przy wysokim prądzie: bez żużla jeziorko chce spłynąć, więc w pionie i pod sufitem pracuje się łukiem zwarciowym i niższym prądem, co obniża wydajność. Parametry według grubości zebraliśmy na stronie MIG/MAG — półautomat.
136 — MAG drutem proszkowym z topnikiem
Drut to rurka ze stali wypełniona topnikiem. Prąd płynie tylko przez ściankę rurki, więc gęstość prądu jest wyższa niż w drucie litym tej samej średnicy i drut stapia się szybciej przy tych samych nastawach. Topnik zamienia się w żużel, który pokrywa ścieg, osłania go od góry i — co najważniejsze — podtrzymuje jeziorko od spodu i boków.
Dlatego 136 jest procesem montażu konstrukcji: w pozycjach PF czy PE pozwala spawać prądami, przy których drut lity by spłynął. Druty z rdzeniem rutylowym szybko krzepnącym (w oznaczeniu litera P) są pisane właśnie pod pozycje; zasadowe (B) wybiera się tam, gdzie liczy się udarność i niska zawartość wodoru.
Ceną są trzy rzeczy. Żużel trzeba odbić po każdym ściegu — pozostawiony między warstwami wychodzi jako wtrącenie (301). Dym jest najobfitszy w całej trójce, więc odciąg u źródła jest warunkiem pracy, a nie dodatkiem — szczegóły w ochronie dróg oddechowych. Wysunięcie drutu jest dłuższe: 15–25 mm zamiast 10–15. Kiedy 136 się opłaca, a kiedy nie, rozpisaliśmy na stronie drut proszkowy 136/138.
138 — drut z rdzeniem metalicznym
Ta sama rurka, ale w środku zamiast topnika jest proszek metalu z dodatkami stopowymi. Wydajność stapiania rośnie z tego samego powodu co przy 136 — prąd płynie przez ściankę — ale żużla prawie nie ma: na licu zostają najwyżej drobne wysepki, jak przy drucie litym.
Konsekwencje są dwie. Po pierwsze, 138 jest wygodny tam, gdzie spoin jest dużo i są długie: w pozycjach PA i PB, na stanowiskach zmechanizowanych i zrobotyzowanych, gdzie odbijanie żużla po każdym ściegu byłoby stratą czasu. Po drugie, bez żużla nic nie podtrzymuje jeziorka, więc w pozycjach przymusowych 138 nie ma przewagi 136. Wymagania wobec gazu są wyższe niż przy 136 — osłona odpowiada za całą ochronę jeziorka.
Wiatr, gaz i proces 114
Wszystkie trzy procesy pracują w osłonie gazowej, więc wszystkie trzy są wrażliwe na przeciąg. Żużel 136 chroni ścieg po zakrzepnięciu, ale nie zastępuje gazu w chwili spawania — na otwartym placu każdy z nich potrzebuje parawanu. Jeśli osłony nie da się zapewnić, właściwą odpowiedzią nie jest mocniejszy wypływ gazu, tylko inny proces: 114, drut proszkowy samoosłonowy, który pracuje bez butli. Płaci się za to jeszcze większym dymem; wiele drutów 114 pracuje przy tym z odwrotną biegunowością niż 136 — producent podaje to na opakowaniu. Dobór gazu do procesu ułatwi kalkulator gazu osłonowego.
Cała rodzina: 114, 131, 132, 133
Numery ISO 4063 w grupie 13 układają się w prosty wzór: druga cyfra mówi o gazie, trzecia o drucie. 131–133 to MIG (gaz obojętny), 135–138 to MAG (gaz aktywny), a końcówki 1/5 to drut lity, 2/6 proszkowy z topnikiem, 3/8 z rdzeniem metalicznym. 114 stoi osobno, w grupie 11, bo gazu nie używa wcale.
| Nr | Nazwa wg ISO 4063 | Skrót | Gaz | W ISO 9606-1 |
|---|---|---|---|---|
| 114 | Spawanie drutem proszkowym samoosłonowym | FCAW-S | brak | tak |
| 131 | Spawanie MIG drutem litym w osłonie gazu obojętnego | MIG · GMAW | obojętny | tak |
| 132 | Spawanie MIG drutem proszkowym topnikowym | FCAW | obojętny | nie |
| 133 | Spawanie MIG drutem proszkowym metalicznym | MCAW | obojętny | nie |
| 135 | Spawanie MAG drutem litym w osłonie gazu aktywnego | MAG · GMAW | aktywny | tak |
| 136 | Spawanie MAG drutem proszkowym topnikowym | FCAW | aktywny | tak |
| 138 | Spawanie MAG drutem proszkowym metalicznym | MCAW | aktywny | tak |
Ostatnia kolumna mówi, czy numer jest wymieniony w normie egzaminu spawaczy stali ISO 9606-1. 132 i 133 tam nie ma — w praktyce spotyka się je rzadko. Wszystkie pozostałe numery procesów — w pełnej tabeli ISO 4063.
Jak to się zapisuje w WPS
W instrukcji technologicznej spawania numer procesu stoi w osobnym polu i musi zgadzać się z drutem, który leży na stanowisku. Pomyłka „135” przy drucie proszkowym to nie literówka: WPS kwalifikowana na 135 nie obejmuje 136. Dla trzech procesów różnią się zwykle cztery pola:
- Proces: 135, 136 albo 138 — cyfrą, bez skrótu MAG.
- Spoiwo: dla 135 według EN ISO 14341, np.
G 46 4 M21 4Si1; dla 136 i 138 według EN ISO 17632, np.T 46 4 P M21 2 H5— litera po liczbach to typ rdzenia (P rutylowy, B zasadowy, M metaliczny). - Gaz: oznaczenie według ISO 14175, np. M21 dla mieszanki argonu z CO₂ albo C1 dla czystego CO₂.
- Biegunowość i wysunięcie: 135 i 136 zwykle DC+, wysunięcie odpowiednio 10–15 i 15–25 mm.
Szkic takiego dokumentu z tymi polami wypełnionymi dla wybranej grubości i materiału da generator pWPS; czym różnią się pWPS, WPQR i WPS — strona WPS — instrukcja technologiczna.
Co obejmuje świadectwo ISO 9606-1
Zasada ogólna normy jest prosta: jeden egzamin obejmuje jeden proces, zmiana procesu oznacza nowy egzamin. Wyjątków jest kilka i dla tej rodziny ważne są dwa: zamiana drutu litego 135 na drut z rdzeniem metalicznym 138 (i odwrotnie) nie wymaga nowego egzaminu, a egzamin zdany łukiem zwarciowym w 131, 135 lub 138 obejmuje też pozostałe rodzaje przenoszenia metalu — ale nie odwrotnie.
| Egzamin zdany w | Obejmuje | Nie obejmuje |
|---|---|---|
| 135 | 135 i 138 | 136, 131, 114 |
| 138 | 138 i 135 | 136, 131, 114 |
| 136 | tylko 136 | 135, 138, 114 |
| 114 | tylko 114 | 136 i procesy gazowe |
| 131 | tylko 131 | 135 — to inny proces, choć ta sama spawarka |
| 131, 135, 138 łukiem zwarciowym | także pozostałe rodzaje przenoszenia metalu | odwrotnie nie: łuk natryskowy nie obejmuje zwarciowego |
Źródła: ISO 9606-1:2012, pkt 4.2 i 5.2 (oficjalny fragment normy) oraz omówienie DoaWise — oba mówią to samo. Zakres typów drutu proszkowego (tabela 5 normy) sprawdzaj w samej normie lub u egzaminatora.
W kodzie świadectwa widać to w dwóch miejscach: numer procesu na początku
i litera spoiwa. Przykład dla drutu litego:
135 P BW FM1 S t10 PF ss nb; dla drutu proszkowego rutylowego
w tym samym złączu: 136 P BW FM1 P t10 PF ss nb — pierwsze
„P” to blacha, drugie to typ rdzenia. Jak czytać resztę pól, wyjaśnia strona
egzamin spawacza
EN ISO 9606, a zakres grubości i pozycji policzy
kalkulator zakresu
uprawnień.
Który wybrać: pięć pytań
- Jaka pozycja? Pion i sufit przy grubszym materiale — 136. Podolna i naboczna — 135 albo 138.
- Jak grubo i jak długo? Cienka blacha i drobnica — 135. Grube przekroje i długie spoiny — 136 lub 138, bo tu wydajność się zwraca.
- Czy jest odciąg? Bez odciągu u źródła drut proszkowy z topnikiem to najgorszy wybór z całej trójki.
- Co mówi WPS i świadectwo? Spawacz ze świadectwem na 135 może spawać 138 bez nowego egzaminu, ale nie 136.
- Czy wieje? Jeśli osłony nie da się postawić — żaden z trzech; rozważ 114.
Najczęstsze pomyłki
- „To i tak MAG”. Numer w WPS i na świadectwie musi zgadzać się z drutem. Audytor EN 1090 zapyta o to w pierwszej kolejności.
- Żużel zostawiony między ściegami 136. Wychodzi na radiogramie jako wtrącenie i jest najczęstszą wadą tego procesu.
- Krótkie wysunięcie przy drucie proszkowym. Łuk jest niestabilny, a końcówka prądowa się przypala.
- Mocniejszy gaz zamiast parawanu. Zbyt duży wypływ tworzy turbulencję i zasysa powietrze — porowatość rośnie zamiast maleć.
Szerzej o samym drucie proszkowym, jego koszcie i dymie — drut proszkowy 136/138. Wariant podstawowy i parametry — MIG/MAG. Wszystkie numery procesów — tabela ISO 4063.
Częste pytania
Co to jest proces 136?
136 to według ISO 4063 spawanie MAG drutem proszkowym z rdzeniem topnikowym: ta sama spawarka i podajnik co przy 135, gaz aktywny, ale drut jest rurką wypełnioną topnikiem. Topnik daje żużel, który osłania i podtrzymuje jeziorko — dlatego 136 dobrze radzi sobie w pozycjach przymusowych — ale żużel trzeba po każdym ściegu odbić.
Co to jest proces 138?
138 to spawanie MAG drutem proszkowym z rdzeniem metalicznym. W rurce zamiast topnika jest proszek metalu, więc żużla praktycznie nie ma, a lico wychodzi czyste jak przy drucie litym. Najlepiej sprawdza się przy długich spoinach w pozycji podolnej i nabocznej (PA, PB) oraz na stanowiskach zrobotyzowanych.
Czym różni się 135 od 136?
Tylko drutem: w 135 jest lity, w 136 proszkowy z topnikiem. Gaz, spawarka i podajnik mogą być te same. 136 daje żużel, więcej dymu i dłuższe wysunięcie drutu (15–25 mm zamiast 10–15), za to łatwiej prowadzi się go w pozycjach przy wyższym prądzie. W dokumentach to dwa różne procesy i dwa różne egzaminy.
Czy świadectwo na 135 obejmuje 138?
Tak. ISO 9606-1 pozwala zmienić drut lity 135 na drut z rdzeniem metalicznym 138 i odwrotnie bez nowego egzaminu. Nie obejmuje natomiast 136: zmiana procesu wymaga nowego egzaminu, a zamiana 135 na 136 nie należy do wyjątków w normie.
Czy 136 wymaga gazu?
Tak, 136 to proces w osłonie gazu aktywnego, najczęściej mieszanki argonu z dwutlenkiem węgla; czysty CO₂ też działa. Drut proszkowy, który pracuje bez butli, to osobny proces — 114, drut samoosłonowy. Na wietrze 136 potrzebuje osłony tak samo jak 135.
Czym są 131, 132 i 133?
To odpowiedniki 135, 136 i 138 w gazie obojętnym, czyli MIG: 131 drutem litym, 132 drutem proszkowym z topnikiem, 133 drutem z rdzeniem metalicznym. W normie egzaminu spawaczy stali ISO 9606-1 wymieniony jest tylko 131; 132 i 133 w tym wykazie nie występują.
Aktualizacja: