Procedeele 135, 136 și 138: prin ce diferă și ce acoperă certificatul
Trei numere, un singur aparat. 135, 136 și 138 sunt toate MAG — gaz activ, același alimentator și același pistolet — și le deosebește doar sârma. Dar sârma hotărăște zgura, pozițiile, fumul, felul în care se scrie WPS-ul și dacă certificatul tău acoperă lucrarea sau nu.
Răspuns scurt
135 înseamnă sârmă plină, fără zgură — punctul de referință al întregii familii. 136 este sârmă tubulară cu flux: zgura protejează și ține baia, deci câștigă în poziții dificile și pe secțiuni groase, dar trebuie curățată și face cel mai mult fum. 138 este sârmă cu miez metalic: zgură practic deloc, față curată, cel mai bine în PA și PB. În certificatul ISO 9606-1 135 și 138 se acoperă reciproc, iar 136 cere examen separat.

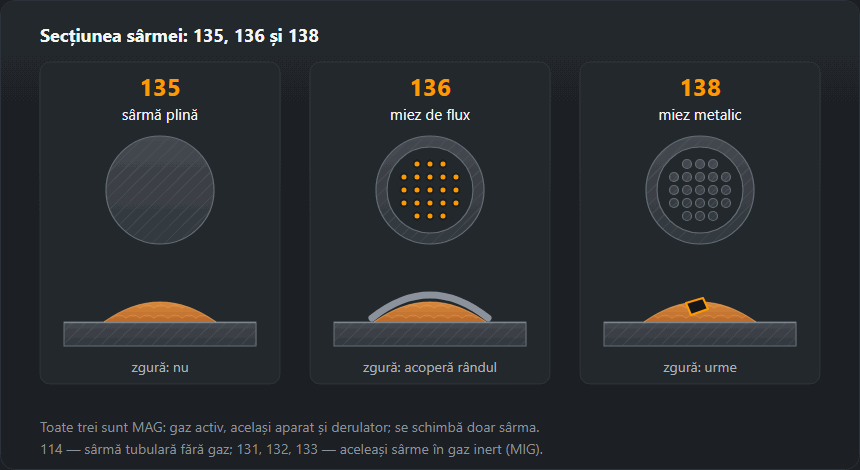
135, 136 și 138 într-un singur tabel
| Caracteristica | 135 | 136 | 138 |
|---|---|---|---|
| Sârma | plină | tubulară, miez de flux | tubulară, miez metalic |
| Gaz | CO₂ sau Ar + 15–20 % CO₂ | activ: Ar + CO₂, merge și CO₂ pur | activ: Ar + CO₂, cerințe mai mari față de gaz |
| Zgură | nu | acoperă rândul, trebuie curățată | urme |
| Poziții dificile | da, cu arc scurt și curent mai mic | punct forte: zgura susține baia la curent mai mare | mai ales PA și PB — nu există zgură care să susțină baia |
| Lungimea liberă a sârmei | 10–15 mm | 15–25 mm | 15–25 mm |
| Vânt și curent de aer | sensibil — protecția de gaz e suflată | are și el nevoie de paravan | are și el nevoie de paravan |
| Fum | cel mai puțin dintre cele trei | cel mai mult dintre cele trei | mai mult decât la 135 |
| Unde câștigă | tablă subțire și medie, producție, piese mici | secțiuni groase, montaj de structuri în poziții | cusături lungi în PA/PB, față curată, roboți |
| Materialul de adaos în WPS (exemplu pentru S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, tip de miez M |
| Litera materialului de adaos în certificatul ISO 9606-1 | S | litera miezului: B, R, P, V, W, Y sau Z | M |
Tabelul se citește pe rânduri, nu pe coloane: nu există procedeu „cel mai bun”, există doar cel potrivit îmbinării. Lungimea liberă și gazul pentru 135 sunt aceleași valori pe care le dăm la MIG/MAG; simbolurile materialului de adaos sunt exemple pentru S355, identice cu cele din generatorul de pWPS.
135 — MAG cu sârmă plină
Cel mai răspândit procedeu în atelier și în anunțurile de angajare. Sârma este o vergea plină, curentul trece prin toată secțiunea ei, iar protecția vine doar de la gaz — CO₂ sau Ar + 15–20 % CO₂. Zgură nu există, așa că între rânduri ajunge o perie de sârmă.
Puterea lui 135 este universalitatea: de la tablă subțire în arc scurt până la îmbinări groase în transfer prin pulverizare. Slăbiciunea — pozițiile dificile la curent mare: fără zgură baia vrea să curgă, așa că verticala și plafonul se sudează în arc scurt, la curent mai mic, ceea ce costă productivitate. Parametrii pe grosimi sunt pe pagina sudarea MIG/MAG.
136 — MAG cu sârmă tubulară cu flux
Sârma este un tub de oțel umplut cu flux. Curentul trece doar prin peretele tubului, deci densitatea de curent e mai mare decât la o sârmă plină de același diametru, iar sârma se topește mai repede la aceiași parametri. Fluxul devine zgură, care acoperă rândul, îl protejează de sus și — cel mai important — susține baia de jos și din lateral.
De aici vine rolul lui 136 la montajul structurilor: în PF și PE permite sudarea la curenți la care sârma plină pur și simplu ar curge. Sârmele cu miez rutilic cu solidificare rapidă (litera P în simbol) sunt făcute pentru poziții; cele cu miez bazic (B) se aleg acolo unde contează reziliența și hidrogenul scăzut.
Plătești în trei feluri. Zgura se curăță după fiecare rând — lăsată între straturi devine incluziune de zgură (301). Fumul este cel mai mult dintre cele trei, așa că exhaustarea la sursă e condiție de lucru, nu un lux — vezi protecția respiratorie. Lungimea liberă e mai mare: 15–25 mm în loc de 10–15. Când se amortizează 136 și când nu, găsești pe pagina sudarea cu sârmă tubulară 136.
138 — sârmă cu miez metalic
Același tub, dar umplut cu pulbere metalică și elemente de aliere în loc de flux. Rata de depunere crește din același motiv ca la 136 — curentul trece prin perete —, însă zgură aproape nu există: cel mult câteva insule mici de silicați pe față, ca la sârma plină.
De aici două consecințe. Întâi, 138 e comod acolo unde cusăturile sunt multe și lungi: în PA și PB, pe posturi mecanizate și robotizate, unde curățarea zgurii după fiecare rând ar mânca timp. Apoi, fără zgură nimic nu ține baia, deci în poziții dificile 138 nu are avantajul lui 136. Față de gaz e mai pretențios decât 136: toată protecția băii o duce gazul.
Vânt, gaz și procedeul 114
Toate trei sunt procedee cu protecție de gaz, deci toate trei sunt sensibile la curenți de aer. Zgura lui 136 protejează rândul după solidificare, dar nu înlocuiește gazul în momentul sudării — pe un șantier deschis fiecare are nevoie de paravan. Dacă adăpostul e imposibil, răspunsul corect nu e un debit mai mare, ci alt procedeu: 114, sârmă tubulară autoprotejată, care sudează fără butelie. Prețul e și mai mult fum, iar multe sârme 114 lucrează pe polaritatea opusă față de 136 — producătorul o tipărește pe bobină. Calculatorul de gaz de protecție ajută la potrivirea gazului cu procedeul.
Toată familia: 114, 131, 132, 133
Numerele ISO 4063 din grupa 13 urmează o regulă simplă: a doua cifră spune gazul, a treia sârma. 131–133 sunt MIG (gaz inert), 135–138 sunt MAG (gaz activ), iar terminațiile 1/5 înseamnă sârmă plină, 2/6 tubulară cu flux, 3/8 cu miez metalic. 114 stă separat, în grupa 11, pentru că nu folosește gaz deloc.
| Nr. | Denumirea după ISO 4063 | Abreviere | Gaz | În ISO 9606-1 |
|---|---|---|---|---|
| 114 | Sudare cu sârmă tubulară autoprotectoare | FCAW-S | fără | da |
| 131 | Sudare MIG cu sârmă plină în gaz inert | MIG · GMAW | inert | da |
| 132 | Sudare MIG cu sârmă tubulară cu flux | FCAW | inert | nu |
| 133 | Sudare MIG cu sârmă tubulară cu miez metalic | MCAW | inert | nu |
| 135 | Sudare MAG cu sârmă plină în gaz activ | MAG · GMAW | activ | da |
| 136 | Sudare MAG cu sârmă tubulară cu flux | FCAW | activ | da |
| 138 | Sudare MAG cu sârmă tubulară cu miez metalic | MCAW | activ | da |
Ultima coloană arată dacă numărul apare în norma de atestare a sudorilor pentru oțeluri, ISO 9606-1. 132 și 133 nu apar — în practică sunt rare. Toate celelalte numere de procedee sunt în tabelul complet ISO 4063.
Cum se scrie în WPS
În specificația procedurii de sudare numărul procedeului are câmpul lui și trebuie să corespundă sârmei de pe post. „135” scris pentru o sârmă tubulară nu este o greșeală de tipar: un WPS calificat pentru 135 nu acoperă 136. Între cele trei procedee diferă de obicei patru câmpuri:
- Procedeul: 135, 136 sau 138 — ca număr, nu „MAG”.
- Materialul de adaos: pentru 135 după EN ISO 14341, de exemplu
G 46 4 M21 4Si1; pentru 136 și 138 după EN ISO 17632, de exempluT 46 4 P M21 2 H5— litera de după cifre este tipul miezului (P rutilic, B bazic, M metalic). - Gazul: simbolul după ISO 14175, de exemplu M21 pentru amestec argon–CO₂ sau C1 pentru CO₂ pur.
- Polaritatea și lungimea liberă: 135 și 136 de obicei DC+, lungime liberă 10–15, respectiv 15–25 mm.
Generatorul de pWPS schițează un astfel de document cu aceste câmpuri completate pentru grosimea și materialul tău; prin ce diferă pWPS, WPQR și WPS explică pagina WPS.
Ce acoperă certificatul ISO 9606-1
Regula generală e simplă: un examen acoperă un procedeu, iar schimbarea procedeului înseamnă examen nou. Există câteva excepții, și două contează pentru această familie: trecerea de la sârma plină 135 la sârma cu miez metalic 138 (sau înapoi) nu cere examen nou, iar un examen sudat în arc scurt cu 131, 135 sau 138 acoperă și celelalte moduri de transfer — dar nu invers.
| Examen susținut în | Acoperă | Nu acoperă |
|---|---|---|
| 135 | 135 și 138 | 136, 131, 114 |
| 138 | 138 și 135 | 136, 131, 114 |
| 136 | doar 136 | 135, 138, 114 |
| 114 | doar 114 | 136 și procedeele cu gaz |
| 131 | doar 131 | 135 — alt procedeu, deși aparatul e același |
| 131, 135, 138 cu arc scurt | și celelalte moduri de transfer | invers nu: transferul prin pulverizare nu acoperă arcul scurt |
Surse: ISO 9606-1:2012, pct. 4.2 și 5.2 (fragmentul oficial al normei) și analiza DoaWise — ambele spun același lucru. Domeniul tipurilor de sârmă tubulară (tabelul 5 al normei) verifică-l în normă sau la examinator.
În codul certificatului asta se vede în două locuri: numărul procedeului la început
și litera materialului de adaos. Un exemplu pentru sârmă plină:
135 P BW FM1 S t10 PF ss nb; pentru sârmă tubulară rutilică în aceeași
îmbinare: 136 P BW FM1 P t10 PF ss nb — primul „P” înseamnă tablă, al
doilea tipul miezului. Cum se citesc celelalte câmpuri explică pagina
examenul de sudor
EN ISO 9606, iar calculatorul
domeniului de atestare stabilește domeniul de grosimi și poziții.
Pe care să-l alegi: cinci întrebări
- Ce poziție? Vertical și plafon pe tablă mai groasă — 136. Orizontal și în jgheab — 135 sau 138.
- Cât de gros și cât de lung? Tablă subțire și piese mici — 135. Secțiuni groase și cusături lungi — 136 sau 138, unde rata de depunere se amortizează.
- Există exhaustare? Fără exhaustare la sursă, sârma tubulară cu flux e cea mai proastă alegere dintre cele trei.
- Ce spun WPS-ul și certificatul? Un sudor atestat pentru 135 poate suda 138 fără examen nou, dar nu 136.
- E vânt? Dacă nu poți pune paravan, niciunul dintre cele trei; ia în calcul 114.
Greșeli frecvente
- „Oricum e tot MAG.” Numărul din WPS și din certificat trebuie să corespundă sârmei. Auditorul EN 1090 întreabă de asta primul.
- Zgură lăsată între rândurile 136. Apare pe radiografie ca incluziune și este defectul cel mai frecvent al procedeului.
- Lungime liberă prea mică la sârma tubulară. Arcul e instabil, iar duza de contact se arde.
- Mai mult gaz în loc de paravan. Debitul excesiv face turbulență și trage aer — porii se înmulțesc, nu scad.
Mai multe despre sârma tubulară, costul și fumul ei — sudarea cu sârmă tubulară 136. Varianta de bază și parametrii — MIG/MAG. Toate numerele de procedee — tabelul ISO 4063.
Întrebări frecvente
Ce este procedeul de sudare 136?
După ISO 4063, 136 este sudarea MAG cu sârmă tubulară cu miez de flux: același aparat și același alimentator ca la 135, gaz activ, dar sârma este un tub umplut cu flux. Fluxul formează zgură, care protejează și susține baia — de aceea 136 se descurcă bine în poziții dificile —, însă zgura trebuie curățată după fiecare rând.
Ce este procedeul de sudare 138?
138 este sudarea MAG cu sârmă tubulară cu miez metalic. Tubul e umplut cu pulbere metalică în loc de flux, așa că zgură practic nu există, iar fața cusăturii iese la fel de curată ca la sârma plină. Merge cel mai bine la cusături lungi în poziție orizontală și în jgheab (PA, PB) și pe roboți.
Care este diferența dintre 135 și 136?
Doar sârma: plină la 135, tubulară cu flux la 136. Gazul, aparatul și alimentatorul pot rămâne aceleași. 136 dă zgură, mai mult fum și cere o lungime liberă mai mare (15–25 mm în loc de 10–15), în schimb se sudează mai ușor în poziții dificile la curent mai mare. Pe hârtie sunt două procedee diferite și două examene diferite.
Certificatul de sudor pentru 135 acoperă și 138?
Da. ISO 9606-1 permite trecerea de la sârma plină 135 la sârma cu miez metalic 138 sau invers fără examen nou. Pe 136 nu îl acoperă: schimbarea procedeului cere examen nou, iar 135 → 136 nu se află printre excepțiile normei.
Procedeul 136 are nevoie de gaz de protecție?
Da, 136 lucrează sub gaz activ, cel mai des un amestec argon–CO₂; merge și CO₂ pur. Sârma tubulară care sudează fără butelie este alt procedeu, 114 — autoprotejată. În vânt, 136 are nevoie de paravan la fel ca 135.
Ce sunt procedeele 131, 132 și 133?
Sunt perechile MIG (gaz inert) ale lui 135, 136 și 138: 131 cu sârmă plină, 132 cu sârmă tubulară cu flux, 133 cu sârmă cu miez metalic. Norma de atestare a sudorilor pentru oțeluri, ISO 9606-1, îl enumeră doar pe 131; 132 și 133 nu sunt pe listă.
Actualizat: