Schweißverfahren 135, 136 und 138: Unterschiede und was die Prüfung abdeckt
Drei Nummern, ein Gerät. 135, 136 und 138 sind alle MAG — Aktivgas, derselbe Vorschub, derselbe Brenner —, und nur der Draht unterscheidet sie. Doch vom Draht hängen Schlacke, Positionen, Rauch, die Angabe in der Schweißanweisung und die Frage ab, ob Ihre Prüfbescheinigung die Arbeit überhaupt abdeckt.
Kurze Antwort
135 — Massivdraht, keine Schlacke, der Bezugspunkt der ganzen Familie. 136 — Fülldraht mit Schlackekern: Die Schlacke schützt und stützt das Bad, darum gewinnt er in Zwangslagen und an dicken Querschnitten, muss aber abgeklopft werden und raucht am meisten. 138 — Metallpulver-Fülldraht: praktisch schlackefrei, saubere Oberfläche, am besten in PA und PB. In einer Prüfbescheinigung nach ISO 9606-1 decken sich 135 und 138 gegenseitig ab, für 136 braucht es eine eigene Prüfung.

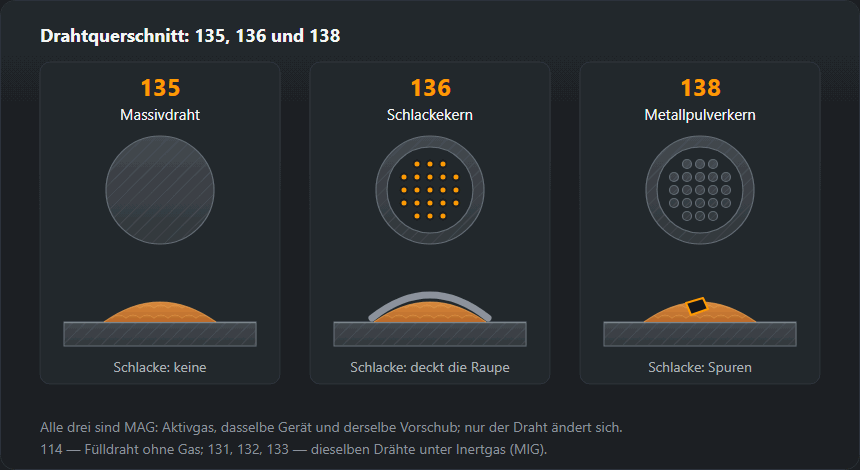
135, 136 und 138 in einer Tabelle
| Merkmal | 135 | 136 | 138 |
|---|---|---|---|
| Draht | Massivdraht | Fülldraht mit Schlackekern | Metallpulver-Fülldraht |
| Gas | CO₂ oder Ar + 15–20 % CO₂ | aktiv: Ar + CO₂, reines CO₂ geht auch | aktiv: Ar + CO₂, höhere Anforderungen ans Gas |
| Schlacke | keine | deckt die Raupe ab, muss entfernt werden | nur Spuren |
| Zwangslagen | ja, mit Kurzlichtbogen und weniger Strom | Stärke: die Schlacke stützt das Bad bei höherem Strom | vor allem PA und PB — keine Schlacke, die das Bad stützt |
| Drahtüberstand | 10–15 mm | 15–25 mm | 15–25 mm |
| Wind und Zugluft | empfindlich — der Schutzgasmantel wird verweht | braucht ebenfalls Windschutz | braucht ebenfalls Windschutz |
| Rauch | am wenigsten von den dreien | am meisten von den dreien | mehr als bei 135 |
| Wo es gewinnt | dünne und mittlere Bleche, Serie, Kleinteile | dicke Querschnitte, Stahlbaumontage in Zwangslage | lange Nähte in PA/PB, saubere Oberfläche, Roboterzellen |
| Zusatz in der WPS (Beispiel S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, Kerntyp M |
| Kennbuchstabe Zusatz in der Prüfbescheinigung ISO 9606-1 | S | Kernbuchstabe: B, R, P, V, W, Y oder Z | M |
Die Tabelle liest man zeilenweise, nicht spaltenweise: Es gibt kein „bestes“ Verfahren, nur das passende zur Naht. Drahtüberstand und Gas für 135 sind dieselben Werte wie auf der Seite MIG/MAG; die Zusatzbezeichnungen sind Beispiele für S355, identisch mit unserem pWPS-Generator.
135 — MAG mit Massivdraht
Das verbreitetste Verfahren in der Werkstatt und in Stellenanzeigen. Der Draht ist ein massiver Stab, der Strom fließt durch den ganzen Querschnitt, den Schutz liefert allein das Gas — CO₂ oder Ar + 15–20 % CO₂. Es gibt keine Schlacke, zwischen den Lagen reicht die Drahtbürste.
Die Stärke von 135 ist die Vielseitigkeit: vom Dünnblech im Kurzlichtbogen bis zu dicken Verbindungen im Sprühlichtbogen. Die Schwäche sind Zwangslagen bei hohem Strom: Ohne Schlacke will das Bad abfließen, also wird steigend und über Kopf im Kurzlichtbogen mit weniger Strom geschweißt, was Leistung kostet. Einstellwerte nach Blechdicke stehen auf der Seite MIG/MAG-Schweißen.
136 — MAG mit schlackebildendem Fülldraht
Der Draht ist ein Stahlröhrchen, gefüllt mit Schlackebildnern. Der Strom fließt nur durch die Röhrchenwand, die Stromdichte ist also höher als bei einem Massivdraht gleichen Durchmessers, und der Draht schmilzt bei gleicher Einstellung schneller ab. Die Füllung wird zu Schlacke, die die Raupe abdeckt, von oben schützt und — vor allem — das Bad von unten und seitlich stützt.
Darum ist 136 das Verfahren der Stahlbaumontage: In PF und PE lässt er Ströme zu, bei denen Massivdraht einfach wegliefe. Drähte mit schnell erstarrendem Rutilkern (Buchstabe P in der Bezeichnung) sind genau für Zwangslagen gemacht; basische Kerne (B) wählt man, wo Zähigkeit und niedriger Wasserstoffgehalt zählen.
Bezahlt wird dreifach. Die Schlacke muss nach jeder Lage runter — zwischen den Lagen vergessen, wird sie zum Schlackeneinschluss (301). Der Rauch ist der stärkste der drei, Absaugung an der Quelle ist daher Arbeitsbedingung, keine Zugabe — siehe Atemschutz. Der Drahtüberstand ist länger: 15–25 mm statt 10–15. Wann 136 sich lohnt und wann nicht, steht auf der Seite Fülldrahtschweißen 136.
138 — Metallpulver-Fülldraht
Dasselbe Röhrchen, aber statt Schlackebildnern steckt Metallpulver mit Legierungszusätzen darin. Die Abschmelzleistung steigt aus demselben Grund wie bei 136 — der Strom fließt durch die Wand —, doch Schlacke entsteht kaum: höchstens ein paar kleine Silikatinseln auf der Oberfläche, wie beim Massivdraht.
Daraus folgt zweierlei. Erstens ist 138 dort bequem, wo es viele und lange Nähte gibt: in PA und PB, an mechanisierten und Roboterplätzen, wo das Abklopfen nach jeder Lage Zeit verschwenden würde. Zweitens stützt ohne Schlacke nichts das Bad, in Zwangslage fehlt 138 also der Vorteil von 136. Ans Gas stellt er höhere Ansprüche als 136: Der ganze Badschutz liegt beim Gas.
Wind, Gas und Verfahren 114
Alle drei Verfahren arbeiten unter Schutzgas, also sind alle drei zugluftempfindlich. Die Schlacke von 136 schützt die Raupe nach dem Erstarren, ersetzt aber nicht das Gas im Moment des Schweißens — auf freier Baustelle braucht jedes der drei eine Schutzwand. Geht das nicht, ist die richtige Antwort nicht mehr Gasdurchfluss, sondern ein anderes Verfahren: 114, selbstschützender Fülldraht ohne Flasche. Der Preis ist noch mehr Rauch; außerdem schweißen viele 114-Drähte mit umgekehrter Polung gegenüber 136 — der Hersteller druckt das auf die Spule. Das passende Gas zum Verfahren findet der Schutzgas-Rechner.
Die ganze Familie: 114, 131, 132, 133
Die Ordnungsnummern der Gruppe 13 nach ISO 4063 folgen einem einfachen Muster: Die zweite Ziffer nennt das Gas, die dritte den Draht. 131–133 sind MIG (Inertgas), 135–138 MAG (Aktivgas), die Endungen 1/5 bedeuten Massivdraht, 2/6 schlackebildenden Fülldraht, 3/8 Metallpulver-Fülldraht. 114 steht abseits, in Gruppe 11, weil es gar kein Gas verwendet.
| Nr. | Bezeichnung nach ISO 4063 | Kurzzeichen | Gas | In ISO 9606-1 |
|---|---|---|---|---|
| 114 | Fülldrahtschweißen ohne Schutzgas (selbstschützend) | FCAW-S | ohne | ja |
| 131 | MIG-Schweißen mit Massivdraht unter Inertgas | MIG · GMAW | inert | ja |
| 132 | MIG-Schweißen mit Fülldraht (Flussmittelkern) | FCAW | inert | nein |
| 133 | MIG-Schweißen mit Metallpulver-Fülldraht | MCAW | inert | nein |
| 135 | MAG-Schweißen mit Massivdraht unter Aktivgas | MAG · GMAW | aktiv | ja |
| 136 | MAG-Schweißen mit Fülldraht (Flussmittelkern) | FCAW | aktiv | ja |
| 138 | MAG-Schweißen mit Metallpulver-Fülldraht | MCAW | aktiv | ja |
Die letzte Spalte zeigt, ob die Nummer in der Norm für die Schweißerprüfung an Stahl, ISO 9606-1, aufgeführt ist. 132 und 133 fehlen dort — in der Praxis sind sie selten. Alle übrigen Ordnungsnummern stehen in der vollständigen Tabelle ISO 4063.
So steht es in der WPS
In der Schweißanweisung hat die Verfahrensnummer ein eigenes Feld und muss zum Draht am Arbeitsplatz passen. „135“ bei Fülldraht ist kein Tippfehler: Eine für 135 qualifizierte WPS deckt 136 nicht ab. Zwischen den drei Verfahren unterscheiden sich meist vier Felder:
- Verfahren: 135, 136 oder 138 — als Nummer, nicht „MAG“.
- Zusatz: für 135 nach EN ISO 14341, z. B.
G 46 4 M21 4Si1; für 136 und 138 nach EN ISO 17632, z. B.T 46 4 P M21 2 H5— der Buchstabe nach den Zahlen ist der Kerntyp (P rutil, B basisch, M Metallpulver). - Gas: Bezeichnung nach ISO 14175, z. B. M21 für ein Argon-CO₂-Gemisch oder C1 für reines CO₂.
- Polung und Drahtüberstand: 135 und 136 meist DC+, Überstand 10–15 bzw. 15–25 mm.
Einen Entwurf mit diesen Feldern für Ihre Dicke und Ihren Werkstoff erstellt der pWPS-Generator; wie sich pWPS, WPQR und WPS unterscheiden, erklärt die Seite WPS — Schweißanweisung.
Was eine Prüfung nach ISO 9606-1 abdeckt
Die Grundregel der Norm ist einfach: Eine Prüfung deckt ein Verfahren ab, ein Verfahrenswechsel bedeutet eine neue Prüfung. Es gibt einige Ausnahmen, und für diese Familie zählen zwei: Der Wechsel von Massivdraht 135 auf Metallpulver-Fülldraht 138 (und zurück) braucht keine neue Prüfung, und eine Prüfung im Kurzlichtbogen mit 131, 135 oder 138 deckt auch die übrigen Werkstoffübergänge ab — aber nicht umgekehrt.
| Prüfung geschweißt mit | Deckt ab | Deckt nicht ab |
|---|---|---|
| 135 | 135 und 138 | 136, 131, 114 |
| 138 | 138 und 135 | 136, 131, 114 |
| 136 | nur 136 | 135, 138, 114 |
| 114 | nur 114 | 136 und die Schutzgasverfahren |
| 131 | nur 131 | 135 — anderes Verfahren, auch am selben Gerät |
| 131, 135, 138 im Kurzlichtbogen | auch die übrigen Werkstoffübergänge | umgekehrt nicht: Sprühlichtbogen deckt Kurzlichtbogen nicht ab |
Quellen: ISO 9606-1:2012, Abschnitte 4.2 und 5.2 (offizielle Leseprobe der Norm) und der Leitfaden von DoaWise — beide sagen dasselbe. Den Geltungsbereich der Fülldrahttypen (Tabelle 5 der Norm) in der Norm selbst oder bei der Prüfstelle nachsehen.
Im Prüfungskurzzeichen sieht man das an zwei Stellen: der Verfahrensnummer am
Anfang und dem Zusatzbuchstaben. Beispiel für Massivdraht:
135 P BW FM1 S t10 PF ss nb; für Rutil-Fülldraht an derselben Naht:
136 P BW FM1 P t10 PF ss nb — das erste „P“ steht für Blech, das zweite
für den Kerntyp. Wie die übrigen Felder zu lesen sind, erklärt die Seite
Schweißerprüfung
EN ISO 9606, und der
Rechner für den
Geltungsbereich ermittelt Dicken- und Positionsbereich.
Welches Verfahren: fünf Fragen
- Welche Position? Steigend und über Kopf an dickerem Blech — 136. Wannen- und Horizontalposition — 135 oder 138.
- Wie dick, wie lang? Dünnblech und Kleinteile — 135. Dicke Querschnitte und lange Nähte — 136 oder 138, hier zahlt sich die Leistung aus.
- Gibt es Absaugung? Ohne Absaugung an der Quelle ist schlackebildender Fülldraht die schlechteste Wahl der drei.
- Was sagen WPS und Prüfbescheinigung? Ein Schweißer mit Prüfung für 135 darf 138 ohne neue Prüfung schweißen, 136 aber nicht.
- Weht Wind? Lässt sich keine Schutzwand stellen — keines der drei; dann 114 erwägen.
Häufige Fehler
- „Ist doch alles MAG.“ Die Nummer in WPS und Prüfbescheinigung muss zum Draht passen. Ein Auditor nach EN 1090 fragt genau danach zuerst.
- Schlacke zwischen den Lagen bei 136. Sie erscheint im Durchstrahlungsbild als Einschluss und ist der häufigste Fehler des Verfahrens.
- Zu kurzer Drahtüberstand bei Fülldraht. Der Lichtbogen ist unruhig, die Stromkontaktdüse brennt an.
- Mehr Gas statt Schutzwand. Zu viel Durchfluss erzeugt Turbulenz und saugt Luft an — die Porosität steigt, statt zu sinken.
Mehr zum Fülldraht selbst, seinen Kosten und seinem Rauch — Fülldrahtschweißen 136. Grundvariante und Einstellwerte — MIG/MAG. Alle Ordnungsnummern — die Tabelle ISO 4063.
Häufige Fragen
Was ist das Schweißverfahren 136?
136 ist nach ISO 4063 das Metall-Aktivgasschweißen mit schlackebildender Fülldrahtelektrode: dasselbe Gerät und derselbe Drahtvorschub wie bei 135, Aktivgas, aber der Draht ist ein mit Schlackebildnern gefülltes Röhrchen. Die Schlacke schützt und stützt das Schmelzbad — deshalb kommt 136 gut mit Zwangslagen zurecht —, muss aber nach jeder Lage entfernt werden.
Was ist das Schweißverfahren 138?
138 ist MAG-Schweißen mit Metallpulver-Fülldrahtelektrode. Im Röhrchen steckt statt Schlackebildnern Metallpulver, daher entsteht praktisch keine Schlacke und die Nahtoberfläche ist so sauber wie beim Massivdraht. Am besten passt es für lange Nähte in Wannen- und Horizontalposition (PA, PB) und an Roboteranlagen.
Was ist der Unterschied zwischen 135 und 136?
Nur der Draht: bei 135 Massivdraht, bei 136 Fülldraht mit Schlackekern. Gas, Gerät und Vorschub können gleich bleiben. 136 bildet Schlacke, mehr Rauch und braucht mehr freies Drahtende (15–25 mm statt 10–15), lässt sich aber in Zwangslage bei höherem Strom leichter führen. In den Papieren sind es zwei verschiedene Verfahren und zwei verschiedene Prüfungen.
Deckt eine Schweißerprüfung für 135 auch 138 ab?
Ja. ISO 9606-1 erlaubt den Wechsel von Massivdraht 135 auf Metallpulver-Fülldraht 138 und umgekehrt ohne neue Prüfung. 136 deckt sie dagegen nicht ab: Ein Verfahrenswechsel verlangt eine neue Prüfung, und 135 auf 136 gehört nicht zu den Ausnahmen der Norm.
Braucht 136 Schutzgas?
Ja, 136 läuft unter aktivem Schutzgas, meist einem Argon-CO₂-Gemisch; reines CO₂ geht auch. Fülldraht, der ohne Flasche schweißt, ist ein eigenes Verfahren — 114, selbstschützender Fülldraht. Im Wind braucht 136 genauso Schutz wie 135.
Was sind die Verfahren 131, 132 und 133?
Es sind die Inertgas-Gegenstücke (MIG) zu 135, 136 und 138: 131 mit Massivdraht, 132 mit schlackebildendem Fülldraht, 133 mit Metallpulver-Fülldraht. Die Norm für die Schweißerprüfung an Stahl, ISO 9606-1, führt nur 131; 132 und 133 stehen nicht in dieser Liste.
Aktualisiert: