Методы сварки 135, 136 и 138: в чём разница и что покрывает свидетельство
135 — метод сварки MAG сплошной проволокой в активном защитном газе (CO₂ или смесь Ar + CO₂) по ISO 4063, самый распространённый процесс полуавтомата по стали. Три номера, один полуавтомат. 135, 136 и 138 — это один и тот же MAG: активный газ, тот же подающий механизм и горелка, а различает их только проволока. Но от проволоки зависят шлак, положения, дым, запись в технологической карте и то, покрывает ли ваше свидетельство эту работу вообще.
Короткий ответ
135 — сплошная проволока, шлака нет, точка отсчёта для всего семейства. 136 — порошковая проволока с флюсом: шлак защищает и держит ванну, поэтому выигрывает в принудительных положениях и на толстых сечениях, но его нужно отбивать и дыма больше всего. 138 — проволока с металлическим сердечником: шлака практически нет, чистая поверхность, лучше всего в положениях PA и PB. В свидетельстве по ISO 9606-1 135 и 138 покрывают друг друга, а на 136 нужен отдельный экзамен.
Ходовые номера — по одной строке:
- 111 — MMA (SMAW): покрытый электрод, без газа и подающего механизма; монтаж, ремонт, ветер.
- 114 — самозащитная порошковая проволока (FCAW-S): без баллона; работа на улице, на ветру.
- 121 — сварка под флюсом (SAW), сплошная проволока: дуга горит под слоем флюса; толстый металл, нижнее положение, автомат.
- 131 — MIG (GMAW): сплошная проволока, инертный газ (аргон, гелий); алюминий, медь.
- 135 — MAG (GMAW): сплошная проволока, активный газ — Ar + CO₂ (M21) или CO₂ (C1); сталь, самый распространённый процесс.
- 136 — MAG порошковой проволокой (FCAW): шлак держит ванну; сварка в положениях, толстые сечения.
- 138 — MAG металлопорошковой проволокой (MCAW): шлака почти нет; его покрывает свидетельство на 135.
- 141 — TIG (GTAW): вольфрамовый электрод, аргон, присадочный пруток вручную; нержавейка, корень на трубах, алюминий.
- 15 — плазменная сварка (PAW), целая группа: дугу сжимает сопло; варианты 151–153.
- 311 — газовая сварка ацетиленом (OAW): пламя вместо дуги; тонкий лист, трубы малого диаметра, без электричества.
Названия и сокращения всех остальных номеров — полная таблица ISO 4063.

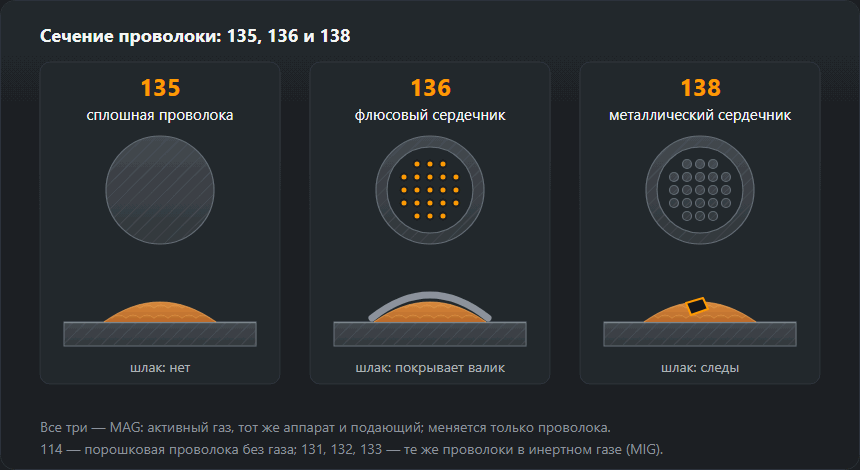
135, 136 и 138 в одной таблице
| Признак | 135 | 136 | 138 |
|---|---|---|---|
| Проволока | сплошная | порошковая, флюсовый сердечник | порошковая, металлический сердечник |
| Газ | CO₂ или Ar + 15–20 % CO₂ | активный: Ar + CO₂, чистый CO₂ тоже работает | активный: Ar + CO₂, требования к газу выше |
| Шлак | нет | покрывает валик, нужно отбивать | следы |
| Принудительные положения | да, короткой дугой и меньшим током | сильная сторона: шлак держит ванну при большем токе | в основном PA и PB — шлака, который держит ванну, нет |
| Вылет проволоки | 10–15 мм | 15–25 мм | 15–25 мм |
| Ветер и сквозняк | чувствителен — газовая защита сдувается | тоже нужна защита от ветра | тоже нужна защита от ветра |
| Дым | меньше всех трёх | больше всех трёх | больше, чем при 135 |
| Где выигрывает | тонкий и средний лист, производство, мелочь | толстые сечения, монтаж конструкций в положениях | длинные швы в PA/PB, чистая поверхность, роботы |
| Присадка в WPS (пример для S355) | EN ISO 14341-A G 46 4 M21 4Si1 | EN ISO 17632-A T 46 4 P M21 2 H5 | EN ISO 17632, тип сердечника M |
| Буква присадки в свидетельстве ISO 9606-1 | S | буква сердечника: B, R, P, V, W, Y или Z | M |
Таблицу читают по строкам, а не по столбцам: «лучшего» процесса нет, есть процесс под конкретное соединение. Вылет и состав газа для 135 — те же значения, что на странице MIG/MAG; обозначения присадки — примеры для стали S355, такие же, как в нашем генераторе pWPS.
Процесс в цифрах
Числа, с которыми работают калькуляторы сайта, рядом. Прочерк — для этой клетки у сайта данных нет.
| 135 MAG, сплошная проволока | 136 FCAW, порошковая проволока | |
|---|---|---|
| Ток в таблице режимов по толщине, А | 40–350 | — |
| Термический КПД k (погонная энергия) | 0,8 | 0,8 |
| Коэффициент наплавки | 0,93 | 0,85 |
| Производительность, кг за час горения дуги | 3,2 | 4,2 |
| Металл одного прохода, мм² | 35 | 45 |
| Газ в расчёте стоимости, л/мин | 13 | 15 |
| Защитный газ и расход, л/мин | CO₂ или Ar+18 % CO₂, 10–16 | — |
Источники: ток — таблицы режимов по толщине на страницах MIG/MAG, TIG и MMA; k — Погонная энергия; коэффициент, производительность, проходы и газ в расчёте — Стоимость метра шва, Наплавка и число проходов; газ и диапазон расхода — Расход защитного газа. Производительность дана на час горения дуги.
Пример расчёта: угловой шов a5, 1 м, S355, PB
Тавровое соединение из листа S355 толщиной 8 мм, угловой шов с расчётной высотой a = 5 мм, длина 1 м, положение PB. Катет z = a·√2 = 7,1 мм. С усилением 10 % сечение наплавленного металла 27,5 мм², то есть 0,216 кг металла шва на метр. Дальше считаются только эти числа и данные процесса из калькулятора стоимости шва.
| 135 MAG, сплошная проволока | 136 FCAW, порошковая проволока | |
|---|---|---|
| Исходный режим для листа 8 мм | проволока Ø 1,2 мм, 220–280 А, 26–29 В | — |
| Проходов: 27,5 мм² ÷ металл одного прохода | 1 | 1 |
| Купить присадки, кг: металл шва ÷ коэффициент | 0,23 | 0,25 |
| Горение дуги, мин: металл шва ÷ производительность | 4,0 | 3,1 |
| Газ, л: время дуги × расход | 53 | 46 |
Это только время дуги. Сборка, прихватки и зачистка между проходами идут сверху; калькулятор стоимости шва добавляет их через долю горения дуги.
135 — MAG сплошной проволокой
Самый распространённый процесс и в цеху, и в объявлениях о работе. Проволока — цельный пруток, ток идёт через всё сечение, защиту даёт только газ — CO₂ или смесь Ar + 15–20 % CO₂. Шлака нет, между проходами достаточно щётки.
Сильная сторона 135 — универсальность: от тонкого листа короткой дугой до толстых соединений струйным переносом. Слабая — принудительные положения при большом токе: без шлака ванна стремится стечь, поэтому на вертикали и потолке работают короткой дугой и меньшим током, а это снижает производительность. Режимы по толщине собраны на странице MIG/MAG — полуавтомат.
136 — MAG порошковой проволокой с флюсом
Проволока — стальная трубка, заполненная флюсом. Ток идёт только через стенку трубки, поэтому плотность тока выше, чем в сплошной проволоке того же диаметра, и проволока плавится быстрее при тех же настройках. Флюс превращается в шлак, который покрывает валик, защищает его сверху и — главное — поддерживает ванну снизу и с боков.
Поэтому 136 — процесс монтажа конструкций: в положениях PF и PE он позволяет варить на токах, при которых сплошная проволока просто стекла бы. Проволоки с рутиловым быстро твердеющим сердечником (в обозначении буква P) сделаны именно под положения; основные (B) выбирают там, где важны ударная вязкость и низкое содержание водорода.
Платить приходится тремя вещами. Шлак нужно отбивать после каждого прохода — оставленный между слоями, он выходит шлаковым включением (301). Дым самый обильный из трёх, поэтому местная вытяжка — условие работы, а не дополнение; подробности — в защите органов дыхания. Вылет проволоки больше: 15–25 мм вместо 10–15. Когда 136 окупается, а когда нет, разобрано на странице порошковая проволока 136 и 138.
138 — проволока с металлическим сердечником
Та же трубка, но внутри вместо флюса металлический порошок с легирующими добавками. Производительность растёт по той же причине, что при 136, — ток идёт через стенку, — но шлака почти нет: на поверхности остаются разве что мелкие островки, как при сплошной проволоке.
Следствий два. Во-первых, 138 удобен там, где швов много и они длинные: в положениях PA и PB, на механизированных и роботизированных постах, где отбивка шлака после каждого прохода была бы потерей времени. Во-вторых, без шлака ванну ничто не держит, поэтому в принудительных положениях у 138 нет преимущества 136. Требования к газу выше, чем у 136: вся защита ванны лежит на газе.
Ветер, газ и процесс 114
Все три процесса идут в защитном газе, поэтому все три чувствительны к сквозняку. Шлак 136 защищает валик после затвердевания, но не заменяет газ в момент сварки — на открытой площадке каждому нужна ширма. Если защиту поставить нельзя, правильный ответ — не больший расход газа, а другой процесс: 114, самозащитная порошковая проволока, которая работает без баллона. Платой за это будет ещё больше дыма; кроме того, многие проволоки 114 варят на прямой полярности (DC−), а не на DC+, как 136, — производитель указывает это на упаковке. Подобрать газ под процесс поможет калькулятор защитного газа.

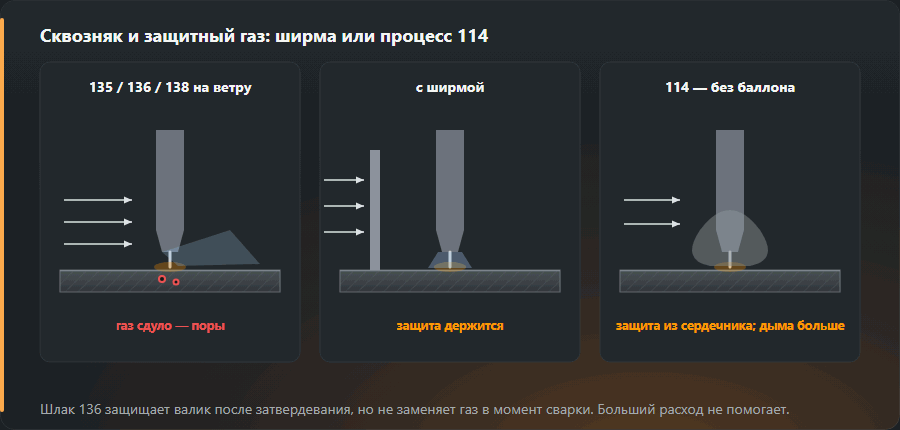
Всё семейство: 114, 131, 132, 133
Номера ISO 4063 в группе 13 складываются в простую схему: третья цифра говорит сразу и о газе, и о проволоке. 131–133 — это MIG (инертный газ), 135–138 — MAG (активный газ), а окончания 1/5 — сплошная проволока, 2/6 — порошковая с флюсом, 3/8 — с металлическим сердечником. 114 стоит отдельно, в группе 11, потому что газа не использует вовсе.
| Номер | Название по ISO 4063 | Сокращение | Газ | В ISO 9606-1 |
|---|---|---|---|---|
| 114 | Сварка самозащитной порошковой проволокой | FCAW-S | нет | да |
| 131 | Сварка MIG сплошной проволокой в инертном газе | MIG · GMAW | инертный | да |
| 132 | Сварка MIG порошковой проволокой с флюсом | FCAW | инертный | нет |
| 133 | Сварка MIG порошковой проволокой с металлическим сердечником | MCAW | инертный | нет |
| 135 | Сварка MAG сплошной проволокой в активном газе | MAG · GMAW | активный | да |
| 136 | Сварка MAG порошковой проволокой с флюсом | FCAW | активный | да |
| 138 | Сварка MAG порошковой проволокой с металлическим сердечником | MCAW | активный | да |
Последний столбец показывает, указан ли номер в норме аттестации сварщиков по сталям ISO 9606-1. 132 и 133 там нет — на практике они встречаются редко. Все остальные номера процессов — в полной таблице ISO 4063.
Как это пишется в WPS
В технологической карте номер процесса стоит в отдельном поле и должен совпадать с проволокой, которая лежит на посту. Ошибка «135» при порошковой проволоке — не опечатка: WPS, аттестованная на 135, не покрывает 136. У трёх процессов обычно различаются четыре поля:
- Процесс: 135, 136 или 138 — цифрой, без сокращения MAG.
- Присадка: для 135 по EN ISO 14341, например
G 46 4 M21 4Si1; для 136 и 138 по EN ISO 17632, напримерT 46 4 P M21 2 H5— буква после цифр означает тип сердечника (P — рутиловый, B — основной, M — металлический). - Газ: обозначение по ISO 14175, например M21 для смеси аргона с CO₂ или C1 для чистого CO₂.
- Полярность и вылет: 135 и 136 обычно DC+, вылет соответственно 10–15 и 15–25 мм.
Черновик такого документа с этими полями, заполненными под выбранную толщину и материал, даст генератор pWPS; чем различаются pWPS, WPQR и WPS — на странице WPS — технологическая карта.
Что покрывает свидетельство ISO 9606-1
Общее правило нормы простое: один экзамен покрывает один процесс, смена процесса означает новый экзамен. Исключений несколько, и для этого семейства важны два: замена сплошной проволоки 135 на проволоку с металлическим сердечником 138 (и обратно) не требует нового экзамена, а экзамен, сданный короткой дугой в 131, 135 или 138, покрывает и остальные виды переноса металла — но не наоборот.
| Экзамен сдан в | Покрывает | Не покрывает |
|---|---|---|
| 135 | 135 и 138 | 136, 131, 114 |
| 138 | 138 и 135 | 136, 131, 114 |
| 136 | только 136 | 135, 138, 114 |
| 114 | только 114 | 136 и газовые процессы |
| 131 | только 131 | 135 — другой процесс, хоть аппарат тот же |
| 131, 135, 138 короткой дугой | и остальные виды переноса металла | обратно нет: струйный перенос короткую дугу не покрывает |
Источники: ISO 9606-1:2012, п. 4.2 и 5.2 (официальный фрагмент нормы) и разбор DoaWise — оба говорят одно и то же. Охват типов порошковой проволоки (таблица 5 нормы) проверяйте по самой норме или у экзаменатора.
В коде свидетельства это видно в двух местах: номер процесса в начале и буква
присадки. Пример для сплошной проволоки: 135 P BW FM1 S t10 PF ss nb;
для рутиловой порошковой в том же соединении:
136 P BW FM1 P t10 PF ss nb — первое «P» означает лист, второе — тип
сердечника. Как читать остальные поля, объясняет страница
экзамен сварщика
EN ISO 9606, а область толщин и положений посчитает
калькулятор области
допуска.
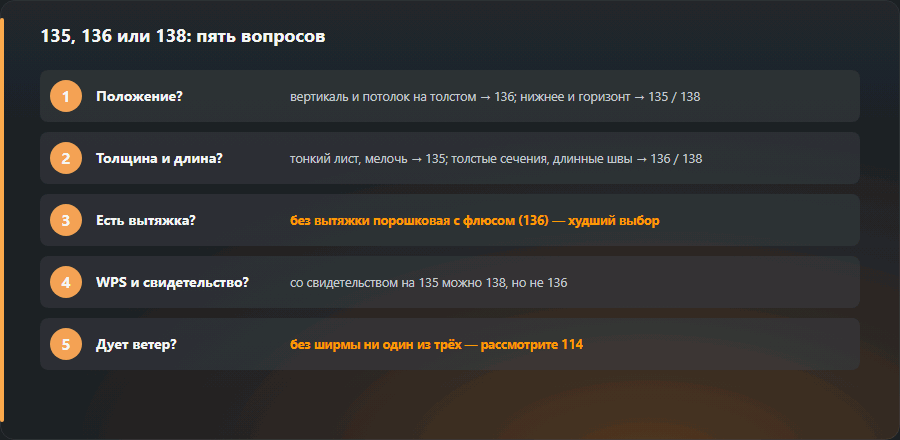
Что выбрать: пять вопросов
- Какое положение? Вертикаль и потолок на толстом металле — 136. Нижнее и горизонтальное — 135 или 138.
- Какая толщина и длина? Тонкий лист и мелочь — 135. Толстые сечения и длинные швы — 136 или 138: тут производительность окупается.
- Есть ли вытяжка? Без местной вытяжки порошковая проволока с флюсом — худший выбор из трёх.
- Что сказано в WPS и свидетельстве? Сварщик со свидетельством на 135 может варить 138 без нового экзамена, но не 136.
- Дует ли ветер? Если ширму не поставить — ни один из трёх; рассмотрите 114.

Частые ошибки
- «Всё равно это MAG». Номер в WPS и в свидетельстве должен совпадать с проволокой. Аудитор по EN 1090 спросит об этом первым делом.
- Шлак, оставленный между проходами 136. Он выходит на снимке включением и остаётся самым частым дефектом этого процесса.
- Короткий вылет порошковой проволоки. Дуга нестабильна, а токоподводящий наконечник подгорает.
- Больше газа вместо ширмы. Слишком большой расход создаёт турбулентность и подсасывает воздух — пористость растёт, а не падает.
Подробнее о самой порошковой проволоке, её цене и дыме — порошковая проволока 136 и 138. Базовый вариант и режимы — MIG/MAG. Все номера процессов — таблица ISO 4063.
Нормы и источники
Издание стандарта, пункт или таблица и что из них берёт эта страница. Номера сверены с оглавлениями, которые публикуют издатели стандартов; полные тексты продают органы по стандартизации.
- EN ISO 4063:2023, п. 5.2 — номера процессов 135, 136 и 138 (группа 13)
- EN ISO 9606-1:2017 (ISO 9606-1:2012), п. 5.2 — область аттестации по процессу сварки
- EN ISO 14341:2020, п. 5 — как читать обозначение сплошной проволоки
- EN ISO 17632:2015, пп. 4.5, 4.6 — как читать обозначение порошковой проволоки, включая тип сердечника и газ
- EN ISO 14175:2008, п. 5, табл. 2 — группы газов, например M21 и C1
Частые вопросы
Что означает 135 метод сварки?
135 — номер процесса по ISO 4063: дуговая сварка плавящимся электродом-проволокой сплошного сечения в активном газе, то есть MAG (в AWS — GMAW). Газ — CO₂ или смесь аргона с CO₂, материал — в основном углеродистые и низколегированные стали. Этот номер стоит в WPS, в свидетельстве сварщика и в объявлениях о работе («сварщик 135» — сварщик полуавтоматом). Тот же аппарат с инертным газом даёт процесс 131 (MIG).
Что такое процесс 136?
136 по ISO 4063 — сварка MAG порошковой проволокой с флюсовым сердечником: тот же аппарат и подающий механизм, что при 135, активный газ, но проволока — трубка, заполненная флюсом. Флюс даёт шлак, который защищает и поддерживает ванну, — поэтому 136 хорошо работает в принудительных положениях, — но шлак нужно отбивать после каждого прохода.
Что такое процесс 138?
138 — сварка MAG порошковой проволокой с металлическим сердечником. В трубке вместо флюса металлический порошок, поэтому шлака практически нет, а поверхность шва чистая, как при сплошной проволоке. Лучше всего подходит для длинных швов в нижнем и горизонтальном положении (PA, PB) и на роботизированных постах.
Чем 135 отличается от 136?
Только проволокой: в 135 сплошная, в 136 порошковая с флюсом. Газ, аппарат и подающий механизм могут быть те же. 136 даёт шлак, больше дыма и больший вылет проволоки (15–25 мм вместо 10–15), зато в положениях его легче вести на большем токе. В документах это два разных процесса и два разных экзамена.
Покрывает ли свидетельство на 135 процесс 138?
Да. ISO 9606-1 разрешает заменить сплошную проволоку 135 на проволоку с металлическим сердечником 138 и обратно без нового экзамена. А вот 136 не покрывает: смена процесса требует нового экзамена, и замена 135 на 136 в исключения нормы не входит.
Нужен ли газ для 136?
Да, 136 — процесс в активном защитном газе, чаще всего смеси аргона с углекислотой; чистый CO₂ тоже работает. Порошковая проволока, которая варит без баллона, — это отдельный процесс 114, самозащитная проволока. На ветру 136 нужна защита так же, как 135.
Что такое 131, 132 и 133?
Это аналоги 135, 136 и 138 в инертном газе, то есть MIG: 131 — сплошной проволокой, 132 — порошковой с флюсом, 133 — с металлическим сердечником. В норме аттестации сварщиков по сталям ISO 9606-1 указан только 131; 132 и 133 в этом перечне нет.
Обновлено: