Газовая сварка 311
Процесс, который должен был исчезнуть, но не исчез. На тонком листе, при ремонте и там, где нет электричества, ацетилено-кислородное пламя до сих пор делает то, чего не умеет дуга: греет медленно и позволяет видеть ванну без спешки.
Как называется
| Как называется | Название |
|---|---|
| В норме (ISO 4063) | 311 — Газовая сварка ацетиленокислородным пламенем |
| Номер процесса | 311 |
| Международное сокращение | OAW |
| В цеху | Газовая сварка 311 |
Три имени одного и того же. В технологической карте и в свидетельстве сварщика стоит название из нормы с номером, в объявлении о работе и в цеху — сокращение, на американском чертеже — своё обозначение. Знать стоит все три: работа одна, а в документах выглядит по-разному.
Где до сих пор выигрывает
- Лист 0,5–3 мм. Пламя греет мягче дуги, поэтому прожечь его труднее, а не легче.
- Нет питания. Два баллона и горелка работают там, где генератора нет и не будет.
- Ремонт и трубки малых диаметров, куда сварочная горелка попросту не входит.
- Пайкосварка чугуна и оцинкованного листа — та же горелка, другой процесс и другой номер.
Номер 311 означает ацетилено-кислородную сварку; 312 — пропан с кислородом, 313 — водород с кислородом. Полный список в таблице ISO 4063.
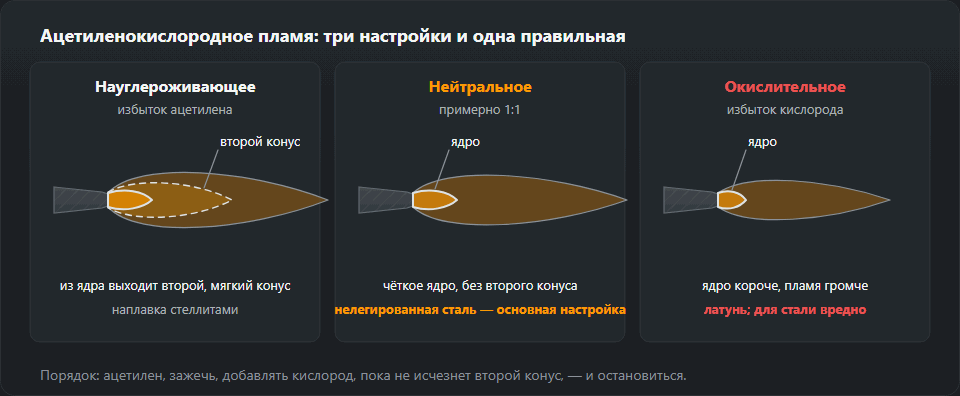
Пламя: три настройки и одна правильная
| Пламя | Как выглядит | Для чего |
|---|---|---|
| Науглероживающее избыток ацетилена |
Из ядра выходит второй, мягкий конус | Наплавка твёрдыми сплавами, стеллиты |
| Нейтральное примерно 1:1 |
Резко очерченное ядро, без второго конуса | Нелегированная сталь — базовый вариант |
| Окислительное избыток кислорода |
Ядро короче, пламя громче и резче | Латунь; для стали вредно |
Настраивают это всегда в одном порядке: открыть ацетилен, поджечь, добавлять кислород, пока не исчезнет второй конус. Точка, в которой он исчезает, — нейтральное пламя, и на ней останавливаются. Для стали всё остальное — ошибка, а не стиль.

Присадка и толщина
Диаметр присадки подбирают правилом d = s/2 + 1: для листа
2 мм присадка 2 мм, для 4 мм — 3 мм. Слишком толстая
присадка забирает тепло из ванны и вместо сплавления даёт наклёпку, которая
выглядит как шов, пока его не согнёшь.
До 3 мм варят влево: горелка идёт за присадкой, пламя бежит по холодному металлу, провар мельче. Выше — вправо: пламя идёт по готовому шву, прогревает его и даёт более глубокий провар. Смена направления — не вопрос удобства, а управление количеством тепла.
Чего при этом процессе нельзя
Ацетилен горюч и неустойчив при сжатии, кислород сам не горит, но резко поддерживает горение. Отсюда два правила без исключений: кислородный баллон не берут руками в смазке — масло с кислородом под давлением воспламеняется само — и пламегасители должны стоять на обоих редукторах, а не только на ацетиленовом.
Ацетиленовый баллон работает стоя. Положенный, он отдаёт ацетон, в котором ацетилен растворён, и тогда горелка начинает вести себя так, как настройками не объяснить. Остальные правила — пожароопасные работы.
Наконечники горелки: номер по толщине и расход газов
Мощность пламени при газовой сварке 311 задают не вентилями, а размером наконечника. У каждого номера свой диапазон толщин стали и свой расход газов:
| Наконечник, номер | Толщина стали, мм | Кислород, л/ч | Ацетилен, л/ч |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Инжекторная горелка, давление кислорода 2,5 бар, ацетилена 0,2–0,5 бар. Значения из таблиц поставщиков горелок (dieschweissprofis.de, ewo.de); конкретная горелка может отличаться — сверяйтесь с её паспортом.
Как читать таблицу
Кислорода уходит ненамного больше, чем ацетилена, — примерно 1,1 к 1, и это и есть нормальное пламя из таблицы выше. Расход растёт примерно пропорционально толщине: наконечник на 4–6 мм берёт больше чем в шесть раз больше ацетилена, чем наконечник для листа 0,5–1 мм. Вентилями на горелке подстраивают пламя в пределах одного наконечника; попытка «прикрутить» большой наконечник на тонкий лист кончается хлопками и обратным ударом, а «раскрутить» маленький на толстую сталь — непроваром вместо провара.
Два примера
- Лист 2 мм, стыковое соединение. Наконечник № 2 (1–2 мм): 155 л/ч ацетилена и 170 л/ч кислорода. Присадка по правилу d = s/2 + 1 = 2 мм, левый способ. Полчаса пламени — около 78 л ацетилена и 85 л кислорода.
- Лист 6 мм. Наконечник № 4 (4–6 мм): 510 л/ч ацетилена, 550 л/ч кислорода. Присадка 6/2 + 1 = 4 мм, правый способ, потому что свыше 3 мм пламя должно прогревать готовый шов. При таком отборе один ацетиленовый баллон работает уже тяжело — на больших наконечниках баллоны объединяют в рампу, чтобы не уносить ацетон.
Давления, гашение и обратный удар
- Рабочие давления инжекторной горелки: кислород около 2,5 бар, ацетилен 0,2–0,5 бар. Ацетилен не поднимают выше того, что указано для горелки: большее давление даёт не более мощное пламя, а только риск.
- Гашение: сначала вентиль ацетилена на горелке, потом кислорода. После работы закрывают вентили баллонов и стравливают газ из рукавов.
- Хлопки в горелке — обычно перегретый или загрязнённый наконечник, малый расход или касание ванны. Горелку гасят, наконечник охлаждают и прочищают, а не варят дальше «с хлопками».
- Обратный удар — шипение и свист в рукоятке — это немедленное закрытие вентилей на горелке и баллонах. К работе возвращаются только после того, как нашли причину и проверили затворы на редукторах.
Ошибки, которые видны на шве
- Искры и серый пористый шов на стали — окислительное пламя; добавьте ацетилена, пока ядро снова не станет чётким, но без второго конуса.
- Дыры в тонком листе — слишком большой наконечник или долгий нагрев в одном месте; уменьшите наконечник, ведите быстрее, прихватывайте чаще.
- Шов «лежит» на кромках — мал наконечник или толста присадка: ванна не захватывает кромки, а пруток плавится в пламени, а не в ванне.
- Большие деформации — пламя греет шире дуги; прихватывайте симметрично и варите участками.
Газ или TIG на тонкий лист
Оба процесса медленные и позволяют подавать присадку отдельно. TIG даёт более узкую зону термического влияния и меньшие деформации, но нужны электричество и аргон. Пламя выигрывает там, где нет тока, при ремонтах в поле и при пайке-сварке той же горелкой. Сравнение с дугой — на странице аргонодуговая сварка TIG, а номера родственных процессов (312, 313, 971) — в таблице ISO 4063.
Что дальше
Тонкий лист другими методами — сварка тонкого листа. Номера и сокращения процессов — таблица ISO 4063. Дуговой вариант для того же ремонта — MMA.
Частые вопросы
Какой диаметр присадки взять?
Правило простое: d = s/2 + 1, где s — толщина листа в миллиметрах. Для листа 2 мм выходит присадка 2 мм, для 4 мм — 3 мм. Более толстая присадка студит ванну и вместо провара даёт наклёпку.
По чему узнать нейтральное пламя?
По ядру. При избытке ацетилена из ядра выходит второй, мягкий конус — это науглероживающее пламя. Убавляя ацетилен, доводят до исчезновения этого конуса: остаётся резко очерченное ядро, и это нейтральное пламя. Дальнейшее убавление даёт окислительное — короче и громче.
Чем газовая сварка отличается от газовой пайки?
Тем, плавится ли основной металл. При сварке (311) кромки и присадка плавятся вместе. При пайкосварке (971) кромки остаются нетронутыми, а соединение держит присадка с более низкой температурой плавления, которая их смачивает. Поэтому пайкосваркой соединяют чугун и оцинкованный лист, где расплавление основного металла было бы вредным.
Какое давление кислорода и ацетилена ставить для газовой сварки?
Для инжекторной горелки таблицы производителей дают кислород около 2,5 бар и ацетилен 0,2–0,5 бар. Мощность пламени меняют номером наконечника, а не повышением давления ацетилена.
Какой наконечник взять для листа 2 мм?
Наконечник № 2, рассчитанный на толщину 1–2 мм; он расходует около 155 л/ч ацетилена и 170 л/ч кислорода. К нему присадка 2 мм и левый способ.
Сколько ацетилена расходует горелка в час?
В зависимости от наконечника: от примерно 80 л/ч на наконечнике для листа 0,5–1 мм через 280 л/ч на 2–4 мм до 510 л/ч на 4–6 мм. Кислорода уходит примерно на 10 % больше.
Обновлено: