WPS: технологическая карта сварки
WPS отвечает на вопрос «как варить именно это соединение». Свидетельство сварщика говорит, что человек умеет; карта говорит, что именно и с какими параметрами делать. На объекте спрашивают оба документа.

Три документа, которые путают
| Документ | О чём | Стандарт |
|---|---|---|
| pWPS предварительная карта | Технолог расписал режимы, но испытаниями они ещё не подтверждены | EN ISO 15609 |
| WPQR протокол квалификации | Образец сварен по pWPS, прошёл контроль и разрушающие испытания | EN ISO 15614 |
| WPS рабочая карта | Подтверждённая технология, по которой работает сварщик | EN ISO 15609 |
| Свидетельство сварщика | Документ на человека, а не на технологию | EN ISO 9606 |

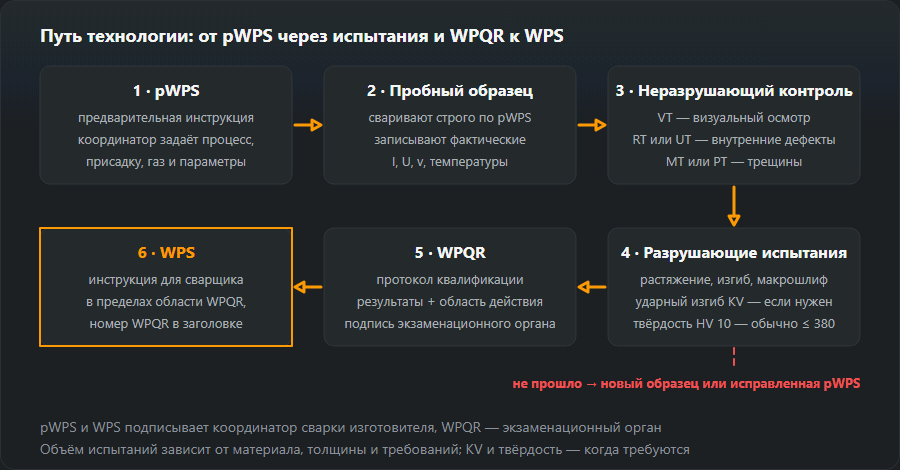
WPS, pWPS и WPQR: кто подписывает и сколько действует
Таблица выше отвечает, что такое каждый документ. На аудите вопросы уже: кто это подписал и действует ли это сейчас.
| Документ | Статус | Кто подписывает | Срок |
|---|---|---|---|
| pWPS | Предложение. По ней варят только пробный образец (или предпроизводственную пробу по EN ISO 15613) | Сварочный координатор изготовителя | Для производства не годится никогда |
| WPQR | Протокол испытаний и диапазон аттестации | Экзаменатор или экзаменационный орган | Срока нет; перестаёт покрывать соединение, когда существенная переменная выходит за диапазон |
| WPS | Рабочая инструкция с номером WPQR в шапке | Сварочный координатор (EN ISO 14731) | Своего срока нет; действует, пока стоящий за ней WPQR покрывает соединение и пока это актуальная ревизия |
| Свидетельство сварщика EN ISO 9606-1 | Квалификация человека | Экзаменатор или экзаменационный орган | 3 года при подтверждении работодателем каждые 6 месяцев |
Чаще всего WPS в металлоконструкциях опирается на испытание технологии по EN ISO 15614-1, но нормы допускают и другие пути: испытанные сварочные материалы (EN ISO 15610), предыдущий опыт (15611), стандартную технологию (15612), предпроизводственную пробу (15613). Какой путь допустим, решает заказчик или стандарт на изделие, а не сварщик.
Что должно быть в карте
Набор полей задан EN ISO 15609-1. Читать карту стоит сверху вниз именно в этом порядке — так проще заметить, что условия на объекте изменились.
- Метод по ISO 4063 — 111, 135, 141 и так далее.
- Основной материал: марка и группа по CEN ISO/TR 15608, толщина, диаметр для труб.
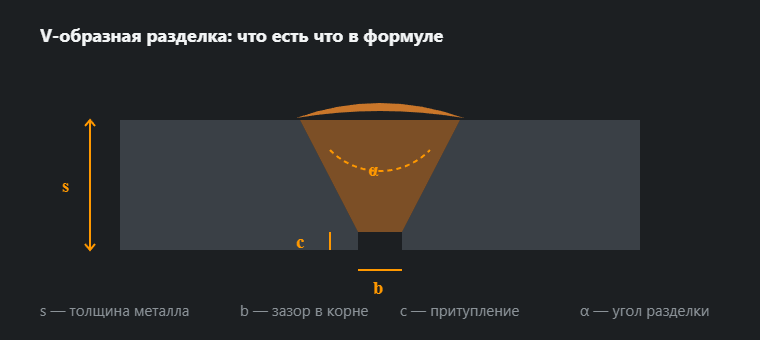
- Тип соединения и разделка: эскиз с углом, зазором, притуплением.
- Присадочный материал: обозначение по EN ISO, диаметр, требования к сушке и хранению.
- Защитный газ или флюс: состав, расход, поддув корня.
- Положение по ISO 6947 и направление ведения.
- Режимы по проходам: ток, напряжение, полярность, скорость сварки, диаметр электрода — таблицей, отдельной строкой на корневой проход и на заполняющие.
- Погонная энергия: диапазон в кДж/мм. Посчитать своё значение можно в калькуляторе.
- Температуры: предварительный подогрев, межслойная, термообработка после сварки. Нужен ли подогрев, подскажет расчёт углеродного эквивалента.
- Подготовка и зачистка: чем зачищать кромки и межпроходную поверхность.
Как читать карту на рабочем месте
Практический порядок действий занимает пару минут и снимает большую часть проблем при приёмке.
- Сверьте марку и толщину металла с тем, что указано в карте. Разошлось — карта не ваша.
- Проверьте, что положение шва входит в указанное.
- Убедитесь, что ваше свидетельство покрывает этот метод, изделие, группу материала, толщину и положение.
- Выставьте режимы по строке нужного прохода — корневой и заполняющие обычно разные.
- Проверьте требования к подогреву и межслойной температуре: их измеряют, а не оценивают на глаз.
Значения в карте заданы диапазонами именно потому, что внутри них технология проверена испытаниями. Ток «чуть выше», чтобы шло веселее, выводит за границы квалификации так же надёжно, как смена марки стали.
Пример WPS: как читать заполненную карту поле за полем
Ниже — бланк, который выдаёт наш генератор pWPS для обычной цеховой задачи: сварка MAG (процесс 135) листа S355, группа материала 1.2, толщина 10 мм, стыковое соединение, нижнее положение PA. Когда образец, сваренный по этому бланку, прошёл испытания, оформляется WPQR, и тот же бланк с номером WPQR в шапке становится WPS. Читайте его так, как читает контролёр: каждое поле — это то, что сверяют с конкретным соединением.

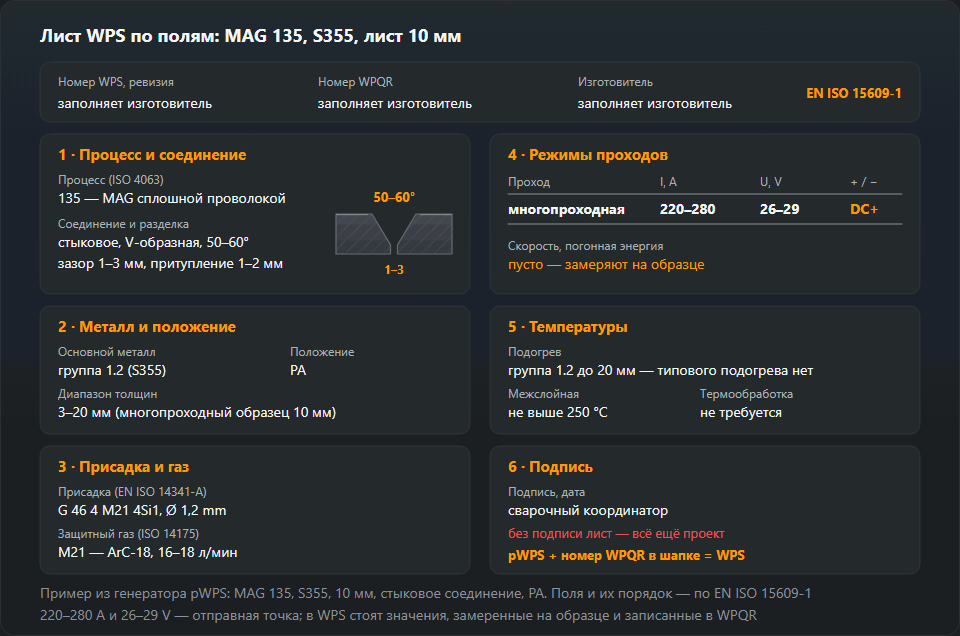
| Поле | В примере | Что проверяет сварщик или контролёр |
|---|---|---|
| Номер WPS, ревизия | Заполняет изготовитель | Экземпляр у поста — актуальная ревизия |
| Номер WPQR | Заполняет изготовитель | Протокол существует, подписан экзаменатором, и его диапазон покрывает это соединение |
| Изготовитель | Заполняет изготовитель | Та же фирма, которой принадлежит WPQR |
| Процесс (ISO 4063) | 135 — MAG сплошной проволокой | Полуавтомат настроен под 135; порошковая проволока (136) — другой процесс |
| Соединение и разделка | Стыковое, V-образная, угол 50–60°, зазор 1–3 мм, притупление 1–2 мм, доступ с двух сторон | Угол, зазор и притупление замерены на прихваченном соединении, а не на глаз |
| Основной металл | Группа 1.2 (S355) | Сертификат на металл: в группах 1–3 аттестация покрывает стали той же группы с равным или меньшим пределом текучести |
| Диапазон толщин | 3–20 мм (многопроходный образец 10 мм) | Свариваемый лист в пределах 3–20 мм; однопроходный образец из того же листа дал бы только 5–13 мм |
| Положение | PA | Соединение варят в положении, указанном в WPS, и свидетельство сварщика тоже его покрывает — свидетельство на PA покрывает только PA |
| Присадка | EN ISO 14341-A G 46 4 M21 4Si1, проволока Ø 1,2 мм | Этикетка катушки совпадает с полным обозначением, а не «та же проволока, что всегда» |
| Защитный газ | M21 — ArC-18 (ISO 14175), 16–18 л/мин | Маркировка баллона и показание расходомера |
| Род тока, полярность | DC+, электрод на плюсе | Кабель горелки на плюсовой клемме |
| Таблица проходов | Многопроходная; 220–280 A, 26–29 V | Значения на дисплее источника или замер токовыми клещами во время сварки |
| Скорость, погонная энергия | Пусто: замеряют на образце | При требованиях по ударной вязкости погонная энергия не выше испытанной более чем на 25 %, при требованиях по твёрдости — не ниже её более чем на 25 % |
| Подогрев | Для группы 1.2 до 20 мм типового подогрева нет | Фактическое требование — по CE конкретной плавки (EN 1011-2); если в WPS есть значение, его замеряют |
| Межслойная температура | Не выше 250 °C | Замер перед каждым проходом, а не по цвету металла |
| Термообработка | Не требуется | — |
| Подпись, дата | Сварочный координатор | Подписана и датирована; бланк без подписи — всё ещё проект |
Два замечания по числам. 220–280 A и 26–29 V — это полоса из таблицы режимов MAG для этой толщины, отправная точка для пробного образца. В настоящей WPS таблицу проходов заполняют значениями, замеренными при сварке образца и записанными в WPQR, обычно отдельной строкой на корень и на заполнение. Именно эти замеренные значения через погонную энергию потом задают границы. Диапазон толщин — тоже не вопрос мнения: 3–20 мм для многопроходного образца 10 мм даёт EN ISO 15614-1, другие случаи считает калькулятор диапазона WPQR. Как пошагово заполнить сам бланк — на странице о pWPS, какие испытания проходит образец — на странице о WPQR.
Кто оформляет и подписывает WPS, где её хранят
Карту разрабатывает сварочный технолог изготовителя, а испытание технологии по EN ISO 15614 проходит с участием экзаменатора или независимого органа — он подписывает WPQR. У производителей металлоконструкций в ЕС всё это встроено в требования EN 1090 и систему качества по EN ISO 3834.
WPS подписывает сварочный координатор изготовителя в смысле EN ISO 14731. Его уровень — IWE, IWT или IWS — следует из уровня требований к качеству по EN ISO 3834, по которому работает фирма. Экзаменатор подписывает WPQR, а не WPS: его роль заканчивается подтверждением испытаний и диапазона. Сварщик не подписывает ни то, ни другое; он работает по WPS и отвечает за то, чтобы не выйти из её диапазонов.
Оригинал лежит в документации по качеству рядом с WPQR, на который ссылается. Копия должна быть у поста или в папке заказа — сварщик должен видеть её, не бегая в контору. После ревизии старые экземпляры собирают из цеха. Отсутствие карты аудит находит реже, чем устаревшую ревизию на посту, а лечится это просто: номер ревизии и дата на каждой копии и один список действующих WPS у координатора.
Частые ошибки в WPS, которые находит аудит EN 1090 / EN ISO 3834
- Нет номера WPQR или на посту старая ревизия. Без номера протокола это pWPS под новым заголовком. Проверьте поле в шапке, есть ли протокол с этим номером в папке и совпадает ли ревизия со списком действующих.
- Толщина, диаметр или положение вне диапазона WPQR. Образец 10 мм не покрывает лист 25 мм. Сравнивайте WPS с диапазоном, записанным в WPQR, а не с размерами образца.
- Подменили проволоку или газ. Проволока другой классификации или газ другой группы по ISO 14175 — «на складе был только такой». Сверьте этикетку катушки и баллон с WPS.
- В карте 135, в цеху 136. Порошковая проволока — другой процесс по ISO 4063, аттестация на 135 его не покрывает. Достаточно заглянуть в подающий механизм.
- Сварщик без подходящего свидетельства. Другой процесс, другое положение или пропущенное подтверждение работодателя раз в 6 месяцев. Сверьте свидетельство с WPS; что оно покрывает, покажет калькулятор диапазона свидетельства, сам экзамен описан на странице об аттестации сварщика.
- Подогрев «на глаз». В WPS есть температура, а на посту нет ни контактного термометра, ни термокарандашей. Попросите прибор и покажите, где меряют.
- Режимы вне полос WPS. Ток подкрутили, «чтобы шло быстрее». Дисплей источника или клещи во время сварки показывают это сразу.
- Погонная энергия не контролируется, хотя в WPS есть требования по удару. Скорость сварки никто не замеряет, значит, погонную энергию никто не знает. Спросите, когда скорость мерили последний раз, и пересчитайте её в калькуляторе погонной энергии.
Каждую из этих вещей видно за несколько минут, и каждая превращает хороший шов в несоответствующий — как минимум на бумаге.
Частые вопросы
Чем pWPS отличается от WPS?
pWPS — предварительная карта: технолог составил её на основании расчёта и опыта, но испытаниями она ещё не подтверждена. После того как по ней сварен образец и он прошёл контроль, оформляется протокол WPQR, и карта становится полноценной WPS.
Кто должен выдать WPS — заказчик или подрядчик?
Тот, кто выполняет сварку, то есть подрядчик. Заказчик задаёт требования: уровень качества, нормы приёмки, объём контроля. Разработка и квалификация технологии — обязанность исполнителя, и именно у него должны храниться WPS и WPQR.
Можно ли отойти от режимов в карте?
В пределах указанных диапазонов — да, за их пределами — нет. Если изменилось само соединение (толщина вне диапазона, другое положение, другая группа стали), нужна другая карта, а при выходе за диапазон WPQR — новое испытание технологии.
Что такое WPS в сварке?
WPS (Welding Procedure Specification, EN ISO 15609-1) — технологическая карта сварки конкретного соединения: процесс, группа и диапазон толщин металла, разделка, проволока и газ, положение, ток, напряжение и полярность по проходам, подогрев и межслойная температура. В производстве её можно применять, только если за ней стоит протокол аттестации — обычно WPQR по EN ISO 15614-1, — номер которого указан в шапке.
Есть ли у WPS срок действия?
Даты окончания на ней нет, как нет её и у WPQR, на который она опирается. Карта перестаёт годиться для соединения, когда существенная переменная — процесс, группа материала, толщина, классификация проволоки, газ — выходит за диапазон WPQR, или когда её заменила новая ревизия. Срок есть у свидетельства сварщика: 3 года с подтверждением каждые 6 месяцев.
Можно ли варить по чужой WPS?
Как правило, нет. Аттестация технологии принадлежит изготовителю, который провёл испытания, и к другой фирме вместе с копией документа не переходит. Кто хочет варить похожее соединение, пишет свою pWPS, варит образец и получает свой WPQR. Чужая WPS может разве что послужить образцом при составлении проекта.
Обновлено: