WPQR: аттестация технологии сварки
WPQR — это протокол, который говорит одно: технология, записанная в карте, проверена на образце, и образец прошёл испытания. Без него карта — только предложение, а не производственный документ.
Короткий ответ
WPQR (Welding Procedure Qualification Record) появляется по результатам аттестации технологии по EN ISO 15614-1 для сталей и никеля. В нём три вещи: как варили образец, какие результаты дали испытания и — главное — какой диапазон производства этот результат покрывает.
Последний пункт часто упускают, а именно он определяет полезность протокола. Аттестация на одной толщине и в одном положении покрывает целый интервал вокруг них: хорошо спланированный образец закрывает большую часть производства одним испытанием, плохо спланированный — один конкретный стык.
Что означает WPQR в сварке
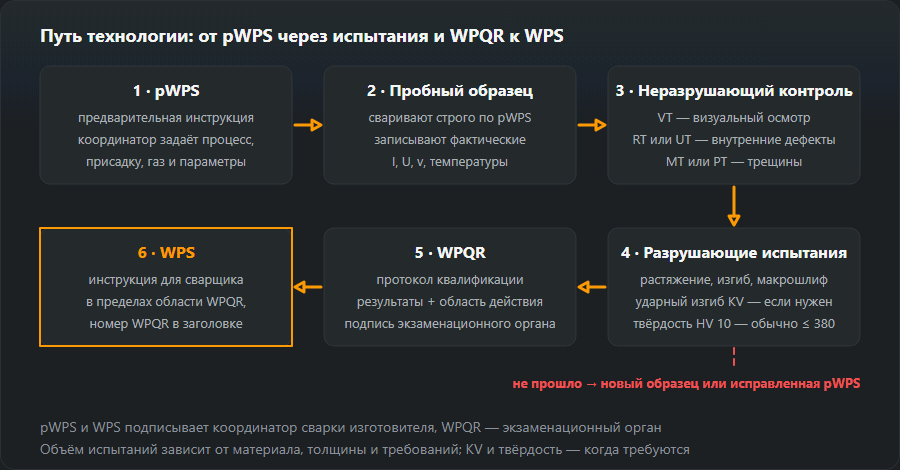
Welding Procedure Qualification Record — протокол аттестации технологии сварки: отчёт об испытаниях одного образца вместе с диапазоном производства, который этот образец аттестует. Он стоит в середине цепочки из трёх документов: pWPS — предложение технолога, WPQR доказывает его на образце, а WPS — рабочая инструкция для сварщика, написанная внутри диапазона WPQR и с его номером в шапке. Сокращения похожи, но только на WPQR стоит подпись экзаменационного органа; pWPS и WPS составляет и подписывает сварочный координатор производителя (EN ISO 14731).
Как проходит аттестация
- Технолог разрабатывает pWPS.
- Сварщик выполняет образец строго по ней, под надзором аттестационного центра или инспектора.
- Фиксируются фактические параметры: ток, напряжение, скорость, температура подогрева и межваликовая, время.
- Образец проходит неразрушающий контроль, затем идёт под пилу на образцы для разрушающих испытаний.
- Результаты и диапазон аттестации попадают в протокол, который подписывает орган.
Фактические параметры из третьего пункта важнее, чем кажется: именно они, а не предположения из pWPS, задают потом аттестованный интервал погонной энергии.

Испытания образца
| Испытание | Что показывает | Норма |
|---|---|---|
| Визуальный контроль (VT) | Форма лица и корня, поверхностные дефекты | ISO 17637 |
| Радиография (RT) или ультразвук (UT) | Внутренние дефекты: поры, включения, несплавления | ISO 17636 · ISO 17640 |
| Магнитопорошковый (MT) или капиллярный (PT) | Трещины и поверхностные несплошности | ISO 17638 · ISO 3452 |
| Растяжение поперёк шва | Прочность соединения не ниже основного металла | ISO 4136 |
| Изгиб | Пластичность соединения, отсутствие трещин при деформации | ISO 5173 |
| Ударный изгиб (KV) | Сопротивление хрупкому разрушению при рабочей температуре | ISO 9016 |
| Твёрдость (HV 10) | Не переупрочнилась ли зона термического влияния | ISO 9015-1 |
| Макроструктура | Разрез шва: провар, раскладка валиков, геометрия | ISO 17639 |
Набор испытаний зависит от материала, толщины и требований: ударный изгиб проверяют там, где конструкция работает при низкой температуре, твёрдость — на сталях, склонных к упрочнению. Типичный предел для нелегированных и низколегированных сталей — 380 HV 10; превышение обычно означает слишком быстрое охлаждение, то есть малую погонную энергию или отсутствие подогрева. Пересчитать твёрдость в другие шкалы можно в калькуляторе твёрдости.
Диапазон аттестации — главная часть протокола
Протокол аттестует не одну ситуацию, а интервал вокруг неё. В диапазон входят, среди прочего:
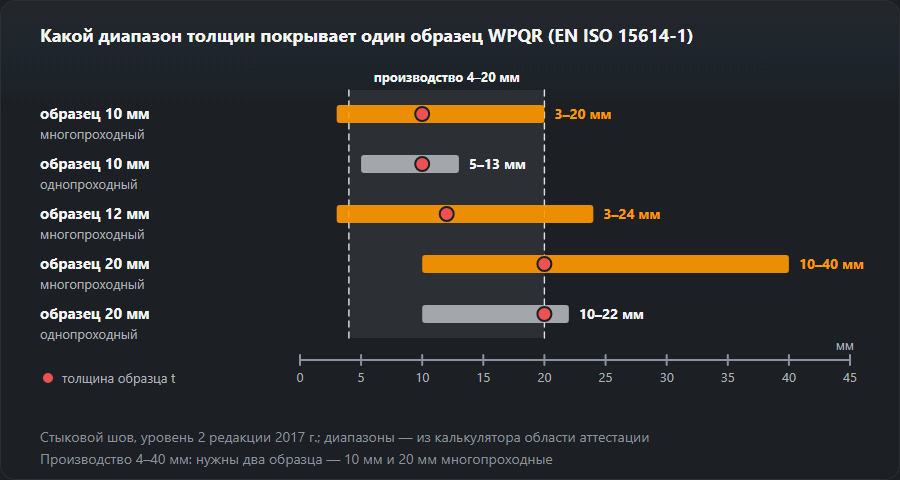
- Толщина. Для стыкового шва на уровне 2: многопроходный — до 2t, от 0,5t (от 3 мм у образцов 3–12 мм); однопроходный заметно уже — до 1,3t, а свыше 12 мм только до 1,1t.
- Диаметр трубы. Образец на трубе покрывает диаметры от половины своего наружного диаметра и выше (Ø 114,3 → от 57,2 мм). Образец на листе покрывает трубы Ø > 150 мм в PA, PC и PF с вращением и Ø ≥ 500 мм в остальных положениях.
- Группа материала по ISO/TR 15608 — у групп 1–3 подгруппы не учитываются: покрываются стали той же группы с равным или меньшим пределом текучести. Аттестация на 304 покрывает 316, 347 и 321, но не 309 и 310.
- Процесс по ISO 4063: отдельно для каждого, без переноса с одного на другой.
- Положение сварки — без требований по ударной вязкости и твёрдости одно положение покрывает все; при требованиях по удару — положения с той же или меньшей погонной энергией, при требованиях по твёрдости — с той же или большей.
- Сварочный материал, защитный газ, род тока и полярность.
- Предварительный подогрев и межваликовая температура — подогрев может быть не более чем на 50 °C ниже, чем на образце, межваликовая — не более чем на 50 °C выше (кроме групп 8, 10 и 41–48).
- Погонная энергия — при требованиях по ударной вязкости не более чем на 25 % выше значения на образце, при требованиях по твёрдости не более чем на 25 % ниже.
- Термообработка после сварки — если она была, входит в диапазон; если не было, технология не покрывает отпущенные изделия.
Приведённые выше пределы — уровень 2 редакции 2017 года, диапазоны, перенесённые из прежней EN ISO 15614-1. Level 1 построен на ASME IX и имеет свои таблицы. Уровень согласуют до аттестации: от него зависит, какую часть производства покроет один и тот же протокол. Диапазон для конкретного образца считает калькулятор диапазона аттестации; в споре решает текст стандарта.
Что написано в WPQR: разбор протокола
Бланки у разных органов разные, но в любом протоколе те же четыре блока. Возьмём образец из примера генератора pWPS: процесс 135 (MAG), группа материала 1.2 (S355), лист 10 мм, стыковой шов, многопроходный, положение PA.
1. Образец — как его сварили на самом деле
Блок повторяет pWPS, но с замеренными значениями: V-образная разделка 50–60°, зазор 1–3 мм и притупление 1–2 мм по факту подготовки; проволока EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 мм; газ M21 (ArC-18), 16–18 л/мин; DC+. В pWPS стояла полоса 220–280 A и 26–29 V; в протоколе — ток, напряжение и скорость каждого прохода так, как их замерили, посчитанная по ним погонная энергия (арифметику делает калькулятор погонной энергии), фактический подогрев и максимальная межваликовая температура.
2. Результаты испытаний
По строке на каждое испытание из таблицы выше — визуальный контроль, RT или UT, MT или PT, растяжение поперёк шва, изгиб, макрошлиф и, если требуются, ударный изгиб и твёрдость HV 10 — с номером заключения лаборатории и оценкой. Отсутствующее испытание — это пробел, а не «годен»: если ударная вязкость требуется, а испытание не проводилось, верхняя граница толщины падает до 12 мм.
3. Диапазон аттестации
- процесс: только 135 — не 136 и не 138;
- толщина: 3–20 мм (если бы шов был однопроходным — 5–13 мм);
- трубы: от листа — Ø > 150 мм в PA, PC и PF с вращением, в остальных положениях от Ø 500 мм;
- положения: все, пока нет требований по удару и твёрдости;
- проволока, газ, род тока и полярность: как на образце;
- подогрев: не ниже значения на образце минус 50 °C; межваликовая: не выше замеренной плюс 50 °C (образец, который вели при 250 °C, допускает 300 °C);
- погонная энергия: при требованиях по удару — до замеренного значения × 1,25, при требованиях по твёрдости — от замеренного × 0,75; всегда от числа в протоколе, никогда от полосы pWPS;
- термообработка после сварки: не было, значит, термообработанные изделия не покрываются.
4. Подпись экзаменационного органа
Название органа, экзаменатор, дата, печать. Без этого блока бумага — лабораторный отчёт, а не WPQR.
Как выбрать образец, чтобы один WPQR покрыл больше производства
Прежде чем что-то варить, стоит положить реальные стыки цеха рядом с калькулятором диапазона аттестации. Числа ниже — то, что он выдаёт:
- Многопроходный выигрывает у однопроходного. 10 мм многопроходный покрывает 3–20 мм, однопроходный — только 5–13 мм.
- Толще — не всегда лучше. 12 мм многопроходный покрывает 3–24 мм; 20 мм многопроходный — 10–40 мм и теряет всё, что тоньше 10 мм (однопроходный: 10–22 мм). Цех, который варит 4–20 мм, закрывается одним образцом 10 мм; при 4–40 мм нужны два.
- У тонкого и очень толстого листа свои полосы. 2 мм однопроходный покрывает только 1,4–2,6 мм; 120 мм многопроходный — 50–240 мм.
- Угловые швы. Однопроходный угловой на листе 10 мм с расчётной толщиной шва a = 5 мм покрывает лист 5–12 мм и a 3,8–7,5 мм; у многопроходного ограничения по a нет.
- Труба или лист. Образец на трубе Ø 114,3 мм покрывает трубы от 57,2 мм и выше. Образец на листе до этой трубы не дотягивается: он покрывает только трубы Ø > 150 мм (PA, PC, PF с вращением) или от Ø 500 мм.
- Положение. Без требований по удару и твёрдости варят в PA — оно покрывает все. При требованиях по удару — в том положении, где сварщики вкладывают больше всего тепла, потому что покрываются только положения с той же или меньшей погонной энергией; при требованиях по твёрдости — наоборот.
- Процесс и материал. Один процесс на аттестацию. Раз группа покрывает стали с равным или меньшим пределом текучести, образец делают из самой прочной стали группы, которую реально варят.

Почему образец не проходит: частые причины
Проваленное испытание даёт не WPQR с изъяном, а никакого WPQR. Исправляют pWPS и варят новый образец. На что обычно указывает результат:
| Результат | Обычная причина | Что менять в pWPS |
|---|---|---|
| Твёрдость выше 380 HV 10 в ЗТВ | Слишком быстрое остывание: нет подогрева, мала погонная энергия | Подогрев по CE конкретной плавки (калькулятор подогрева), больше погонная энергия |
| Ударная работа ниже требования | Перегрев: велика погонная энергия, горячая межваликовая, широкие валики | Узкие валики, меньше погонная энергия, контроль межваликовой температуры |
| Изгиб: на поверхности раскрывается трещина | Несплавление, поры или шлак между проходами | Угол горелки, угол разделки, зачистка между проходами |
| Индикации RT или UT | Поры, включения, несплавление или непровар | Газовая защита и расход, зазор и притупление, межпроходная зачистка |
| Макрошлиф: непровар корня, плохая раскладка валиков | Узкая разделка, «холодный» корневой проход | Геометрия разделки, режим корневого прохода |
Ловушка — в первых двух строках: лекарство от высокой твёрдости — больше тепла — и есть причина низкой ударной вязкости. Когда требуется и то и другое, образец должен попасть в окно, а WPQR потом разрешит только от −25 % до +25 % погонной энергии вокруг испытанного значения. Как выглядит и как называется каждый дефект — в таблице дефектов сварных швов.
Кто выдаёт и как долго действует
Аттестацию проводит аттестационный или инспекционный орган, он же подписывает протокол. WPQR закреплён за исполнителем: это он доказал, что своим оборудованием, своими материалами и своим надзором получает требуемое качество, поэтому перенос протокола в другую фирму по общему правилу не работает.
Срока годности у протокола нет. Он теряет силу тогда, когда какой-либо из основных параметров выходит за аттестованный диапазон, — и тогда нужна новая или дополнительная аттестация.
WPQR на аудите EN 1090 и EN ISO 3834: что проверяют
На сертификационном аудите по EN 1090-1 или EN ISO 3834 аудитор читает WPQR не сам по себе, а идёт по цепочке от стыка к бумаге:
- Каждая действующая WPS называет свой WPQR по номеру, и этот WPQR лежит в папке.
- WPS не выходит за диапазон. Толщину, процесс, проволоку, газ, положение и погонную энергию в WPS сравнивают с блоком 3 протокола. Пример: цех варит 25 мм по WPS, за которой стоит многопроходный образец 10 мм, а он покрывает только до 20 мм.
- Протокол принадлежит этому производителю — в шапке его название, а не поставщика или прежнего работодателя.
- Протокол подписан экзаменационным органом, и проведённые испытания соответствуют стандарту на изделие (ударный изгиб там, где конструкция работает на холоде).
- WPS подписана сварочным координатором, а у сварщиков есть сертификаты EN ISO 9606-1, покрывающие те же стыки.
Сертификат WPQR: бывает ли такой документ?
«Сертификат WPQR» — бытовое выражение. Сертификата WPQR не бывает: документ — это протокол испытания, и вес ему даёт подпись экзаменационного органа. Сертифицируют предприятие — по EN 1090-1 или EN ISO 3834, — а протоколы WPQR входят в доказательства для этой сертификации.
WPQR — это не сертификат сварщика
Два разных документа о двух разных вещах. WPQR относится к технологии и говорит, что такой способ сварки даёт требуемое качество. Сертификат по EN ISO 9606 относится к человеку и говорит, что вот этот сварщик умеет эту технологию выполнить. На объекте проверяют оба — и оба должны покрывать то, что фактически варится.
Как читается код сертификата и что входит в его диапазон — экзамен по EN ISO 9606 и калькулятор диапазона допуска.
Частые вопросы
Сколько действует WPQR?
Срока годности у него нет — в отличие от сертификата сварщика, который нужно продлевать. Протокол перестаёт действовать тогда, когда какой-либо из основных параметров выходит за аттестованный диапазон либо когда исполнитель перестаёт отвечать условиям, при которых технологию аттестовали.
Действует ли WPQR другой фирмы у меня?
По общему правилу нет. Аттестация технологии закреплена за исполнителем, который её проводил: именно он доказал, что своим оборудованием, своими материалами и своим надзором получает требуемое качество. Перенос чужого протокола возможен лишь в строго оговорённых случаях и требует согласия органа и заказчика.
Какую толщину покрывает аттестация на 10 мм?
Для стыкового шва на уровне 2 многопроходный образец 10 мм покрывает 3–20 мм, однопроходный — 5–13 мм. Точные пределы стоят в таблицах EN ISO 15614-1; калькулятор диапазона на этом сайте даёт их для любой толщины.
Что значит WPQR?
Welding Procedure Qualification Record — протокол аттестации технологии сварки. В нём записано, как образец сварен по pWPS (с замеренными параметрами), что показало каждое испытание и какой диапазон производства покрывает результат. Подписывает его аттестационный (экзаменационный) орган, а WPS производителя потом пишется внутри этого диапазона, с номером WPQR в шапке.
Сколько стоит и сколько длится аттестация технологии?
Честной единой цифры нет. Цена и срок складываются из числа образцов (по одному на каждый процесс и каждый нужный диапазон), материала и толщины образца, набора испытаний, которого требует стандарт на изделие (ударный изгиб и твёрдость — это дополнительная работа лаборатории), ставок лаборатории и органа, а также времени на надзор, неразрушающий контроль и разрушающие испытания. Больше всего экономит планирование: образец, подобранный калькулятором диапазона, может заменить два-три подобранных наугад.
Нужен ли новый WPQR при смене марки проволоки?
Сварочный материал, защитный газ, род тока и полярность входят в диапазон и записаны так, как были на образце. Проволока с другим обозначением по классификации или другой газ выходят за то, что описывает протокол, и обычно означают дополнительную аттестацию. Покрывается ли проволока другого производителя с тем же обозначением, зависит от правил EN ISO 15614-1 для конкретного случая — это согласуют с органом до начала производства, а не после.
Обновлено: