WPQR: cualificación del procedimiento de soldeo
El WPQR es el registro que dice una sola cosa: el procedimiento escrito en la especificación se demostró sobre una probeta y la probeta superó los ensayos. Sin él la especificación es una propuesta, no un documento de producción.
Respuesta corta
El WPQR (Welding Procedure Qualification Record) sale del ensayo de cualificación según EN ISO 15614-1 para aceros y níquel. Recoge tres cosas: cómo se soldó la probeta, qué dieron los ensayos y —lo más importante— qué rango de producción cubre ese resultado.
Ese último punto es el que se suele pasar por alto y es el que hace útil al registro. Un ensayo en un espesor y una posición cualifica toda una banda alrededor: una probeta bien planteada cubre la mayor parte del taller con un solo ensayo; una mal planteada cubre una sola unión.
Qué significa WPQR en soldadura
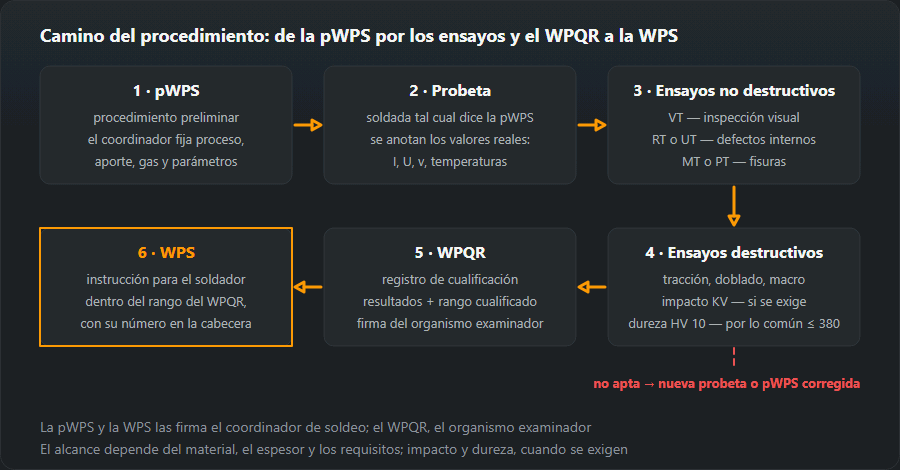
Welding Procedure Qualification Record, en español registro de cualificación del procedimiento de soldadura: el informe de ensayos de una probeta junto con el rango de producción que esa probeta cualifica. Ocupa el centro de una cadena de tres documentos: el pWPS es la propuesta del técnico, el WPQR la demuestra sobre una probeta y el WPS es la instrucción de taller, redactada dentro del rango del WPQR y con su número en la cabecera. Las siglas se parecen, pero solo el WPQR lleva la firma de un organismo examinador; el pWPS y el WPS los redacta y firma el coordinador de soldeo del fabricante (EN ISO 14731).
Cómo transcurre el ensayo
- El técnico redacta el pWPS.
- Un soldador ejecuta la probeta estrictamente conforme a él, con testigo del organismo examinador o de un inspector.
- Se registran los parámetros reales: intensidad, tensión, velocidad, temperatura de precalentamiento y entre pasadas, tiempo.
- La probeta pasa los ensayos no destructivos y luego va a la sierra para las probetas de ensayos destructivos.
- Los resultados y el rango de cualificación se recogen en el registro, firmado por el organismo.
Esos parámetros reales del paso tres pesan más de lo que parece: son ellos, y no las suposiciones del pWPS, los que fijan después la banda cualificada de aporte térmico.

Ensayos sobre la probeta
| Ensayo | Qué muestra | Norma |
|---|---|---|
| Visual (VT) | Perfil de cara y raíz, imperfecciones superficiales | ISO 17637 |
| Radiografía (RT) o ultrasonidos (UT) | Imperfecciones internas: poros, inclusiones, falta de fusión | ISO 17636 · ISO 17640 |
| Partículas magnéticas (MT) o líquidos penetrantes (PT) | Fisuras y discontinuidades abiertas a la superficie | ISO 17638 · ISO 3452 |
| Tracción transversal | Resistencia de la unión no inferior al metal base | ISO 4136 |
| Doblado | Ductilidad de la unión, ausencia de fisuras al deformar | ISO 5173 |
| Impacto (KV) | Resistencia a la rotura frágil a la temperatura de servicio | ISO 9016 |
| Dureza (HV 10) | Si la zona afectada térmicamente se ha endurecido en exceso | ISO 9015-1 |
| Examen macroscópico | La sección: penetración, disposición de pasadas, geometría | ISO 17639 |
Qué ensayos proceden depende del material, del espesor y de los requisitos: impacto donde la estructura trabaja en frío, dureza en aceros propensos a endurecer. El techo habitual para aceros no aleados y de baja aleación es 380 HV 10; superarlo suele significar enfriamiento demasiado rápido, es decir, poco aporte térmico o falta de precalentamiento. Para pasar la dureza de una escala a otra está la calculadora de dureza.
El rango de cualificación es lo que de verdad importa
Un registro no cualifica una situación, sino una banda alrededor de ella. Entran en el rango, entre otros:
- Espesor. Para soldadura a tope en el nivel 2: varias pasadas hasta 2t, desde 0,5t (desde 3 mm en probetas de 3–12 mm); una sola pasada, bastante más estrecho: hasta 1,3t, y por encima de 12 mm solo hasta 1,1t.
- Diámetro de tubo. Una probeta sobre tubo cubre diámetros desde la mitad de su propio diámetro exterior hacia arriba (Ø 114,3 → desde 57,2 mm). Una probeta de chapa cubre tubos de Ø > 150 mm en PA, PC y PF con giro y de Ø ≥ 500 mm en las demás posiciones.
- Grupo de material según ISO/TR 15608 — en los grupos 1 a 3 no se distinguen subgrupos: quedan cubiertos los aceros del mismo grupo con límite elástico igual o menor. Un ensayo sobre 304 cubre 316, 347 y 321, pero no 309 ni 310.
- Proceso según ISO 4063: por separado para cada uno, sin traslado de uno a otro.
- Posición de soldeo — sin requisitos de resiliencia ni de dureza, una posición cubre todas; con requisitos de resiliencia, las posiciones con el mismo aporte térmico o menor; con requisitos de dureza, con el mismo o mayor.
- Consumible, gas de protección, tipo de corriente y polaridad.
- Precalentamiento y temperatura entre pasadas — el precalentamiento puede quedar hasta 50 °C por debajo del de la probeta, la temperatura entre pasadas hasta 50 °C por encima (salvo los grupos 8, 10 y 41–48).
- Aporte térmico — con requisitos de resiliencia, no más de un 25 % por encima del valor de la probeta; con requisitos de dureza, no más de un 25 % por debajo.
- Tratamiento térmico posterior — si se aplicó, forma parte del rango; si no, el procedimiento no cubre piezas tratadas.
Los límites de arriba son el nivel 2 de la edición de 2017: los rangos heredados de la EN ISO 15614-1 anterior. El nivel 1 se basa en ASME IX y tiene tablas propias. El nivel se acuerda antes del ensayo, porque de él depende cuánta producción cubrirá el mismo registro. El rango para una probeta concreta lo calcula la calculadora del alcance de cualificación; en caso de duda decide el texto de la norma.
Qué contiene un WPQR: cómo leer el registro
Los formularios cambian de un organismo a otro, pero todo registro tiene los mismos cuatro bloques. Tomemos la probeta del ejemplo del generador de pWPS: proceso 135 (MAG), grupo de material 1.2 (S355), chapa de 10 mm, soldadura a tope de varias pasadas, posición PA.
1. La probeta tal como se soldó de verdad
Este bloque repite el pWPS, pero con lo medido: preparación en V de 50–60°, separación de 1–3 mm y talón de 1–2 mm tal como se prepararon; hilo EN ISO 14341-A G 46 4 M21 4Si1, Ø 1,2 mm; gas M21 (ArC-18) a 16–18 l/min; DC+. El pWPS daba una banda de 220–280 A y 26–29 V; el registro lleva la intensidad, la tensión y la velocidad de cada pasada tal como se midieron, el aporte térmico calculado con ellas (la cuenta la hace la calculadora de aporte térmico) y el precalentamiento real y la temperatura máxima entre pasadas.
2. Resultados de los ensayos
Una línea por cada ensayo de la tabla de arriba —visual, RT o UT, MT o PT, tracción transversal, doblado, macrografía y, cuando se exigen, resiliencia y dureza HV 10—, cada una con el número de informe del laboratorio y su veredicto. Un ensayo que falta es un hueco, no un apto: si se exige resiliencia y no se ensayó, el límite superior de espesor baja a 12 mm.
3. Rango de cualificación
- proceso: solo 135, ni 136 ni 138;
- espesor: 3–20 mm (si la unión se hubiera soldado en una sola pasada, 5–13 mm);
- tubos: desde chapa, Ø > 150 mm en PA, PC y PF con giro; en las demás posiciones desde Ø 500 mm;
- posiciones: todas, mientras no haya requisitos de resiliencia ni de dureza;
- hilo, gas, tipo de corriente y polaridad: como en la probeta;
- precalentamiento: no por debajo del valor de la probeta menos 50 °C; entre pasadas: no por encima del valor medido más 50 °C (una probeta llevada a 250 °C permite 300 °C);
- aporte térmico: con requisitos de resiliencia hasta el valor medido × 1,25; con requisitos de dureza desde el valor medido × 0,75, siempre a partir de la cifra registrada y nunca de la banda del pWPS;
- tratamiento térmico posterior: no hubo, así que las piezas tratadas no quedan cubiertas.
4. Firma del organismo examinador
Nombre del organismo, examinador, fecha y sello. Sin este bloque el papel es un informe de laboratorio, no un WPQR.
Cómo elegir la probeta para que un WPQR cubra más producción
Antes de soldar nada conviene poner las uniones reales del taller al lado de la calculadora del alcance de cualificación. Las cifras de abajo son lo que devuelve:
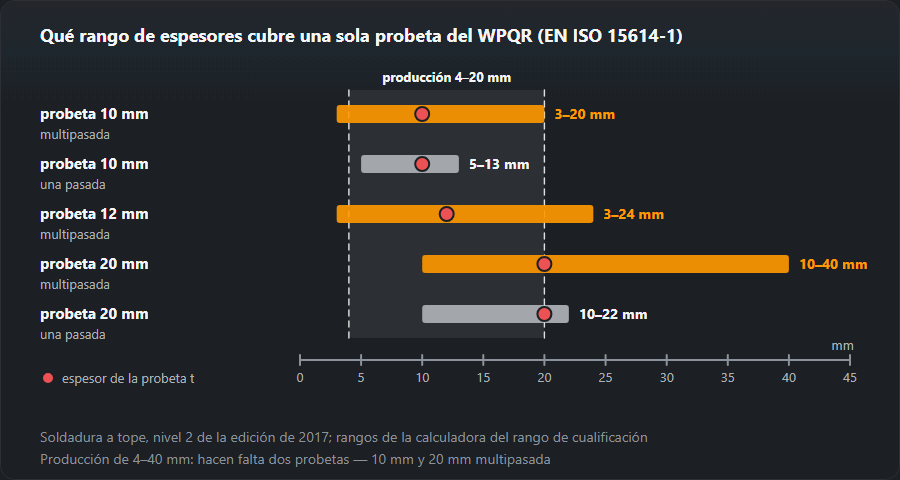
- Varias pasadas ganan a una. 10 mm en varias pasadas cubre 3–20 mm; en una sola, solo 5–13 mm.
- Más gruesa no siempre es mejor. 12 mm en varias pasadas cubre 3–24 mm; 20 mm en varias pasadas, 10–40 mm, y pierde todo lo que está por debajo de 10 mm (en una pasada: 10–22 mm). Un taller que suelda de 4 a 20 mm queda cubierto con una probeta de 10 mm; de 4 a 40 mm necesita dos.
- Chapa fina y chapa gruesa tienen sus propias bandas. 2 mm en una pasada cubre solo 1,4–2,6 mm; 120 mm en varias pasadas, 50–240 mm.
- Soldaduras en ángulo. Un ángulo de una pasada sobre chapa de 10 mm con garganta a = 5 mm cubre chapas de 5–12 mm y gargantas de 3,8–7,5 mm; en varias pasadas la garganta no tiene límite.
- Tubo o chapa. Una probeta de tubo de Ø 114,3 mm cubre tubos desde 57,2 mm hacia arriba. Una probeta de chapa no llega a ese tubo: solo cubre tubos de Ø > 150 mm (PA, PC, PF con giro) o desde Ø 500 mm.
- Posición. Sin requisitos de resiliencia ni de dureza, se suelda en PA, que cubre todas. Con requisitos de resiliencia, en la posición en la que los soldadores meten más calor, porque solo quedan cubiertas las posiciones con el mismo aporte o menor; con requisitos de dureza, al revés.
- Proceso y material. Un proceso por ensayo. Como el grupo cubre aceros con límite elástico igual o menor, la probeta se hace con el acero más resistente del grupo que realmente se suelda.

Por qué no pasa una probeta: causas habituales
Un ensayo fallido no da un WPQR con un defecto: no da ningún WPQR. Se corrige el pWPS y se suelda una probeta nueva. Lo que suele indicar cada resultado:
| Resultado | Causa habitual | Qué cambiar en el pWPS |
|---|---|---|
| Dureza por encima de 380 HV 10 en la ZAT | Enfriamiento demasiado rápido: sin precalentamiento, aporte térmico bajo | Precalentamiento según el CE de la colada real (calculadora de precalentamiento), más aporte térmico |
| Resiliencia por debajo del requisito | Sobrecalentamiento: aporte térmico alto, temperatura entre pasadas alta, pasadas anchas | Pasadas más estrechas, menos aporte, control de la temperatura entre pasadas |
| Doblado: se abre una grieta en la superficie | Falta de fusión, poros o escoria entre pasadas | Ángulo de la antorcha, ángulo del chaflán, limpieza entre pasadas |
| Indicaciones en RT o UT | Poros, inclusiones, falta de fusión o de penetración | Protección y caudal de gas, separación y talón, limpieza entre pasadas |
| Macrografía: raíz sin penetrar, mala distribución de pasadas | Chaflán demasiado cerrado, pasada de raíz demasiado fría | Geometría del chaflán, parámetros de la pasada de raíz |
La trampa está en las dos primeras filas: el remedio contra la dureza alta —más calor— es la causa de la resiliencia baja. Cuando se exigen ambas, la probeta tiene que caer dentro de una ventana, y el WPQR solo permitirá después del −25 % al +25 % de aporte alrededor del valor ensayado. Cómo es y cómo se llama cada imperfección: en la tabla de imperfecciones de soldadura.
Quién lo emite y cuánto se sostiene
El ensayo lo realiza y el registro lo firma un organismo examinador o de inspección. El WPQR pertenece al fabricante: es él quien demostró que con sus equipos, sus consumibles y su supervisión alcanza la calidad exigida, de modo que trasladar un registro a otra empresa no funciona como norma.
El registro no lleva fecha de caducidad. Decae cuando una variable esencial sale del rango cualificado, y entonces hace falta un ensayo nuevo o complementario.
El WPQR en una auditoría EN 1090 o EN ISO 3834: qué se revisa
En una auditoría de certificación según EN 1090-1 o EN ISO 3834 el auditor no lee el WPQR suelto, sino que sigue la cadena desde la unión hasta el papel:
- Cada WPS en uso cita su WPQR por número, y ese WPQR está en el archivo.
- El WPS no se sale del rango. Espesor, proceso, hilo, gas, posición y aporte térmico del WPS se comparan con el bloque 3 del registro. Ejemplo: el taller suelda 25 mm con un WPS respaldado por una probeta de 10 mm en varias pasadas, que solo cubre hasta 20 mm.
- El registro es de este fabricante: su nombre figura en la cabecera, no el de un proveedor o un antiguo empleador.
- Lo firma un organismo examinador, y los ensayos que recoge coinciden con lo que exige la norma de producto (resiliencia donde la estructura trabaja en frío).
- El WPS lo firma el coordinador de soldeo, y los soldadores tienen certificados EN ISO 9606-1 que cubren las mismas uniones.
Certificado WPQR: ¿existe tal documento?
«Certificado WPQR» es una expresión de taller. No existe un certificado WPQR: el documento es el registro de un ensayo, y su peso viene de la firma del organismo examinador. Lo que se certifica es la empresa —según EN 1090-1 o EN ISO 3834—, y los WPQR forman parte de las evidencias para esa certificación.
Un WPQR no es un certificado de soldador
Dos documentos distintos sobre dos cosas distintas. El WPQR trata del procedimiento y dice que soldando así se alcanza la calidad exigida. El certificado según EN ISO 9606 trata de una persona y dice que ese soldador sabe ejecutar ese procedimiento. En obra se comprueban los dos, y los dos tienen que cubrir lo que realmente se está soldando.
Cómo se lee el código del certificado y qué abarca su rango: el examen según EN ISO 9606 y la calculadora del rango de cualificación.
Preguntas frecuentes
¿Cuánto tiempo vale un WPQR?
No tiene fecha de caducidad, a diferencia del certificado del soldador, que hay que renovar. Deja de aplicarse cuando alguna variable esencial sale del rango cualificado o cuando el fabricante deja de cumplir las condiciones en las que se cualificó el procedimiento.
¿Me vale el WPQR de otra empresa?
Por regla general, no. La cualificación del procedimiento pertenece al fabricante que la realizó: es él quien demostró que con sus equipos, sus consumibles y su supervisión alcanza la calidad exigida. Asumir un WPQR ajeno solo es posible en casos muy acotados y requiere el acuerdo del organismo y del cliente.
¿Qué espesores cubre un ensayo sobre 10 mm?
Para soldadura a tope en el nivel 2, una probeta de 10 mm de varias pasadas cubre 3–20 mm y una de una sola pasada 5–13 mm. Los límites exactos están en las tablas de EN ISO 15614-1; la calculadora de alcance de este sitio los da para cualquier espesor.
¿Qué significa WPQR?
Welding Procedure Qualification Record: el registro de cualificación del procedimiento de soldadura. Recoge cómo se soldó la probeta según el pWPS (con los parámetros medidos), qué dio cada ensayo y qué rango de producción cubre el resultado. Lo firma un organismo examinador, y el WPS del fabricante se redacta después dentro de ese rango, con el número del WPQR en la cabecera.
¿Cuánto cuesta y cuánto tarda una cualificación WPQR?
No hay una cifra única honesta. Coste y plazo dependen del número de probetas (una por proceso y por cada rango que haga falta cubrir), del material y el espesor de la probeta, de los ensayos que exija la norma de producto (resiliencia y dureza suponen trabajo de laboratorio adicional), de las tarifas del laboratorio y del organismo examinador y del tiempo de supervisión, END y ensayos destructivos. Lo que más ahorra es planificar: una probeta elegida con la calculadora de alcance puede sustituir a dos o tres elegidas al azar.
¿Hace falta un WPQR nuevo si cambio de hilo?
El consumible, el gas de protección, el tipo de corriente y la polaridad forman parte del rango y quedan registrados tal como se usaron en la probeta. Un hilo con otra designación u otro gas quedan fuera de lo que describe el registro y normalmente suponen un ensayo complementario. Si otra marca con la misma designación está cubierta depende de las reglas de la EN ISO 15614-1 para el caso concreto: conviene aclararlo con el organismo examinador antes de producir, no después.
Actualizado: