Das MIG/MAG-Schweißen
Das Verfahren, das die Werkstatt beherrscht. Der Draht ist Elektrode und Zusatzwerkstoff zugleich und läuft ununterbrochen nach — daraus folgen die hohe Abschmelzleistung und alles, was man dafür lernen muss.
Kurze Antwort
MIG und MAG sind die Verfahren 131 und 135 — dieselbe Maschine, der Unterschied liegt allein im Gas: inert für Aluminium und Kupfer, aktiv für Stahl. Den Strom stellt man nicht ein; man stellt den Drahtvorschub ein, und der Strom folgt. Die Spannung setzt Lichtbogenlänge und Nahtform.
Wie es heißt
| Wie es heißt | Bezeichnung |
|---|---|
| In der Norm (ISO 4063) | 131 — MIG-Schweißen mit Massivdraht unter Inertgas; 135 — MAG-Schweißen mit Massivdraht unter Aktivgas |
| Ordnungsnummer | 131, 135 |
| Internationale Kurzform | MIG · GMAW · MAG |
| Im Betrieb | MIG/MAG-Schweißen |
Drei Namen für dieselbe Sache. In der Schweißanweisung und in der Prüfbescheinigung steht die Normbezeichnung mit der Ordnungsnummer, in der Stellenanzeige und im Betrieb die Kurzform, auf einer amerikanischen Zeichnung deren eigenes Kürzel. Alle drei zu kennen lohnt sich: die Arbeit ist dieselbe, auf dem Papier sieht sie jedes Mal anders aus.
Der Draht macht den Unterschied
Weil der Draht kontinuierlich nachläuft, entfallen Elektrodenwechsel und Schlacke. Der Lichtbogen kann stundenlang brennen, und der Anteil der Lichtbogenzeit an der Arbeitszeit liegt deutlich höher als beim E-Hand. In der Kalkulation ist das der eigentliche Vorteil — nicht die Abschmelzleistung allein.
Der Preis dafür ist die Empfindlichkeit. Der Gasschutz muss stehen, der Draht muss gleichmäßig laufen, und die freie Drahtlänge muss konstant bleiben.


Lichtbogenarten beim MAG-Schweißen
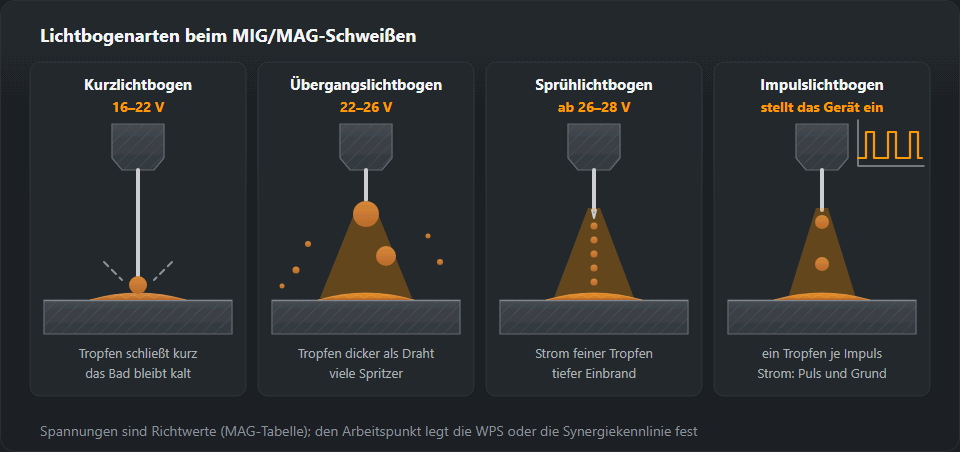
Wie der abgeschmolzene Draht ins Bad übergeht, entscheidet über Einbrand, Spritzer und Schweißposition. Beim MAG 135 — Massivdraht unter Aktivgas, Prozessnummer nach EN ISO 4063 — unterscheidet man vier Lichtbogenarten. Drei stellt man mit Drahtvorschub und Spannung ein, die vierte braucht eine Impulsstromquelle. Die Spannungen stammen aus der Tabelle am Ende des Abschnitts.
Kurzlichtbogen
Der Tropfen am Drahtende berührt das Bad und schließt kurz, der Lichtbogen erlischt, der Kurzschlussstrom schnürt die Brücke ab, und der Lichtbogen zündet neu — 50- bis 200-mal in der Sekunde bei 16 bis 22 V. Das Bad bleibt klein und kühl: Blech bis 3 mm, Wurzellagen, Spalte, alle Positionen einschließlich PF und überkopf. Gas M21 oder reines CO₂ (spritzt mehr, brennt tiefer ein). Am Ohr gleichmäßiges, schnelles Knistern, an der Naht eine schmale, leicht gewölbte Raupe. Die Schwäche: Bindefehler an den Flanken dickerer Bleche. Ein Drosselregler, falls vorhanden, macht den Kurzschluss weicher (flüssigeres Bad, weniger Spritzer) oder härter und kälter.
Übergangslichtbogen und Langlichtbogen
Zwischen 22 und 26 V wächst der Tropfen über den Drahtdurchmesser hinaus, pendelt am Drahtende und fällt unregelmäßig ins Bad, teils mit einem Kurzschluss, der ihn zerplatzen lässt. Unter reinem CO₂ bleibt der Übergang oberhalb des Kurzlichtbogens fast immer grobtropfig — das ist der Langlichtbogen. Am Ohr Knallen und Prasseln, an der Naht grobe Spritzerperlen und schwankender Einbrand. Die Zeile 5–6 mm der Einstelltabelle (22–25 V) liegt genau in diesem Band: knistert es noch gleichmäßig, bist du am oberen Rand des Kurzlichtbogens; prasselt es, nimm die Spannung zurück oder geh mit beiden Reglern hinauf in den Sprühlichtbogen. Wie sich das Bad dabei verhält, zeigt die Seite zum Schweißbad.
Sprühlichtbogen
Ab 26–28 V und genügend Strom löst sich der Tropfen, bevor er das Bad erreicht: feine Tropfen fliegen als Strahl entlang der Drahtachse, Kurzschlüsse gibt es keine. Das geht nur in argonreichem Gas — in der Draht-Gas-Tabelle Ar + 15–20 % CO₂; reines CO₂ gibt keinen Sprühlichtbogen. Einsatz: ab 5 mm, Wannenlage PA, bei Kehlnähten auch PB, Füll- und Decklagen. Tiefer Einbrand, glatte Raupe fast ohne Spritzer, am Ohr gleichmäßiges Zischen — hier ist das richtig so. In Zwangslagen läuft das große Bad weg.
Impulslichtbogen
Die Stromquelle wechselt zwischen Grundstrom, der den Lichtbogen nur am Brennen hält, und Impulsstrom über der Sprühgrenze, der genau einen Tropfen ablöst. Der mittlere Strom bleibt niedrig: Übergang wie im Sprühlichtbogen bei einer Wärme für Zwangslagen und dünnes Blech. Eine Spannung stellt man nicht ein — das Gerät fährt eine Synergiekennlinie für Werkstoff, Draht und Gas; du wählst Vorschub oder Blechdicke und korrigierst die Lichtbogenlänge. Am Ohr gleichmäßiges Brummen, an der Naht regelmäßige Schuppung ohne Spritzer.

Von einer Lichtbogenart in die andere
- Kurz → Sprüh: Vorschub und Spannung gemeinsam in kleinen Schritten erhöhen. Das Knistern wird unregelmäßig (Übergang zügig durchfahren), dann gleichmäßiges Zischen, die Spritzer hören auf. Bleibt es beim Prasseln: zu viel CO₂ oder zu wenig Strom für den Draht.
- Zurück, etwa für eine Naht in PF: beide Regler gemeinsam zurück, bis das Knistern wieder gleichmäßig ist.
| Werkstoffübergang | Spannung | Eigenheiten | Einsatz |
|---|---|---|---|
| Kurzlichtbogen | 16–22 V | Der Lichtbogen erlischt und zündet 50–200-mal je Sekunde, das Bad bleibt kalt | Dünnes Blech, Nahtwurzel, alle Positionen |
| Übergangslichtbogen | 22–26 V | Viele Spritzer, Tropfen größer als der Draht — Übergangszone zwischen Kurz- und Sprühlichtbogen | Mittlere Dicken (5–6 mm) mit CO₂ und Mischgas unterhalb der Sprühschwelle; in der Fertigung zunehmend durch Impuls ersetzt |
| Sprühlichtbogen | ab 26–28 V | Ein steter Strom feiner Tropfen, kaum Spritzer, tiefer Einbrand | Werkstoff ab 5 mm, Wannenlage, Argon-Mischgase |
| Impulslichtbogen | stellt das Gerät ein | Ein Tropfen je Impuls, geringe Wärmeeinbringung | Edelstahl, Aluminium, dünnes Blech — verlangt ein gutes Gerät |
Einstellen in drei Schritten
Erst den Vorschub nach der Blechdicke — daraus folgt der Strom, siehe Drahtvorschub. Dann die Spannung nach Gehör — auf einem Reststück von unten nach oben drehen, bis der Kurzlichtbogen gleichmäßig klingt wie brutzelndes Fett, nicht wie ein Maschinengewehr. Vorschub und Spannung gehören zusammen: in jeder Zeile der Einstelltabelle steigen beide gemeinsam. Zuletzt die Schweißgeschwindigkeit so, dass das Bad hinter dem Lichtbogen bleibt und nicht vorläuft.
Ein Startwert, der trägt: Draht 1,2 mm in Ar/18 CO₂ auf 5 mm Stahl — etwa 220 A, das sind rund 6,5 m/min Draht, bei 24 bis 25 V und 12 mm freiem Drahtende — das liegt schon im Übergangsbereich. Klingt der Lichtbogen langsam und unregelmäßig, ist die Spannung zu hoch für den Vorschub; stottert er hart, ist es umgekehrt.
| Werkstoff | Draht | Gas |
|---|---|---|
| Kohlenstoffstahl | ER70S-6, G3Si1 | CO₂ oder Ar + 15–20 % CO₂ |
| Nichtrostender Stahl | ER308L, ER316L, ER309L | Ar + 2 % CO₂ oder Ar + 2 % O₂ |
| Aluminium | ER4043 (Si), ER5356 (Mg) | Ar 99,99, bei dickem Werkstoff Ar + He |
| Verzinkter Stahl | ER70S-6, Fülldraht | Ar + CO₂, Absaugung ist Pflicht |
Gas und Draht
Für Baustahl M21 (Argon mit 18 % CO₂) als Standard, reines CO₂ nur bei tolerantem Einbrand und in Kauf genommenen Spritzern. Für Edelstahl ein Gemisch mit höchstens 2 bis 3 % Aktivanteil, für Aluminium reines Argon. Welches Gemisch für welchen Fall, zeigt die Gasauswahl.
Was verschleißt
Stromdüse, Drahtführung und Gasdüse — in dieser Reihenfolge und schneller, als die meisten annehmen. Ein stotternder Lichtbogen bei normal laufendem Draht ist fast immer die oval ausgeschlagene Stromdüse. Details unter MIG/MAG-Brenner und Probleme mit dem Drahtvorschub.
Einstellungen nach Dicke
| Dicke, mm | Draht, mm | Strom, A | Spannung, V | Gas, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
Die vollständige Tabelle mit Drahtvorschub, WIG, Dünnblech und Profilrohr: MIG/MAG- und WIG-Parameter.
Anzeichen und was zu prüfen ist
| Anzeichen | Was zu prüfen ist |
|---|---|
| Poren in der Naht | Gasdurchfluss, verstopfte Düse, Zugluft, Rost und Farbe an der Kante |
| Der Draht knallt und reißt | Verschlissene Stromdüse, Rollendruck, verstopfte Drahtseele |
| Der Draht läuft ruckartig | Seele für einen anderen Durchmesser, geknickter Schlauch, falsche Rollennut |
| Viele Spritzer | Zu niedrige Spannung, reines CO₂, zu langes freies Drahtende |
| Durchbrennen bei dünnem Blech | Zu hoher Strom — punktweise oder mit Unterbrechungen schweißen |
Die häufigste Klage gilt nicht dem Lichtbogen, sondern dem Vorschub: der Draht ruckt, bleibt stehen oder wickelt sich im Gerät zum Nest. Ursachen und Prüfreihenfolge stehen unter Drahtvorschubproblemen. Die zweithäufigste — Bindefehler im Kurzlichtbogen — ist eine Frage von Technik und Wärme, nicht der Maschine: siehe Bindefehler und mangelnder Einbrand.
Brennerführung: stechend oder schleppend
Der Brenner steht in Schweißrichtung 10 bis 20° aus der Senkrechten geneigt. Stechend (du schiebst) trifft der Lichtbogen das kalte Blech vor dem Bad: flacherer Einbrand, breitere, flache Raupe, die Fuge bleibt sichtbar — für dünnes Blech und Decklagen. Schleppend (du ziehst) bläst er ins Bad: tieferer, schmalerer Einbrand, höhere Raupe; Fülldraht mit Schlacke immer schleppend. Über 20° kippt der Gasstrom und zieht Luft — Poren. Quer: an der Stumpfnaht senkrecht zum Blech, an der Kehlnaht in der Winkelhalbierenden, bei ungleichen Dicken etwas zum dickeren Blech.
Freie Drahtlänge: 10 bis 15 Drahtdurchmesser, bei 1,0 mm also 10–15 mm, bei 1,2 mm 12–18 mm. Länger heißt bei gleichem Vorschub weniger Strom, flacherer Einbrand, schwächerer Gasschutz, mehr Spritzer; kürzer heißt Spritzer an der Gasdüse und angebrannte Stromdüse. Schwankt der Abstand, schwankt die Raupenbreite.
Pendeln: MAG meist als Strichraupe. Gependelt wird bei breiten Decklagen und steigend — in PF mit kleinem Dreieck, die Pause an den Flanken, nicht in der Mitte, sonst Wulst in der Mitte und Kerben am Rand. Mehr dazu unter Steignaht schweißen.
Rechenbeispiel: 3 und 10 mm
3 mm Stahl, Draht 1,0 mm, M21. Zeile 3 mm: 110–150 A, 19–21 V, 12–14 l/min. Mitte 130 A — nach der Formel des Drahtvorschubrechners 5,5 m/min —, 20 V, 13 l/min, freie Drahtlänge 10–15 mm. 20 V liegen im Band des Kurzlichtbogens, also jede Position. Steigend das untere Ende: 110 A = 4,5 m/min bei 19 V. Noch dünner: Dünnblech schweißen.
10 mm Stahl, Kehlnaht PA/PB, Draht 1,2 mm, M21. Zeile 8–10 mm: 220–280 A, 26–29 V, 16–18 l/min. Mitte 250 A = 7,5 m/min bei 27–28 V, freie Drahtlänge 12–18 mm — über der Sprühgrenze, und mit M21 stellt sich der Sprühlichtbogen ein; mit reinem CO₂ würde dieselbe Einstellung grob tropfen. Dieselbe Naht steigend: mehrere Lagen im Kurzlichtbogen bis 22 V oder Impuls.
Fehler an Naht und Klang erkennen
- Hartes Stottern, Brenner schlägt zurück: Spannung rauf oder Vorschub runter.
- Zischen bei Kurzlichtbogen-Werten: Spannung runter (im Sprühlichtbogen normal).
- Knallen, grobe Spritzerperlen: Übergangsbereich oder zu viel CO₂.
- Hohe, schmale Raupe auf dem Blech „aufgesetzt“: zu wenig Spannung oder zu schnell — Bindefehler droht.
- Rille am Nahtrand: zu viel Spannung, zu großer Winkel, Pause in der Mitte — siehe Einbrandkerbe.
- Raupe mal breit, mal schmal: ungleiche Geschwindigkeit oder freie Drahtlänge.
Übungen
- Spannungsleiter: auf 3 mm in PA fünf Raupen mit den Werten des ersten Beispiels, bei jeder die Spannung einen Schritt ändern. Ziel: die Raupe mit gleichmäßigem Knistern und flachen Rändern ohne Probieren wiederfinden.
- Stechend gegen schleppend: zwei Raupen, quer durchtrennen, Schnitt schleifen — schleppend muss sichtbar tiefer sein.
- Freie Drahtlänge: 10 mm gegen das Doppelte; Spritzer und Breite vergleichen.
- Bruchprobe: T-Stoß 3 mm in PB, Steg umschlagen bis zum Bruch. Bis in die Ecke verschmolzen — bestanden; glatter Streifen am Grund — Bindefehler.
- Sprühgrenze: 10 mm, M21, beide Regler hochfahren, bis das Knistern in Zischen übergeht, und die Werte für dein Gerät notieren.
Häufige Fragen
Was ist der Unterschied zwischen MIG und MAG?
Das Gas. MIG arbeitet mit inertem Gas — Argon, Helium — und wird für Aluminium und Kupfer verwendet. MAG arbeitet mit aktivem Anteil, meist CO₂ oder Argon-CO₂, und ist das Verfahren für unlegierten Stahl; Edelstahl wird ebenfalls MAG-geschweißt, mit nur 2–3 % CO₂ oder O₂ im Argon. Die Nummern sind 131 und 135.
Warum spritzt es so?
Meist stimmt das Verhältnis von Spannung und Vorschub nicht, oder du arbeitest im Übergangslichtbogen zwischen Kurz- und Sprühlichtbogen. Auch zu viel CO₂ und eine verschlissene Stromdüse spritzen. Erst Spannung anpassen, dann die Stromdüse ansehen.
Kann ich MAG draußen einsetzen?
Nur hinter einer Abschirmung. Etwa 2 m/s reichen aus, um die Gasglocke wegzuziehen; AWS D1.1 lässt für Schutzgasverfahren höchstens 8 km/h (rund 2,2 m/s) an der Naht zu. Für die Baustelle gibt es selbstschützenden Fülldraht, der den Schutz wie eine Elektrode im Zusatzwerkstoff trägt.
Was bedeutet MAG 135?
135 ist die Prozessnummer nach EN ISO 4063: MAG-Schweißen mit Massivdraht unter Aktivgas. In derselben Gruppe stehen 131 (MIG mit Massivdraht unter Inertgas), 136 (MAG mit Fülldraht mit Flussmittelkern) und 138 (MAG mit Metallpulver-Fülldraht). Die Nummer steht in der WPS, in der Prüfungsbescheinigung nach EN ISO 9606-1 und in der Zeichnung. Gerät und Brenner sind bei 135, 136 und 138 dieselben, es wechseln Draht und oft das Gas.
Welche Lichtbogenart für dünnes Blech und Zwangslagen?
Kurzlichtbogen (16–22 V) oder Impulslichtbogen. Beide halten das Bad klein genug für steigend und überkopf. Der Sprühlichtbogen ist für Werkstoff ab 5 mm in Wannenlage und für Kehlnähte in PB gedacht; in Zwangslagen läuft sein Bad weg.
Warum zischt der Lichtbogen?
Bei Kurzlichtbogen-Werten heißt Zischen: die Spannung ist zu hoch für den Vorschub, der Lichtbogen ist lang und die Tropfen werden groß. Spannung zurücknehmen oder Vorschub erhöhen. Im Sprühlichtbogen dagegen ist gleichmäßiges Zischen ohne Knacken genau der richtige Klang.
Stechend oder schleppend schweißen?
Stechend gibt eine flachere, breitere Raupe mit weniger Einbrand und freier Sicht auf die Fuge, schleppend einen tieferen, schmaleren Einbrand und eine höhere Raupe. Der Anstellwinkel liegt bei 10 bis 20°; mehr stört den Gasschutz. Fülldraht mit Schlacke wird immer schleppend geführt.
Aktualisiert: