لحام MIG/MAG: أنماط النقل والضبط
الرقم 131 هو MIG (غاز خامل) والرقم 135 هو MAG (غاز فعّال). الطريقة التي يقوم عليها أغلب إنتاج الورش: سلك يتغذّى تلقائيًّا، غاز يحمي الحوض، ولا خبث يُزال بعد كل مرّة. والثمن أنها تحتاج سقفًا فوق الرأس ومعدنًا نظيفًا.
الجواب المختصر
MIG وMAG هما الطريقتان 131 و135 — الجهاز نفسه، والفرق في الغاز وحده: خامل للألمنيوم والنحاس، وفعّال للفولاذ. والتيار لا يُضبط، بل تُضبط سرعة تغذية السلك ويتبعها التيار. أمّا الجهد فيحدّد طول القوس وشكل الخرزة.
كيف يُسمّى
| كيف يُسمّى | التسمية |
|---|---|
| في المواصفة (ISO 4063) | 131 — لحام MIG بسلك مصمت تحت غاز خامل؛ 135 — لحام MAG بسلك مصمت تحت غاز فعّال |
| رقم الطريقة | 131، 135 |
| الاختصار الدولي | MIG · GMAW · MAG |
| في الورشة | لحام MIG/MAG |
| أرقام مجاورة | الفرق بين 135 و136 و138 |
ثلاثة أسماء لشيء واحد. في مواصفة الإجراء وفي شهادة اللحّام يَرِد اسم المواصفة مع رقمه، وفي إعلان العمل وفي الورشة يُستعمل الاختصار، وعلى رسم أمريكي اختصاره الخاص. معرفة الثلاثة مفيدة: العمل واحد، وشكله على الورق مختلف في كل مرّة.
القوس الذي يضبط نفسه
السلك يخرج بسرعة ثابتة تضبطها أنت، ومصدر التيار يحافظ على جهد ثابت. فإذا اقترب المشعل من المعدن قصر القوس، فارتفع التيار، فذاب السلك أسرع — وعاد الطول إلى ما كان. هذا التوازن الذاتي هو ما يجعل الطريقة متسامحة مع اليد ويجعل تعلّمها أسرع من القوس اليدوي.
ولهذا لا يُضبط في MIG/MAG «التيار» مباشرةً: تضبط سرعة السلك، والتيار يتبعها. العلاقة بين الاثنين تحسبها حاسبة سرعة تغذية السلك.
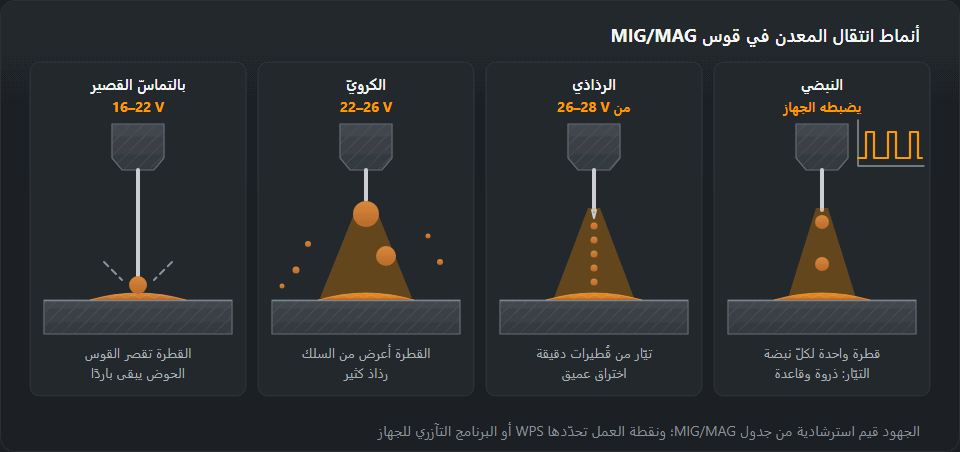
أنماط نقل المعدن في لحام MAG: القصير والكروي والرذاذي والنبضي
الطريقة التي يعبر بها السلك المنصهر إلى الحوض تقرّر النفاذ وكمية الرذاذ والأوضاع التي يمكن اللحام فيها. في لحام MAG 135 — سلك مصمت تحت غاز فعّال، ورقم العملية من ISO 4063 — تُميَّز أربعة أنماط. ثلاثة منها تُضبط بالمقبضين نفسيهما: سرعة السلك والجهد، أمّا الرابع فيحتاج مصدرًا نبضيًّا. قيم الجهد أدناه مأخوذة من الجدول في آخر هذا القسم.
القوس القصير (النقل بالتماسّ القصير)
تلمس القطرة في طرف السلك الحوضَ فتُقصِّر الدائرة، فينطفئ القوس، ويخنق تيار التماسّ الجسرَ بين السلك والحوض، ويسحب التوتّر السطحي القطرة إلى الداخل، ثم يشتعل القوس من جديد — من 50 إلى 200 مرّة في الثانية عند جهد من 16 إلى 22 فولتًا. يبقى الحوض صغيرًا وباردًا: صفائح حتى 3 mm، وخطوط الجذر، والفجوات، وكل الأوضاع بما فيها العمودي الصاعد (PF) وفوق الرأس. الغاز خليط M21 أو CO₂ نقيّ (رذاذ أكثر ونفاذ أعمق). على الأذن طقطقة سريعة منتظمة، وعلى القطعة خطّ ضيّق محدّب قليلًا. نقطة ضعفه عدم الانصهار على جوانب الصفائح الأسمك. وإن كان في الجهاز مقبض للمحاثّة، فزيادتها تعطي قوسًا أنعم وحوضًا أسيل برذاذ أقلّ، ونقصها يعطي قوسًا أقسى وأبرد.
النقل الكروي
بين 22 و26 فولتًا تكبر القطرة حتى تتجاوز قطر السلك، وتتأرجح في طرفه، ثم تسقط بلا انتظام، وأحيانًا مع تماسّ يفجّرها. وفي CO₂ النقيّ يبقى النقل فوق القوس القصير كرويًّا في أغلب الأحوال. على الأذن فرقعات وطقطقة غير منتظمة، وعلى القطعة كرات رذاذ خشنة بجانب اللحام ونفاذ متفاوت. وسطر السُّمك 5–6 mm في جدول الضبط (من 22 إلى 25 فولتًا) يقع في هذا النطاق تمامًا: إن ظلّ القوس يطقطق بانتظام فأنت في أعلى القوس القصير، وإن أخذ يفرقع فاخفض الجهد أو ارفع المقبضين معًا إلى النقل الرذاذي. وما يفعله الحوض في كل نمط تجده في صفحة حوض اللحام.
النقل الرذاذي
ابتداءً من 26–28 فولتًا ومع تيار كافٍ تنفصل القطرة قبل أن تبلغ الحوض: قطيرات دقيقة تطير في تيّار على امتداد محور السلك، بلا تماسّ. ولا يحدث ذلك إلا في غاز غنيّ بالأرغون — في جدول الأسلاك Ar + 15–20 % CO₂ — أمّا CO₂ النقيّ فلا يعطي رذاذًا. الاستعمال: معدن من 5 mm، الوضع المسطّح PA، وفي اللحام الزاوي PB أيضًا، وطبقات الملء والتغطية. نفاذ عميق وخطّ أملس بلا رذاذ تقريبًا، وعلى الأذن هسيس ثابت، وهو هنا الصوت الصحيح. وفي الأوضاع الأخرى يسيل الحوض الكبير.
القوس النبضي
يتنقّل المصدر بين تيار أساسي يُبقي القوس مشتعلًا فحسب، وذروة فوق عتبة الرذاذ تفصل قطرة واحدة بالضبط. يبقى متوسّط التيار منخفضًا: نقل يشبه الرذاذي بحرارة تناسب الأوضاع الصعبة والصفائح الرقيقة. لا يُضبط الجهد هنا — فالجهاز يتبع منحنى تآزريًّا للمعدن والسلك والغاز، وأنت تختار سرعة السلك أو السُّمك وتصحّح طول القوس. على الأذن طنين منتظم، وعلى القطعة حراشف منتظمة بلا رذاذ.

كيف تنتقل من نمط إلى آخر
- من القصير إلى الرذاذي: ارفع سرعة السلك والجهد معًا بخطوات صغيرة. تصير الطقطقة غير منتظمة (اعبر النطاق الكروي بسرعة)، ثم تتحوّل إلى هسيس ثابت ويختفي الرذاذ. فإن ظلّت الفرقعة، ففي الغاز CO₂ أكثر من اللازم أو التيار قليل على هذا القطر.
- والعودة، مثلًا للحام عمودي: اخفض المقبضين معًا حتى تعود الطقطقة منتظمة.
| النقل | الجهد | خصائصه | أين يُستعمل |
|---|---|---|---|
| بالتماسّ القصير | 16–22 V | ينطفئ القوس ويشتعل 50–200 مرّة في الثانية، والحوض بارد | معدن رقيق، وجذر اللحام، وكلّ الأوضاع |
| الكرويّ | 22–26 V | رذاذ كثير وقطرات أكبر من السلك — منطقة انتقالية بين القوس القصير والرذاذي | أسماك متوسّطة (5–6 mm) على CO₂ والخلائط بتيار دون عتبة الرذاذي، ويحلّ محلّه النبضي في الإنتاج أكثر فأكثر |
| الرذاذي | من 26–28 V | تيّار متّصل من قُطيرات دقيقة، بلا رذاذ تقريبًا، واختراق عميق | معدن من 5 mm، وضع مسطّح، وخلائط الأرغون |
| النبضي | يضبطه الجهاز | قطرة واحدة لكلّ نبضة، وطاقة حرارية منخفضة | مقاوم للصدأ وألمنيوم ومعدن رقيق، ويتطلّب جهازًا جيّدًا |
أنماط انتقال المعدن في MAG بالأرقام
الجهد من الجدول أعلاه، والتيار والسلك والسُّمك من صفوف جدول إعدادات MIG/MAG (M21، الوضع المسطّح) التي يقع جهدها داخل نطاق كل نمط.
| النمط | الجهد | التيّار، A | السلك، mm | اللوح، mm | الغاز |
|---|---|---|---|---|---|
| بالتماسّ القصير | 16–22 V | 40–150 | 0.6–1.0 | 0.8–3 | M21 أو CO₂ |
| الكرويّ | 22–26 V | 160–220 | 1.0–1.2 | 5–6 | CO₂ والخلائط تحت عتبة الرذاذ |
| القوس الطويل (كرويّ مع CO₂) | فوق 22 V | — | — | — | CO₂ نقيّ: يبقى الانتقال كرويًّا |
| الرذاذي | من 26–28 V | 220–350 | 1.2–1.6 | من 8 | غنيّ بالأرغون، Ar + 15–20 % CO₂؛ ولا رذاذ مع CO₂ النقيّ |
| النبضي | يضبطه الجهاز | — | — | — | غنيّ بالأرغون |
الغاز
على الفولاذ الكربوني يقف خليط M21 — أرغون مع 18 إلى 25 بالمئة من ثاني أكسيد الكربون — في أغلب الورش، وهو ما يُقصد عادةً بكلمة «الخليط». زيادة نسبة CO₂ تعمّق النفاذ وتقسّي القوس وتزيد الرذاذ؛ ونقصها يعطي وجهًا أنظف وقوسًا أثبت ونفاذًا أضحل. وعلى المقاوم للصدأ تبقى الإضافة الفعّالة عند 2 بالمئة تقريبًا، وعلى الألمنيوم لا يجوز غاز فعّال أصلًا.
الخليط المناسب لمعدنك وطريقتك، ورمزه وفق EN ISO 14175، يعطيهما حاسبة الغاز الواقي. ومعدّل التدفّق العملي: عدد اللترات في الدقيقة يقارب قطر البوق بالمليمتر.
| المعدن | السلك | الغاز |
|---|---|---|
| فولاذ كربوني | ER70S-6, G3Si1 | CO₂ أو Ar + 15–20 % CO₂ |
| فولاذ مقاوم للصدأ | ER308L, ER316L, ER309L | Ar + 2 % CO₂ أو Ar + 2 % O₂ |
| ألمنيوم | ER4043 (Si), ER5356 (Mg) | Ar 99.99, وللأقسام السميكة Ar + He |
| فولاذ مجلفن | ER70S-6, سلك محشوّ | Ar + CO₂, الشفط إلزامي |
نقطة بداية تعمل
على فولاذ كربوني بسُمك 3 mm وسلك 0.8 mm في خليط M21: نحو 120 أمبيرًا و19 فولتًا وسرعة سلك نحو 7.5 أمتار في الدقيقة بحسب حاسبة التغذية. اضبط عليها ثم اسمع القوس: الطقطقة المتساوية السريعة تعني أن الجهد وسرعة السلك متوافقان. الهمهمة الثقيلة تعني جهدًا زائدًا، والدفع المتقطّع للسلك يعني نقصه.
كلّما زاد ما يخرج من السلك بعد فوهة التيار، طال الجزء الذي يسخن بالمقاومة، فيذوب السلك أسرع ويهبط التيار الفعلي. زيادة الطول الحرّ بضعة مليمترات تكفي لتغيير شكل النفاذ من غير أن يتغيّر رقم على الشاشة. القاعدة: من 10 إلى 15 ضعف قطر السلك.
ما الذي يختلّ
- السلك يتكوّم عند البكرات. بطانة متّسخة أو فوهة تيار بليت. التفصيل في مشاكل تغذية السلك.
- مسامية. غاز أو نظافة، بهذا الترتيب. راجع المسامية.
- عدم انصهار جانبي. أخطر ما في الطريقة: القوس القصير يعطي حرارة قليلة، فيلتصق المعدن بالجدار دون أن ينصهر معه. لا يظهر على السطح ويكشفه الفحص بالموجات فوق الصوتية.
الضبط حسب السُّمك
| السُّمك، mm | السلك، mm | التيّار، A | الجهد، V | الغاز، l/min |
|---|---|---|---|---|
| 0.8–1.0 | 0.6–0.8 | 40–70 | 15–17 | 8–10 |
| 1.5–2 | 0.8 | 70–110 | 17–19 | 10–12 |
| 3 | 0.8–1.0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1.0–1.2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1.2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1.2–1.6 | 280–350 | 29–32 | 18–20 |
الجدول الكامل مع سرعة تغذية السلك وTIG والصفائح الرقيقة والمقاطع: إعدادات MIG/MAG وTIG.
الطريقة بالأرقام
الأرقام التي تعمل بها حاسبات الموقع، جنبًا إلى جنب. الشَّرطة تعني أنّ الموقع لا يملك قيمة لهذه الخانة.
| 135 MAG بسلك مصمت | 136 FCAW بسلك محشوّ | 111 MMA روتيلي | 141 TIG | |
|---|---|---|---|---|
| التيّار في جدول الضبط حسب السُّمك، A | 40–350 | — | 50–250 | 20–250 |
| الكفاءة الحرارية k (الطاقة الحرارية) | 0.8 | 0.8 | 0.8 | 0.6 |
| كفاءة الترسيب | 0.93 | 0.85 | 0.65 | 0.95 |
| معدّل الترسيب، kg لكل ساعة قوس | 3.2 | 4.2 | 1.3 | 0.6 |
| المعدن في التمريرة الواحدة، mm² | 35 | 45 | 25 | 12 |
| الغاز في حساب الكلفة، l/min | 13 | 15 | بلا غاز | 8 |
| غاز الحماية والتدفّق، l/min | CO₂ أو Ar+18 % CO₂، 10–16 | — | بلا غاز | Ar 99.99، 6–10 |
المصادر: التيّار — جداول الضبط حسب السُّمك في صفحات MIG/MAG وTIG وMMA؛ k — الطاقة الحرارية؛ الكفاءة ومعدّل الترسيب والتمريرات وغاز الحساب — تكلفة المتر والمعدن المترسّب وعدد المرّات؛ الغاز ومجال التدفّق — استهلاك الغاز الواقي. معدّل الترسيب محسوب لكل ساعة اشتعال فعلي للقوس.
مثال محسوب: لحام زاوية a5 بطول 1 m على فولاذ S355 في الوضع PB
وصلة T من صفائح S355 بسُمك 8 mm، ولحام زاوية بسُمك حلق a = 5 mm وطول 1 m في الوضع PB. طول الساق z = a·√2 = 7.1 mm. ومع تحدّب 10 % يبلغ مقطع المعدن المترسّب 27.5 mm²، أي 0.216 kg من معدن اللحام في المتر. وما يلي محسوب من هذه الأرقام وحدها ومن بيانات الطريقة في حاسبة كلفة اللحام.
| 135 MAG بسلك مصمت | |
|---|---|
| الضبط الابتدائي لصفيحة 8 mm | السلك Ø 1.2 mm، 220–280 A، 26–29 V |
| عدد التمريرات: 27.5 mm² ÷ معدن التمريرة | 1 |
| مادة الإضافة المطلوب شراؤها، kg: المعدن المترسّب ÷ الكفاءة | 0.23 |
| زمن القوس، min: المعدن المترسّب ÷ معدّل الترسيب | 4.0 |
| الغاز، l: زمن القوس × التدفّق | 53 |
هذا زمن القوس وحده. التجميع والتثبيت النقطي والتنظيف بين التمريرات تُضاف إليه، وحاسبة كلفة اللحام تحسبها عبر نسبة الزمن تحت القوس.
الأعراض وما يُفحص
| العَرَض | ما الذي يُفحص |
|---|---|
| مسامّ في اللحام | تدفّق الغاز، وبوق غاز مسدود، وتيّار هواء، وصدأ وطلاء على الحافّة |
| السلك يطقطق وينقطع | فوهة تيار بالية، وضغط البكرات، وبطانة مسدودة |
| السلك يتقدّم بتشنّج | بطانة لقطر آخر، وخرطوم مثنيّ، وأخدود بكرة غير مناسب |
| رذاذ كثير | جهد منخفض جدًّا، وCO₂ نقيّ، وبروز سلك طويل |
| ثقوب في المعدن الرقيق | تيّار مرتفع: الحم بالنقاط أو بقطع القوس |
تقنية المشعل: دفعًا أم سحبًا


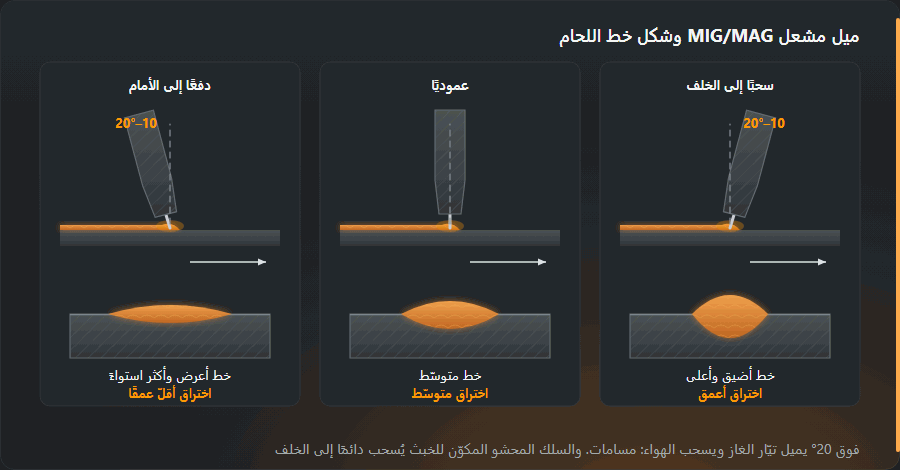
يُمال المشعل بين 10 و20 درجة عن العمودي في اتّجاه اللحام، كما في الرسم أعلاه. بالدفع يضرب القوس المعدن البارد أمام الحوض: نفاذ أقلّ، وخطّ أعرض وأكثر تسطّحًا، والوصلة ظاهرة أمامك — للصفائح الرقيقة وطبقات التغطية. بالسحب ينفخ القوس في الحوض: نفاذ أعمق وأضيق، وخطّ أعلى؛ والسلك المحشوّ ذو الخبث يُسحب دائمًا. وما فوق 20 درجة يُميل تيّار الغاز فيجرّ الهواء — مسامية. وعرضيًّا: في الوصلة التناكبية عموديًّا على الصفيحة، وفي اللحام الزاوي على منصِّف الزاوية، وعند اختلاف الأسماك قليلًا نحو القطعة الأسمك.

الطول الحرّ للسلك: من 10 إلى 15 ضعف قطر السلك، أي من 10 إلى 15 mm مع سلك 1.0 mm، ومن 12 إلى 18 mm مع سلك 1.2 mm. الطول الأكبر مع السرعة نفسها يعني تيارًا أقلّ ونفاذًا أضحل وحماية أضعف ورذاذًا أكثر، والأقصر يعني رذاذًا في البوق وفوهة تيار محترقة. وإذا تذبذب الطول الحرّ تذبذب عرض الخطّ.
التذبذب: يُلحم MAG عادةً بخطّ مستقيم بلا تذبذب. ويُذبذب في طبقات التغطية العريضة وفي العمودي الصاعد: في PF مثلّث صغير، والتوقّف على الحافّتين لا في الوسط، وإلا خرج حدب في الوسط وتخدّد جانبي على الحوافّ. التقنية كاملة في اللحام العمودي الصاعد.
سرعة السلك والجهد زوج واحد
سرعة السلك هي التيار، والجهد هو طول القوس، وفي كل سطر من جدول الضبط يرتفعان معًا. والترتيب واحد دائمًا: سرعة السلك حسب السُّمك، ثم الجهد على قطعة تجريبية من الأدنى إلى الأعلى حتى تنتظم الطقطقة، وفي الآخر سرعة التقدّم. وكيف يبدو الزوج غير المتوافق وكيف يُسمع — في القائمة أدناه.
مثال محلول: صفيحة 3 mm و10 mm
فولاذ 3 mm، سلك 1.0 mm، خليط M21. سطر 3 mm يعطي من 110 إلى 150 أمبيرًا، ومن 19 إلى 21 فولتًا، ومن 12 إلى 14 لترًا في الدقيقة. منتصف المدى 130 أمبيرًا — وهي بحسب معادلة حاسبة تغذية السلك 5.5 أمتار في الدقيقة — مع 20 فولتًا و13 لترًا في الدقيقة وطول حرّ من 10 إلى 15 mm. و20 فولتًا تقع في نطاق القوس القصير، فيصلح أيّ وضع. وللعمودي الصاعد خذ الطرف الأدنى من السطر: 110 أمبيرات أي 4.5 أمتار في الدقيقة عند 19 فولتًا. وللأرقّ من ذلك: لحام الصفائح الرقيقة.
فولاذ 10 mm، لحام زاوي في PA/PB، سلك 1.2 mm، خليط M21. سطر 8–10 mm: من 220 إلى 280 أمبيرًا، ومن 26 إلى 29 فولتًا، ومن 16 إلى 18 لترًا في الدقيقة. المنتصف 250 أمبيرًا أي 7.6 أمتار في الدقيقة عند 27–28 فولتًا، وطول حرّ من 12 إلى 18 mm — فوق عتبة الرذاذ، ومع M21 يظهر النقل الرذاذي، أمّا مع CO₂ النقيّ فالضبط نفسه يعطي قطرات كبيرة. واللحام نفسه في الوضع العمودي: عدّة طبقات بالقوس القصير حتى 22 فولتًا أو بالقوس النبضي.
العيوب من شكل اللحام ومن الصوت
- قرقعة خشنة والمشعل يرتدّ: الجهد قليل على سرعة السلك — ارفع الجهد أو أنقص السلك.
- هسيس عند قيم القوس القصير: الجهد زائد — اخفضه (وفي الرذاذي الهسيس طبيعي).
- فرقعات وكرات رذاذ خشنة: النطاق الكروي أو CO₂ أكثر من اللازم.
- خطّ عالٍ ضيّق «موضوع» على الصفيحة: جهد قليل أو تقدّم سريع — توقّع عدم الانصهار.
- أخدود على طول حافّة اللحام: جهد زائد أو زاوية كبيرة أو توقّف في وسط التذبذب — انظر التخدّد الجانبي.
- خطّ يعرض ثم يضيق: سرعة تقدّم أو طول حرّ غير منتظمين.
تمارين
- سُلّم الجهد: خمسة خطوط على صفيحة 3 mm في PA بضبط المثال الأول، مع خطوة جهد واحدة لكل خطّ. الهدف: أن تجد من جديد، بلا تجارب، الخطّ ذا الطقطقة المنتظمة والحوافّ المسطّحة.
- الدفع مقابل السحب: خطّان، يُقطعان عرضيًّا ويُجلخ المقطع — مع السحب يجب أن يكون النفاذ أعمق بوضوح.
- الطول الحرّ: 10 mm مقابل ضعفها؛ قارن الرذاذ والعرض.
- اختبار الكسر: وصلة T من 3 mm في PB، ثم تُثنى الصفيحة القائمة حتى ينكسر اللحام. انصهار حتى الزاوية — نجاح؛ شريط أملس عند الجذر — عدم انصهار.
- عتبة الرذاذ: صفيحة 10 mm وخليط M21، ارفع المقبضين حتى تتحوّل الطقطقة إلى هسيس، ودوّن القيم لجهازك.
ما معنى الرقم في WPS وفي شهادة اللحّام
قيود كما ترد في الوثائق، وما يعنيه كلّ منها لشهادة اللحّام حسب ISO 9606-1.
| القيد | كيف يُقرأ | شهادة اللحّام |
|---|---|---|
135 | لحام MAG بسلك مصمت تحت غاز فعّال | يشمل 135 و138؛ ولا يشمل 136 و131 و114 |
131 | لحام MIG بسلك مصمت تحت غاز خامل | يشمل 131 فقط؛ ولا يشمل 135 — طريقة أخرى ولو على الجهاز نفسه |
138 | لحام MAG بسلك مُحشوّ بمسحوق معدني (MCAW) | يشمل 138 و135؛ ولا يشمل 136 و131 و114 |
141/135 | طريقتان بترتيب اللحام: الجذر — لحام TIG بسلك إضافة مصمت؛ الحشو والطبقة النهائية — لحام MAG بسلك مصمت تحت غاز فعّال | يجب أن تغطّي كلَّ رقم الـWPS وشهادةُ من يلحم ذلك الجزء من الوصلة |
في اختبار بعمليتين تحسب ISO 9606-1 سُمك المعدن المترسّب s لكلّ عملية على حدة (الجدول 6، الحاشية f، وتفسيرات ISO/TC 44/SC 11). ومثال هذه التفسيرات عيّنة تناكبية 12 mm فيها 3 mm بالعملية 138 و9 mm بالعملية 136، فتؤهّل 3–6 mm للعملية 138 و3–18 mm للعملية 136 كلٌّ منهما وحدها، ولا تنال أيّ عملية وحدها المجموع s = 12 mm. أمّا الجذر بلا دعامة فلا يُلحم بعد ذلك إلا بالعملية التي لُحم بها في الاختبار.
المواصفات والمراجع
إصدار المواصفة والبند أو الجدول وما تأخذه هذه الصفحة منه. رُوجعت الأرقام على الفهارس التي ينشرها ناشرو المواصفات، أمّا النصوص الكاملة فتبيعها هيئات التقييس.
- EN ISO 4063:2023، البند 5.2 — رقما العمليتين 131 و135
أسئلة متكرّرة
ما الفرق بين MIG وMAG إذا كانت الآلة واحدة؟
الغاز وحده. MIG في غاز خامل — أرغون أو هيليوم — وMAG في غاز فعّال، أي خليط فيه ثاني أكسيد الكربون أو الأكسجين يشارك في تفاعلات القوس. الآلة والمشعل والسلك قد تكون نفسها: غيّرت الأسطوانة فتغيّرت الطريقة ورقمها في EN ISO 4063 من 131 إلى 135.
لماذا يخرج اللُّحام مساميًّا رغم أن الغاز مفتوح؟
لأن وجود الغاز ليس وصوله. التدفّق المنخفض لا يزيح الهواء، والمرتفع يدوّم فيسحبه معه. أضف إلى ذلك بوقًا مسدودًا بالرذاذ، وتيّار هواء من باب مفتوح، وصدأً أو زيتًا على المعدن. ابدأ بالتنظيف وبفحص البوق قبل أن تلمس المنظّم.
أي قطر سلك أختار؟
0.8 mm للصفائح الرقيقة وأعمال الورشة الخفيفة، و1.0 و1.2 mm للأسماك المتوسّطة والحاملة. القطر الأكبر يعطي ترسيبًا أعلى ويحتاج تيّارًا أعلى — وعلى صفيحة رقيقة يعني ذلك ثقبًا قبل أن تبدأ.
ماذا يعني MAG 135؟
135 رقم العملية في ISO 4063: لحام MAG بسلك مصمت تحت غاز فعّال. وفي المجموعة نفسها 131 (لحام MIG بسلك مصمت تحت غاز خامل)، و136 (لحام MAG بسلك محشوّ بمسحوق تدفّق)، و138 (لحام MAG بسلك محشوّ بمسحوق معدني). يُكتب الرقم في مواصفة إجراء اللحام WPS وفي شهادة اللحّام وعلى الرسم. الجهاز والمشعل واحد في 135 و136 و138، ويتغيّر السلك وكثيرًا ما يتغيّر الغاز.
أي نمط نقل للصفائح الرقيقة والأوضاع الصعبة؟
القوس القصير (من 16 إلى 22 فولتًا) أو القوس النبضي. كلاهما يُبقي الحوض صغيرًا بما يكفي للعمودي الصاعد وفوق الرأس. أمّا الرذاذي فللمعدن من 5 mm في الوضع المسطّح وللّحام الزاوي في PB، وفي الأوضاع الأخرى يسيل حوضه.
لماذا يهسّ القوس بدل أن يطقطق؟
عند قيم القوس القصير يعني الهسيس أن الجهد مرتفع على سرعة السلك: القوس طويل والقطرات كبيرة. اخفض الجهد أو زد سرعة السلك. أمّا في النقل الرذاذي فالهسيس الثابت بلا فرقعة هو الصوت الصحيح تمامًا.
هل أدفع المشعل أم أسحبه؟
الدفع يعطي خطًّا أعرض وأكثر تسطّحًا بنفاذ أقلّ ورؤية واضحة للوصلة، والسحب يعطي نفاذًا أعمق وأضيق وخطًّا أعلى. زاوية الميل بين 10 و20 درجة، وما فوقها يُفسد الحماية الغازية. والسلك المحشوّ ذو الخبث يُسحب دائمًا.
آخر تحديث: