اللحام بالسلك المحشوّ 136 و138
الرقم 136 هو لحام MAG بسلك محشوّ بمسحوق تدفّق (FCAW)، والرقم 138 بسلك محشوّ بمسحوق معدني، أما النسخة ذاتية الحماية بلا غاز فرقمها 114. السلك المحشوّ هو الآلة نفسها ومغذّي السلك نفسه، لكن بسلك آخر: ضِعف إنتاجية الترسيب عند الضبط نفسه. والثمن محدّد بالقدر ذاته: دخان أكثر ومتر سلك أغلى.
كيف يُسمّى
| كيف يُسمّى | التسمية |
|---|---|
| في المواصفة (ISO 4063) | 136 — لحام MAG بسلك مُحشوّ بمسحوق تدفّق; 138 — لحام MAG بسلك مُحشوّ بمسحوق معدني |
| رقم الطريقة | 136, 138 |
| الاختصار الدولي | FCAW · MCAW |
| في الورشة | السلك المحشوّ 136 و138 |
ثلاثة أسماء لشيء واحد. في مواصفة الإجراء وفي شهادة اللحّام يَرِد اسم المواصفة مع رقمه، وفي إعلان العمل وفي الورشة يُستعمل الاختصار، وعلى رسم أمريكي اختصاره الخاص. معرفة الثلاثة مفيدة: العمل واحد، وشكله على الورق مختلف في كل مرّة.
الجواب المختصر
تحت اسم «السلك المحشوّ» تختبئ أربع طرق مختلفة حسب ISO 4063، والخلط بينها يكلّف لاحقًا في الوثائق:
| الرقم | السلك | الغاز | الخبث | أين |
|---|---|---|---|---|
| 135 | مصمت | فعّال | لا | الصيغة الأساسية ونقطة المقارنة |
| 136 | محشوّ بلبّ تدفيق | فعّال | نعم | المقاطع السميكة والأوضاع الاضطرارية |
| 138 | محشوّ بلبّ معدني | فعّال | أثر | اللحامات الطويلة حيث تهمّ نظافة الوجه |
| 114 | محشوّ ذاتي الحماية | لا | نعم | الميدان والريح حيث لا تصمد الحماية الغازية |
الجدول الكامل لأرقام الطرق — ISO 4063.
من أين تأتي الإنتاجية
السلك المحشوّ أنبوب مملوء بالمسحوق. والتيّار يمرّ في هذا الأنبوب وحده لا في المقطع كلّه، فتكون كثافة التيّار في المعدن أعلى منها في سلك مصمت بالقطر نفسه. فيسخن الطرف أسرع، وينصهر أسرع، وترتفع الإنتاجية بلا تغيير في ضبط الآلة.
والمكسب الثاني في التشكيل. فخبث لبّ التدفيق يسند الحوض من أسفل ومن الجانبين، ولذلك يتيح 136 اللحام في الوضع بتيّارات كان السلك المصمت سيسيل عندها ببساطة. وهذا أكثر أسباب انتقال تركيب المنشآت إلى المحشوّ.
الغاز والضبط
يعمل 136 و138 تحت حماية غاز فعّال، وأكثره خليط أرغون مع ثاني أكسيد الكربون. وثاني أكسيد الكربون النقي يعمل أيضًا، لكنّه يعطي رذاذًا أكثر وانتقالًا أقسى إلى المعدن الأساسي. واختيار الخليط والتدفّق — حاسبة غاز الحماية.
وامتداد السلك الحرّ أكبر منه في المصمت — عادةً 15–25 mm بدل 10–15. وهذه نتيجة الأنبوب نفسه: فالامتداد الأطول يسخّن السلك بالمقاومة، وهو مطلوب هنا. أمّا الامتداد القصير جدًّا فيعطي قوسًا غير مستقرّ ويحرق فوّهة التلامس.
القطبية تتبع السلك لا الطريقة. فمعظم أسلاك 136 و138 تعمل والموجب على المسدّس، لكنّ قسمًا كبيرًا من أسلاك 114 ذاتية الحماية — بالعكس. والمنتِج يذكر ذلك على العبوة، والخطأ ينتهي بقوس «لا يريد أن يُضبط».
ثمن ذلك
الدخان. وهو الكلفة الخفيّة الأولى. فالسلك المحشوّ يعطيه أضعافًا مقارنةً بالمصمت، ويضاف على الفولاذ المقاوم للصدأ أنّ التدفيق يثبّت الكروم السداسي. فيتوقّف الشفط عند المصدر عن كونه توصيةً ويصير شرطًا للعمل؛ والتفاصيل في حماية الجهاز التنفّسي.
سعر السلك. كيلو المحشوّ أغلى بوضوح من المصمت. ولا يخرج الحساب رابحًا إلّا حين يتجاوز الوقت الموفَّر فرق المادّة — أي في المقاطع السميكة واللحامات الطويلة، لا في القطع الصغيرة.
وطرق الخبث في 136 عملية إضافية وموضع إضافي للخطأ: فالخبث المتروك بين الأشواط يخرج انحشارًا (301).
متى لا يستحقّ
على الألواح الرقيقة حتى 3 mm — لأنّ الإنتاجية المدفوع ثمنها ليست مطلوبةً هناك، والاختراق أسهل. وفي اللحامات القصيرة الكثيرة — لأنّ الوقت يذهب في إعادة التثبيت لا في الترسيب. وفي كلّ مكان بلا شفط: فالعمل بالمحشوّ من دون تهوية أسوأ خيار ممكن في الباب كلّه.
سلك محشوّ بحماية غازية أم ذاتي الحماية
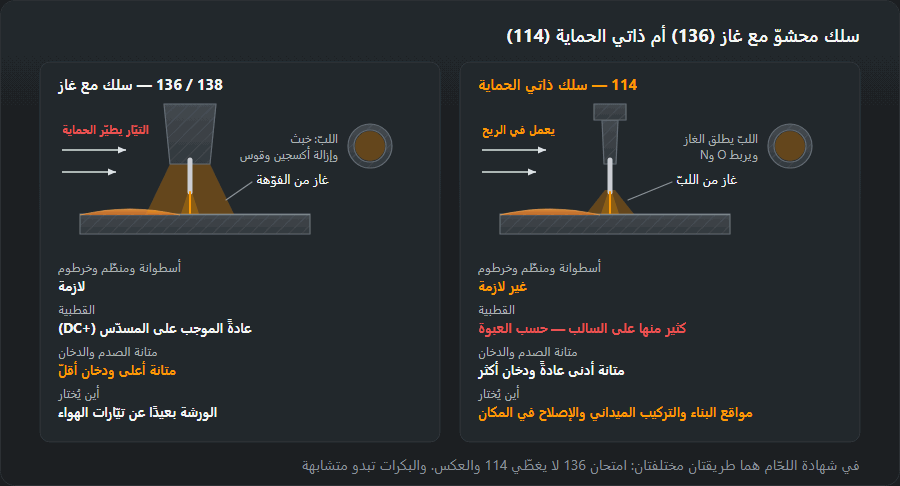
الطريقتان 136 و138 سلك ومعه أسطوانة: الحماية يعطيها الغاز الخارج من الفوّهة، واللبّ مسؤول عن الخبث وإزالة الأكسجين واستقرار القوس. أمّا الطريقة 114 فلا أسطوانة لها أصلًا — ففي لبّها مكوّنات تطلق الغاز في القوس وإضافات تربط أكسجين الهواء ونيتروجينه. البكرات تبدو متشابهة، لكنّ الفرق يمسّ مكان العمل كلّه:
- الريح. تيّار الهواء في الورشة أو على السقالة يطيّر حماية 136 الغازية، بينما يعمل 114 في العراء. ولذلك يُختار السلك ذاتي الحماية في مواقع البناء وفي تركيب المنشآت المعدنية في الميدان وفي إصلاح الآلات في مكانها.
- المعدّات. مع 114 لا أسطوانة ولا منظّم ضغط ولا خرطوم غاز — وفي العمل من رافعة أو خارج الورشة يعني ذلك أشياء أقلّ تُحمل وتُراقب.
- جودة اللحام. متانة الصدم في لحام 114 أدنى عادةً منها في 136، والدخان أكثر. وللمنشآت التي يُشترط فيها متانة عند البرد يؤخذ سلك بفئة مثبتة، لا «أيّ سلك ذاتي الحماية».
- القطبية. هنا يقع أكثر الخطأ: 136 و138 يعملان عادةً والموجب على المسدّس، وكثير من أسلاك 114 والسالب عليه. وقبل تركيب البكرة تُبدَّل الأسلاك داخل الآلة بحسب ما على العبوة.
وفي شهادة اللحّام هما طريقتان مختلفتان: الامتحان على 136 لا يغطّي 114 والعكس. وما يغطّيه كلّ رقم — الفرق بين 135 و136 و138.

كيف تُقرأ تسمية السلك المحشوّ
يُسمّى السلك الأوروبي وفق EN ISO 17632 والأمريكي وفق AWS A5.20. ولنأخذ السلك الذي يقترحه مولّد pWPS عندنا لفولاذ S355: T 46 4 P M21 2 H5
- T — سلك أنبوبي محشوّ؛ والمصمت يحمل هنا الحرف G؛
- 46 — أدنى حدّ خضوع للمعدن المترسّب، 460 MPa؛
- 4 — طاقة صدم 47 J مثبتة عند −40 °C؛
- P — لبّ روتيلي بخبث سريع التجمّد، أي سلك للأوضاع الصعبة؛ وR روتيل بخبث بطيء، وB لبّ قاعدي، وM مسحوق معدني (وهو 138)؛
- M21 — غاز الحماية، خليط أرغون وCO₂؛ والسلك ذاتي الحماية يحمل هنا الحرف N؛
- 2 — الأوضاع: كلّها ما عدا اللحام من أعلى إلى أسفل (1 تعني كلّها، ومنها من أعلى إلى أسفل)؛
- H5 — لا أكثر من 5 ml هيدروجين منتشر لكلّ 100 g من المعدن المترسّب.
وفي صيغة AWS، مثل E71T-1، الرقم الأوّل هو المقاومة بآلاف psi (7 → 70 ksi، نحو 480 MPa)، والثاني الأوضاع (1 كلّها، 0 المسطّح والأفقي)، وT تعني سلكًا أنبوبيًّا، والرقم بعد الشرطة يدلّ على الحماية والاستعمال: T-1 يعمل بالغاز، وعائلتا T-8 وT-11 ذاتيتا الحماية. والدليل الكامل لتسميات الأقطاب والأسلاك — جدول التسميات.
الأوضاع والخبث: لماذا يصعد 136 عموديًّا
هل يمكن قيادة السلك عموديًّا وفوق الرأس؟ الخبث هو الذي يقرّر. فالروتيل سريع التجمّد (P) يتصلّب قبل معدن الحوض ويعمل كقالب: يمسك المعدن السائل عند تيّار أعلى ممّا يحتمله السلك المصمت في الوضع نفسه. ولذلك يلحم مركّب المنشآت العمودي من أسفل إلى أعلى بسلك 136 عند تيّار كان المصمت 135 سيضطرّ عنده إلى النزول إلى القوس القصير.
والروتيل بطيء الخبث (R) والسلك ذو المسحوق المعدني (M، الطريقة 138) يعطيان سطحًا أجمل، لكنّهما أنسب للوضع المسطّح والأفقي. والأسلاك القاعدية (B) تعطي أنظف معدن وأقلّ هيدروجين، غير أنّ خبثها أسيل واللحام في الأوضاع يحتاج إلى مهارة. وقبل تجهيز وصلة عمودية يُنظر إلى رقم الوضع في التسمية — فالسلك الذي يحمل «4» أو «3» لن يمسك الحوض عموديًّا مهما كانت براعة اللحّام. تقنية العمودي — اللحام من أسفل إلى أعلى، ورموز PA–PG — أوضاع اللحام.
التقنية: سحب أم دفع، الامتداد الحرّ، البكرات

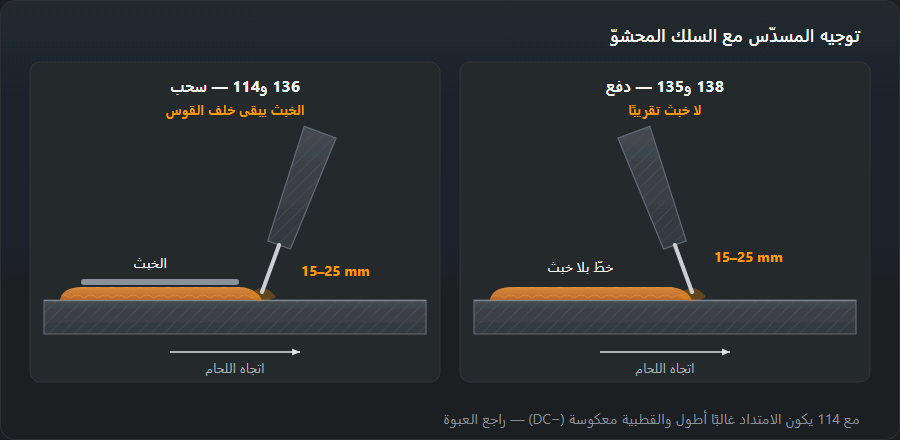
الأسلاك ذات الخبث (136 و114) تُسحب كالقطب المغلّف: المسدّس مائل إلى الخلف والقوس موجّه إلى الحافة الأمامية للحوض. وعند الدفع يجري الخبث أمام القوس ويُحبس تحت الخطّ. أمّا السلك المعدني 138 فيُقاد كالمصمت بدفع خفيف، لأنّه يكاد لا يترك خبثًا.
الامتداد الحرّ 15–25 mm يبقى ثابتًا. فإذا قصر في منتصف الخطّ تغيّر تسخين السلك بالمقاومة وقسا القوس فورًا؛ وإذا طال فوق المقرّر خرج الخطّ باردًا ضحلًا وفيه مسامات. وفي 114 يعطي المنتجون عادةً امتدادًا أطول — والرقم المكتوب على العبوة هو المقدَّم.
بكرات التغذية. السلك الأنبوبي ليّن: في بكرة V ملساء ينزلق، وإذا شُدّ أكثر انبطح وعلق في المجرى والتصق بفوّهة التلامس. وللمحشوّ تُركَّب بكرات مخرّشة وتُشدّ بقدر ما يكفي لوقف الانزلاق فقط. وكلّ أسباب «توقّف السلك» — مشكلات تغذية السلك.
لحام متعدّد الأشواط بسلك 136 — الترتيب
- يُمدّ الجذر بحيث يكون سطحه محدّبًا أو مستويًا — فالأخاديد عند الحافّتين تصير أعشاشًا للخبث.
- بعد كلّ شوط يُكسر الخبث بالمطرقة وتُنظَّف بالفرشاة الأخاديد عند جدارَي الشطف؛ والخبث الروتيلي ينفصل عادةً وحده صفائح.
- تُفحص الحافّتان: الحزّ أو زاوية الانتقال الحادّة تُجلخ قبل الشوط التالي — فالخطّ التالي لن يملأها بل يغطّيها فقط.
- يُوضع كلّ خطّ متراكبًا على نحو نصف السابق — فالخطّ الضيّق بين جارين لا يترك للخبث منفذًا يطفو منه.
- تُحفظ الحرارة بين الأشواط في حدود WPS: فالمحشوّ يضع معدنًا أكثر في الشوط، والقطعة تسخن أسرع منها مع 135.
الخبث المتروك بين الأشواط يظهر في الصورة الإشعاعية انحشارًا (301) — لا يُرى العيب إلّا بعد الفحص، وإصلاحه يعني قطع اللحام.
مثال محسوب: 10 kg من المعدن المترسّب — 135 أم 136
الوصلة التي تحتاج 10 kg من المعدن المترسّب هي مثلًا بضعة أمتار من لحام تناكبي سميك على لوح 20–30 mm. ونحسب بالبيانات نفسها التي تقوم عليها حاسبة كلفة اللحام:
| الطريقة | الإنتاجية، kg/h | زمن العمل، h | السلك المطلوب شراؤه، kg | الغاز، l |
|---|---|---|---|---|
| MAG بسلك مصمت (135) | 3.2 | 3.1 | 10.8 | 730 |
| FCAW بسلك محشوّ (136) | 4.2 | 2.4 | 11.8 | 640 |
لترسيب 10 kg من المعدن. الإنتاجية والكفاءة من جدول كلفة اللحام؛ والغاز لا يجري إلا والقوس مشتعل، أي نحو 30 % من زمن العمل.
ينهي السلك المحشوّ العمل في 2.4 h بدل 3.1 h — أي توفير 0.7 h عن كلّ 10 kg. لكن يلزم شراء 11.8 kg منه مقابل 10.8 kg من المصمت، لأنّ جزءًا من كتلة اللبّ يذهب خبثًا ودخانًا، وكلّ كيلو أغلى. والحساب بسيط: إذا كانت ساعة اللحّام مع التكاليف العامّة أغلى من فرق سعر السلك لهذه الـ10 kg، فالمحشوّ رابح. وفي اللحامات القصيرة على الألواح الرقيقة تكون الكيلوغرامات أقلّ من أن تغطّي الدقائقُ الموفَّرة ثمنَ السلك الأغلى. وكم معدنًا يبتلع شطف بعينه — حاسبة المعدن المترسّب.
أخطاء شائعة مع السلك المحشوّ وكيف تُرى
- مسامات على طول الخطّ كلّه. غالبًا سلك رطب، أو امتداد حرّ أطول من اللازم، أو تيّار هواء مع 136. ومع 114 — امتداد أقصر من اللازم وجهد منخفض. بالتفصيل — المسامات في اللحام.
- آثار غازية على السطح — نقر مستطيلة تحت الخبث تشبه «الديدان». علامة على أنّ الغاز لم يلحق بالخروج قبل تجمّد الخبث: رطوبة في السلك، أو لوح متّسخ، أو سرعة تغذية عالية مع جهد منخفض.
- انحشار خبث بين الأشواط. دفع بدل السحب، أو أخاديد غير منظّفة، أو خطوط أضيق من اللازم في شطف عميق.
- نقص انصهار مع قوس بارد. إنتاجية المحشوّ تغري بالسير سريعًا؛ فيبدو الخطّ مرتّبًا، لكنّ الكسر يُظهر غياب الانصهار في الجدار. والتحقّق — عيّنة كسر قبل العمل على المنشأة.
- التصاق الفوّهة وتقطّع التغذية. سلك مهروس في البكرات، أو امتداد قصير، أو قطبية خاطئة.
تخزين السلك المحشوّ
لبّ التدفيق يمتصّ الرطوبة من الهواء، والهيدروجين الآتي منها يصل إلى اللحام. والسلك ذو الدرز (أنبوب مطويّ من شريط) أحسّ بذلك من السلك غير الملحوم، لأنّ الدرز الطولي يدخل الهواء إلى المسحوق. تبقى البكرة في عبوتها الأصلية حتى يوم تركيبها، وإذا نُزعت ليلًا وُضعت في كيس أو خزانة جافّة. ولا يُجفَّف السلك في الفرن إلّا إذا نصّ المنتِج على ذلك وبدرجة حرارته — فليس كلّ سلك يحتمله. ومع الأسلاك القاعدية H5 للمنشآت المهمّة القاعدة صارمة: بكرة بقيت أسبوعًا مفتوحة في ورشة غير مدفّأة لم تعد تضمن فئة الهيدروجين المكتوبة على العبوة.
ما التالي
الصيغة الأساسية ونقطة المقارنة — MIG/MAG. وكم معدنًا مترسّبًا ستأخذ الوصلة — المعدن المترسّب وعدد الأشواط. وأرقام الطرق في الوثائق — جدول ISO 4063.
أسئلة متكرّرة
ما الفرق بين 136 و138؟
في لبّ السلك. ففي 136 اللبّ مسحوق تدفيق: يعطي خبثًا يحمي ويشكّل الخرزة، لكن يجب طرقه. وفي 138 اللبّ معدني: لا خبث تقريبًا، والسطح يخرج أنظف، غير أنّ تشكيل الخرزة أضعف ومتطلّبات الغاز أعلى. وكلاهما يعمل تحت حماية غاز فعّال.
هل السلك ذاتي الحماية 114 أسوأ؟
ليس أسوأ، بل لغرض آخر. فـ 114 لا يحتاج أسطوانة، ولهذا يتفوّق في الميدان وفي الريح حيث كانت الحماية الغازية ستُذرى على أيّ حال. والثمن دخان أكثر، ومتانة صدمية أدنى للّحام عادةً. أمّا في الصالة بلا ريح فـ 136 مع الغاز يعطي نتيجة أفضل.
لماذا ينصهر السلك المحشوّ أسرع من المصمت؟
لأنّ التيّار يمرّ في الغلاف الرقيق وحده لا في المقطع كلّه. وكثافة التيّار في هذا الغلاف أعلى منها في سلك مصمت بالقطر نفسه، فيسخن الطرف أسرع وترتفع إنتاجية الترسيب — عند ضبط الآلة نفسه.
هل يمكن اللحام بالسلك المحشوّ بلا غاز؟
فقط بالسلك ذاتي الحماية، أي الطريقة 114 — ففي تسميته وفق EN ISO 17632 يقف الحرف N مكان الغاز. أمّا أسلاك 136 و138 بلا غاز فتعطي لحامًا مساميًّا هشًّا، لأنّ لبّها غير مصمَّم لحماية الحوض من الهواء.
ما القطبية المناسبة للسلك المحشوّ؟
المكتوبة على العبوة. أسلاك 136 و138 تعمل عادةً والموجب على المسدّس (DC+)، وكثير من أسلاك 114 ذاتية الحماية والسالب عليه (DC−). وفي آلة MIG يعني ذلك تبديل سلك المسدّس وكابل الأرضي على الأطراف داخل الآلة.
هل يجب إزالة الخبث بين الأشواط مع السلك المحشوّ؟
نعم، مع 136 و114 بعد كلّ شوط: يُكسر الخبث بالمطرقة وتُنظَّف الأخاديد عند الحافّتين بالفرشاة. والخبث المتروك يصير انحشارًا (301) لا يظهر إلّا في الصورة الإشعاعية. أمّا 138 فلا يترك إلّا آثارًا تكفيها الفرشاة.
كيف أعرف أنّ السلك المحشوّ صالح للوضع العمودي؟
من رقم الوضع في التسمية: في EN ISO 17632 الرقم «1» يعني كلّ الأوضاع و«2» كلّها ما عدا من أعلى إلى أسفل؛ وفي AWS الرقم الثاني «1» (مثل E71T-1) يعني كلّ الأوضاع و«0» المسطّح والأفقي فقط. وللعمودي الصاعد يؤخذ عادةً روتيل بخبث سريع، الحرف P.
آخر تحديث: