Soldadura com fio fluxado 136 e 138
136 é a soldadura MAG com fio fluxado (FCAW), 138 com fio de enchimento metálico, e a variante autoprotegida, sem gás, tem o número 114. O fio fluxado é a mesma máquina e o mesmo alimentador, mas outro fio: o dobro da taxa de deposição com as mesmas regulações. O preço é igualmente concreto: mais fumo e um metro de fio mais caro.
Como se chama
| Como se chama | Designação |
|---|---|
| Na norma (ISO 4063) | 136 — Soldadura MAG com fio fluxado; 138 — Soldadura MAG com fio de enchimento metálico |
| Número do processo | 136, 138 |
| Abreviatura internacional | FCAW · MCAW |
| Na oficina | Fio fluxado 136 e 138 |
Três nomes para a mesma coisa. A especificação do procedimento e o certificado do soldador trazem a designação da norma com o número; o anúncio de emprego e a oficina usam a abreviatura; um desenho americano usa a sua. Vale a pena conhecer as três: o trabalho é o mesmo e em cada papel aparece diferente.
Resposta curta
Sob o nome «fio fluxado» escondem-se quatro processos diferentes segundo a ISO 4063, e confundi-los custa depois na documentação:
| N.º | Fio | Gás | Escória | Onde |
|---|---|---|---|---|
| 135 | Maciço | Activo | Não | Variante de base, ponto de referência |
| 136 | Fluxado, núcleo de fluxo | Activo | Sim | Secções grossas, posições forçadas |
| 138 | Fluxado, núcleo metálico | Activo | Vestígios | Cordões longos, onde conta a limpeza da face |
| 114 | Fluxado autoprotegido | Não | Sim | Terreno e vento, onde a protecção gasosa não se aguenta |
Tabela completa dos números de processo — ISO 4063.
De onde vem a produtividade
O fio fluxado é um tubo cheio de pó. A corrente passa só por esse tubo, não por toda a secção, portanto a densidade de corrente no metal é maior do que num fio maciço do mesmo diâmetro. A ponta aquece mais depressa, funde mais depressa, e a produtividade sobe sem mexer nas regulações.
O segundo ganho está na formação. A escória do núcleo de fluxo sustenta o banho por baixo e pelos lados, por isso o 136 permite soldar em posição com correntes às quais o fio maciço simplesmente escorreria. É a razão mais frequente para a montagem de estruturas passar ao fluxado.
Gás e regulações
O 136 e o 138 trabalham sob protecção de gás activo, quase sempre numa mistura de árgon com dióxido de carbono. O CO₂ puro também funciona, mas dá mais salpicos e uma transição mais dura para o metal base. Escolha da mistura e do caudal — calculadora do gás de protecção.
A extensão livre do fio é maior do que no maciço — normalmente 15–25 mm em vez de 10–15. É consequência do mesmo tubo: uma extensão mais longa pré-aquece o fio por resistência, o que aqui interessa. Uma extensão demasiado curta dá arco instável e queima o bico de contacto.
A polaridade depende do fio, não do processo. A maioria dos fios 136 e 138 trabalha com o positivo na tocha, mas boa parte dos autoprotegidos 114 — ao contrário. O fabricante indica-o na embalagem, e o erro acaba num arco que «não se deixa regular».
Pelo que se paga
O fumo. É o custo oculto principal. O fio fluxado dá-o muitas vezes mais do que o maciço, e no aço inoxidável junta-se o facto de o fluxo estabilizar o crómio hexavalente. A extracção na fonte deixa de ser recomendação e passa a ser condição de trabalho; pormenores em protecção respiratória.
O preço do fio. O quilo de fluxado custa bastante mais do que o de maciço. A conta sai a favor apenas quando o tempo poupado supera a diferença de material — ou seja, em secções grossas e cordões longos, e não em peças miúdas.
Picar a escória no 136 é uma operação a mais e um sítio a mais para errar: a escória deixada entre passes sai como inclusão (301).
Quando não compensa
Em chapa fina até 3 mm — porque a produtividade que se paga não é ali precisa e perfurar é mais fácil. Em cordões curtos e numerosos — porque o tempo vai para o reposicionamento e não para a deposição. E em todo o lado onde não haja extracção: trabalhar com fluxado sem ventilação é a pior escolha possível de todo o capítulo.
Fio fluxado com gás ou autoprotegido
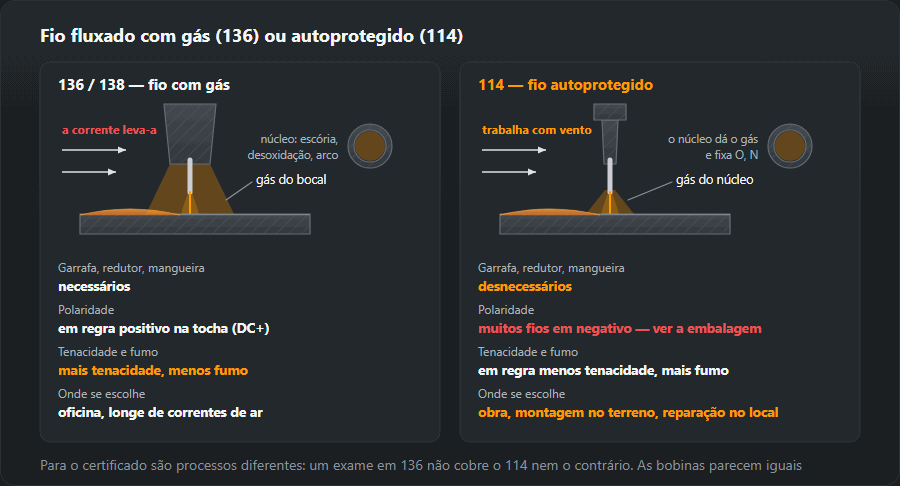
Os processos 136 e 138 são fio mais garrafa: a protecção vem do gás do bocal e a alma trata da escória, da desoxidação e de um arco estável. O processo 114 não tem garrafa nenhuma — a alma contém componentes que geram gás no arco e adições que fixam o oxigénio e o azoto do ar. As bobinas parecem iguais, mas a diferença mexe com todo o posto de trabalho:
- Vento. Uma corrente de ar no pavilhão ou no andaime leva a protecção gasosa do 136, enquanto o 114 trabalha ao ar livre. Por isso o autoprotegido é a escolha em obra, na montagem de estruturas metálicas no terreno e na reparação de máquinas no local.
- Equipamento. Com 114 não há garrafa, redutor nem mangueira de gás — a trabalhar numa plataforma elevatória ou fora da oficina, são menos coisas para carregar e vigiar.
- Qualidade da soldadura. A soldadura com 114 tem normalmente menor tenacidade do que com 136, e há mais fumo. Para estruturas com exigência de tenacidade a baixa temperatura escolhe-se um fio com classe certificada, não «um autoprotegido qualquer».
- Polaridade. É aqui que mais se erra: 136 e 138 trabalham em regra com a tocha no positivo, e muitos fios 114 no negativo. Antes de montar a bobina trocam-se os cabos dentro da máquina conforme indica a embalagem.
Para o certificado do soldador são processos diferentes: o exame em 136 não cobre o 114 e vice-versa. O que cada número cobre — comparação 135, 136 e 138.

Como ler a designação de um fio fluxado
O fio europeu é designado pela EN ISO 17632 e o americano pela AWS A5.20. Veja-se o fio que o nosso gerador de pWPS propõe para o aço S355, T 46 4 P M21 2 H5:
- T — fio tubular; o fio maciço tem aqui um G;
- 46 — tensão de cedência mínima do metal depositado, 460 MPa;
- 4 — energia de impacto de 47 J comprovada a −40 °C;
- P — alma de rútilo com escória de solidificação rápida, ou seja, fio para posições difíceis; R é rútilo de escória lenta, B alma básica, M pó metálico (é o 138);
- M21 — gás de protecção, mistura de árgon com CO₂; o fio autoprotegido tem aqui a letra N;
- 2 — posições: todas excepto a vertical descendente (1 significa todas, descendente incluída);
- H5 — no máximo 5 ml de hidrogénio difusível por 100 g de metal depositado.
Na forma AWS, por exemplo E71T-1, o primeiro algarismo é a resistência em milhares de psi (7 → 70 ksi, cerca de 480 MPa), o segundo as posições (1 todas, 0 ao baixo e horizontal), o T indica fio tubular e o número depois do hífen diz a protecção e a utilização: T-1 trabalha com gás, as famílias T-8 e T-11 são autoprotegidas. O guia completo das designações de eléctrodos e fios — tabela de designações.
Posições e escória: porque é que o 136 sobe na vertical
Se um fio pode ser levado na vertical e ao tecto, quem decide é a escória. O rútilo de solidificação rápida (P) solidifica antes do metal do banho e funciona como cofragem: segura o metal líquido com uma corrente maior do que o fio maciço aguentaria na mesma posição. É por isso que o montador de estruturas solda a vertical ascendente com fio 136 a uma corrente em que o maciço 135 teria de passar a arco curto.
O rútilo de escória lenta (R) e o fio de pó metálico (M, processo 138) dão um cordão mais bonito, mas dão-se melhor ao baixo e na horizontal. Os fios básicos (B) dão o metal mais limpo e o menor hidrogénio, mas a escória é mais fluida e soldar em posição exige prática. Antes de preparar uma vertical verifica-se o algarismo de posição da designação — um fio com «4» ou «3» não segura o banho na vertical por melhor que seja o soldador. Técnica da vertical — soldadura vertical ascendente, códigos PA–PG — posições de soldadura.
Técnica: puxar ou empurrar, stick-out, roletes

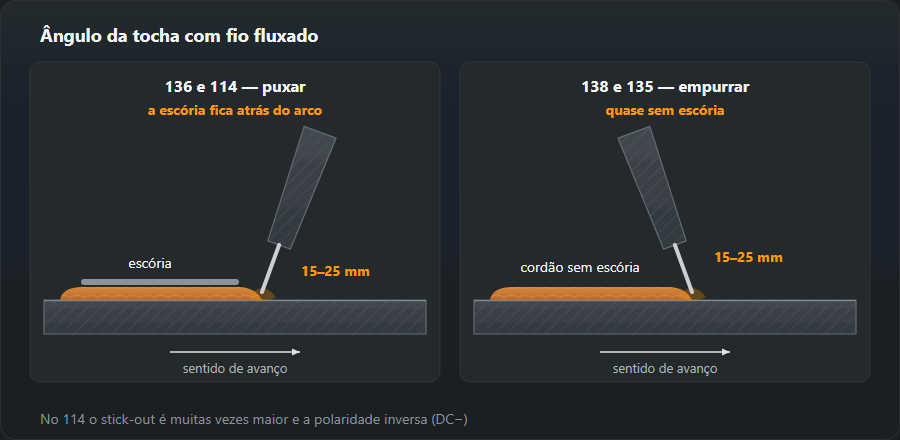
Os fios com escória (136, 114) puxam-se, tal como um eléctrodo revestido: tocha inclinada para trás, arco apontado ao bordo da frente do banho. Se se empurra, a escória corre à frente do arco e fica presa debaixo do cordão. O fio metálico 138 leva-se como o maciço, a empurrar ligeiramente, porque quase não tem escória.
O stick-out de 15–25 mm mantém-se constante. Encurtado a meio do cordão, muda o aquecimento resistivo do fio e o arco endurece logo; alongado além do previsto, o cordão sai frio, pouco penetrado e com poros. Para o 114 os fabricantes indicam normalmente um stick-out ainda maior — manda o valor da embalagem.
Roletes do alimentador. O fio tubular é mole: num rolete liso em V escorrega, e apertado com mais força espalma, encrava na bainha e cola ao bico de contacto. Para fio fluxado montam-se roletes estriados e aperta-se só o suficiente para deixar de escorregar. Todas as causas de «o fio pára» — problemas de alimentação do fio.
Soldadura multipasse com fio 136 — a sequência
- A raiz deposita-se de modo a ficar com a face convexa ou plana — os sulcos junto aos bordos tornam-se ninhos de escória.
- Depois de cada passe a escória parte-se com a picadeira e escovam-se os sulcos junto às paredes do chanfro; a escória de rútilo costuma soltar-se sozinha em placas.
- Verificam-se os bordos: mordedura ou ângulo de concordância agudo rebarbam-se antes do passe seguinte — o cordão seguinte não os enche, só os tapa.
- Cada cordão sobrepõe-se a cerca de metade do anterior — um cordão estreito entre dois vizinhos não deixa à escória por onde subir.
- A temperatura entre passes mantém-se dentro da WPS: o fluxado deposita mais metal por passe e a peça aquece mais depressa do que com 135.
A escória deixada entre passes aparece na radiografia como inclusão (301) — o defeito só se vê depois do ensaio e a reparação obriga a abrir a soldadura.
Exemplo resolvido: 10 kg de metal depositado — 135 ou 136
Uma ligação que precisa de 10 kg de metal depositado são, por exemplo, vários metros de soldadura topo a topo grossa em chapa de 20–30 mm. Calculamos com os mesmos dados que alimentam a calculadora de custo da soldadura:
| Processo | Produção, kg/h | Tempo de oficina, h | Fio a comprar, kg | Gás, l |
|---|---|---|---|---|
| MAG, fio maciço (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, fio fluxado (136) | 4,2 | 2,4 | 11,8 | 640 |
Para 10 kg de metal depositado. Produção e rendimento vêm da tabela de custo da soldadura; o gás só corre com o arco aceso, cerca de 30 % do tempo de oficina.
O fio fluxado acaba o trabalho em 2,4 h em vez de 3,1 h — poupam-se 0,7 h por cada 10 kg. Em contrapartida é preciso comprar 11,8 kg contra 10,8 kg de maciço, porque parte da massa da alma vai para escória e fumo, e cada quilo é mais caro. A conta é simples: se a hora do soldador com encargos custa mais do que a diferença de preço do fio para esses 10 kg, o fluxado compensa. Em cordões curtos em chapa fina há quilos a menos para que os minutos poupados paguem o fio mais caro. Quanto metal leva um chanfro concreto — calculadora de metal depositado.
Defeitos típicos com fio fluxado e como os reconhecer
- Poros ao longo de todo o cordão. Quase sempre fio húmido, stick-out demasiado longo ou corrente de ar com 136. Com 114 — stick-out demasiado curto e tensão baixa. Em detalhe — poros na soldadura.
- Marcas de gás na superfície — covinhas alongadas debaixo da escória, os «bichinhos». Sinal de que o gás não conseguiu sair antes de a escória solidificar: humidade no fio, chapa suja, velocidade de fio alta com tensão baixa.
- Inclusões de escória entre passes. Empurrar em vez de puxar, sulcos por limpar, cordões demasiado estreitos num chanfro fundo.
- Falta de fusão por arco frio. A produtividade do fluxado leva a andar depressa; o cordão parece limpo, mas na fratura não há fusão com a parede. A verificação — um ensaio de fratura antes de trabalhar na estrutura.
- Fio colado ao bico e avanço aos solavancos. Fio esmagado nos roletes, stick-out curto, polaridade errada.
Armazenamento do fio fluxado
A alma de fluxo absorve a humidade do ar, e o hidrogénio dessa humidade vai parar à soldadura. O fio com costura (tubo fechado a partir de fita) é mais sensível do que o fio sem costura, porque a junta longitudinal deixa o ar chegar ao pó. A bobina fica na embalagem original até ao dia da montagem e, retirada durante a noite, vai para um saco ou um armário seco. Ressecar em estufa só se o fabricante o previr e à temperatura dele — nem todos os fios o toleram. Com fios básicos H5 em estruturas críticas a regra é rígida: uma bobina que passou uma semana aberta num pavilhão sem aquecimento já não garante a classe de hidrogénio da embalagem.
O que se segue
Variante de base e ponto de referência — MIG/MAG. Quanto metal depositado levará a junta — metal depositado e número de passes. Números de processo na documentação — tabela ISO 4063.
Perguntas frequentes
Em que difere o 136 do 138?
No núcleo do fio. O 136 leva fluxo: dá escória, que protege e forma o cordão, mas tem de ser picada. O 138 leva núcleo metálico: escória praticamente não há, a superfície sai mais limpa, mas a formação do cordão é mais fraca e as exigências quanto ao gás maiores. Ambos trabalham sob protecção de gás activo.
O fio autoprotegido 114 é pior?
Não é pior, é para outra coisa. O 114 não precisa de garrafa, por isso ganha no terreno e ao vento, onde a protecção gasosa se iria de qualquer maneira. Paga-se com mais fumo e, em regra, menor resiliência do cordão. Em pavilhão e sem vento, o 136 com gás dá melhor resultado.
Porque é que o fio fluxado funde mais depressa do que o maciço?
Porque a corrente passa só pela bainha fina e não por toda a secção. A densidade de corrente nessa bainha é maior do que num fio maciço do mesmo diâmetro, por isso a ponta aquece mais depressa e a taxa de deposição sobe — com as mesmas regulações da máquina.
É possível soldar com fio fluxado sem gás?
Só com fio autoprotegido, ou seja, o processo 114 — na sua designação EN ISO 17632 aparece a letra N no lugar do gás. Os fios 136 e 138 sem gás dão uma soldadura porosa e frágil, porque a alma deles não foi feita para proteger o banho do ar.
Que polaridade usa o fio fluxado?
A que vem na embalagem. Os fios 136 e 138 trabalham normalmente com a tocha no positivo (DC+), muitos autoprotegidos 114 no negativo (DC−). Numa máquina MIG isso significa trocar o cabo da tocha e o cabo de massa nos bornes no interior.
É preciso tirar a escória entre passes com fio fluxado?
Sim, com 136 e 114 depois de cada passe: parte-se com a picadeira e escovam-se os sulcos junto aos bordos. A escória que fica transforma-se numa inclusão (301) que só aparece na radiografia. O 138 deixa apenas vestígios, basta a escova.
Como sei se um fio fluxado serve para todas as posições?
Pelo algarismo de posição da designação: na EN ISO 17632 «1» é todas as posições e «2» todas excepto a vertical descendente; na AWS o segundo algarismo «1» (ex. E71T-1) é todas as posições e «0» só ao baixo e horizontal. Para a vertical ascendente costuma escolher-se rútilo de escória rápida, letra P.
Actualizado: