Soldadura con hilo tubular 136 y 138
El hilo tubular es la misma máquina y la misma devanadera, pero otro hilo: el doble de tasa de deposición con los mismos ajustes. El precio es igual de concreto: más humo y un metro de hilo más caro.
Cómo se llama
| Cómo se llama | Denominación |
|---|---|
| En la norma (ISO 4063) | 136 — Soldeo MAG con hilo tubular con fundente; 138 — Soldeo MAG con hilo tubular de relleno metálico |
| Número de proceso | 136, 138 |
| Abreviatura internacional | FCAW · MCAW |
| En el taller | Hilo tubular 136 y 138 |
Tres nombres para lo mismo. La especificación del procedimiento y el certificado del soldador llevan la denominación de la norma con su número; el anuncio de trabajo y el taller usan la abreviatura; un plano americano usa la suya. Conviene conocer las tres: es el mismo trabajo y en cada papel aparece distinto.
Respuesta corta
Bajo el nombre de «hilo tubular» se esconden tres procesos distintos (el 135 macizo va en la tabla como referencia) según ISO 4063, y confundirlos cuesta después en la documentación:
| N.º | Hilo | Gas | Escoria | Dónde |
|---|---|---|---|---|
| 135 | Macizo | Activo | No | Variante básica, punto de referencia |
| 136 | Tubular, núcleo de fundente | Activo | Sí | Secciones gruesas, posiciones forzadas |
| 138 | Tubular, núcleo metálico | Activo | Trazas | Cordones largos, donde importa la limpieza de la cara |
| 114 | Tubular autoprotegido | No | Sí | Campo y viento, donde la protección gaseosa no se sostiene |
Tabla completa de números de proceso — ISO 4063.
De dónde sale la productividad
El hilo tubular es un tubo relleno de polvo. La corriente pasa solo por ese tubo, no por toda la sección, así que la densidad de corriente en el metal es mayor que en un hilo macizo del mismo diámetro. La punta se calienta antes, funde antes, y la tasa de deposición sube sin tocar los ajustes de la máquina.
La segunda ganancia está en la formación. La escoria del núcleo de fundente sostiene el baño por debajo y por los lados, por eso el 136 permite soldar en posición con intensidades a las que el hilo macizo sencillamente se escurriría. Es el motivo más habitual de que el montaje de estructuras se pase al tubular.
Gas y ajustes
El 136 y el 138 trabajan bajo protección de gas activo, casi siempre en mezcla de argón con dióxido de carbono. El CO₂ puro también funciona, pero da más proyecciones y un arco más duro. Elección de la mezcla y del caudal — calculadora de gas de protección.
La extensión libre del hilo es mayor que con el macizo: normalmente 15–25 mm en vez de 10–15. Es consecuencia del mismo tubo: una extensión más larga precalienta el hilo por resistencia, cosa que aquí interesa. Una extensión demasiado corta da arco inestable y quema la boquilla de contacto.
La polaridad depende del hilo, no del proceso. La mayoría de los hilos 136 y 138 trabajan con el positivo en la antorcha, pero buena parte de los autoprotegidos 114, al revés. El fabricante lo indica en el envase, y el error acaba en un arco que «no se deja ajustar».
Qué se paga
El humo. Es el coste oculto principal. El hilo tubular da muchas veces más que el macizo, y en acero inoxidable se añade que el fundente estabiliza el cromo hexavalente. La extracción localizada deja de ser una recomendación y pasa a ser condición de trabajo; detalles en protección respiratoria.
El precio del hilo. El kilo de tubular cuesta bastante más que el de macizo. La cuenta sale a favor solo cuando el tiempo ahorrado supera la diferencia de material — es decir, en secciones gruesas y cordones largos, no en piezas pequeñas.
Picar la escoria con el 136 es una operación más y un sitio más para equivocarse: la escoria dejada entre pasadas sale como inclusión (301).
Cuándo no compensa
En chapa fina hasta 3 mm, porque la productividad que se paga allí no hace falta y perforar es más fácil. Con cordones cortos y numerosos, porque el tiempo se va en recolocar, no en depositar. Y en todo sitio sin extracción: trabajar con tubular sin ventilación es la peor elección posible de todo el apartado.
Hilo tubular con gas o autoprotegido
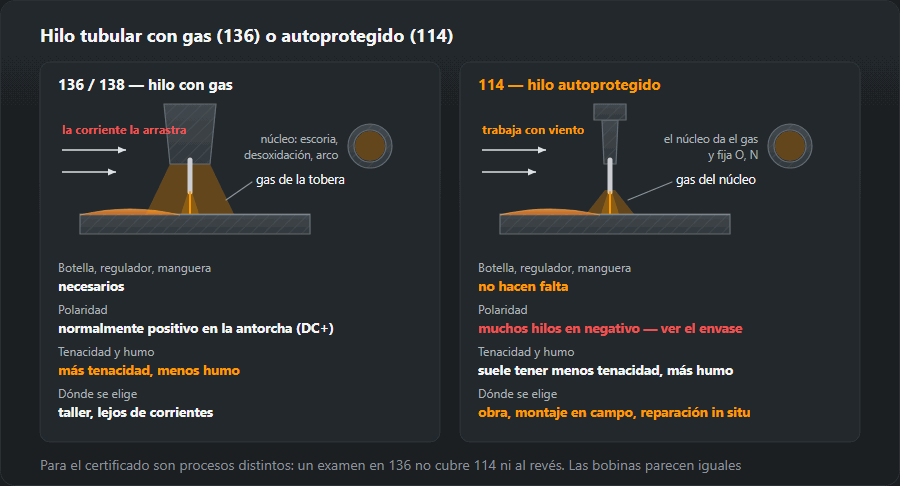
Los procesos 136 y 138 son hilo más botella: la protección la da el gas de la tobera y el núcleo se encarga de la escoria, la desoxidación y un arco estable. El proceso 114 no lleva botella: su núcleo contiene componentes que generan gas en el arco y aditivos que fijan el oxígeno y el nitrógeno del aire. Las bobinas se parecen, pero la diferencia afecta a todo el puesto:
- Viento. Una corriente de aire en la nave o en el andamio se lleva la protección gaseosa del 136, mientras que el 114 trabaja a la intemperie. Por eso el autoprotegido se elige en obra, en el montaje de estructura metálica en campo y en reparaciones de maquinaria in situ.
- Equipo. Con 114 no hay botella, manorreductor ni manguera de gas: trabajando desde una plataforma elevadora o en un desplazamiento son menos cosas que cargar y vigilar.
- Calidad de la soldadura. La soldadura con 114 suele tener menor tenacidad que con 136, y hay más humo. Para estructuras con exigencia de tenacidad a baja temperatura se elige un hilo con clase certificada, no «cualquier autoprotegido».
- Polaridad. Aquí se falla más que en ningún otro punto: 136 y 138 trabajan normalmente con la pistola al positivo, y muchos hilos 114 al negativo. Antes de montar la bobina se intercambian los cables dentro del equipo según indica el envase.
Para el certificado del soldador son procesos distintos: el examen en 136 no cubre el 114 ni al revés. Qué cubre cada número — comparativa 135, 136 y 138.

Cómo leer la designación de un hilo tubular
El hilo europeo se designa según EN ISO 17632 y el americano según AWS A5.20. Tomemos el hilo que nuestro generador de pWPS propone para el acero S355, T 46 4 P M21 2 H5:
- T — hilo tubular; el macizo lleva aquí una G;
- 46 — límite elástico mínimo del metal depositado, 460 MPa;
- 4 — energía de impacto de 47 J comprobada a −40 °C;
- P — núcleo de rutilo con escoria de solidificación rápida, es decir, hilo para posiciones difíciles; R es rutilo de escoria lenta, B núcleo básico, M polvo metálico (eso es el 138);
- M21 — gas de protección, mezcla de argón y CO₂; el autoprotegido lleva aquí la letra N;
- 2 — posiciones: todas menos la vertical descendente (1 significa todas, descendente incluida);
- H5 — no más de 5 ml de hidrógeno difusible por 100 g de metal depositado.
En la forma AWS, por ejemplo E71T-1, la primera cifra es la resistencia en miles de psi (7 → 70 ksi, unos 480 MPa), la segunda las posiciones (1 todas, 0 plana y horizontal), la T indica hilo tubular y el número tras el guion dice la protección y el uso: T-1 trabaja con gas, las familias T-8 y T-11 son autoprotegidas. La guía completa de designaciones de electrodos e hilos — tabla de designaciones.
Posiciones y escoria: por qué el 136 sube en vertical
Que un hilo se pueda llevar en vertical y sobre cabeza lo decide la escoria. El rutilo de solidificación rápida (P) solidifica antes que el metal del baño y hace de encofrado: sostiene el metal líquido con más intensidad de la que aguantaría el hilo macizo en esa posición. Por eso el montador de estructuras suelda la vertical ascendente con hilo 136 a una intensidad a la que el macizo 135 tendría que bajar a arco corto.
El rutilo de escoria lenta (R) y el hilo de polvo metálico (M, proceso 138) dan un cordón más bonito, pero se encuentran mejor en plano y en horizontal. Los hilos básicos (B) dan el metal más limpio y el menor hidrógeno, pero su escoria es más fluida y soldar en posición exige oficio. Antes de preparar una vertical se mira la cifra de posición de la designación: un hilo con «4» o «3» no sostiene el baño en vertical por mucho que se esfuerce el soldador. Técnica de la vertical — soldadura vertical ascendente; códigos PA–PG — posiciones de soldadura.
Técnica: arrastrar o empujar, saliente, rodillos

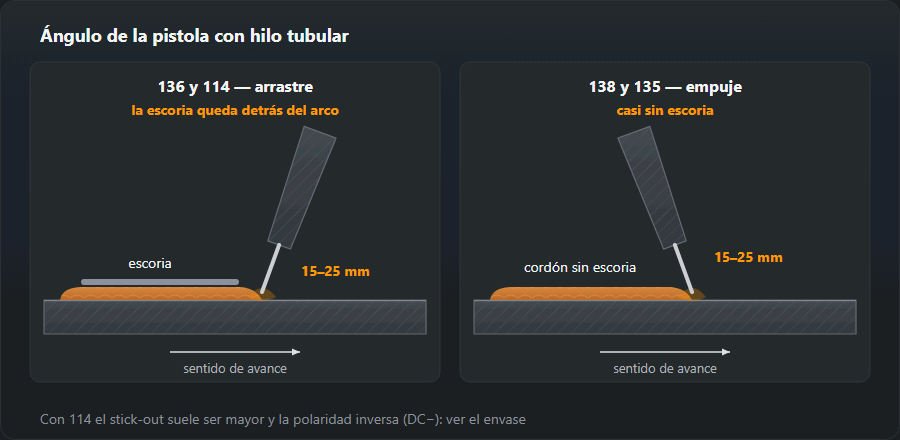
Los hilos con escoria (136, 114) se arrastran, igual que un electrodo revestido: pistola inclinada hacia atrás y arco dirigido al borde delantero del baño. Si se empuja, la escoria se adelanta al arco y queda atrapada bajo el cordón. El hilo metálico 138 se lleva como el macizo, empujando un poco, porque apenas tiene escoria.
El saliente de 15–25 mm se mantiene constante. Si se acorta a mitad de cordón cambia el calentamiento resistivo del hilo y el arco se endurece al instante; si se alarga más de la cuenta, el cordón sale frío, poco penetrado y con poros. Para el 114 los fabricantes suelen dar un saliente aún mayor: manda la cifra del envase.
Rodillos del alimentador. El hilo tubular es blando: en un rodillo liso en V patina, y si se aprieta más se aplasta, se atasca en la sirga y se pega a la boquilla. Para tubular se montan rodillos moleteados y se aprietan solo lo justo para que deje de patinar. Todas las causas de «el hilo se para» — problemas de alimentación del hilo.
Soldadura multipasada con hilo 136: el orden
- La raíz se da de forma que su superficie quede convexa o plana: las ranuras junto a los bordes serán nidos de escoria.
- Tras cada pasada se pica la escoria con la piqueta y se cepillan las ranuras junto a las paredes del chaflán; la escoria de rutilo suele saltar sola en placas.
- Se revisan los bordes: la mordedura o un ángulo de transición agudo se amolan antes de la siguiente pasada; el cordón siguiente no lo rellena, solo lo tapa.
- Cada cordón solapa aproximadamente la mitad del anterior: un cordón estrecho entre dos vecinos no deja a la escoria por dónde salir.
- La temperatura entre pasadas se mantiene dentro del WPS: el tubular deposita más metal por pasada y la pieza se calienta antes que con 135.
La escoria que queda entre pasadas aparece en la radiografía como inclusión (301): el defecto solo se ve tras el ensayo y repararlo supone sanear la soldadura.
Ejemplo resuelto: 10 kg de metal depositado, ¿135 o 136?
Una unión que necesita 10 kg de metal depositado son, por ejemplo, varios metros de soldadura a tope gruesa en chapa de 20–30 mm. Calculamos con los mismos datos que usa la calculadora de coste de soldadura:
| Proceso | Rendimiento, kg/h | Tiempo de taller, h | Hilo a comprar, kg | Gas, l |
|---|---|---|---|---|
| MAG, hilo macizo (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, hilo tubular (136) | 4,2 | 2,4 | 11,8 | 640 |
Para 10 kg de metal depositado. Rendimiento y factor, de la tabla de coste de soldadura; el gas solo sale con el arco encendido, un 30 % del tiempo de taller.
El tubular termina el trabajo en 2,4 h en lugar de 3,1 h: se ahorran 0,7 h por cada 10 kg. A cambio hay que comprar 11,8 kg frente a 10,8 kg de macizo, porque parte de la masa del núcleo se va en escoria y humo, y cada kilo es más caro. La cuenta es sencilla: si la hora de soldador con gastos generales cuesta más que la diferencia de precio del hilo para esos 10 kg, el tubular compensa. En cordones cortos sobre chapa fina hay demasiado pocos kilos para que los minutos ahorrados paguen el hilo más caro. Cuánto metal se come un chaflán concreto — calculadora de metal depositado.
Defectos típicos con hilo tubular y cómo detectarlos
- Poros en todo el cordón. Casi siempre hilo húmedo, saliente demasiado largo o corriente de aire con 136. Con 114, saliente demasiado corto y tensión baja. Más detalle — poros en la soldadura.
- Marcas de gas en la superficie: hoyuelos alargados bajo la escoria, los «gusanillos». Señal de que el gas no pudo salir antes de que solidificara la escoria: humedad en el hilo, chapa sucia, mucha velocidad de hilo con tensión baja.
- Inclusiones de escoria entre pasadas. Empujar en vez de arrastrar, ranuras sin limpiar, cordones demasiado estrechos en un chaflán profundo.
- Falta de fusión por arco frío. La productividad del tubular invita a ir deprisa; el cordón parece limpio, pero en la rotura no hay fusión con la pared. La comprobación: una probeta de rotura antes de trabajar en la estructura.
- Hilo pegado a la boquilla y avance a tirones. Hilo aplastado en los rodillos, saliente corto, polaridad equivocada.
Almacenamiento del hilo tubular
El núcleo de fundente absorbe la humedad del aire, y el hidrógeno de esa humedad acaba en la soldadura. El hilo con costura (tubo cerrado a partir de fleje) es más sensible que el hilo sin costura, porque la junta longitudinal deja llegar aire al polvo. La bobina se guarda en su envase original hasta el día de montarla, y si se retira por la noche va a una bolsa o a un armario seco. Resecarla en horno solo si el fabricante lo prevé y a su temperatura: no todos los hilos lo toleran. Con hilos básicos H5 en estructuras críticas la regla es estricta: una bobina que ha pasado una semana abierta en una nave sin calefacción ya no garantiza la clase de hidrógeno del envase.
Qué sigue
Variante básica y punto de referencia — MIG/MAG. Cuánto metal depositado se llevará la unión — metal depositado y número de pasadas. Números de proceso en la documentación — tabla ISO 4063.
Preguntas frecuentes
¿En qué se diferencia el 136 del 138?
En el núcleo del hilo. El 136 lleva fundente: da escoria, que protege y forma el cordón, pero hay que picarla. El 138 lleva núcleo metálico: escoria prácticamente no hay, la superficie sale más limpia, pero la formación del cordón es más floja y las exigencias con el gas mayores. Los dos trabajan bajo protección de gas activo.
¿El hilo autoprotegido 114 es peor?
No peor, sino para otra cosa. El 114 no necesita botella, así que gana en campo y con viento, donde la protección gaseosa se iría igualmente. Se paga con más humo y, por lo general, menor resiliencia del cordón. En nave y sin viento, el 136 con gas da mejor resultado.
¿Por qué el hilo tubular funde más deprisa que el macizo?
Porque la corriente pasa solo por la funda delgada, no por toda la sección. La densidad de corriente en esa funda es mayor que en un hilo macizo del mismo diámetro, así que la punta se calienta antes y la tasa de deposición sube — con los mismos ajustes de la máquina.
¿Se puede soldar con hilo tubular sin gas?
Solo con hilo autoprotegido, es decir, el proceso 114: en su designación EN ISO 17632 lleva la letra N donde iría el gas. Los hilos 136 y 138 sin gas dan una soldadura porosa y frágil, porque su núcleo no está pensado para proteger el baño del aire.
¿Qué polaridad lleva el hilo tubular?
La que indica el envase. Los hilos 136 y 138 trabajan normalmente con la pistola al positivo (DC+), muchos autoprotegidos 114 al negativo (DC−). En una MIG eso supone intercambiar el cable de la pistola y el de masa en los bornes del interior del equipo.
¿Hay que picar la escoria entre pasadas con hilo tubular?
Sí, con 136 y 114 después de cada pasada: se pica con la piqueta y se cepillan las ranuras junto a los bordes. La escoria que queda se convierte en una inclusión (301) que solo aparece en la radiografía. El 138 deja apenas restos, basta con el cepillo.
¿Cómo sé si un hilo tubular sirve para todas las posiciones?
Por la cifra de posición de la designación: en EN ISO 17632 «1» es todas las posiciones y «2» todas menos la vertical descendente; en AWS la segunda cifra «1» (p. ej. E71T-1) es todas las posiciones y «0» solo plana y horizontal. Para vertical ascendente se suele elegir rutilo de escoria rápida, letra P.
Actualizado: