Spawanie drutem proszkowym 136 i 138
136 to spawanie MAG drutem proszkowym (FCAW), 138 — drutem z rdzeniem metalicznym, a wersja bez gazu, samoosłonowa, ma numer 114. Drut proszkowy to ta sama spawarka i ten sam podajnik, ale inny drut — i dwa razy większa wydajność stapiania przy tych samych ustawieniach. Cena jest równie konkretna: więcej dymu i droższy metr drutu.
Jak się nazywa
| Jak się nazywa | Nazwa |
|---|---|
| W normie (ISO 4063) | 136 — Spawanie MAG drutem proszkowym topnikowym; 138 — Spawanie MAG drutem proszkowym metalicznym |
| Numer procesu | 136, 138 |
| Skrót międzynarodowy | FCAW · MCAW |
| W warsztacie | Drut proszkowy 136/138 |
Trzy nazwy tego samego. W instrukcji technologicznej i na świadectwie spawacza stoi nazwa z normy z numerem, w ogłoszeniu o pracę i w warsztacie — skrót, na rysunku z USA — oznaczenie amerykańskie. Warto znać wszystkie trzy: to ta sama robota, ale w dokumentach wygląda inaczej.
Krótka odpowiedź
Pod nazwą „drut proszkowy” kryją się cztery różne procesy wg ISO 4063, i mylenie ich kosztuje potem w dokumentacji:
| Nr | Drut | Gaz | Żużel | Gdzie |
|---|---|---|---|---|
| 135 | Lity | Aktywny | Brak | Wariant podstawowy, punkt odniesienia |
| 136 | Proszkowy, rdzeń topnikowy | Aktywny | Jest | Grubsze przekroje, pozycje przymusowe |
| 138 | Proszkowy, rdzeń metaliczny | Aktywny | Śladowy | Długie ściegi, gdzie liczy się czystość lica |
| 114 | Proszkowy samoosłonowy | Brak | Jest | Teren i wiatr, gdzie osłona gazowa nie utrzyma się |
Pełna tabela numerów procesów — ISO 4063.
Skąd bierze się wydajność
Drut proszkowy to rurka wypełniona proszkiem. Prąd płynie tylko przez tę rurkę, a nie przez cały przekrój — więc gęstość prądu w metalu jest wyższa niż w drucie litym tej samej średnicy. Końcówka nagrzewa się szybciej, stapia się szybciej, i wydajność rośnie bez zmiany nastaw spawarki.
Drugi zysk jest w formowaniu. Żużel z rdzenia topnikowego podtrzymuje jeziorko od spodu i od boków, dlatego 136 pozwala spawać pozycyjnie prądami, przy których drut lity zwyczajnie by spłynął. To najczęstszy powód, dla którego montaż konstrukcji przechodzi na proszkowy.
Gaz i nastawy
136 i 138 pracują w osłonie gazu aktywnego, najczęściej w mieszance argonu z dwutlenkiem węgla. Czysty CO₂ też działa, ale daje więcej odprysków i twardsze przejście lica. Dobór mieszanki i wydatku — kalkulator doboru gazu.
Wysunięcie drutu jest większe niż przy drucie litym — zwykle 15–25 mm zamiast 10–15. To wynik tej samej rurki: dłuższy wylot mocniej podgrzewa drut oporowo, co jest tu pożądane. Za krótkie wysunięcie daje niestabilny łuk i przypalanie końcówki prądowej.
Biegunowość zależy od drutu, nie od procesu. Większość drutów 136 i 138 pracuje na plusie na uchwycie, ale spora część drutów samoosłonowych 114 — odwrotnie. Producent podaje to na opakowaniu i pomyłka kończy się łukiem, który „nie chce się ustawić”.
Za co się płaci
Dym. To główny koszt ukryty. Drut proszkowy daje go wielokrotnie więcej niż lity — a przy stali nierdzewnej dochodzi jeszcze to, że topnik stabilizuje chrom sześciowartościowy. Odciąg u źródła przestaje być zaleceniem i staje się warunkiem pracy; szczegóły — ochrona dróg oddechowych.
Cena drutu. Kilogram proszkowego kosztuje wyraźnie więcej niż litego. Rachunek wychodzi na plus dopiero wtedy, gdy oszczędzony czas przewyższa różnicę w materiale — czyli przy grubszych przekrojach i długich spoinach, a nie przy drobnicy.
Odbijanie żużla przy 136 to dodatkowa operacja i dodatkowe miejsce na błąd: żużel zostawiony między ściegami wychodzi wtrąceniem (301).
Kiedy się nie opłaca
Na cienkiej blasze do 3 mm — bo wydajność, za którą się płaci, jest tam niepotrzebna, a przepalenie łatwiejsze. Przy krótkich, licznych spoinach — bo czas idzie na przezbrojenia, nie na stapianie. I wszędzie tam, gdzie odciągu nie ma: praca proszkowym bez wentylacji to najgorszy możliwy wybór z całego działu.
Drut gazoosłonowy czy samoosłonowy
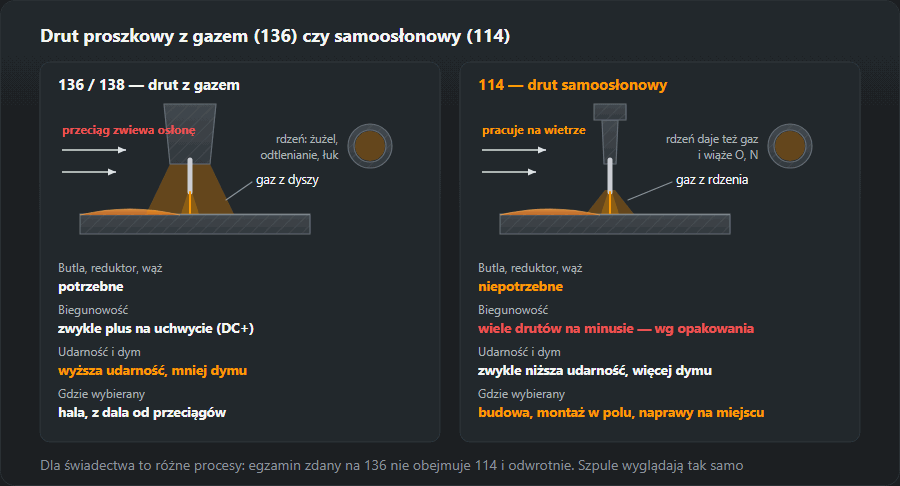
Proces 136 i 138 to drut z butlą: osłonę daje gaz z dyszy, a rdzeń odpowiada za żużel, odtlenianie i stabilny łuk. Proces 114 butli nie ma wcale — rdzeń zawiera składniki, które w łuku wytwarzają gaz, oraz dodatki wiążące tlen i azot z powietrza. Na zewnątrz wygląda to tak samo, ale różnica dotyczy całego stanowiska:
- Wiatr. Osłona gazowa 136 zwiewa się przy przeciągu w hali i na rusztowaniu, a 114 pracuje na otwartym terenie. To główny powód, dla którego samoosłonowy wybiera się na budowie, przy konstrukcjach stalowych w polu i przy naprawach maszyn na miejscu.
- Sprzęt. Przy 114 nie ma butli, reduktora ani węża gazowego, co przy pracy z podnośnika czy w terenie oznacza mniej rzeczy do noszenia i pilnowania.
- Jakość spoiny. Spoina z 114 ma zwykle niższą udarność niż z 136, a dymu jest więcej. Do konstrukcji z wymaganą udarnością w niskiej temperaturze bierze się drut o potwierdzonej klasie, a nie „jakikolwiek samoosłonowy”.
- Biegunowość. Tu najczęściej zdarza się pomyłka: 136 i 138 pracują zazwyczaj na plusie na uchwycie, a wiele drutów 114 — na minusie. Przed założeniem szpuli przekłada się przewody w spawarce zgodnie z opakowaniem.
Dla świadectwa to są różne procesy: egzamin zdany na 136 nie obejmuje 114 i odwrotnie. Szczegóły, co pokrywa który numer — porównanie 135, 136 i 138.

Jak czytać oznaczenie drutu proszkowego
Na szpuli europejski drut ma zapis wg EN ISO 17632, amerykański — wg AWS A5.20. Na przykładzie drutu, który nasz kreator pWPS podstawia do stali S355, T 46 4 P M21 2 H5:
- T — drut proszkowy (rurkowy), a nie lity (ten ma literę G);
- 46 — minimalna granica plastyczności stopiwa 460 MPa;
- 4 — udarność 47 J potwierdzona w −40 °C;
- P — rdzeń rutylowy z szybko krzepnącym żużlem, czyli drut do pozycji przymusowych; R oznacza rutyl wolno krzepnący, B — rdzeń zasadowy, M — proszek metaliczny (to właśnie 138);
- M21 — gaz osłonowy: mieszanka argonu z CO₂; drut samoosłonowy ma w tym miejscu literę N;
- 2 — pozycje: wszystkie poza spawaniem z góry w dół (1 — wszystkie, także w dół);
- H5 — nie więcej niż 5 ml wodoru dyfundującego na 100 g stopiwa.
W zapisie AWS, np. E71T-1, pierwsza cyfra to wytrzymałość w tysiącach psi (7 → 70 ksi, ok. 480 MPa), druga — pozycje (1 wszystkie, 0 podolna i naboczna), T to drut rurkowy, a liczba po myślniku mówi o osłonie i zastosowaniu: T-1 pracuje z gazem, rodziny T-8 czy T-11 to druty samoosłonowe. Pełny przewodnik po oznaczeniach elektrod i drutów — tabela oznaczeń.
Pozycje i żużel: dlaczego 136 idzie do góry
O tym, czy drut da się prowadzić w pionie i pod sufitem, decyduje żużel. Rutyl szybko krzepnący (P) tężeje wcześniej niż metal jeziorka i działa jak szalunek: trzyma ciekły metal przy większym prądzie, niż zniósłby drut lity w tej pozycji. Dlatego montażysta konstrukcji spawa pion z dołu do góry drutem 136 na prądzie, przy którym drut lity 135 musiałby zejść na łuk zwarciowy.
Rutyl wolno krzepnący (R) i proszek metaliczny (M, proces 138) dają ładniejsze lico, ale lepiej czują się w pozycji podolnej i nabocznej. Druty zasadowe (B) dają najczystsze stopiwo i najniższy wodór, lecz żużel jest rzadszy i spawanie pozycyjne wymaga wprawy. Zanim ustawi się pion, sprawdza się cyfrę pozycji w oznaczeniu — drut „4” czy „3” w pionie nie utrzyma jeziorka niezależnie od umiejętności. Technika pionu — spawanie z dołu do góry, oznaczenia pozycji PA–PG — pozycje spawania.
Technika: ciągnąć czy pchać, wysunięcie, rolki

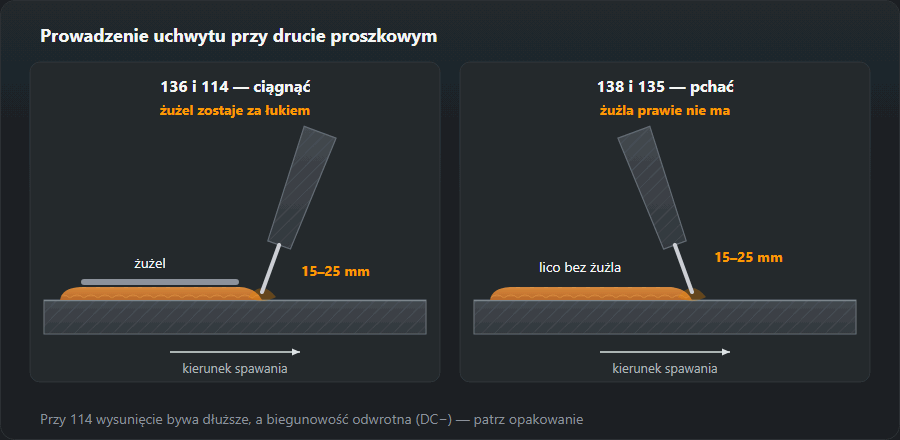
Druty z żużlem (136, 114) się ciągnie, tak jak elektrodę otuloną: uchwyt pochylony do tyłu, łuk skierowany na przednią krawędź jeziorka. Przy pchaniu żużel wpływa przed łuk i zostaje zamknięty pod ściegiem. Drut metaliczny 138 prowadzi się jak lity — lekko pchając, bo żużla praktycznie nie ma.
Wysunięcie 15–25 mm trzyma się stale. Skrócenie go w trakcie ściegu zmienia nagrzewanie oporowe drutu i łuk natychmiast twardnieje; wydłużenie ponad normę daje zimny, płytki ścieg i pory. Przy 114 producenci podają zwykle wysunięcie jeszcze dłuższe — wartość z opakowania ma pierwszeństwo.
Rolki podajnika. Drut rurkowy jest miękki: w gładkiej rolce V ślizga się, a dociśnięty mocniej — spłaszcza się, zakleszcza w prowadnicy i przypala na końcówce. Do proszkowego zakłada się rolki radełkowane i dociska tylko tyle, żeby drut przestał się ślizgać. Pełna lista przyczyn „drut staje” — problemy z podawaniem drutu.
Spoina wielościegowa drutem 136 — kolejność
- Graniówkę kładzie się tak, żeby lico było wypukłe lub płaskie — rowki przy brzegach to przyszłe gniazda żużla.
- Po każdym ściegu żużel zbija się młotkiem i dochodzi szczotką drucianą w rowki przy ściankach rowka; żużel rutylowy zwykle odchodzi sam płatami.
- Ogląda się brzegi: podtopienie lub ostry kąt przejścia szlifuje się przed kolejnym ściegiem, bo następny go nie wypełni, tylko zakryje.
- Kolejne ściegi układa się tak, aby każdy nachodził na poprzedni mniej więcej do połowy — przy wąskim ściegu między dwoma innymi żużel nie ma którędy wypłynąć.
- Temperaturę międzyściegową trzyma się w granicach WPS; drut proszkowy daje więcej metalu na przejście i złącze nagrzewa się szybciej niż przy 135.
Żużel pozostawiony między ściegami wychodzi na radiogramie jako wtrącenie (301) — wadę widać dopiero po badaniu, a naprawa oznacza wycinanie spoiny.
Przykład: 10 kg stopiwa — 135 czy 136
Złącze, w które trzeba włożyć 10 kg stopiwa — to na przykład kilka metrów grubej spoiny czołowej na blachach 20–30 mm. Liczymy z tych samych danych, na których stoi kalkulator kosztu spoiny:
| Proces | Wydajność, kg/h | Czas pracy, h | Drut do kupienia, kg | Gaz, l |
|---|---|---|---|---|
| MAG, drut lity (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, drut proszkowy (136) | 4,2 | 2,4 | 11,8 | 640 |
Do stopienia 10 kg spoiwa. Wydajność i uzysk — z tabeli kosztu spoiny; gaz płynie tylko przy palącym się łuku, czyli przez około 30 % czasu pracy.
Drut proszkowy kończy robotę w 2,4 h zamiast 3,1 h — oszczędność 0,7 h na każde 10 kg. Za to trzeba go kupić 11,8 kg wobec 10,8 kg litego, bo część masy rdzenia idzie w żużel i dym, a każdy kilogram jest droższy. Rachunek jest prosty: jeśli godzina spawacza z narzutami kosztuje więcej niż różnica w cenie drutu na te 10 kg, proszkowy się opłaca. Przy krótkich spoinach na cienkiej blasze liczba kilogramów jest za mała, żeby oszczędzone minuty pokryły droższy drut. Ile stopiwa pochłania konkretny rowek — kalkulator stopiwa.
Typowe błędy drutem proszkowym i jak je rozpoznać
- Pory na całej długości. Najczęściej wilgotny drut, za długie wysunięcie albo przeciąg przy 136. Przy 114 — za krótkie wysunięcie i zbyt niskie napięcie. Porowatość opisana szerzej — pory w spoinie.
- Ślady gazowe na licu — podłużne wgłębienia pod żużlem, „robaczki”. Sygnał, że gaz nie zdążył ujść przed zakrzepnięciem żużla: wilgoć w drucie, zanieczyszczona blacha, za duża prędkość podawania przy zbyt niskim napięciu.
- Wtrącenia żużla między ściegami. Pchanie zamiast ciągnięcia, niedoczyszczone rowki, zbyt wąskie ściegi układane w bruździe.
- Brak przetopu przy zimnym łuku. Wydajność proszkowego kusi, żeby prowadzić szybko; ścieg wygląda porządnie, a na przekroju nie ma wtopienia w ściankę. Kontrola — próba łamana przed pracą na konstrukcji.
- Przypalanie końcówki i szarpanie drutu. Zgnieciony w rolkach drut, zbyt krótkie wysunięcie, zła biegunowość.
Przechowywanie drutu proszkowego
Rdzeń topnikowy chłonie wilgoć z powietrza, a wodór z tej wilgoci trafia do spoiny. Drut z zakładką (rurka zwijana z taśmy) jest na to wrażliwszy niż drut bezszwowy, bo szczelina wzdłuż szpuli wpuszcza powietrze do proszku. Szpulę trzyma się w oryginalnym opakowaniu do dnia założenia, a zdejmowaną na noc chowa w worku lub suchej szafce. Suszenie w piecu — tylko wtedy, gdy przewiduje to producent, i w jego temperaturze: nie każdy drut to znosi. Przy drutach zasadowych H5 do konstrukcji odpowiedzialnych zasada jest twarda — drut, który tydzień leżał otwarty w nieogrzewanej hali, nie gwarantuje już klasy wodoru z opakowania.
Co dalej
Wariant podstawowy i punkt odniesienia — MIG/MAG. Ile stopiwa pochłonie złącze — stopiwo i liczba ściegów. Numery procesów w dokumentacji — tabela ISO 4063.
Częste pytania
Czym różni się 136 od 138?
Rdzeniem drutu. W 136 jest topnik: daje żużel, który osłania i formuje ścieg, ale trzeba go odbić. W 138 rdzeń jest metaliczny: żużla praktycznie nie ma, powierzchnia wychodzi czystsza, za to formowanie ściegu jest słabsze i wymagania wobec gazu wyższe. Oba pracują w osłonie gazu aktywnego.
Czy drut samoosłonowy 114 jest gorszy?
Nie gorszy, tylko do czego innego. 114 nie potrzebuje butli, więc wygrywa w terenie i na wietrze, gdzie osłona gazowa i tak by uciekła. Płaci się za to większym dymem i zwykle niższą udarnością spoiny. W hali bez wiatru 136 z gazem daje lepszy wynik.
Dlaczego drut proszkowy topi się szybciej od litego?
Bo prąd płynie tylko przez cienką rurkę, a nie przez cały przekrój. Gęstość prądu w tej rurce jest wyższa niż w drucie litym tej samej średnicy, więc końcówka nagrzewa się szybciej i wydajność stapiania rośnie — przy tym samym ustawieniu spawarki.
Czy drutem proszkowym można spawać bez gazu?
Tylko drutem samoosłonowym, czyli procesem 114 — w jego oznaczeniu wg EN ISO 17632 w miejscu gazu stoi litera N. Druty 136 i 138 bez gazu dadzą porowatą, kruchą spoinę, bo ich rdzeń nie jest przewidziany do osłony jeziorka przed powietrzem.
Jaką biegunowość ustawić przy drucie proszkowym?
Tę, którą podaje opakowanie. Druty 136 i 138 pracują zwykle na plusie na uchwycie (DC+), wiele samoosłonowych 114 — na minusie (DC−). W migomacie przekłada się wtedy przewód prądowy uchwytu i kabel masy na zaciskach wewnątrz spawarki.
Czy drut proszkowy trzeba odbijać z żużla między ściegami?
Tak, przy 136 i 114 po każdym ściegu: żużel zbija się młotkiem i doczyszcza szczotką rowki przy brzegach. Pozostawiony żużel daje wtrącenie (301), widoczne dopiero na radiogramie. Przy 138 żużla jest śladowo, wystarcza szczotka.
Jak rozpoznać, czy drut proszkowy jest do pionu?
Po cyfrze pozycji w oznaczeniu: w EN ISO 17632 „1” to wszystkie pozycje, „2” wszystkie poza spawaniem z góry w dół; w AWS druga cyfra „1” (np. E71T-1) oznacza wszystkie pozycje, „0” — tylko podolną i naboczną. Do pionu bierze się zwykle rutyl szybko krzepnący, litera P.
Aktualizacja: