Зварювання порошковим дротом 136 і 138
136 — це зварювання MAG порошковим дротом із флюсом (FCAW), 138 — дротом із металевим осердям, а самозахисний дріт без газу має номер 114. Порошковий дріт — той самий апарат і той самий подавальний механізм, але інший дріт: удвічі вища продуктивність наплавлення за тих самих налаштувань. Ціна так само конкретна: більше диму й дорожчий метр дроту.
Як називається
| Як називається | Назва |
|---|---|
| У нормі (ISO 4063) | 136 — Зварювання MAG порошковим дротом із флюсом; 138 — Зварювання MAG порошковим дротом із металевим осердям |
| Номер процесу | 136, 138 |
| Міжнародне скорочення | FCAW · MCAW |
| У цеху | Порошковий дріт 136 і 138 |
Три імені одного й того самого. У технологічній карті та у свідоцтві зварника стоїть назва з норми з номером, в оголошенні про роботу й у цеху — скорочення, на американському кресленику — своє позначення. Знати варто всі три: робота одна, а в документах виглядає по-різному.
Коротка відповідь
Під назвою «порошковий дріт» ховаються чотири різні процеси за ISO 4063, і плутанина між ними потім коштує грошей у документації:
| № | Дріт | Газ | Шлак | Де |
|---|---|---|---|---|
| 135 | Суцільний | Активний | Немає | Базовий варіант, точка відліку |
| 136 | Порошковий, флюсове осердя | Активний | Є | Товсті перерізи, вимушені положення |
| 138 | Порошковий, металеве осердя | Активний | Сліди | Довгі шви, де важлива чистота лиця |
| 114 | Порошковий самозахисний | Немає | Є | Поле й вітер, де газовий захист не втримається |
Повна таблиця номерів процесів — ISO 4063.
Звідки береться продуктивність
Порошковий дріт — це трубка, наповнена порошком. Струм іде лише по цій трубці, а не по всьому перерізу, тому густина струму в металі вища, ніж у суцільному дроті того самого діаметра. Кінчик нагрівається швидше, плавиться швидше, і продуктивність росте без зміни налаштувань апарата.
Другий виграш — у формуванні. Шлак із флюсового осердя підтримує ванну знизу й з боків, тому 136 дозволяє варити в положенні струмами, за яких суцільний дріт просто стік би. Це найчастіша причина, з якої монтаж конструкцій переходить на порошковий.
Газ і налаштування
136 і 138 працюють у захисті активного газу, найчастіше в суміші аргону з вуглекислим газом. Чистий CO₂ теж працює, але дає більше бризок і різкіший перехід до основного металу. Добір суміші й витрати — калькулятор добору газу.
Виліт дроту більший, ніж у суцільного, — зазвичай 15–25 мм замість 10–15. Це наслідок тієї самої трубки: довгий виліт сильніше підігріває дріт опором, що тут якраз бажано. Надто короткий виліт дає нестійку дугу й підгоряння струмопідвідного наконечника.
Полярність залежить від дроту, а не від процесу. Більшість дротів 136 і 138 працюють на плюсі на пальнику, але помітна частина самозахисних 114 — навпаки. Виробник указує це на пакованні, і помилка закінчується дугою, яка «не хоче налаштовуватися».
За що платять
Дим. Це головна прихована стаття. Порошковий дріт дає його багаторазово більше за суцільний, а на нержавній сталі додається ще й те, що флюс стабілізує шестивалентний хром. Витяжка біля джерела перестає бути рекомендацією і стає умовою роботи; подробиці — захист дихання.
Ціна дроту. Кілограм порошкового коштує помітно дорожче за суцільний. Рахунок виходить у плюс лише тоді, коли заощаджений час перевищує різницю в матеріалі, — тобто на товстих перерізах і довгих швах, а не на дрібниці.
Відбивання шлаку за 136 — додаткова операція й додаткове місце для помилки: шлак, залишений між проходами, виходить включенням (301).
Коли не окупається
На тонкому листі до 3 мм — бо продуктивність, за яку платять, там не потрібна, а пропалити легше. За коротких і численних швів — бо час іде на переустановлення, а не на наплавлення. І всюди, де немає витяжки: робота порошковим без вентиляції — найгірший можливий вибір з усього розділу.
Газозахисний чи самозахисний дріт
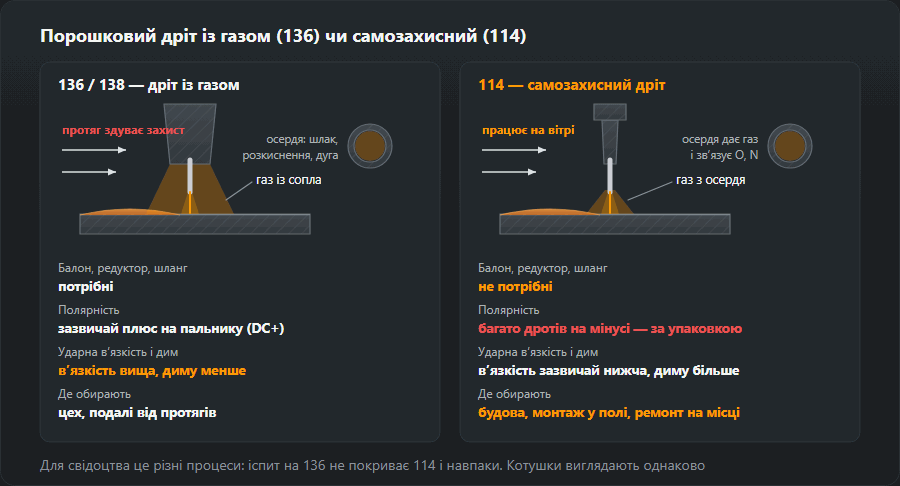
Процеси 136 і 138 — це дріт із балоном: захист дає газ із сопла, а осердя відповідає за шлак, розкиснення й стабільність дуги. У процесу 114 балона немає зовсім — в осерді є компоненти, які в дузі виділяють газ, і добавки, що зв'язують кисень та азот повітря. Зовні котушки однакові, але різниця стосується всього поста:
- Вітер. Газовий захист 136 здуває протягом у цеху й на риштуванні, а 114 працює на відкритому майданчику. Тому самозахисний беруть на будові, на монтажі металоконструкцій у полі та при ремонті техніки на місці.
- Обладнання. З 114 немає балона, редуктора й газового шланга — під час роботи з підйомника чи на виїзді це менше речей, які треба нести й пильнувати.
- Якість шва. Шов із 114 зазвичай має нижчу ударну в'язкість, ніж із 136, а диму більше. Для конструкцій із вимогою в'язкості на морозі беруть дріт із підтвердженим класом, а не «будь-який самозахисний».
- Полярність. Тут помиляються найчастіше: 136 і 138 зазвичай працюють на плюсі на пальнику, а багато дротів 114 — на мінусі. Перед установленням котушки дроти в апараті перекидають за написом на упаковці.
Для свідоцтва зварника це різні процеси: іспит на 136 не покриває 114 і навпаки. Що яким номером покривається — порівняння 135, 136 і 138.

Як читати маркування порошкового дроту
Європейський дріт маркують за EN ISO 17632, американський — за AWS A5.20. Розберімо дріт, який наш конструктор pWPS підставляє для сталі S355, T 46 4 P M21 2 H5:
- T — порошковий (трубчастий) дріт, у суцільного тут літера G;
- 46 — мінімальна межа плинності наплавленого металу 460 МПа;
- 4 — робота удару 47 Дж підтверджена при −40 °C;
- P — рутилове осердя зі шлаком, що швидко твердне, тобто дріт для незручних положень; R — рутил зі шлаком, що твердне повільно, B — основне осердя, M — металевий порошок (це і є 138);
- M21 — захисний газ, суміш аргону з CO₂; у самозахисного на цьому місці стоїть літера N;
- 2 — положення: усі, крім зварювання зверху вниз (1 — усі, разом зі зверху вниз);
- H5 — не більше 5 мл дифузійного водню на 100 г наплавленого металу.
У записі AWS, наприклад E71T-1, перша цифра — міцність у тисячах psi (7 → 70 ksi, близько 480 МПа), друга — положення (1 усі, 0 нижнє й горизонтальне), T — трубчастий дріт, а число після дефіса говорить про захист і призначення: T-1 працює з газом, родини T-8 і T-11 — самозахисні. Повне розшифрування електродів і дротів — таблиця маркування.
Положення й шлак: чому 136 іде вгору
Чи можна вести дріт на вертикалі та в стелі, вирішує шлак. Рутил, що швидко твердне (P), застигає раніше за метал ванни й працює як опалубка: тримає рідкий метал за струму, більшого, ніж витримав би суцільний дріт у цьому положенні. Тому монтажник металоконструкцій варить вертикаль знизу вгору дротом 136 на струмі, за якого суцільному 135 довелося б перейти на коротку дугу.
Рутил із повільним шлаком (R) і металопорошковий дріт (M, процес 138) дають гарнішу поверхню, але краще почуваються в нижньому й горизонтальному положенні. Основні дроти (B) дають найчистіший метал і мінімум водню, та шлак рідший, і зварювання в положеннях вимагає навички. Перш ніж ставити вертикаль, дивляться цифру положення в маркуванні — дріт із «4» чи «3» на вертикалі ванну не втримає, хоч як старався б зварник. Техніка вертикалі — зварювання знизу вгору, позначення PA–PG — положення зварювання.
Техніка: тягнути чи штовхати, виліт, ролики

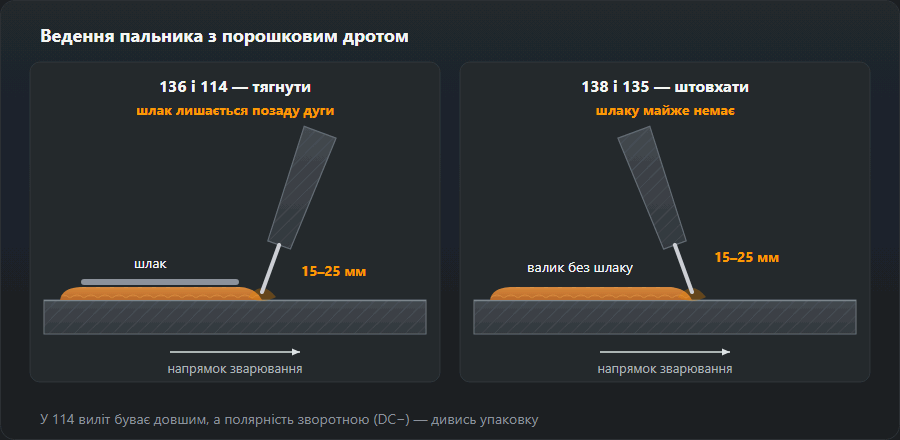
Дріт зі шлаком (136, 114) тягнуть, як покритий електрод: пальник нахилений назад, дуга спрямована на передній край ванни. Якщо штовхати, шлак затікає перед дугу й лишається закатаним під валиком. Металопорошковий 138 ведуть як суцільний — злегка штовхаючи, шлаку майже немає.
Виліт 15–25 мм тримають сталим. Якщо вкоротити його по ходу шва, змінюється омічне нагрівання дроту й дуга одразу стає жорсткішою; якщо витягнути понад норму — валик холодний, мілкий, з'являються пори. Для 114 виробники зазвичай дають виліт іще більший — цифра з упаковки головніша.
Ролики подавального механізму. Трубчастий дріт м'який: у гладкому V-ролику він прослизає, а за сильного притиску сплющується, заклинює в каналі й приварюється до наконечника. Для порошкового ставлять ролики з насічкою й притискають рівно настільки, щоб дріт перестав прослизати. Усі причини «дріт став» — проблеми з подаванням дроту.
Багатопрохідний шов дротом 136 — порядок
- Корінь кладуть так, щоб поверхня була опуклою або плоскою — канавки біля кромок стануть гніздами для шлаку.
- Після кожного проходу шлак збивають молотком і дочищають щіткою канавки біля стінок розділки; рутиловий шлак зазвичай відходить сам пластами.
- Оглядають кромки: підріз або гострий кут переходу зашліфовують перед наступним проходом — наступний валик його не заповнить, а лише закриє.
- Валики кладуть із перекриттям приблизно на половину попереднього — вузькому валику між двома сусідніми шлаку нікуди спливти.
- Міжпрохідну температуру тримають у межах WPS: порошковий дає більше металу за прохід, і вузол гріється швидше, ніж при 135.
Шлак, залишений між проходами, виходить на знімку як включення (301) — дефект видно лише після контролю, а виправлення означає вирізання шва.
Приклад: 10 кг наплавлення — 135 чи 136
Вузол, у який треба покласти 10 кг наплавленого металу, — це, наприклад, кілька метрів товстого стикового шва на листі 20–30 мм. Рахуємо за тими самими даними, на яких стоїть калькулятор вартості шва:
| Процес | Продуктивність, кг/год | Час на ділянці, год | Дроту купити, кг | Газ, л |
|---|---|---|---|---|
| MAG, суцільний дріт (135) | 3,2 | 3,1 | 10,8 | 730 |
| FCAW, порошковий дріт (136) | 4,2 | 2,4 | 11,8 | 640 |
На 10 кг наплавленого металу. Продуктивність і коефіцієнт — з таблиці вартості шва; газ іде лише при горінні дуги, тобто близько 30 % часу на ділянці.
Порошковий закінчує роботу за 2,4 год замість 3,1 год — економія 0,7 год на кожні 10 кг. Зате купити його треба 11,8 кг проти 10,8 кг суцільного — частина маси осердя йде у шлак і дим, а кожен кілограм дорожчий. Розрахунок простий: якщо година зварника з накладними коштує більше, ніж різниця в ціні дроту на ці 10 кг, порошковий окупається. На коротких швах по тонкому листу кілограмів замало, щоб зекономлені хвилини перекрили дорожчий дріт. Скільки металу з'їсть конкретна розділка — калькулятор наплавлення.
Типові помилки з порошковим дротом і як їх побачити
- Пори по всій довжині. Найчастіше вологий дріт, задовгий виліт або протяг при 136. При 114 — закороткий виліт і низька напруга. Докладніше — пори у шві.
- Газові сліди на поверхні — довгасті заглибини під шлаком, «хробачки». Ознака того, що газ не встиг вийти до застигання шлаку: волога в дроті, брудний метал, велика швидкість подавання за низької напруги.
- Шлакові включення між проходами. Штовхання замість протягування, недочищені канавки, завузькі валики в глибокій розділці.
- Несплавлення за холодної дуги. Продуктивність порошкового підштовхує вести швидко; валик виглядає акуратно, а на зламі немає проплавлення в стінку. Перевірка — пробний злам перед роботою на конструкції.
- Прихоплення наконечника й ривки дроту. Зім'ятий у роликах дріт, короткий виліт, неправильна полярність.
Зберігання порошкового дроту
Флюсове осердя тягне вологу з повітря, а водень із цієї вологи потрапляє у шов. Дріт із замком (трубка, згорнута зі стрічки) до цього чутливіший за безшовний: поздовжній шов пропускає повітря до порошку. Котушку тримають у рідній упаковці до дня встановлення, а зняту на ніч ховають у пакет або суху шафу. Прожарювання — лише якщо його передбачає виробник і за його температури: не кожен дріт це витримує. Для основних дротів H5 на відповідальних конструкціях правило жорстке — дріт, що тиждень пролежав відкритим у неопалюваному цеху, уже не гарантує клас водню з упаковки.
Що далі
Базовий варіант і точка відліку — MIG/MAG. Скільки наплавленого металу візьме з’єднання — наплавлений метал і кількість проходів. Номери процесів у документації — таблиця ISO 4063.
Часті питання
Чим 136 відрізняється від 138?
Осердям дроту. У 136 всередині флюс: він дає шлак, який захищає й формує валик, але його треба відбивати. У 138 осердя металеве: шлаку практично немає, поверхня виходить чистіша, зате формування валика слабше, а вимоги до газу вищі. Обидва працюють у захисті активного газу.
Самозахисний дріт 114 гірший?
Не гірший, а для іншого. 114 не потребує балона, тому виграє в полі й на вітрі, де газовий захист усе одно здуло б. Платять за це більшою кількістю диму й зазвичай меншою ударною в’язкістю шва. У цеху без вітру 136 з газом дає кращий результат.
Чому порошковий дріт плавиться швидше за суцільний?
Бо струм іде лише по тонкій оболонці, а не по всьому перерізу. Густина струму в цій оболонці вища, ніж у суцільному дроті того самого діаметра, тому кінчик нагрівається швидше й продуктивність наплавлення росте — за тих самих налаштувань апарата.
Чи можна варити порошковим дротом без газу?
Лише самозахисним, тобто процесом 114 — у його маркуванні за EN ISO 17632 на місці газу стоїть літера N. Дріт 136 і 138 без газу дасть пористий крихкий шов: його осердя не розраховане захищати ванну від повітря.
Яку полярність ставити для порошкового дроту?
Ту, що вказана на упаковці. Дроти 136 і 138 зазвичай працюють на плюсі на пальнику (DC+), багато самозахисних 114 — на мінусі (DC−). У напівавтоматі для цього перекидають провід пальника й кабель маси на клемах усередині апарата.
Чи треба збивати шлак із порошкового між проходами?
Так, у 136 і 114 після кожного проходу: шлак збивають молотком і дочищають щіткою канавки біля кромок. Залишений шлак дає включення (301), яке видно лише на знімку. У 138 шлаку сліди, вистачає щітки.
Як зрозуміти, що порошковий дріт підходить для вертикалі?
За цифрою положення в маркуванні: в EN ISO 17632 «1» — усі положення, «2» — усі, крім зверху вниз; в AWS друга цифра «1» (наприклад E71T-1) — усі положення, «0» — лише нижнє й горизонтальне. Для вертикалі зазвичай беруть рутил зі швидким шлаком, літера P.
Оновлено: