Soldadura por arco sumergido 121: cómo funciona, flux y usos
El número 121 de la ISO 4063 es la soldadura por arco sumergido con hilo macizo, abreviada SAW. El arco salta bajo una capa de fundente granulado (flux), un cabezal guía el hilo y el soldador pasa a ser operador de una instalación. Por eso el 121 aparece en cordones largos y chapa gruesa, no en puertas ni barandillas.
Respuesta corta
El 121 es la soldadura por arco sumergido con hilo macizo: un hilo desnudo se funde en un arco tapado por flux, y el flux, ya fundido, se convierte en escoria que protege el baño. El proceso está mecanizado, da penetración profunda y alta productividad, pero sirve casi solo para las posiciones PA y PB y para cordones rectos o circulares. Lo conduce un operador cualificado según la ISO 14732, no un soldador con certificado ISO 9606-1.
Cómo transcurre el proceso
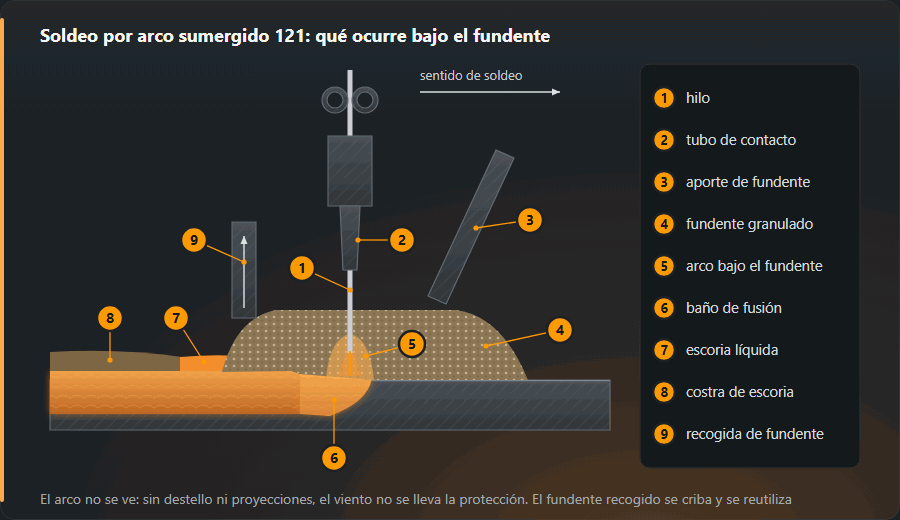
El hilo pasa de la bobina, por los rodillos de arrastre, al cabezal y a la boquilla de contacto. De una tolva cae el flux justo delante del arco o a su alrededor. Una parte se funde en escoria líquida que cubre el baño, impide el paso del aire, da forma a la superficie del cordón y frena el enfriamiento. El resto queda suelto y se puede aspirar, tamizar y reutilizar. La costra de escoria, una vez fría, se desprende sola o se pica.
Con el arco tapado no hay destello, casi no hay proyecciones y no hay gas que el viento pueda llevarse. La corriente es alta y el recorrido de la corriente por el hilo es corto, por lo que la penetración es profunda y el cordón ancho. La fuente trabaja en corriente continua o alterna, y el cabezal avanza sobre carril o carro, o se queda quieto mientras se gira la pieza.

121, 122 y 125: los subnúmeros
Todo el grupo 12 de la ISO 4063 es soldadura por arco sumergido. El número depende del electrodo:
| N.º | Denominación del proceso | Abreviatura |
|---|---|---|
| 12 | Soldeo por arco sumergido | — |
| 121 | Soldeo por arco sumergido con hilo macizo | SAW |
| 122 | Soldeo por arco sumergido con electrodo de banda | SAW |
| 125 | Soldeo por arco sumergido con hilo tubular | SAW |
El más frecuente es el hilo macizo, el 121. La banda (122) da un cordón ancho y poco profundo y se emplea, entre otros usos, para recargues; el hilo tubular (125) cambia la composición del metal depositado a través de su núcleo. La ISO 4063 tiene más números en el grupo 12 para variantes con varios hilos o aporte de polvo; la lista completa está en la tabla de la ISO 4063.
Dónde se utiliza
El proceso compensa cuando el cordón es largo, recto o circular y el metal grueso: vigas armadas de chapa (los cordones en ángulo entre ala y alma), costuras longitudinales de tubo de gran diámetro, depósitos y calderas girados sobre rodillos, virolas de torres, estructuras navales. En cordones cortos y sinuosos y en obra, el tiempo de puesta a punto de la máquina se come toda la ventaja.
El flux se mantiene en la unión por gravedad, así que el abanico de posiciones es estrecho: PA para uniones a tope y PB para ángulos. La PC exige medidas especiales y la vertical y el techo quedan descartados. Las demás posiciones se tratan en la página posiciones de soldeo; lo normal es girar la pieza para que el cordón quede en PA.
En qué se diferencia del 135 y el 136
| Característica | 121 | 135 / 136 |
|---|---|---|
| Protección | flux y escoria | gas (el 136 añade escoria) |
| Arco | oculto | visible |
| Guiado | cabezal, operador | antorcha en la mano |
| Posiciones | PA, PB | todas |
| Penetración y productividad | profunda, alta en cordón largo | menores, pero más flexible |
| Viento | apenas molesta | se lleva el gas de protección |
| Extras | flux que secar y recuperar | botella y manorreductor |
Los tres procesos con gas se comparan en la página 135, 136 y 138: diferencias; el hilo tubular tiene la suya, soldadura con hilo tubular 136. Lo básico del semiautomático está en MIG/MAG.
En la calculadora de aporte térmico el arco sumergido tiene el rendimiento térmico más alto de los procesos por arco: k = 1,0 frente a 0,8 de MAG 135 y MMA 111 y 0,6 de TIG 141. Con la misma intensidad, tensión y velocidad, el 121 mete en la unión 1,25 veces más calor que el 135: el arco arde bajo el fundente y pierde poco por radiación.
| Proceso | ISO 4063 | k |
|---|---|---|
| Soldeo por arco sumergido con hilo macizo SAW | 121 | 1,0 |
| Soldeo manual por arco con electrodo revestido MMA · SMAW | 111 | 0,8 |
| Soldeo MAG con hilo macizo en gas activo MAG · GMAW | 135 | 0,8 |
| Soldeo MAG con hilo tubular con fundente FCAW | 136 | 0,8 |
| Soldeo TIG con varilla maciza TIG · GTAW | 141 | 0,6 |
| Soldeo por plasma | 15 | 0,6 |
Intensidad, tensión y velocidad para el 121 dependen del diámetro del hilo, del fundente y de la instalación. Aquí no hay tabla de esos ajustes: toma los valores de partida de las hojas técnicas del hilo y del fundente y calcula el aporte térmico en la calculadora.
Flux: fundidos y aglomerados
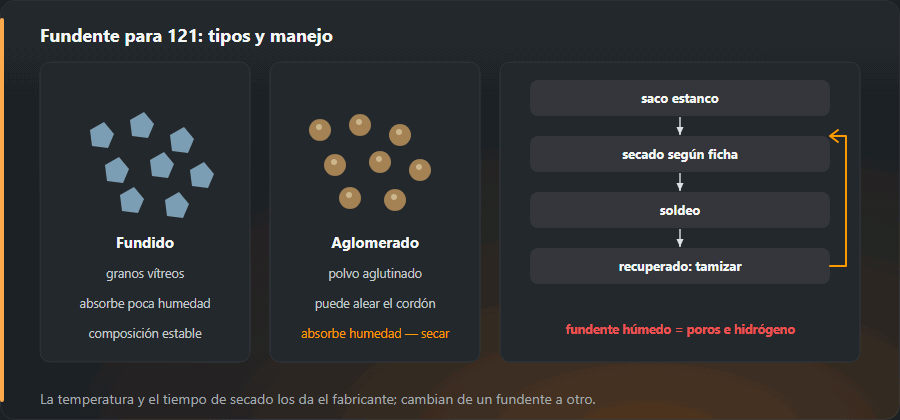
El flux no es un complemento del hilo, sino la mitad del conjunto. La ISO 14174 los clasifica por método de fabricación y tipo químico. Los fundidos son granos vítreos y quebradizos, absorben poca humedad y tienen composición estable. Los aglomerados son polvo unido en granos; pueden aportar al metal depositado elementos de aleación y desoxidantes, pero absorben humedad y hay que secarlos. También existen los mixtos. La composición decide el aspecto del cordón y la tenacidad del metal depositado.
Un flux húmedo significa poros en el cordón e hidrógeno, que favorece la fisuración en frío. La temperatura y el tiempo de secado los da la ficha del fabricante; aquí no damos una cifra única porque cambia de un flux a otro. La regla: guardar el flux en sacos cerrados, usar o volver a secar lo abierto y tamizar el recuperado para quitarle polvo y restos de escoria.

Hilos y designación
Para aceros no aleados y de grano fino, la pareja de hilo y flux se describe en la
ISO 14171. Un ejemplo de cómo se construye la designación (no es una recomendación):
S 46 4 AB S2Si. S es el proceso SAW, 46 el grupo de resistencia del metal
depositado, 4 la temperatura del ensayo de resiliencia, AB el tipo de flux (aluminato
básico según la ISO 14174) y S2Si el hilo. Flux e hilo se eligen en pareja y se anotan
juntos en el WPS: cambiar de marca de flux es cambiar de procedimiento.
Defectos típicos
- Porosidad: flux húmedo, óxido y aceite en los bordes, capa de flux demasiado fina; véase poros en el cordón.
- Falta de fusión y de penetración: velocidad inadecuada, posición del hilo respecto al chaflán; véase falta de fusión.
- Inclusiones de escoria: en uniones multipasada, cuando el chaflán es estrecho y la escoria se queda en el rincón entre pasadas.
- Fisuras en caliente en el eje del cordón: cuando el cordón es profundo y estrecho; véase fisuras en el cordón.
- Mordeduras: velocidad o corriente demasiado altas.
Los tamaños admisibles los fija la ISO 5817, y los nombres y números de las imperfecciones están reunidos en la tabla de la ISO 6520-1.
Seguridad frente al arco abierto
Un arco tapado supone menos radiación, proyecciones y humo que el electrodo revestido o el MAG, pero no cero. Quedan: humo del flux y del hilo (la ventilación sigue siendo necesaria; véase humos de soldadura), escoria y flux calientes, tensión en vacío alta y corrientes grandes, cabezales y posicionadores en movimiento, piezas pesadas en el puente grúa. Los granos de flux en el suelo ruedan como bolas. La protección ocular y la ropa siguen siendo necesarias en toda operación en la que el arco pueda asomar; véase equipos de protección individual.
Cualificación del operador y del procedimiento
El certificado de soldador ISO 9606-1 no se extiende a la instalación. Al operador que prepara y vigila el soldeo mecanizado o automático se le cualifica según la ISO 14732; la norma admite varias vías, entre ellas el reconocimiento a través del ensayo del procedimiento. El procedimiento 121 entra en los documentos como cualquier otro: un pWPS preliminar, sus ensayos según la ISO 15614-1 con el informe WPQR y, en el taller, un WPS con el número del proceso, la pareja de hilo y flux y la posición. El examen manual se describe en la página cualificación del soldador ISO 9606.
Normas y referencias
Edición de la norma, apartado o tabla y lo que toma de ellos esta página. Los números se han comprobado en los índices que publican los editores de normas; los textos completos los venden los organismos de normalización.
- EN ISO 4063:2023, apartado 5.2 — los números del soldeo por arco sumergido del grupo 12 (121, 122, 125)
- EN ISO 14174:2019, apartados 5.2, 5.3 — el método de fabricación y el tipo de fundente (p. ej. AB)
- EN ISO 15614-1:2017+A1:2019, apartado 8.5.1 — el rango propio del soldeo por arco sumergido (proceso 12)
Preguntas frecuentes
¿Qué es el proceso de soldadura 121?
Según la ISO 4063, el 121 es la soldadura por arco sumergido con hilo macizo, SAW en inglés (UP en Alemania). El arco salta entre un hilo desnudo y la pieza bajo una capa de flux granulado, de modo que no se ve, y la escoria líquida aísla el baño del aire. Es un proceso mecanizado o automático que se usa en cordones largos y chapa gruesa.
¿En qué posiciones se suelda por arco sumergido?
Prácticamente solo en plana PA y, en soldaduras en ángulo, en horizontal-vertical PB. El flux se queda sobre la unión por su propio peso y en vertical o en techo se caería. La posición PC solo es posible reteniendo el flux de forma especial; lo habitual es girar la pieza en un posicionador para que el cordón quede en plana.
¿Basta un certificado ISO 9606-1 para soldar por arco sumergido?
No. La ISO 9606-1 cualifica al soldador que trabaja a mano o con pistola semiautomática. Quien prepara y conduce un cabezal mecanizado es operador de soldeo y se cualifica según la ISO 14732. El procedimiento se cualifica aparte, casi siempre según la ISO 15614-1.
¿Hace falta careta en el arco sumergido?
El arco queda tapado por el flux, así que hay mucha menos radiación y proyecciones que con arco abierto. Aun así hace falta protección ocular al preparar el cabezal, al inicio del cordón y donde la capa de flux es fina y el arco aflora. La escoria y el flux calientes exigen además guantes y ropa de protección.
¿En qué se diferencia el 121 del 135?
En la protección y en la mecanización. En el 135 protege el gas y el soldador guía la antorcha con la mano en cualquier posición. En el 121 protegen el flux y la escoria, un cabezal sobre carro o columna mueve el hilo y se suelda sobre todo en PA y PB. A cambio, el 121 da penetración profunda y gran productividad en cordones largos.
Actualizado: