Spawanie łukiem krytym 121: jak działa, topniki, zastosowanie
Numer 121 w ISO 4063 to spawanie łukiem krytym drutem litym, w skrócie SAW. Łuk pali się pod warstwą sypkiego topnika, głowica sama prowadzi drut, a spawacz zamienia się w operatora maszyny. Dlatego 121 spotkasz przy długich spoinach i grubych blachach, a nie przy bramie czy balustradzie.

Krótka odpowiedź
121 to spawanie łukiem krytym drutem litym: goły drut topi się w łuku zakrytym topnikiem, który po stopieniu staje się żużlem i osłania jeziorko. Proces jest zmechanizowany, głęboko przetapia materiał i daje dużą wydajność, ale nadaje się prawie wyłącznie do pozycji PA i PB oraz do prostych lub okrągłych spoin. Obsługuje go operator kwalifikowany według ISO 14732, a nie spawacz z ISO 9606-1.
Jak przebiega proces
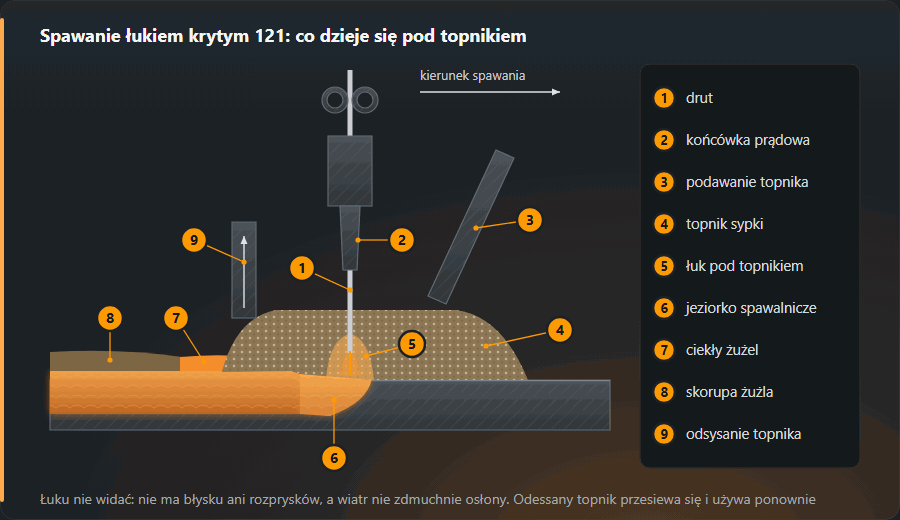
Drut ze szpuli przechodzi przez rolki podające do głowicy i końcówki prądowej. Tuż przed łukiem lub wokół niego z kosza sypie się topnik. Część topnika topi się i tworzy płynny żużel, który przykrywa jeziorko, chroni je przed powietrzem, kształtuje lico i spowalnia stygnięcie. Reszta topnika zostaje sypka i można ją zassać z powrotem, przesiać i użyć ponownie. Skorupa żużla po ostygnięciu odpada sama albo się ją odbija.
Skoro łuk jest zakryty, nie ma błysku, prawie nie ma rozprysku i nie ma gazu, który mógłby zdmuchnąć wiatr. Prąd jest duży, a droga prądu w drucie krótka, dlatego przetop jest głęboki, a ścieg szeroki. Spawarka pracuje na prądzie stałym lub przemiennym, a głowica jedzie po szynie, wózku lub porusza się razem z obracanym elementem.

121, 122 i 125: podnumery
Cała grupa 12 w ISO 4063 to spawanie łukiem krytym. Numer zależy od elektrody:
| Nr | Nazwa procesu | Skrót |
|---|---|---|
| 12 | Spawanie łukiem krytym | — |
| 121 | Spawanie łukiem krytym drutem litym | SAW |
| 122 | Spawanie łukiem krytym taśmą | SAW |
| 125 | Spawanie łukiem krytym drutem proszkowym | SAW |
Najczęstszy jest drut lity, czyli 121. Taśma (122) daje szeroki, płytki ścieg i bywa używana do napawania, drut proszkowy (125) zmienia skład stopiwa przez rdzeń. W ISO 4063 są jeszcze dalsze numery grupy 12 dla odmian z kilkoma drutami czy dodatkiem proszku; cały wykaz jest w tabeli ISO 4063.
Gdzie się stosuje
Proces opłaca się tam, gdzie spoina jest długa, prosta lub okrągła, a materiał gruby: belki spawane z blach (spoiny pachwinowe pasa ze środnikiem), wzdłużne szwy rur dużej średnicy, zbiorniki i kotły z obrotem na rolkach, sekcje wież, elementy okrętowe. Przy krótkich, krętych spoinach i pracach w terenie czas na ustawienie maszyny zjada cały zysk.
Topnik trzyma się spoiny własnym ciężarem, więc zakres pozycji jest wąski: PA dla spoin czołowych i PB dla pachwinowych. PC wymaga specjalnych rozwiązań, a pion i sufit odpadają. Pozostałe pozycje opisuje strona pozycje spawania; zwykle element obraca się tak, żeby spoina leżała w PA.
Czym różni się od 135 i 136
| Cecha | 121 | 135 / 136 |
|---|---|---|
| Osłona | topnik i żużel | gaz (136 dodatkowo żużel) |
| Łuk | niewidoczny | widoczny |
| Prowadzenie | głowica, operator | uchwyt w ręku |
| Pozycje | PA, PB | wszystkie |
| Przetop i wydajność | głęboki, duża na długiej spoinie | mniejsze, ale elastyczniejsze |
| Wiatr | mało groźny | zdmuchuje osłonę gazową |
| Dodatkowo | topnik do suszenia i odzysku | butla i reduktor |
Szczegóły samych 135, 136 i 138 są na stronie 135, 136 i 138 — różnice, a przy drucie proszkowym — na stronie drut proszkowy 136/138. Podstawy półautomatu MAG: MIG/MAG.
W kalkulatorze energii liniowej łuk kryty ma najwyższą sprawność cieplną z procesów łukowych: k = 1,0 wobec 0,8 dla MAG 135 i MMA 111 oraz 0,6 dla TIG 141. Przy tym samym prądzie, napięciu i prędkości spawania 121 wprowadza więc w złącze 1,25 razy więcej ciepła niż 135: łuk pali się pod topnikiem i mało ciepła ucieka promieniowaniem.
| Proces | ISO 4063 | k |
|---|---|---|
| Spawanie łukiem krytym drutem litym SAW | 121 | 1,0 |
| Spawanie łukowe elektrodą otuloną MMA · SMAW | 111 | 0,8 |
| Spawanie MAG drutem litym w osłonie gazu aktywnego MAG · GMAW | 135 | 0,8 |
| Spawanie MAG drutem proszkowym topnikowym FCAW | 136 | 0,8 |
| Spawanie TIG spoiwem litym TIG · GTAW | 141 | 0,6 |
| Spawanie plazmowe | 15 | 0,6 |
Prąd, napięcie i prędkość dla 121 zależą od średnicy drutu, topnika i urządzenia. Tabeli takich parametrów tu nie ma — wartości wyjściowe bierz z kart katalogowych drutu i topnika, a energię liniową licz w kalkulatorze.
Topniki: topione i aglomerowane
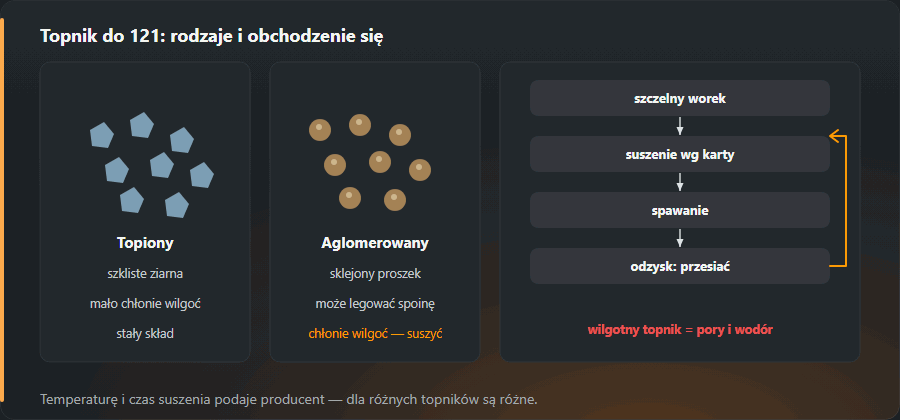
Topnik nie jest dodatkiem do drutu, tylko połową zestawu. Według ISO 14174 dzieli się go ze względu na sposób wytwarzania i skład chemiczny. Topione mają szklistą, kruchą strukturę, słabo chłoną wilgoć i są stabilne w składzie. Aglomerowane są sklejonymi ziarnami proszku, mogą dawać stopiwu dodatki stopowe i odtleniacze, ale chłoną wilgoć i trzeba je suszyć. Są też mieszane. Od składu zależy, czy ścieg wychodzi ładniejszy, a stopiwo bardziej odporne na uderzenie.
Wilgotny topnik to pory w spoinie i wodór, który sprzyja pęknięciom zimnym. Temperaturę i czas suszenia podaje karta producenta; nie wpisujemy tu jednej liczby, bo dla różnych topników są różne. Zasada: topnik trzymać w szczelnych workach, otwarte partie zużyć albo wysuszyć, a odzyskany przesiać z pyłu i resztek żużla.

Druty i oznaczenia
Dla stali niestopowych i drobnoziarnistych zestaw drut + topnik opisuje norma
ISO 14171. Przykład budowy oznaczenia (nie rekomendacja): S 46 4 AB S2Si.
S to proces SAW, 46 — grupa wytrzymałości stopiwa, 4 — temperatura próby udarności (47 J w −40 °C),
AB — typ topnika (aluminianowo-zasadowy według ISO 14174), S2Si — drut. Topnik i drut
dobiera się parą i zapisuje w WPS razem: zmiana marki topnika to zmiana
technologii.
Typowe wady
- Pory — wilgotny topnik, rdza i olej na krawędziach, za cienka warstwa topnika; zob. pory w spoinie.
- Brak przetopu i przyklejenia — zła prędkość, położenie drutu względem rowka; zob. przyklejenie spoiny.
- Wtrącenia żużla — w spoinach wielościegowych, gdy rowek jest wąski, a żużel zostaje w kącie między ściegami.
- Pęknięcia gorące w osi ściegu — gdy ścieg jest głęboki i wąski; zob. pęknięcia spoin.
- Podtopienia — za duża prędkość lub prąd.
Dopuszczalne wielkości określa ISO 5817, a nazwy i numery niezgodności zestawia tabela ISO 6520-1.
BHP w porównaniu z łukiem odkrytym
Zakryty łuk oznacza mniej promieniowania, rozprysku i dymu niż przy MMA czy MAG, ale nie zero. Zostają: dym z topnika i drutu (wentylacja nadal obowiązuje; zob. dym spawalniczy), gorący żużel i topnik, wysokie napięcie jałowe i duże prądy, ruchome głowice i obrotniki, ciężkie elementy na suwnicy. Ziarna topnika na posadzce są śliskie jak kulki. Ochrony oczu i odzieży nadal wymaga się przy każdej czynności, przy której łuk może się odsłonić; zob. środki ochrony indywidualnej.
Kwalifikacja operatora i technologii
Świadectwo spawacza ISO 9606-1 nie obejmuje maszyny. Operatora, który programuje i nadzoruje spawanie zmechanizowane lub automatyczne, kwalifikuje ISO 14732; norma dopuszcza kilka dróg, m.in. przez uznanie technologii. Technologia 121 trafia do dokumentów jak każda inna: wstępna pWPS, jej badania według ISO 15614-1 i sprawozdanie WPQR, a na hali instrukcja WPS z numerem procesu, parą drut–topnik i pozycją. Egzamin ręczny opisuje strona egzamin spawacza ISO 9606.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 4063:2023, pkt 5.2 — numery spawania łukiem krytym w grupie 12 (121, 122, 125)
- EN ISO 14174:2019, pkt 5.2, 5.3 — sposób wytwarzania i typ topnika (np. AB)
- EN ISO 15614-1:2017+A1:2019, pkt 8.5.1 — zakres właściwy dla spawania łukiem krytym (proces 12)
Częste pytania
Co to jest metoda 121?
Według ISO 4063 numer 121 oznacza spawanie łukiem krytym drutem litym, w skrócie SAW (UP w Niemczech). Łuk pali się między drutem a materiałem rodzimym pod warstwą sypkiego topnika, więc go nie widać, a jeziorko jest zamknięte od powietrza przez płynny żużel. To proces zmechanizowany lub zautomatyzowany, stosowany do długich spoin i grubych blach.
W jakich pozycjach spawa się łukiem krytym?
Praktycznie tylko w pozycji podolnej PA oraz — dla spoin pachwinowych — w nabocznej PB. Topnik leży na spoinie pod własnym ciężarem, więc w pionie i nad głową by się wysypał. Pozycja PC jest możliwa tylko przy specjalnym zabezpieczeniu topnika i zwykle się jej unika, obracając element na pozycjonerze.
Czy do spawania łukiem krytym wystarczy świadectwo ISO 9606-1?
Nie. Świadectwo ISO 9606-1 dotyczy spawacza pracującego ręcznie lub półautomatem. Kto ustawia i obsługuje głowicę zmechanizowaną, jest operatorem spawania i kwalifikuje się według ISO 14732. Sama technologia musi być oddzielnie uznana, najczęściej według ISO 15614-1.
Czy przy spawaniu łukiem krytym potrzebna jest przyłbica?
Łuk jest przykryty topnikiem, więc promieniowania i rozprysku jest wyraźnie mniej niż przy łuku odkrytym. Mimo to okulary ochronne lub przyłbica są potrzebne przy ustawianiu głowicy, na początku spoiny i wszędzie tam, gdzie warstwa topnika bywa za cienka i łuk się „przebija”. Gorący żużel i topnik wymagają też rękawic i odzieży ochronnej.
Czym różni się 121 od 135?
Osłoną i stopniem mechanizacji. W 135 jeziorko chroni gaz, a spawacz prowadzi uchwyt ręką w każdej pozycji. W 121 chroni je topnik i żużel, drut posuwa głowica na wózku lub wysięgniku, a spawa się głównie w PA i PB. Za to 121 daje głęboki przetop i dużą wydajność na długich spoinach.
Aktualizacja: