pWPS: wstępna instrukcja technologiczna
pWPS wygląda jak gotowa instrukcja i zawiera dokładnie te same pola — różni się jednym: nikt jeszcze nie sprawdził, czy zapisane w niej parametry dają spoinę spełniającą wymagania. To propozycja, nie dowód.
Krótka odpowiedź
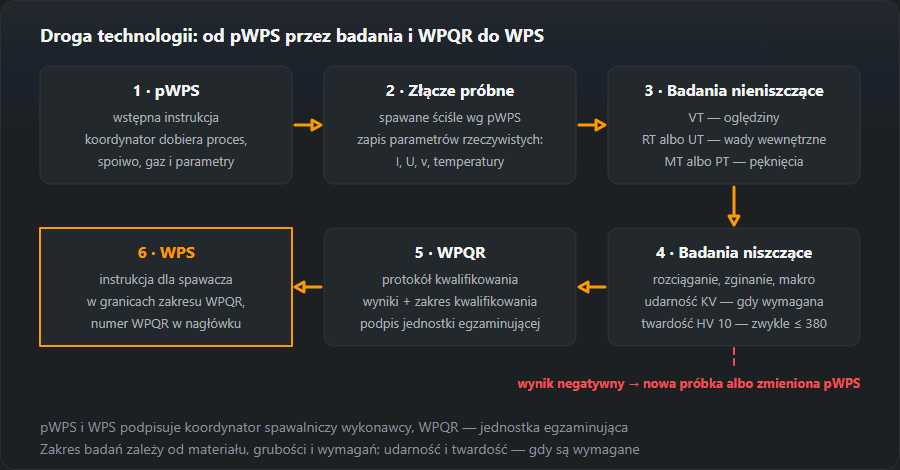
pWPS (preliminary Welding Procedure Specification) to projekt instrukcji technologicznej. Technolog rozpisuje w nim proces, materiał, ukosowanie, parametry prądowe, gaz, podgrzewanie i kolejność ściegów — wszystko to, co znajdzie się w gotowej WPS. Następnie według pWPS spawa się próbkę, próbka przechodzi badania, i jeśli je przejdzie, powstaje protokół WPQR, a instrukcja staje się pełnoprawną WPS.
Trzy dokumenty w jednym zdaniu: pWPS proponuje, WPQR dowodzi, WPS obowiązuje.
Skąd biorą się w niej liczby
pWPS nie jest zgadywaniem — każde pole ma swoje źródło. To właśnie ta część pracy odróżnia technologa od operatora:
| Pole instrukcji | Skąd wartość |
|---|---|
| Proces wg ISO 4063 | Wybór technologa — numery procesów |
| Grupa materiału wg ISO/TR 15608 | Z atestu stali; grupa decyduje o zakresie kwalifikacji |
| Przygotowanie brzegów wg ISO 9692-1 | Grubość i dostęp — ukosowanie |
| Prąd, napięcie, biegunowość | Średnica elektrody lub drutu — kalkulator prądu |
| Energia liniowa | Prąd, napięcie i prędkość — kalkulator energii liniowej |
| Podgrzewanie wstępne wg EN 1011-2 | Równoważnik węgla i grubość — kalkulator podgrzewania |
| Gaz osłonowy wg ISO 14175 | Materiał i proces — dobór gazu |
| Liczba i układ ściegów | Przekrój rowka — stopiwo i liczba ściegów |
Im staranniej rozpisany pWPS, tym większa szansa, że próbka przejdzie badania za pierwszym razem. Nieudane badanie technologii to koszt materiału, laboratorium i czasu — dlatego na tym etapie oszczędzać się nie opłaca.
Jak wypełnić pWPS: przykład pole po polu
Zadanie z warsztatu: złącze doczołowe blach z S355 o grubości 10 mm, proces 135 (MAG drutem litym w osłonie gazu aktywnego), pozycja podolna PA, dostęp z dwóch stron. Taki formularz składa generator pWPS — poniżej pole po polu: co w nim stoi i skąd ta wartość się wzięła.
| Pole | Wartość w przykładzie | Skąd się bierze |
|---|---|---|
| Proces | 135 (MAG) | Wybór pod produkcję. Każdy proces kwalifikuje się osobno: próbka 135 nie obejmuje 136 |
| Materiał podstawowy | S355, grupa 1.2 wg ISO/TR 15608 | Atest stali; grupa decyduje o spoiwie i o tym, jakie stale obejmie kwalifikacja |
| Złącze i grubość | Doczołowe, blacha, t = 10 mm | Rysunek i plan próbki; grubość próbki wyznacza przyszły zakres |
| Pozycja | PA | Plan próbki (zob. niżej, jak go ułożyć) |
| Ukosowanie | V, kąt 50–60°, odstęp 1–3 mm, próg 1–2 mm | Grubość i dostęp z dwóch stron — przygotowanie brzegów |
| Spoiwo | EN ISO 14341-A G 46 4 M21 4Si1, drut Ø 1,2 mm | Klasyfikacja pod grupę 1.2 i gaz M21; średnica pod grubość i parametry |
| Gaz osłonowy | M21 — ArC-18 (ISO 14175), 16–18 l/min | Proces i materiał; ten sam gaz widnieje w oznaczeniu drutu |
| Biegunowość | DC+ (drut na plusie) | Standard przy MAG drutem litym |
| Prąd i napięcie | 220–280 A, 26–29 V | Wiersz „8–10 mm” tabeli parametrów MAG serwisu — zakres orientacyjny, nie pomiar |
| Ściegi | Wielościegowa | Rowka V na 10 mm nie wypełni się jednym ściegiem; liczba ściegów wpływa na zakres |
| Podgrzewanie wstępne | Niewpisane | Dla grupy 1.2 do 20 mm generator go nie narzuca; dokładnie — wg EN 1011-2 z CE wytopu: równoważnik węgla i podgrzewanie |
| Temperatura międzyściegowa | Maks. 250 °C | Ograniczenie generatora dla tej grupy |
| Obróbka cieplna | Nie wymagana | Dla grupy 1.2 generator jej nie przewiduje |
| Energia liniowa | puste | Zależy od prędkości spawania mierzonej na próbce — kalkulator energii liniowej |
| Nr WPS / WPQR | puste | Numer WPQR pojawi się dopiero po badaniach |
| Wytwórca, spawacz, data, podpis | puste | Wypełniacie u siebie: firma, spawacz próbki, koordynator spawania |
Puste pola to nie niedoróbka, tylko uczciwość instrukcji: energię liniową przed próbką można wpisać jedynie zmyślając prędkość. Jeśli próbka według tej pWPS przejdzie badania, spoina wielościegowa na 10 mm da zakres grubości 3–20 mm; gdyby była jednościegowa — tylko 5–13 mm. Sprawdzicie to w kalkulatorze zakresu WPQR.
Jedno zastrzeżenie: 220–280 A i 26–29 V to zakres startowy dla tej grubości. Do WPQR trafiają rzeczywiste prąd i napięcie zmierzone przy spawaniu próbki — i to one razem z prędkością wyznaczają energię liniową, od której liczy się tolerancję w produkcji.
Od pWPS do WPS krok po kroku
Poniżej standardowa droga przy kwalifikowaniu przez badanie wg EN ISO 15614-1. Każdy krok ma swojego wykonawcę i swój dokument wyjściowy — przy audycie łańcuch sprawdza się właśnie po tych papierach.
- Dane wejściowe. Koordynator spawania wytwórcy zbiera, co będzie spawane: gatunki stali i ich grupy, zakres grubości i średnic, pozycje, wymagania zamawiającego i normy wyrobu (czy wymagana jest udarność i twardość, jaki poziom EN ISO 3834). Wynik — lista tego, co ma objąć przyszły zakres.
- pWPS. Koordynator opracowuje i podpisuje instrukcję: proces, ukosowanie, spoiwo, gaz, zakresy prądu i napięcia, podgrzewanie, temperatura międzyściegowa, kolejność ściegów. Wynik — pWPS z własnym numerem.
- Uzgodnienie. Wytwórca wybiera jednostkę egzaminującą (examining body) albo egzaminatora i z wyprzedzeniem omawia z nią pWPS, wymiary złącza próbnego i zakres badań. Wynik — uzgodniona pWPS i plan badań.
- Spawanie próbki. Spawacz wykonuje złącze według pWPS w obecności egzaminatora lub inspektora. Dla każdego ściegu zapisuje się rzeczywisty prąd i napięcie, prędkość spawania (długość ściegu i czas jego wykonania), temperaturę podgrzania i międzyściegową, przepływ gazu. Wynik — zapis rzeczywistych parametrów i oznakowana próbka.
- Badania nieniszczące. Laboratorium wykonuje VT, potem RT albo UT i badanie powierzchni MT lub PT. Wynik — protokoły NDT.
- Badania niszczące. Laboratorium wycina i bada próbki — rozciąganie, zginanie, makro, przy wymaganiach udarność i twardość; jakie dokładnie i wg jakich norm — na stronie WPQR. Wynik — protokoły badań.
- WPQR. Jednostka egzaminująca ocenia wyniki, z rzeczywistych parametrów próbki wyznacza zakres kwalifikowania i podpisuje protokół. Wynik — WPQR.
- WPS. Koordynator wydaje jedną lub kilka instrukcji roboczych w granicach zakresu, z numerem WPQR w nagłówku. Wynik — WPS na stanowisku.

Gdy próbka nie przejdzie badań
Najpierw z protokołów ustala się przyczynę. Jeśli zawiniło wykonanie — brudne brzegi, zły odstęp, błąd spawacza — po uzgodnieniu z jednostką egzaminującą próbkę spawa się ponownie według tej samej pWPS. Jeśli wada wynika z samej technologii (parametry, spoiwo, podgrzewanie, ukosowanie), koordynator zmienia pWPS — nową rewizją albo nowym numerem — i cykl zaczyna się od nowa od spawania próbki. Wyniki nieudanej próbki nie przechodzą do WPQR, ale protokoły warto zachować: podpowiadają, co dokładnie zmienić.
Badanie technologii wg EN ISO 15614 to najczęstsza, ale nie jedyna droga. EN ISO 15607 dopuszcza także kwalifikowanie na podstawie badanych materiałów dodatkowych (15610), wcześniejszego doświadczenia spawalniczego (15611), standardowej instrukcji (15612) oraz badania przedprodukcyjnego (15613). Wybór drogi należy do wykonawcy, ale to zamawiający i norma wyrobu decydują, które z nich są w danym przypadku dopuszczalne.
Jak zaplanować złącze próbne, żeby objęło produkcję
Próbka jest droga, dlatego jej parametry dobiera się pod produkcję, a nie „tak, jak wygodnie spawać”. Cztery decyzje przesądzają prawie o wszystkim:
- Grubość. Próbka doczołowa wielościegowa t = 10 mm obejmuje 3–20 mm, t = 12 mm — 3–24 mm, t = 20 mm — 10–40 mm. Jeśli warsztat spawa od 4 do 30 mm, jedna próbka nie wystarczy: para 10 i 20 mm razem obejmuje 3–40 mm.
- Pozycja. Dopóki nie ma wymagań udarności i twardości, próbka w jednej pozycji obejmuje wszystkie. Gdy takie wymagania są, pozycja zaczyna wpływać na zakres — trzeba to uwzględnić przed spawaniem.
- Blacha czy rura. Próbka na rurze obejmuje rury od 0,5·D. Próbka na blasze obejmuje rury dopiero od określonej średnicy — powyżej 150 mm, a w części pozycji od 500 mm — więc do małych rur potrzebna jest próbka rurowa.
- Podgrzewanie i temperatura międzyściegowa. W produkcji podgrzewanie może być o 50 °C niższe niż na próbce, a temperatura międzyściegowa do 50 °C wyższa (poza grupami 8, 10, 41–48). Czyli próbki nie warto grzać mocniej, niż warsztat realnie zapewni, ani sztucznie zaniżać temperatury międzyściegowej.
Szczegółowe omówienie zakresów — grubość, średnica, energia liniowa, grupy materiałów — na stronie WPQR i w kalkulatorze zakresu.
Najczęstsze błędy w pWPS
- Parametry, których nie da się utrzymać w danej pozycji. Zakres prądu dla pozycji podolnej przepisany do instrukcji na pionową albo pułapową. Widać to od razu na próbce: spawacz wychodzi poza zakres i rzeczywiste parametry rozjeżdżają się z instrukcją.
- Spoiwo o niewłaściwej klasyfikacji. Drut albo elektroda nie pasują do grupy materiału podstawowego lub do wymagania udarności. Sprawdza się to, porównując oznaczenie spoiwa z grupą materiału i wymaganiami wyrobu.
- Zapomniane podgrzewanie. Przy grubym materiale albo stali o podwyższonym równoważniku węgla nikt nie policzył CE i nie wpisał podgrzewania. Skutek — ryzyko pęknięć zimnych, które wyjdą na zgładzie makro albo w twardości SWC.
- Za wąska próbka. Grubość i pozycję wybrano z wygody i zakres nie obejmuje grubości ani pozycji spawanych w warsztacie. Efekt — druga próbka, której można było uniknąć.
- Niezapisane rzeczywiste parametry. Próbka zespawana, ale prądu, napięcia i prędkości ściegów nikt nie zmierzył. Bez nich nie ma z czego policzyć energii liniowej ani rzetelnie sporządzić WPQR.
- Zmyślone wartości w pustych polach. Energię liniową albo numer WPQR wpisuje się do pWPS z góry. Taka instrukcja wprowadza w błąd egzaminatora i spawacza.
- Produkcja według pWPS „zanim przyjdzie protokół”. Wszystko, co zespawano przed wydaniem WPS, zostaje bez potwierdzonej technologii.
Dlaczego nie wolno spawać na niej produkcji
Bo pWPS nie jest niczym potwierdzona. Zapisane w niej parametry mogą być poprawne — i zwykle są — ale nikt tego nie sprawdził próbą rozciągania, zginania i udarności. Spoina wykonana według niej może spełniać wymagania, lecz nie ma dokumentu, który by to wykazywał, a w konstrukcjach objętych EN 1090 albo dyrektywą ciśnieniową brak takiego dokumentu jest równoznaczny z brakiem zgodności.
Jedyne dopuszczalne spawanie według pWPS to próbka do badania technologii oraz badanie przedprodukcyjne wg EN ISO 15613, gdzie zamiast osobnej próbki bada się element odwzorowujący rzeczywistą konstrukcję.
Kto ją opracowuje
Osoba nadzoru spawalniczego wykonawcy — koordynator spawalniczy wg EN ISO 14731. Poziom jego wiedzy (IWE, IWT, IWS) dobiera się do poziomu wymagań jakości wg EN ISO 3834: przy pełnych wymaganiach potrzebny jest inżynier, przy elementarnych wystarczy niższy poziom.
To ta sama osoba, która później odpowiada za to, żeby produkcja szła zgodnie z zakwalifikowaną technologią — i to jest właściwy powód, dla którego pWPS podpisuje ktoś konkretny, a nie „dział techniczny”.
Częste pytania
Czy wolno spawać produkcję według pWPS?
Nie. pWPS służy do zespawania próbki i ewentualnie badania przedprodukcyjnego wg EN ISO 15613. Do produkcji trzeba instrukcji potwierdzonej protokołem WPQR albo zakwalifikowanej inną drogą przewidzianą w EN ISO 15607.
Czym pWPS różni się od WPS w treści?
Treścią niczym: te same pola wg EN ISO 15609-1, ta sama szczegółowość. Różnica jest w statusie — pWPS to propozycja technologa, WPS to instrukcja potwierdzona badaniami. Dlatego pWPS nie ma numeru WPQR w nagłówku, a WPS go ma.
Kto podpisuje pWPS?
Osoba nadzoru spawalniczego wykonawcy — koordynator spawalniczy wg EN ISO 14731, w praktyce IWE, IWT albo IWS zależnie od wymaganego poziomu wiedzy. To ta sama osoba, która potem odpowiada za zgodność produkcji z zakwalifikowaną technologią.
Co to jest pWPS?
pWPS to preliminary Welding Procedure Specification — wstępna instrukcja technologiczna spawania wg EN ISO 15607 i EN ISO 15609-1. To projekt przyszłej WPS: wszystkie pola są już wypełnione, ale parametrów nie potwierdziło jeszcze badanie złącza próbnego ani protokół WPQR.
Jak długo ważna jest pWPS?
pWPS nie ma terminu ważności, bo nie jest dokumentem produkcyjnym — to roboczy projekt, który żyje do zespawania próbki. Jeśli próbka przejdzie badania, na jej podstawie wydaje się WPS z numerem WPQR w nagłówku; jeśli nie przejdzie, pWPS się poprawia i spawa nową próbkę. Sam WPQR też nie ma daty ważności — obowiązuje, dopóki zmienne zasadnicze mieszczą się w zakresie kwalifikowania.
Czy pWPS można zrobić w generatorze?
Można przygotować szkic: generator pWPS na tej stronie na podstawie procesu, grupy materiału, grubości, rodzaju spoiny i pozycji podaje ukosowanie, spoiwo, gaz, zakres prądu i napięcia, temperaturę międzyściegową i zostawia puste pola, które wypełnia się dopiero po próbce. Nie zastąpi podgrzewania liczonego z równoważnika węgla konkretnego wytopu, sprawdzenia pod własną produkcję ani podpisu koordynatora spawania.
Aktualizacja: