pWPS: fișa tehnologică preliminară
Un pWPS arată ca o fișă gata făcută și conține exact aceleași câmpuri. Un singur lucru le desparte: nimeni nu a verificat încă dacă parametrii scriși în el dau o sudură care satisface cerințele. Este o propunere, nu o dovadă.
Răspuns scurt
pWPS (preliminary Welding Procedure Specification) este proiectul unei fișe tehnologice. Inginerul stabilește în el procedeul, materialul, pregătirea rostului, parametrii de curent, gazul, preîncălzirea și ordinea straturilor — tot ce va apărea în fișa WPS finală. Apoi, după pWPS, se sudează o probă, proba trece prin încercări și, dacă le trece, se emite un WPQR, iar fișa devine un WPS cu drepturi depline.
Cele trei documente într-o singură frază: pWPS propune, WPQR dovedește, WPS obligă.
De unde vin cifrele din el
Un pWPS nu este ghicit: fiecare câmp are o sursă. Tocmai această parte a muncii îl deosebește pe inginer de operator:
| Câmpul fișei | De unde vine valoarea |
|---|---|
| Procedeu conform ISO 4063 | Alegerea inginerului — numerele procedeelor |
| Grupa materialului conform ISO/TR 15608 | Din certificatul oțelului; grupa fixează domeniul calificat |
| Pregătirea rostului conform ISO 9692-1 | Grosime și acces — pregătirea rostului |
| Curent, tensiune, polaritate | Diametrul electrodului sau al sârmei — calculatorul de curent |
| Energia liniară | Curent, tensiune și viteză — calculatorul energiei liniare |
| Preîncălzirea conform EN 1011-2 | Carbon echivalent și grosime — calculatorul de preîncălzire |
| Gazul de protecție conform ISO 14175 | Material și procedeu — alegerea gazului |
| Numărul și dispunerea straturilor | Secțiunea rostului — metal depus și număr de straturi |
Cu cât pWPS este mai atent întocmit, cu atât cresc șansele ca proba să treacă din prima. O calificare nereușită înseamnă material, laborator și timp — nu este etapa la care merită să economisești.
Cum se completează un pWPS: exemplu rezolvat
Un caz obișnuit de atelier: îmbinare cap la cap a tablelor din S355 de 10 mm, procedeul 135 (MAG cu sârmă plină în gaz activ), poziția orizontală PA, acces din ambele părți. Acesta este formularul pe care îl alcătuiește generatorul de pWPS — mai jos, câmp cu câmp, ce se trece și de unde vine fiecare valoare.
| Câmp | Valoarea din exemplu | De unde vine |
|---|---|---|
| Procedeu | 135 (MAG) | Ales după producție. Fiecare procedeu se califică separat: o probă cu 135 nu acoperă 136 |
| Material de bază | S355, grupa 1.2 conform ISO/TR 15608 | Certificatul oțelului; grupa decide materialul de adaos și ce oțeluri acoperă calificarea |
| Îmbinare și grosime | Cap la cap, tablă, t = 10 mm | Desenul și planul probei; grosimea probei fixează domeniul viitor |
| Poziție | PA | Planul probei (vezi planificarea mai jos) |
| Pregătirea rostului | În V, unghi 50–60°, deschidere 1–3 mm, umăr 1–2 mm | Grosimea și accesul din ambele părți — pregătirea rostului |
| Material de adaos | EN ISO 14341-A G 46 4 M21 4Si1, sârmă Ø 1,2 mm | Clasificare potrivită grupei 1.2 și gazului M21; diametrul după grosime și regim |
| Gaz de protecție | M21 — ArC-18 (ISO 14175), 16–18 l/min | Procedeul și materialul; același gaz apare în simbolizarea sârmei |
| Polaritate | DC+ (electrodul la plus) | Obișnuită la MAG cu sârmă plină |
| Curent și tensiune | 220–280 A, 26–29 V | Rândul „8–10 mm” din tabelul de regimuri MAG al site-ului — o bandă de pornire, nu o măsurătoare |
| Treceri | Multistrat | Un rost în V de 10 mm nu se umple dintr-o trecere; numărul de treceri influențează domeniul |
| Preîncălzire | Fără valoare tipică | Pentru grupa 1.2 până la 20 mm generatorul nu o impune; valoarea exactă vine din EN 1011-2 prin CE al șarjei: echivalentul de carbon și preîncălzirea |
| Temperatura între treceri | Max. 250 °C | Limita generatorului pentru această grupă |
| Tratament termic | Nu este necesar | Pentru grupa 1.2 generatorul nu îl impune |
| Energie liniară | gol | Depinde de viteza de sudare, măsurată pe probă — calculatorul de energie liniară |
| Nr. WPS / WPQR | gol | Numărul WPQR există doar după încercări |
| Producător, sudor, dată, semnătură | gol | Se completează la dumneavoastră: firma, sudorul probei, coordonatorul de sudare |
Rândurile goale nu sunt neglijență, ci onestitate: o energie liniară scrisă înaintea probei nu poate veni decât dintr-o viteză inventată. Dacă o probă sudată după acest pWPS trece încercările, îmbinarea cap la cap multistrat de 10 mm dă un domeniu de grosimi de 3–20 mm; dacă ar fi fost dintr-o singură trecere, doar 5–13 mm. Se poate verifica în calculatorul domeniului WPQR.
O rezervă: 220–280 A și 26–29 V sunt banda de pornire pentru această grosime. În WPQR se trec curentul și tensiunea măsurate efectiv la sudarea probei, iar tocmai ele, împreună cu viteza, fixează energia liniară din care se calculează apoi toleranța în producție.
De la pWPS la WPS, pas cu pas
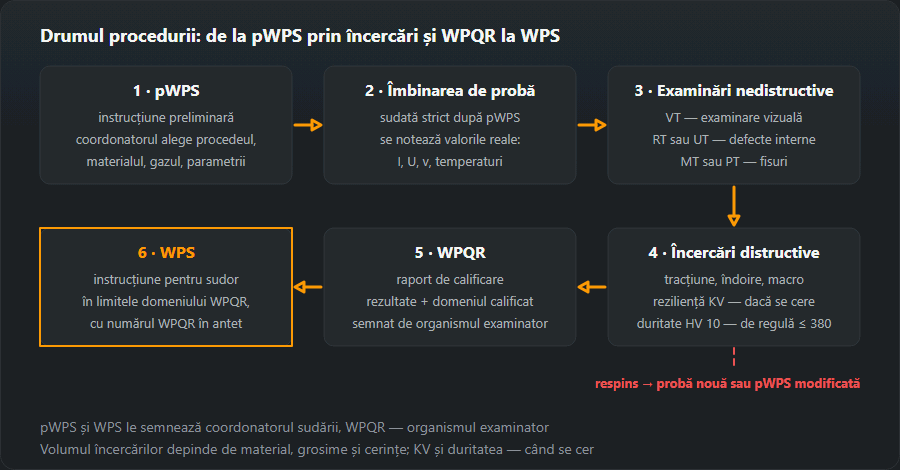
Acesta este drumul obișnuit la calificarea prin încercarea procedurii conform EN ISO 15614-1. Fiecare pas are responsabilul lui și documentul lui de ieșire, iar la audit lanțul se urmărește exact prin aceste hârtii.
- Date de intrare. Coordonatorul de sudare al producătorului strânge ce urmează să se sudeze: mărcile de oțel și grupele lor, domeniile de grosimi și diametre, pozițiile, cerințele beneficiarului și ale normei de produs (dacă se cer reziliență și duritate, ce nivel EN ISO 3834). Ieșire: lista a ceea ce trebuie să acopere viitorul domeniu.
- pWPS. Coordonatorul întocmește și semnează fișa: procedeu, pregătirea rostului, material de adaos, gaz, benzi de curent și tensiune, preîncălzire, temperatura între treceri, ordinea trecerilor. Ieșire: un pWPS cu număr propriu.
- Acord prealabil. Producătorul alege un organism de examinare (examining body) sau un examinator și discută cu el dinainte pWPS-ul, dimensiunile probei și volumul încercărilor. Ieșire: pWPS agreat și plan de încercări.
- Sudarea probei. Sudorul execută proba după pWPS în prezența examinatorului sau a inspectorului. La fiecare trecere se notează curentul și tensiunea reale, viteza de sudare (lungimea cordonului și timpul), temperaturile de preîncălzire și între treceri, debitul de gaz. Ieșire: înregistrarea parametrilor reali și proba marcată.
- Examinări nedistructive. Laboratorul face VT, apoi RT sau UT și examinarea suprafeței MT sau PT. Ieșire: rapoarte END.
- Încercări distructive. Laboratorul prelevează și încearcă epruvetele — tracțiune, îndoire, macrografie și, la cerere, reziliență și duritate; care anume și după ce norme se explică pe pagina WPQR. Ieșire: rapoarte de încercare.
- WPQR. Organismul de examinare evaluează rezultatele, stabilește domeniul de calificare din parametrii reali ai probei și semnează înregistrarea. Ieșire: WPQR-ul.
- WPS. Coordonatorul emite una sau mai multe fișe de lucru în limitele domeniului, fiecare cu numărul WPQR în antet. Ieșire: WPS la locul de muncă.

Dacă proba nu trece
Mai întâi se caută cauza în rapoarte. Dacă ține de execuție — margini murdare, deschidere în afara toleranței, greșeala sudorului —, proba se sudează din nou după același pWPS, cu acordul organismului de examinare. Dacă defectul vine din procedură (regim, material de adaos, preîncălzire, pregătire), coordonatorul modifică pWPS-ul — ca revizie nouă sau cu număr nou — și ciclul reîncepe cu o probă nouă. Rezultatele unei probe respinse nu trec în niciun WPQR, dar merită păstrate rapoartele: arată ce trebuie schimbat.
Calificarea prin încercare conform EN ISO 15614 este calea cea mai frecventă, dar nu singura. EN ISO 15607 admite și calificarea pe baza materialelor de adaos încercate (15610), a experienței anterioare de sudare (15611), a unei proceduri standard (15612) și a încercării de preproducție (15613). Calea o alege executantul, dar care dintre ele sunt admisibile într-un caz anume hotărăsc beneficiarul și norma de produs.
Cum se planifică proba ca să acopere producția
Proba costă, de aceea parametrii ei se aleg pornind de la producție, nu de la ce se sudează cel mai comod. Patru decizii hotărăsc aproape totul:
- Grosimea. O probă cap la cap multistrat cu t = 10 mm acoperă 3–20 mm, cu t = 12 mm 3–24 mm, cu t = 20 mm 10–40 mm. Dacă atelierul sudează de la 4 la 30 mm, o probă nu ajunge: 10 și 20 mm împreună acoperă 3–40 mm.
- Poziția. Cât timp nu există cerințe de reziliență și duritate, o probă într-o poziție le acoperă pe toate. Când cerințele există, poziția începe să influențeze domeniul — de hotărât înainte de sudare.
- Tablă sau țeavă. O probă pe țeavă acoperă țevi de la 0,5·D. O probă pe tablă acoperă țevi doar peste un anumit diametru — peste 150 mm, iar în unele poziții de la 500 mm —, așa că pentru țevi mici e nevoie de probă pe țeavă.
- Preîncălzirea și temperatura între treceri. În producție, preîncălzirea poate fi cu până la 50 °C mai mică decât la probă, iar temperatura între treceri cu până la 50 °C mai mare (cu excepția grupelor 8, 10, 41–48). Deci proba nu se preîncălzește mai tare decât poate asigura atelierul și nici nu se ține artificial jos temperatura între treceri.
Analiza completă a domeniilor — grosime, diametru, energie liniară, grupe de materiale — este pe pagina WPQR și în calculatorul domeniului.
Greșeli tipice într-un pWPS
- Parametri imposibil de ținut în poziția dată. O bandă de curent gândită pentru poziția orizontală este copiată într-un pWPS pentru vertical sau peste cap. Se vede imediat pe probă: sudorul iese din bandă și valorile reale se despart de document.
- Material de adaos cu altă clasificare. Sârmă sau electrod care nu se potrivește grupei materialului de bază sau cerinței de reziliență. Se verifică comparând simbolizarea materialului de adaos cu grupa de material și cerințele produsului.
- Preîncălzire uitată. La material gros sau oțel cu echivalent de carbon ridicat nimeni nu a calculat CE și nu s-a stabilit preîncălzire. Riscul sunt fisurile la rece, care apar pe macrografie sau în duritatea ZIT.
- Probă prea îngustă. Grosimea și poziția au fost alese după comoditate, iar domeniul nu acoperă grosimile și pozițiile reale ale atelierului. Rezultat: o a doua probă evitabilă.
- Parametri reali neînregistrați. Proba e sudată, dar curentul, tensiunea și viteza pe treceri nu au fost măsurate. Fără ele nu ai din ce calcula energia liniară și nici bază corectă pentru WPQR.
- Valori inventate în rândurile goale. Energie liniară sau număr WPQR trecute dinainte în pWPS. Un asemenea document induce în eroare examinatorul și sudorul.
- Producție după pWPS „până vine raportul”. Tot ce s-a sudat înainte de emiterea WPS rămâne fără procedură calificată în spate.
De ce nu se poate produce după el
Pentru că nu îl susține nimic. Parametrii pot fi corecți — și de regulă sunt — dar nimeni nu i-a verificat prin încercări de tracțiune, îndoire și încovoiere prin șoc. O sudură făcută după el poate îndeplini cerințele, numai că niciun document nu o arată, iar la construcții sub EN 1090 sau sub directiva echipamentelor sub presiune lipsa acelui document echivalează cu neconformitatea.
Singurele lucruri acoperite de un pWPS sunt proba de calificare a procedurii și încercarea de preproducție conform EN ISO 15613, unde în locul unei probe separate se încearcă un element care reproduce construcția reală.
Cine îl întocmește
Coordonatorul de sudare al executantului, conform EN ISO 14731. Nivelul de cunoștințe cerut (IWE, IWT, IWS) se potrivește nivelului de cerințe de calitate din EN ISO 3834: la cerințe complete este nevoie de inginer, la cele elementare ajunge un nivel mai jos.
Este aceeași persoană care răspunde apoi ca producția să urmeze procedura calificată — și acesta este motivul real pentru care un pWPS este semnat de cineva cu nume, nu de „departamentul tehnic”.
Întrebări frecvente
Se poate suda producție după un pWPS?
Nu. pWPS servește la sudarea probei și, unde este cazul, la încercarea de preproducție conform EN ISO 15613. Producția cere o fișă acoperită de un WPQR sau calificată pe una dintre celelalte căi din EN ISO 15607.
Prin ce diferă pWPS de WPS ca conținut?
Ca conținut, prin nimic: aceleași câmpuri conform EN ISO 15609-1, aceeași detaliere. Diferența stă în statut: pWPS este propunerea inginerului, WPS este acea propunere dovedită prin încercări. De aceea pWPS nu are număr de WPQR în antet, iar WPS are.
Cine semnează pWPS?
Persoana cu atribuții de coordonare a sudării din partea executantului — coordonatorul de sudare conform EN ISO 14731, în practică IWE, IWT sau IWS, după nivelul de cunoștințe cerut. Aceeași persoană răspunde ulterior de faptul că producția urmează procedura calificată.
Ce înseamnă pWPS?
pWPS vine de la preliminary Welding Procedure Specification — specificația preliminară a procedurii de sudare, conform EN ISO 15607 și EN ISO 15609-1. Este ciorna viitorului WPS: toate câmpurile sunt completate, dar parametrii nu au fost încă dovediți de o probă încercată și de un WPQR.
Cât timp este valabil un pWPS?
Un pWPS nu are termen de valabilitate propriu-zis, pentru că nu este document de producție: este o ciornă de lucru care trăiește până la sudarea probei. Dacă proba trece, pe baza lui se emite un WPS cu numărul WPQR în antet; dacă nu trece, pWPS se corectează și se sudează o probă nouă. Nici WPQR-ul nu expiră — rămâne valabil cât timp variabilele esențiale rămân în domeniul de calificare.
Se poate face un pWPS cu un generator?
O ciornă, da. Generatorul de pWPS de pe acest site pornește de la proces, grupa de material, grosime, tipul îmbinării și poziție și dă pregătirea rostului, materialul de adaos, gazul, banda de curent și tensiune și temperatura între treceri, lăsând goale rândurile care se completează abia după probă. Nu înlocuiește preîncălzirea calculată din echivalentul de carbon al șarjei concrete, verificarea față de producția proprie și nici semnătura coordonatorului de sudare.
Actualizat: