Echivalentul de carbon și sudabilitatea oțelului
Introdu compoziția din certificatul materialului și primești două cifre: CE după IIW și CET după EN 1011-2. Prima spune cât de sudabil este oțelul, a doua intră în calculul preîncălzirii.
Compoziția chimică, % masă
Condiții de sudare — pentru calculul preîncălzirii
Ce este echivalentul de carbon
Este compoziția chimică a oțelului strânsă într-un număr care se comportă ca un conținut de carbon. Carbonul hotărăște cât de dur iese martensitul la o răcire rapidă; manganul, cromul, molibdenul, vanadiul, nichelul și cuprul întârzie transformarea, iar martensitul se formează chiar și la o răcire mai lentă. Fiecare formulă dă acestor elemente o pondere — manganul contează cât o șesime din carbon în CE (IIW) și o zecime în CET — și le adună.
Lângă baie, zona influențată termic se încălzește peste intervalul de transformare, apoi tabla rece o călește în câteva secunde. Cu cât echivalentul e mai mare, cu atât iese mai dură și mai fragilă. ZIT dură, hidrogen difuzibil și tensiuni reziduale împreună dau fisuri la rece (induse de hidrogen), care pot apărea după ore și sub suprafață — vezi fisurile în sudură. Echivalentul măsoară primul factor; preîncălzirea și consumabilele cu hidrogen redus se ocupă de ceilalți doi. De aceea se calculează din analiza șarjei reale: standardul mărcii dă doar limite superioare, iar două table marcate S355J2 pot diferi cu 0,05 % C și 0,3 % Mn și totuși să fie conforme.
Două formule pentru două întrebări
CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 — echivalentul IIW,
folosit pentru aprecierea generală a sudabilității oțelurilor carbon.
CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 — echivalentul din
EN 1011-2, introdus special pentru calculul temperaturii de preîncălzire
la oțelurile slab aliate moderne.

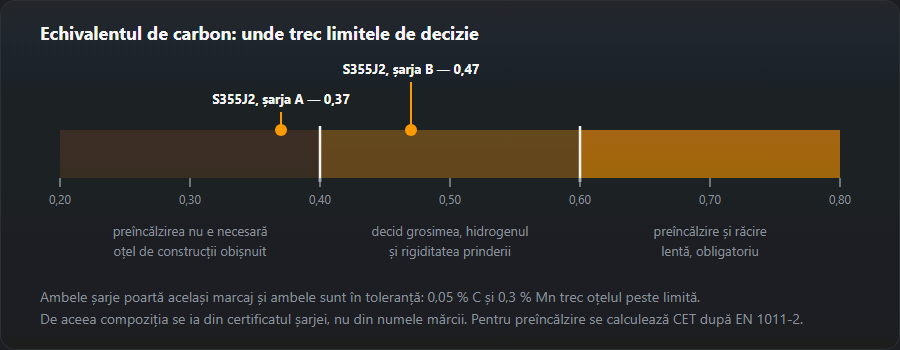
Sunt formule diferite pentru sarcini diferite. Dacă introduci CE în locul lui CET în formula preîncălzirii, rezultatul va fi greșit. Temperatura se calculează separat, în calculatorul de preîncălzire.
Cum se citește CE
| CE (IIW) | Sudabilitate | Ce se face |
|---|---|---|
| până la 0,40 | Bună | Preîncălzirea nu e necesară, electrozi obișnuiți |
| 0,40–0,60 | Limitată | Preîncălzire 100–200 °C, electrozi cu hidrogen redus, uscare |
| peste 0,60 | Slabă | Preîncălzire 200–350 °C, menținerea temperaturii, detensionare după sudare |
Mărci uzuale
| Marca | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
Coloana CE e calculată cu formula IIW din aceeași compoziție, nu copiată — tabelul și calculatorul nu se pot despărți.
Exemple de calcul cu cifrele calculatorului
Fiecare cifră este cea pe care o dă acest calculator pentru datele indicate. Condițiile de sudare sunt cele implicite, dacă nu se spune altfel: 12 mm, hidrogen „5–10 ml/100 g”, 1,0 kJ/mm. Preîncălzirea se rotunjește în sus la multiplu de 5 °C.
1. Compoziția implicită
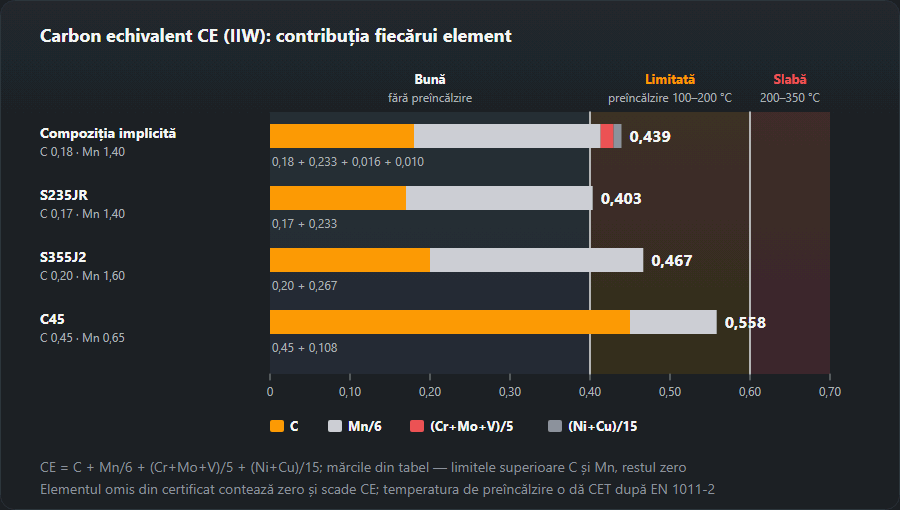
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — o tablă de construcții C-Mn tipică. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. 0,439 cade în banda 0,40–0,60 — sudabilitate limitată, preîncălzire necesară — iar calculatorul dă 70 °C. Cu opțiunea de hidrogen „până la 5” scade la 45 °C; la 30 mm urcă la 130 °C. Același oțel, trei răspunsuri: banda singură nu dă niciodată o temperatură.
2. S235JR și S355J2 din tabel
Tabelul de mărci ia limitele superioare pentru C și Mn și pune restul elementelor la zero — e cazul cel mai defavorabil, nu o șarjă reală. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, preîncălzire 55 °C. Cu toate maximele deodată marca abia atinge pragul de 0,40; șarjele reale stau de obicei sub el, de aceea S235 în grosimi obișnuite se sudează fără preîncălzire. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, 95 °C la 12 mm și 150 °C la 30 mm. Pentru S355 gros du CET-ul din certificat în calculatorul de preîncălzire.

3. Cum se citește un certificat 3.1
În certificatul de inspecție 3.1 după EN 10204, chimia stă în blocul analizei pe șarjă, în procente de masă; unele uzine tipăresc acolo și CEV-ul. Copiază C, Mn, Cr, Mo, V, Ni și Cu. Un element omis contează ca zero, iar rezultatul iese prea mic. Șarjă de exemplu: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, preîncălzire 60 °C. Doar cu C și Mn: CE 0,383, CET 0,290 și eticheta „bună, preîncălzirea nu este necesară”; elementele reziduale valorau 0,052, destul cât să treacă pragul de 0,40. Totuși căsuța de preîncălzire arată în continuare 40 °C: eticheta e banda grosieră IIW, căsuța e formula din EN 1011-2 cu grosimea și hidrogenul tău. Când nu se potrivesc, urmează formula și, până la urmă, WPS-ul.
4. Mărci călibile: C45 și 30ChGSA
C45 (C 0,45, Mn 0,65): CE 0,558, CET 0,515, preîncălzire 210 °C, 180 °C cu electrozi bazici uscați. După CE încă „limitată”, dar deja peste cele 100–200 °C pe care tabelul le dă pentru această bandă: CET cântărește mai mult carbonul, iar C45 e mai ales carbon. 30ChGSA (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, „slabă”, CET 0,450, preîncălzire 160 °C. Aici: electrozi bazici uscați, controlul temperaturii înainte de fiecare trecere, răcire lentă și tratament termic după sudare dacă îl cere WPS-ul. Verifică timpul de răcire t8/5: dacă e prea scurt, ZIT se călește în ciuda preîncălzirii. Metoda B a fost dezvoltată pentru oțeluri de construcții, așa că aici cifra ei e un punct de plecare.
CEV, CET sau Pcm — când pe care
- CEV = CE (IIW). Două nume pentru o formulă; „CEV” e denumirea din EN 10025 și din certificate. Pentru prima apreciere a sudabilității și compararea șarjelor; pragurile 0,40 și 0,60 îi aparțin.
- CET (EN 1011-2) cântărește mai mult carbonul și e intrarea pentru preîncălzire prin metoda B. Pentru aceeași șarjă e mai mic decât CE — 0,331 față de 0,439 la compoziția implicită —, deci nu se compară niciodată cu pragurile CE.
- Pcm, publicat de Ito și Bessyo în 1968: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Făcut pentru oțeluri cu rezistență ridicată și conținut scăzut de carbon și pentru oțeluri de conducte; singurul dintre cele trei care numără siliciul și borul. Acest calculator nu îl calculează.
Preîncălzirea după echivalentul de carbon
Metoda B din EN 1011-2 leagă patru date: CET, grosimea, hidrogenul difuzibil al consumabilului (HD) și energia liniară. Tabla groasă scoate căldura mai repede, mai mult hidrogen are nevoie de mai mult timp la cald ca să iasă, o energie mai mare încetinește răcirea. În calculatorul de preîncălzire, valorile implicite — S355J2, CET 0,34, 20 mm, HD 12, 1,5 kJ/mm — dau 120 °C; HD 4 dă 75 °C, 40 mm — 170 °C, S235JR (CET 0,25) — 50 °C. Pe această pagină, compoziția implicită la 30 mm: 130 °C la 1,0 kJ/mm și 115 °C la 2,0 kJ/mm (energia o dă calculatorul de energie liniară). Ambele calculatoare rotunjesc în sus la multiplu de 5 °C — spre partea sigură, deci la aceleași date dau aceeași cifră.
Greșeli tipice
- Maximele din standard în loc de șarja reală. Corect la proiectare și achiziție, când șarja nu se cunoaște; cu certificatul în mână, folosește certificatul.
- Cu, Ni și V uitate. O căsuță goală e zero — în exemplul cu certificatul asta a ascuns 0,052 din CE.
- Pragurile CE și CET confundate. 0,40 și 0,60 sunt praguri CE; un CET de 0,33 nu înseamnă „sudabilitate bună”.
- CE pentru inox sau fontă. Nu se aplică: pentru inox și îmbinări eterogene — diagrama Schaeffler, pentru fontă vezi sudarea fontei.
Întrebări frecvente
De unde iau compoziția chimică?
Din certificatul de calitate al materialului, atestatul 3.1 după EN 10204. Tabelele generale de mărci dau doar limite, iar pentru calcul contează analiza șarjei concrete.
Ce valoare de CE este deja periculoasă?
Sub 0,40 sudabilitatea este de regulă bună. Între 0,40 și 0,60 este necesară preîncălzirea. Peste 0,60 se cere și preîncălzire, și tratament termic după sudare. Sunt praguri orientative: grosimea și hidrogenul mută limitele.
Contează grosimea?
Da, foarte mult. Aceeași marcă la 8 mm se sudează fără preîncălzire, iar la 40 mm o cere, pentru că metalul din jur extrage căldura mult mai repede. De aceea grosimea intră direct în formula temperaturii de preîncălzire.
Ce este echivalentul de carbon?
Compoziția oțelului redusă la un singur număr care se comportă ca un conținut de carbon: carbon plus Mn, Cr, Mo, V, Ni și Cu, fiecare cu ponderea lui. Cu cât e mai mare, cu atât zona influențată termic iese mai dură și riscul de fisurare la rece crește.
CEV și CE sunt același lucru?
Da. CEV este numele pe care EN 10025 și certificatele de uzină îl dau formulei IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, aceeași pe care calculatorul o afișează drept CE (IIW). CET și Pcm sunt formule diferite, cu scări proprii.
Când preîncălzesc după CE?
De la CE 0,40 calculatorul marchează preîncălzirea ca necesară. Temperatura depinde de grosime, hidrogen și energia liniară: compoziția implicită (CE 0,439) cere 70 °C la 12 mm și 130 °C la 30 mm.
De ce apare siliciul în formular, dacă nu schimbă rezultatul?
Nici CE (IIW), nici CET nu conțin siliciu, deci câmpul Si nu influențează rezultatul. Există pentru că siliciul figurează în certificat; contează doar în Pcm (Si/30), pe care acest calculator nu îl calculează.
Actualizat: