De ce fisurează fonta la sudare și cum o repari
Fonta are între doi și patru la sută carbon — de zece ori cât are un oțel sudabil. Tot ce se face la sudarea ei este un ocol în jurul acelui singur număr.
De ce fisurează
Trei motive, toate cu rădăcina în carbon.
Zona influențată termic devine fontă albă. Răcirea rapidă transformă structura cu grafit în cementită dură și fragilă. Zona aceea este dură ca sticla, nu se poate prelucra și fisurează sub tensiunea de contracție a cusăturii însăși.
Fonta nu are aproape deloc ductilitate. Oțelul preia contracția cedând puțin. Fonta nu cedează: se rupe.
Piesele vechi sunt contaminate. Zeci de ani de ulei, lichid de răcire și produse de ardere pătrund în suprafața poroasă și ies ca gaz în timpul sudării. Un bloc motor care pare curat nu este.
Sudarea la rece: metoda de atelier
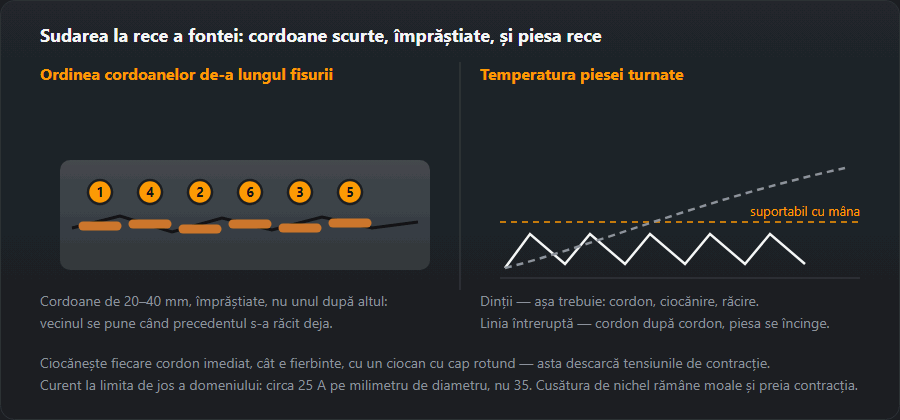
Electrozi de nichel, curent mic, porțiuni scurte, ciocănire și niciodată să nu lași piesa să se încălzească. Depunerea de nichel rămâne moale și ductilă, deci absoarbe contracția în loc să o transmită fontei. Electrozii și pașii, în ordinea de lucru, sunt mai jos.

Sudarea la cald
Se preîncălzește toată piesa la 500–600 °C, se sudează cu vergea de fontă și se răcește lent sub izolație sau într-un cuptor care se închide, timp de câteva ore. Rezultatul este prelucrabil și seamănă cu metalul de bază — și cere cuptor, deci ține de o turnătorie sau de un atelier specializat, nu de un banc.
Partea critică este răcirea, nu sudarea. Dacă lași o piesă preîncălzită să se răcească în aer, obții exact structura dură pe care preîncălzirea trebuia să o prevină.
| La rece | La cald | |
|---|---|---|
| Preîncălzire | fără sau până la 100 °C | 500–600 °C, toată piesa |
| Electrod | de nichel: Ni, NiFe, NiCu | vergea de fontă |
| Curent | cât mai mic | normal de lucru |
| Tehnica | porțiuni de 20–40 mm, ciocănire, răcire | continuu, cât e cald |
| Răcire | în aer | lentă, în nisip sau în cuptor |
| Unde se folosește | reparație în atelier | piese critice și groase |
La ce să te aștepți
O reparație la rece cu nichel pe o consolă, o carcasă sau un colector este o reparație adevărată și ține. O reparație la rece pe o piesă care trebuie apoi prelucrată va dezamăgi, pentru că zona influențată iese mai dură decât cuțitul. Iar o fisură printr-o secțiune puternic solicitată a unei piese vechi poate pur și simplu să nu merite: înlocuirea iese adesea mai ieftină decât a treia încercare.
Ce fontă este: cenușie, nodulară, maleabilă sau albă
„Fontă” înseamnă patru materiale care se sudează foarte diferit. Le deosebește forma carbonului, nu cantitatea lui, așa că întâi afli din ce e piesa și abia apoi alegi metoda.
| Tip | Simbol | Cum o recunoști | Sudare |
|---|---|---|---|
| Cenușie | EN-GJL, EN 1561 (GG) | Ruptură întunecată, granuloasă, sunet înfundat, șpan prăfos; carcase, blocuri, batiuri | La rece cu nichel sau la cald |
| Nodulară | EN-GJS, EN 1563 (GGG) | Ruptură mai deschisă și mai fină, sună la lovire, șpanul se ondulează | Da, mai tolerantă decât cea cenușie; NiFe |
| Maleabilă | EN-GJM, EN 1562 (GTS, GTW) | Piese mici cu pereți subțiri, fitinguri; se recunoaște după piesă și marcaj | Limitată: căldura anulează local tratamentul termic |
| Albă | — | Ruptură argintie, pila alunecă, burghiul nu taie; piese de uzură | Practic nesudabilă |
Marcaj și probe rapide
În simbolizarea europeană numărul este rezistența minimă la tracțiune în MPa: EN-GJL-250 este fontă cenușie de cel puțin 250 MPa. Mărcile nodulare adaugă alungirea în procente: EN-GJS-400-15 înseamnă 400 MPa și 15 %. Mașinile mai vechi poartă denumirile DIN GG-25 și GGG-40 pentru aceleași mărci. Fără marcaj, scânteia la polizor deosebește fonta de oțel (jeturi scurte, roșiatice, față de cele lungi și ramificate ale oțelului), ruptura și sunetul deosebesc cenușia de nodulară, iar o pilă care nu prinde nicăieri înseamnă fontă albă — nu o suda. Echivalentul de carbon nu se aplică: formulele au fost construite pentru oțeluri cu zecimi de procent de carbon și își pierd sensul la 2–4 %.
Cu ce se sudează fonta: electrozi Ni sau NiFe
Două tipuri de electrozi de nichel, Ni-CI și NiFe-CI conform EN ISO 1071 (ENi-CI și ENiFe-CI în AWS A5.15). În catalogul site-ului ele sunt ESAB OK 92.18 și UTP 86 FN: înveliș bazic, DC+, uscare la 150–250 °C.
- Ni — depunerea cea mai moale, cea mai bună când reparația va fi găurită sau prelucrată și pe pereți subțiri; mai slabă pe secțiuni groase și solicitate.
- NiFe — mai rezistent și mai tolerant cu materialul murdar; pentru fontă nodulară, pereți groși, umpleri în mai multe straturi și îmbinări cu oțel (vezi îmbinări între metale diferite).
Pe un rost mare se combină: fețele se placează cu Ni, umplerea se face cu NiFe.
Sudarea fontei la rece, pas cu pas

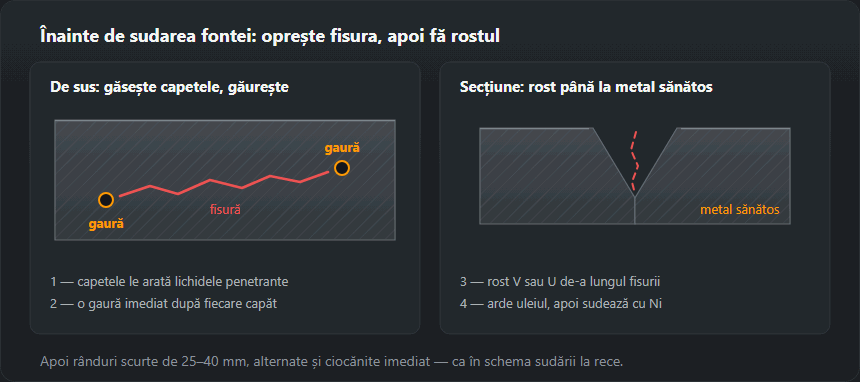
- Găsește toată fisura. Lichidele penetrante arată vârful ei; pe o piesă îmbibată cu ulei, încălzește ușor cu flacăra, iar uleiul care iese desenează fisura ca o linie închisă la culoare.
- Dă o gaură de 3–4 mm imediat după fiecare vârf.
- Polizează fisura până la metal sănătos, cu fundul rotunjit, nu în V ascuțit.
- Arde uleiul — carterele, blocurile și carcasele de cutii de viteze sunt îmbibate cu el. Încălzește cu flacăra sau trece arcul fără adaos peste rost până nu mai fumegă, apoi pune o porțiune de probă scurtă; dacă baia fierbe, polizează și arde din nou.
- Reglează curentul jos: circa 25 A pe milimetru de diametru (exemplul de mai jos).
- Placează fețele cu un strat subțire de nichel: preia carbonul, iar umplerea stă apoi pe nichel.
- Porțiuni de 20–40 mm, împrăștiate, fiecare ciocănită imediat, cât e fierbinte.
- Așteaptă până piesa e caldă la mână înainte de următoarea porțiune; las-o să se răcească singură, fără apă sau aer comprimat.
Curentul: un exemplu calculat
La 25 A pe milimetru: 2,5 mm × 25 ≈ 62 A (reglează 60–65 A), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. La obișnuitul 35 A/mm, electrodul de 3,2 mm ar lua 112 A, cu 40 % mai mult. Coboară cât timp arcul rămâne stabil; o cusătură care stă deasupra ca o picătură înseamnă prea puțin.
Sudarea la cald în practică
Toată piesa ajunge la 500–600 °C, valoarea din tabel — nu doar zona din jurul fisurii, pentru că încălzirea locală creează exact diferența de temperatură care fisurează fonta. Se încălzește lent, într-un cuptor sau o incintă din cărămidă, și se menține așa pe toată durata lucrului. Calea tradițională este sudarea cu gaz: flacără oxiacetilenică neutră, vergea de fontă și un flux pentru fontă care dizolvă pelicula de oxid de pe baie. După aceea piesa se răcește multe ore în cuptorul închis sau în nisip uscat. Îmbinarea seamănă cu piesa și se prelucrează la fel, de aceea metoda se păstrează pentru piese turnate grele și scumpe.
Alternative la sudare: lipire tare și coasere
Sudobrazare cu alamă
Fonta nu se topește: rostul se încălzește cu flacăra oxiacetilenică până când o vergea de alamă cu flux udă suprafața și o umple. Fără fontă topită nu există fontă albă la linia de topire, iar căldura e mult mai mică. Se potrivește la piese subțiri și capace care trebuie să rămână etanșe. Îmbinarea e mai slabă decât piesa, se înmoaie când piesa lucrează la cald, rămâne vizibil galbenă, iar alama degajă fum de zinc — lucrează cu exhaustare.
Coaserea la rece (Metalock și similare)
Fără nicio căldură: de-a lungul fisurii se fac găuri filetate care se suprapun, se umplu cu știfturi bătute plat, iar peste fisură se montează chei profilate care strâng marginile. Nu există zonă influențată termic și nici deformare, iar blocuri motor mari, batiuri de prese și carcase se repară pe loc.
Cum alegi: fisură într-o consolă sau carcasă — sudare la rece cu nichel; piesă subțire sau etanșă — sudobrazare; piesă mare care nu are voie să fie încălzită — coasere; piesă de prelucrat — sudare la cald.
Greșeli tipice și cum le recunoști
- O fisură lângă cusătură după câteva minute, adesea cu un pocnet: piesa s-a supraîncălzit — porțiuni prea lungi, fără pauză, fără ciocănire.
- Baie care fierbe și pori: ulei. Mai mult curent nu ajută; arde din nou.
- O margine albă și dură pe care burghiul alunecă: fontă albă după electrod de oțel, curent mare sau răcire rapidă. O bandă subțire este normală cu nichel.
- Electrod de oțel pe o piesă solicitată: fisuri de-a lungul liniei de topire în câteva zile.
Mai multe despre tipurile de fisuri: fisuri în sudură. Calculatorul de preîncălzire lucrează pentru oțel conform EN 1011-2; pentru fontă nu dă un răspuns, dar servește partea de oțel a unei îmbinări fontă–oțel.
Când o piesă nu se repară prin sudare
Tamburii și discurile de frână, piesele sub presiune și piesele a căror cedare ar putea răni pe cineva se înlocuiesc. La fel piesele de uzură din fontă albă și fonta oxidată de ani de lucru la cald, care fisurează din nou lângă fiecare porțiune. În rest, dacă o piesă nouă costă mai puțin decât două încercări, cumpără piesa nouă.
Întrebări frecvente
La rece sau la cald?
La rece cu electrozi de nichel pentru reparațiile în care piesa nu poate fi încălzită și se acceptă ceva duritate în îmbinare: majoritatea reparațiilor de atelier. La cald, la 500–600 °C cu răcire lentă controlată, când îmbinarea trebuie să fie prelucrabilă și asemănătoare cu metalul de bază. Sudarea la cald cere cuptor și nu este lucru de banc.
De ce se ciocănește cusătura?
Ca să se elibereze tensiunea de contracție cât metalul este încă cald. Lovirea cusăturii cu un ciocan cu cap rotund imediat după fiecare porțiune scurtă o întinde ușor și îi scoate tracțiunea. La fontă asta este diferența dintre o reparație care ține și una care fisurează lângă cusătură la răcire.
Cum deosebesc fonta cenușie de cea nodulară?
După ruptură și după sunet. Cea cenușie se rupe cu o față mată și granuloasă și sună înfundat la lovire; cea nodulară are o ruptură mai deschisă la culoare și mai fină și sună clar. Contează pentru că fonta nodulară tolerează considerabil mai bine sudarea.
Se poate suda fonta cu aparatul MIG?
Nu cu sârmă obișnuită de oțel: rezultatul este același ca la electrodul de oțel — o depunere dură și o fisură de-a lungul liniei de topire. Există sârme pe bază de nichel pentru fontă, iar cu ele regulile rămân aceleași: porțiuni scurte, ciocănire, pauză până piesa e caldă la mână. Pistoletul MIG te îndeamnă la cusături lungi și continue, exact ce nu suportă fonta, așa că pentru o reparație ocazională electrodul de nichel este unealta mai simplă.
Cu ce electrod se sudează fonta?
Cu unul de nichel. Ni-CI (AWS ENi-CI) când locul reparat trebuie găurit sau prelucrat, NiFe-CI (AWS ENiFe-CI) pentru rezistență, pentru fonta nodulară și pentru îmbinări cu oțel. Curent continuu, polaritate inversă (DC+), circa 25 A pe milimetru de diametru: 80 A pentru un electrod de 3,2 mm.
De ce fisurează sudura pe fontă?
Fisura apare aproape întotdeauna lângă cusătură, nu în ea. Zona influențată termic a devenit fontă albă dură, contracția cusăturii trage de ea, iar piesa nu se poate alungi. Ajunge o singură cauză: o porțiune prea lungă, fără ciocănire, fără pauze, electrod de oțel sau ulei în pori.
Actualizat: