لحام حديد الزهر: الإصلاح البارد
الزهر يُلحم إصلاحًا لا إنشاءً. وكل قواعده تخدم هدفًا واحدًا: ألّا تسخن القطعة.
لماذا يتشقّق
الكربون في الزهر بنسبة تفوق الفولاذ بأضعاف، وبنيته هشّة أصلًا. عند اللحام تنصهر منطقة صغيرة وتبرد سريعًا فتتحوّل إلى بنية بيضاء قاسية جدًّا، وحولها ينكمش المعدن. النتيجة شقّ — لا في اللُّحام غالبًا بل في المعدن الأساسي بجواره.
ويضاف إلى ذلك التلوّث. القطعة القديمة تتشرّب في مسامّها طوال سنوات الزيت وسائل التبريد ونواتج الاحتراق، وعند اللحام يخرج كل ذلك غازًا إلى الحوض مباشرة. كتلة المحرّك التي تبدو نظيفة ليست نظيفة.
الإصلاح البارد


أقطاب نيكل، وتيّار منخفض، وخطوط قصيرة متباعدة تُطرق فور تنفيذها. المعدن المترسّب من النيكل يبقى طريًّا ومطيلًا، فيمتصّ الانكماش بدل أن ينقله إلى الزهر. الأقطاب وخطوات العمل بالترتيب مشروحة في الأسفل.
الإصلاح الساخن
تسخين كامل إلى 500–600 درجة، ثم اللحام، ثم تبريد بطيء جدًّا داخل رمل أو فرن — عشرات الساعات أحيانًا. يعطي وصلة أقرب إلى المعدن الأصلي، ويلزم للشقوق الكبيرة في القطع الثمينة. وهو غير عملي في أغلب الورش.
الحاسم هنا هو التبريد لا اللحام. اترك قطعة مسخّنة تبرد في الهواء، وستحصل بالضبط على البنية المتصلّدة التي كان التسخين المسبق يُفترض أن يمنعها.
| باردة | ساخنة | |
|---|---|---|
| التسخين المسبق | لا شيء أو حتّى 100 °C | 500–600 °C للقطعة كلّها |
| القطب | نيكل: Ni وNiFe وNiCu | سلك إضافة من الحديد الزهر |
| التيّار | أدنى ما يمكن | قيمة التشغيل المعتادة |
| الأسلوب | خطوط 20–40 mm مع الطرق ثمّ التبريد | بلا توقّف ما دام ساخنًا |
| التبريد | في الهواء | بطيء في الرمل أو في الفرن |
| أين تُستعمل | إصلاح في الورشة | قطع حرجة وسميكة |
أيّ زهر هو: رمادي، مرن، مطاوع أم أبيض
كلمة «زهر» تجمع أربع موادّ تُلحم بطرق مختلفة جدًّا. ما يفرّقها هو شكل الكربون لا كمّيته، فحدِّد مادّة القطعة أوّلًا ثم اختر الطريقة.
| النوع | الرمز | كيف تعرفه | اللحام |
|---|---|---|---|
| رمادي | EN-GJL، EN 1561 (GG) | كسر داكن حبيبي، صوت مكتوم، رايش كالغبار؛ أغلفة وكتل وقواعد مكائن | بارد بالنيكل أو ساخن |
| مرن (كروي الجرافيت) | EN-GJS، EN 1563 (GGG) | كسر أفتح وأنعم، يرنّ عند الطرق، الرايش يلتفّ | نعم، أسهل من الرمادي؛ NiFe |
| مطاوع (مُلدَّن) | EN-GJM، EN 1562 (GTS، GTW) | قطع صغيرة رقيقة الجدران، وصلات أنابيب؛ يُعرف من نوع القطعة وعلامتها | محدود: حرارة اللحام تُبطل معالجته الحرارية موضعيًّا |
| أبيض | — | كسر فضّي، المبرد ينزلق، المثقاب لا يعمل؛ قطع مقاومة للتآكل | عمليًّا لا يُلحم |
العلامات والاختبارات السريعة
في الرمز الأوروبي الرقم هو أدنى مقاومة شدّ بالميغاباسكال: EN-GJL-250 زهر رمادي لا تقلّ مقاومته عن 250 MPa. والدرجات المرنة تضيف الاستطالة بالمئة: EN-GJS-400-15 تعني 400 MPa و15 %. وعلى المكائن القديمة تجد أسماء DIN القديمة GG-25 وGGG-40 للدرجات نفسها. ومن غير علامة: شرر حجر الجلخ يفرّق الزهر عن الفولاذ (شرر قصير مائل إلى الحمرة مقابل حزم طويلة متفرّعة للفولاذ)، والكسر والرنين يفرّقان الرمادي عن المرن، والمبرد الذي لا يعضّ في أي موضع يعني زهرًا أبيض — لا تلحمه. المكافئ الكربوني لا ينطبق هنا: معادلاته وُضعت لفولاذ بأعشار من المئة من الكربون، وتفقد معناها عند 2–4 %.
بماذا يُلحم الزهر: Ni أم NiFe
نوعان من أقطاب النيكل: Ni-CI وNiFe-CI حسب EN ISO 1071 (وفي AWS A5.15: ENi-CI وENiFe-CI). وفي كتالوج الأقطاب على هذا الموقع هما ESAB OK 92.18 وUTP 86 FN: كسوة قاعدية، وتيّار مستمرّ والقطب على الموجب، وتجفيف عند 150–250 °C.
- Ni — أطرى معدن مترسّب، والأفضل حين سيُثقب الموضع أو يُشغَّل آليًّا وعلى الجدران الرقيقة؛ أضعف على المقاطع السميكة المحمّلة.
- NiFe — أقوى وأكثر تسامحًا مع المعدن المتّسخ؛ للزهر المرن والجدران السميكة والملء متعدّد الطبقات والوصل مع الفولاذ (انظر لحام المعادن غير المتماثلة).
وفي المجرى الكبير يُجمع بينهما: تُكسى الجوانب بالنيكل ويُملأ الباقي بـNiFe. أمّا القطب الفولاذي على الزهر فإصلاح مؤقّت في أحسن الأحوال.
اللحام البارد للزهر خطوة خطوة

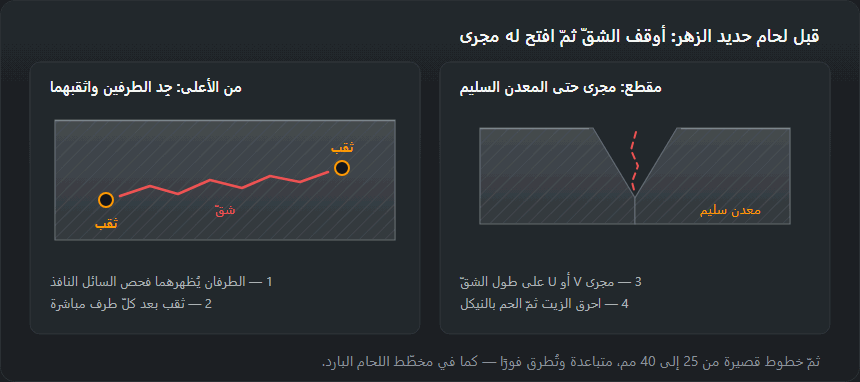
- جِد الشقّ كلّه. فحص السائل النافذ يُظهر طرفيه؛ وعلى القطعة المشبعة بالزيت يكفي تسخين خفيف باللهب — الزيت الخارج من الشقّ يرسمه خطًّا داكنًا.
- اثقب ثقبًا بقطر 3–4 mm خلف كلّ طرف مباشرة.
- افتح الشقّ بالجلخ حتى المعدن السليم، بقاع مستدير لا بحرف V حادّ.
- احرق الزيت — علب المرافق وكتل المحرّكات وأغلفة علب التروس مشبعة به. سخّن حتى يتوقّف الدخان، ونفّذ خطّ تجربة قصيرًا؛ إن غلى الحوض فاجلخ واحرق من جديد.
- اضبط التيّار منخفضًا: نحو 25 أمبيرًا لكل مليمتر من القطر (المثال أدناه).
- اكسُ الجوانب بطبقة نيكل رقيقة: تأخذ الكربون، ثم يستقرّ الملء على النيكل.
- خطوط من 20 إلى 40 mm، متباعدة، وكلّ خطّ يُطرق فورًا وهو ساخن.
- انتظر حتى تصير القطعة دافئة على اليد قبل الخطّ التالي، ودعها تبرد وحدها بلا ماء ولا هواء مضغوط.
التيّار: مثال محسوب
عند 25 أمبيرًا لكل مليمتر: 2.5 × 25 ≈ 62 A لقطب 2.5 mm (اضبط 60–65 A)، و3.2 × 25 = 80 A، و4.0 × 25 = 100 A. ومع المعتاد 35 أمبيرًا لكل مليمتر كان قطب 3.2 mm سيأخذ 112 أمبيرًا، أي أكثر بنسبة 40 %. انزل ما دام القوس مستقرًّا؛ والخطّ الذي يجلس فوق السطح كقطرة دون أن يبلّل الحوافّ يعني تيّارًا ناقصًا.
اللحام الساخن عمليًّا
القطعة كلّها تصل إلى 500–600 درجة، وهي القيمة التي في الجدول — لا المنطقة حول الشقّ فقط، لأن التسخين الموضعي يصنع بالضبط فرق الحرارة الذي يشقّ الزهر. تُسخَّن ببطء في فرن أو في حاجز من الطوب وتبقى على الحرارة طوال العمل. والطريق التقليدي لحام الغاز: لهب أوكسي-أسيتيلين متعادل، وسلك من الزهر، وصهّارة خاصّة بالزهر تذيب طبقة الأكسيد على الحوض. بعدها تبرد القطعة ساعات طويلة في الفرن المغلق أو في رمل جافّ. الوصلة تطابق القطعة لونًا وصلادة وتُشغَّل مثلها.
بدائل اللحام: اللحام بالنحاس الأصفر والتدريز
اللحام بالنحاس الأصفر (البراص)
الزهر هنا لا يُصهَر: يُسخَّن المجرى بلهب الأوكسي-أسيتيلين حتى يبلّل سلك من النحاس الأصفر مع صهّارة السطح ويملأه. لا زهر منصهر يعني لا زهر أبيض عند خطّ الانصهار، وحرارة أقلّ بكثير. يناسب القطع الرقيقة والأغطية التي يجب أن تبقى محكمة. الوصلة أضعف من القطعة، وتلين إذا عملت القطعة ساخنة، وتبقى صفراء ظاهرة، والنحاس الأصفر يُطلق أبخرة الزنك — اعمل مع شفط.
التدريز البارد (Metalock وما يشبهه)
بلا حرارة إطلاقًا: على طول الشقّ تُحفر ثقوب ملولبة متداخلة، تُملأ بمسامير تُطرق حتى تستوي، وتُركّب عبر الشقّ مفاتيح مشكّلة تشدّ الحافّتين. لا منطقة متأثّرة بالحرارة ولا تشوّه، وتُصلح كتل المحرّكات الكبيرة وهياكل المكابس والأغلفة في مكانها.
كيف تختار: شقّ في حامل أو غلاف — لحام بارد بالنيكل؛ قطعة رقيقة أو محكمة — لحام بالنحاس الأصفر؛ قطعة كبيرة لا يجوز تسخينها — تدريز؛ قطعة ستُشغَّل آليًّا — لحام ساخن.
أخطاء شائعة وكيف تكتشفها
- شقّ بجوار اللحام بعد دقائق، كثيرًا مع صوت طقّة: القطعة سخنت أكثر من اللازم — خطوط طويلة، بلا انتظار، بلا طَرق.
- حوض يغلي ومسامّ: زيت. التيّار الأعلى لا يفيد؛ احرقه من جديد.
- حافّة بيضاء قاسية ينزلق عليها المثقاب: زهر أبيض بعد قطب فولاذي أو تيّار عالٍ أو تبريد سريع. الشريط الرقيق مع النيكل أمر عادي.
- قطب فولاذي على قطعة محمّلة: شقوق على طول خطّ الانصهار خلال أيام.
المزيد عن أنواع الشقوق: شقوق اللحام. وحاسبة التسخين المسبق تعمل للفولاذ وفق EN 1011-2؛ للزهر لا تعطي جوابًا، لكنها تخدم جانب الفولاذ في وصلة زهر–فولاذ.
متى لا تُصلح القطعة باللحام
طبول الفرامل وأقراصها، والقطع تحت الضغط، والقطع التي قد يؤذي انكسارها أحدًا — تُستبدل. وكذلك قطع التآكل من الزهر الأبيض، والزهر المتأكسد من سنوات العمل الساخن الذي يتشقّق من جديد بجوار كل خطّ. والقطعة التي سخنت طويلًا في الخدمة وتشرّبت زيتًا وغازات تعطي مسامية مهما فعلت، والتنظيف الحراري لا ينقذها دائمًا. وفي ما عدا ذلك: إن كانت القطعة الجديدة أرخص من محاولتين، فاشترِ الجديدة.
أسئلة متكرّرة
باردًا أم بتسخين مسبق؟
الطريقتان صحيحتان لحالتين مختلفتين. البارد بأقطاب نيكل وخطوط قصيرة: للإصلاحات الصغيرة وللقطع التي لا يمكن تسخينها. والساخن عند 500–600 درجة مع تبريد بطيء جدًّا: للشقوق الكبيرة وللقطع الثمينة — ويحتاج فرنًا أو موقدًا، لا مجرّد لهب.
لماذا الطَّرق بعد كل خطّ؟
لأنه يخفّف إجهاد الانكماش وهو ما يتشقّق منه الزهر. اطرق فور تنفيذ الخطّ وهو ساخن، بمطرقة مستديرة الرأس وضربات خفيفة متقاربة. الطَّرق البارد بعد التجمّد لا يفيد وقد يضرّ.
هل يُلحم الزهر المرن مثل الرمادي؟
أسهل منه: بنيته الكروية أقلّ هشاشةً. لكن القواعد نفسها تبقى — نيكل، وخطوط قصيرة، وحرارة محدودة. والزهر الأبيض عمليًّا لا يُلحم: هشّ إلى حدّ يجعل أي إصلاح مؤقّتًا.
هل يمكن لحام الزهر بماكينة MIG؟
ليس بسلك الفولاذ العادي: النتيجة كالقطب الفولاذي تمامًا — معدن مترسّب قاسٍ وشقّ على طول خطّ الانصهار. توجد أسلاك أساسها النيكل للزهر، ومعها تبقى القواعد نفسها: خطوط قصيرة، وطَرق، وانتظار حتى تصير القطعة دافئة على اليد. مسدّس MIG يغري بخطوط طويلة متّصلة، وهذا بالضبط ما لا يحتمله الزهر، ولذلك يبقى قطب النيكل الأداة الأبسط للإصلاح العارض.
ما القطب المناسب للحام الزهر؟
قطب نيكل. Ni-CI (في AWS: ENi-CI) إذا كان موضع الإصلاح سيُثقب أو يُشغَّل آليًّا، وNiFe-CI (في AWS: ENiFe-CI) للمقاومة وللزهر المرن وللوصل مع الفولاذ. تيّار مستمرّ والقطب على الموجب (DC+)، بنحو 25 أمبيرًا لكل مليمتر من القطر: 80 أمبيرًا لقطب 3.2 mm.
لماذا يتشقّق اللحام على الزهر؟
الشقّ يظهر دائمًا تقريبًا بجوار اللُّحام لا فيه. المنطقة المتأثّرة بالحرارة تحوّلت إلى زهر أبيض قاسٍ، وانكماش خطّ اللحام يشدّها بينما القطعة لا تستطيع أن تتمدّد. ويكفي سبب واحد: خطّ طويل، أو بلا طَرق، أو بلا انتظار، أو قطب فولاذي، أو زيت في المسامّ.
آخر تحديث: