قابلية لحام الفولاذ: ما هي، ومجموعات ISO/TR 15608، والمكافئ الكربوني، والتسخين المسبق
«فولاذ سهل اللحام» عبارة مختصرة. فقابلية اللحام ليست رقمًا في الشهادة، بل نتيجة التقاء ثلاثة أمور: تركيب الفولاذ، وسُمك الوصلة وتقييدها، وإجراء اللحام. فيما يلي كيف تُقيَّم عمليًّا: من مجموعة المعدن، مرورًا بالمكافئ الكربوني، وصولًا إلى حرارة تسخين محدّدة، بأرقام من حاسبات موقعنا.
الجواب المختصر
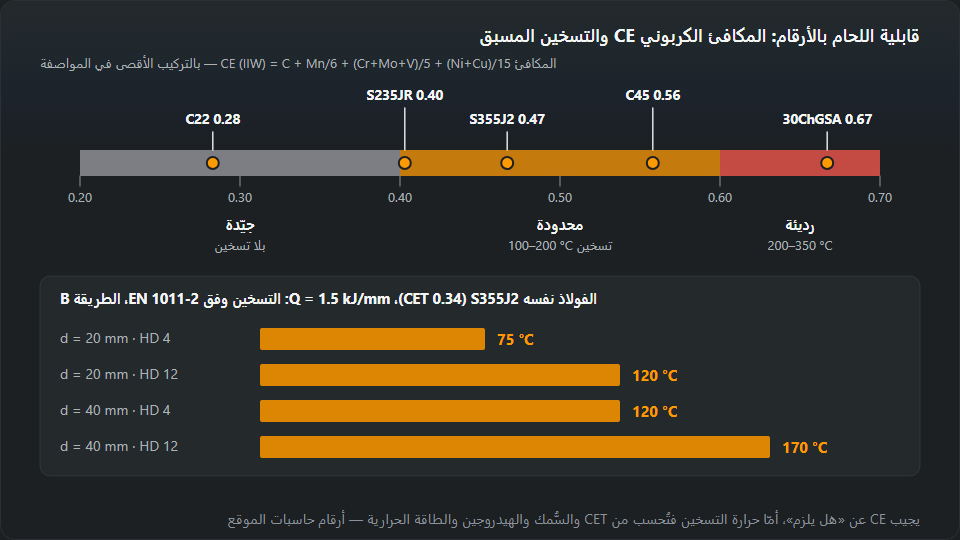
قابلية اللحام قدرة الفولاذ على إعطاء وصلة بالخواصّ المطلوبة بإجراء معيّن. أول فحص هو المكافئ الكربوني CE: حتى 0.40 جيّدة (بلا تسخين)، و0.40–0.60 محدودة (تسخين 100–200 °C وأقطاب منخفضة الهيدروجين)، وفوق 0.60 رديئة (200–350 °C مع الحفاظ على الحرارة ومعالجة بعد اللحام). وتُحسب حرارة التسخين الدقيقة من CET والسُمك والهيدروجين والطاقة الحرارية وفق EN 1011-2. وفي المستندات (WPS والاعتمادات) يُنسب الفولاذ إلى مجموعة وفق ISO/TR 15608: S235 هو 1.1، وS355 هو 1.2، والستانلس الأوستنيتي هو 8.

ما قابلية اللحام
لقابلية اللحام ثلاثة مكوّنات، ويمكن إفساد كلّ منها وحده:
- المعدن. التركيب الكيميائي يقرّر هل تتقسّى المنطقة المتأثّرة بالحرارة عند التبريد. أكثر العناصر أثرًا الكربون، ثم المنغنيز والكروم والموليبدنوم والفاناديوم والنيكل والنحاس.
- التصميم. اللوح السميك يسحب الحرارة أسرع من الصفيحة الرقيقة، والوصلة المقيّدة لا تترك اللحام ينكمش بحرّية. والفولاذ نفسه في صفيحة 5 mm وفي لوح 40 mm حالتان مختلفتان.
- الإجراء. هيدروجين معدن الحشو والطاقة الحرارية والتسخين وترتيب الطبقات والمعالجة اللاحقة. الإجراء الجيّد يلحم فولاذًا «صعبًا»، والرديء يفسد فولاذًا «سهلًا».
ولذلك فالجواب عن «هل يمكن لحام هذا؟» هو غالبًا «نعم — بشرط…». وبقية الصفحة عن هذه الشروط.
ما الذي يفسد قابلية اللحام
في الفولاذ الكربوني ومنخفض السبائك العدوّ الأول الشروخ الباردة (الهيدروجينية). تحتاج إلى ثلاثة أمور معًا: منطقة متأثّرة صلدة متقسّية، وهيدروجين منتشر في اللحام، وإجهادات. أزِل أيًّا منها يتوقّف التشقّق — ومن هنا التسخين المسبق (تبريد أبطأ ومارتنسيت أقلّ ووقت أطول لخروج الهيدروجين)، والأقطاب المجفّفة منخفضة الهيدروجين، وترتيب لحام معقول. وقد يظهر الشرخ الهيدروجيني بعد ساعات من اللحام، فلا يلتقطه الفحص البصري الفوري دائمًا. المزيد في شروخ اللحام.
ولمعادن أخرى نقاط ضعف أخرى: الفولاذ الأوستنيتي — الشروخ الساخنة وفقد مقاومة التآكل؛ والحديد الزهر — فائض الكربون والهشاشة؛ والفولاذ المجلفن — طبقة تتبخّر. نعود إليها أدناه.
مجموعات الفولاذ وفق ISO/TR 15608
ISO/TR 15608 تقرير فنّي يقسّم المعادن إلى مجموعات لأغراض اللحام. وعلى هذه المجموعات تقوم نطاقات اعتماد اللحّامين (اختبار ISO 9606-1) واعتماد الإجراءات (WPS وWPQR). الأرقام في عمود «الحدّ» هي التي يتّفق عليها مصدران مفتوحان: صفحات المعاينة من ISO/TR 15608:2017 وملخّص موقع ped-online.com، وحيث لا يوجد مصدر ثانٍ وُصفت المجموعة بالكلمات.
| المجموعة | نوع الفولاذ | الحدّ | ماذا يعني عند اللحام |
|---|---|---|---|
| 1.1 | فولاذ غير سبائكي ومنخفض السبائك بحدّ خضوع منخفض (مثل S235) | ReH ≤ 275 N/mm² | في الصفائح الرقيقة عادةً بلا تسخين، وفي السميكة يُحسب CET |
| 1.2 | فولاذ إنشائي متوسط المقاومة (مثل S355) | 275 < ReH ≤ 360 N/mm² | في الأسماك الكبيرة ومع الأقطاب الرطبة يلزم التسخين |
| 1.3 | فولاذ دقيق الحبيبات مُطبَّع أعلى مقاومة (مثل S460N) | ReH > 360 N/mm² | تسخين أكثر تكرارًا من 1.2 وأقطاب منخفضة الهيدروجين |
| 1.4 | فولاذ مقاوم للتآكل الجوّي | — | معدن حشو بمقاومة مماثلة للتآكل الجوّي |
| 2 | فولاذ دقيق الحبيبات مدلفن حراريًّا ميكانيكيًّا | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | CE منخفض مع مقاومة عالية؛ مع الحدّ من الطاقة الحرارية |
| 3 | فولاذ مُقسّى ومُطبَّع أو مُصلَّد بالترسيب (عدا الستانلس) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | نافذة ضيّقة للطاقة والتسخين؛ فقط وفق إجراء معتمد |
| 4–6 | فولاذ Cr-Mo(-V) للحرارة العالية | — | تسخين مسبق ومعالجة حرارية لاحقة عادةً وفق WPS |
| 7 | ستانلس فريتي ومارتنسيتي ومُصلَّد بالترسيب | — | المارتنسيتي يتقسّى ويتشقّق — تسخين ثم مراجعة حرارية |
| 8 | ستانلس أوستنيتي (مثل 304 و316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | بلا تسخين؛ الشروخ الساخنة والتحسّس — طاقة قليلة |
| 9 | فولاذ نيكلي للحرارات المنخفضة | — | معدن الحشو والمتانة وفق WPS |
| 10 | ستانلس أوستنيتي فريتي (دوبلكس) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | مراقبة نسبة الفريت والطاقة الحرارية |
| 11 | كالمجموعة 1 لكن بكربون أعلى | 11.1: 0.30 < C ≤ 0.35 · 11.2: ≤ 0.5 · 11.3: ≤ 0.85 % | منطقة متأثّرة صلدة — تسخين وحشو منخفض الهيدروجين |
طريقة القراءة: تتحدّد المجموعة 1 بحدّ خضوع حتى 460 N/mm² وبحدود للتركيب (منها C ≤ 0.25 % وSi ≤ 0.60 % وMn ≤ 1.8 %)؛ وداخل المجموعة يحدّد الفرعيةَ حدُّ الخضوع الأدنى في مواصفة المنتج. والمجموعة 11 هي فولاذ يلتزم ببقية حدود المجموعة 1 لكن كربونه بين 0.30 و0.85 % (مجموعاتها الفرعية في الجدول). المجموعة بطاقة للمستندات، أمّا حساب التسخين فيحتاج إلى تركيب الشهادة الفعلية لا إلى رقم المجموعة.
المكافئ الكربوني CE
يختصر CE التركيب كلّه في رقم واحد: كم «كربونًا» في الفولاذ إذا حُوّل أثر العناصر الأخرى على قابلية التقسية. صيغة IIW — وهي نفسها في حاسبة المكافئ الكربوني:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | قابلية اللحام | ما العمل |
|---|---|---|
| حتّى 0.40 | جيّدة | لا حاجة إلى تسخين مسبق، وأقطاب عادية |
| 0.40–0.60 | محدودة | تسخين مسبق 100–200 °C، وأقطاب منخفضة الهيدروجين مجفَّفة |
| فوق 0.60 | رديئة | تسخين مسبق 200–350 °C، والحفاظ على الحرارة، وتخفيف الإجهاد بعد اللحام |
أمثلة بالتركيب الأقصى في مواصفة المنتج (كما يحسبها جدول الحاسبة): C22 نحو 0.28، وS235JR نحو 0.40، وS355J2 نحو 0.47، وC45 نحو 0.56، و30ChGSA نحو 0.67. وهي قيم حذرة: فالصبّة الفعلية تكون عادةً دون الحدّ الأقصى، وكثيرًا ما يأتي CE لصبّة محدّدة من S355J2 أقلّ من 0.47 بوضوح. ولذلك يُتّخذ القرار من تحليل شهادة 3.1 لا من المواصفة.
CET وحرارة التسخين المسبق
يقول CE هل سيتعبك الفولاذ. أمّا كم درجة تسخين فتحدّدها الطريقة B من EN 1011-2 بمكافئها الخاص CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. تحسب حاسبة التسخين المسبق الحرارة من أربعة مدخلات: CET والسُمك والهيدروجين المنتشر HD والطاقة الحرارية. أمثلة لـ S355J2 (CET 0.34) عند 1.5 kJ/mm:
- 20 mm، أقطاب قاعدية مجفّفة (HD 4) — 75 °C؛
- 20 mm، أقطاب روتيلية (HD 12) — 120 °C؛
- 40 mm، HD 4 — 120 °C؛
- 40 mm، HD 12 — 170 °C.
ولفولاذ S460N (CET 0.42) عند 40 mm تصبح 185 °C مع HD 4 و230 °C مع HD 12. ويظهر أمران: الهيدروجين يزن بقدر مضاعفة السُمك، والدرجة الأعلى مقاومةً «تكلّف» عشرات الدرجات. وللطريقة حدود — CET 0.20–0.50، والسُمك 10–90 mm، وHD 1–20 ml/100 g، والطاقة 0.5–4.0 kJ/mm؛ وخارجها تنبّه الحاسبة بدل أن تحسب بصمت.
مثال تقييم خطوة بخطوة
لوح S355J2 سُمكه 40 mm، لحام تناكبي، أقطاب قاعدية.
- المجموعة. S355 هو المجموعة 1.2 وفق ISO/TR 15608. يُكتب ذلك في WPS ويُقارن بنطاق اعتماد اللحّام.
- CE من الشهادة. بالتركيب الأقصى يكون نحو 0.47 — المنطقة المحدودة. ومن تحليل الصبّة يُحسب CE الفعلي في الحاسبة.
- CET. نأخذ 0.34 — القيمة التي تقترحها حاسبة التسخين لـ S355J2.
- الهيدروجين. أقطاب قاعدية مجفّفة عند 300–350 °C لساعتين ومحفوظة في حافظة حرارية — HD 4.
- الطاقة الحرارية. 1.5 kJ/mm محسوبة من التيّار والجهد والسرعة في حاسبة الطاقة الحرارية.
- النتيجة. تسخين إلى 120 °C. وتعطي الحاسبة أيضًا حرارة ما بين الطبقات: من 120 °C حتى نحو 250 °C — وفوق ذلك تنخفض المتانة في أنواع الفولاذ الإنشائي المعتادة.
ولو استُخدمت أقطاب روتيلية (HD 12) في الوصلة نفسها لارتفع التسخين إلى 170 °C. وهذا عادةً أقوى حجّة لصالح القطب القاعدي.
أنواع فولاذ يصعب لحامها — ولماذا
الفولاذ عالي الكربون والقابل للتقسية
C45 و30ChGSA وفولاذ النوابض والعدد، والمجموعة 11، والمقسّى المُطبَّع من المجموعة 3. يعطي الكربون وعناصر السبائك مارتنسيتًا صلدًا في المنطقة المتأثّرة. CE 0.56 (C45) أعلى المنطقة المحدودة، و0.67 (30ChGSA) في المنطقة الرديئة، مع تسخين 200–350 °C يُحافظ عليه أثناء اللحام ومعالجة حرارية بعده. وتُفحص صلادة المنطقة المتأثّرة بقياس الصلادة — وتحوّل حاسبة الصلادة بين HV وHB وHRC. أمّا فولاذ المجموعة 3 فلا يُلحم «بالعين»: نافذة الطاقة والتسخين فيه ضيّقة ويحتاج إلى إجراء معتمد.
الفولاذ المقاوم للصدأ
الأوستنيتي (المجموعة 8) يُلحم بلا تسخين لكن بطاقة قليلة. مشاكله الشروخ الساخنة حين ينقص الفريت في اللحام، والتحسّس للتآكل بين الحبيبات عند الإفراط في الحرارة. ويُقرأ تركيب اللحام من مخطّط شيفلر — تُظهر حاسبة مكافئ الكروم والنيكل في أيّ منطقة يقع اللحام؛ والهدف بضعة في المئة من الفريت لا أكبر قدر ممكن. أمّا المارتنسيتي (المجموعة 7) فيتصرّف أقرب إلى الفولاذ القابل للتقسية: يتقسّى، فيحتاج إلى تسخين ومراجعة حرارية. ووصل الستانلس بالفولاذ الكربوني موضوع آخر — المعادن المختلفة.
الحديد الزهر
في الحديد الزهر أضعاف كربون الفولاذ، وفي الزهر الرمادي يكون على هيئة غرافيت. وعند اللحام تبيضّ المنطقة المجاورة للّحام وتتشقّق. هناك طريقان: ساخن — تسخين القطعة كلّها إلى 500–600 °C وتبريد بطيء — أو بارد، بمقاطع قصيرة بأقطاب النيكل. التفاصيل واختيار القطب في لحام الحديد الزهر.
الفولاذ المجلفن
الفولاذ تحت الطبقة يُلحم عادةً جيّدًا — المشكلة في الزنك. يتبخّر في القوس فيسبّب مسامًا ورذاذًا، ويسبّب دخانه حمّى الأبخرة المعدنية: أعراض تشبه الإنفلونزا مساءً بعد العمل. تُزال الطبقة بالجلخ في منطقة اللحام، ويُستخدم شفط موضعي، ويُتوقّف عند ظهور الأعراض. القواعد في دخان اللحام والتهوية. وبعد اللحام تُحمى المنطقة بطلاء غنيّ بالزنك لأنّ الطبقة تلفت.
أخطاء شائعة في تقييم قابلية اللحام
- CE من المواصفة بدل الشهادة. التركيب الأقصى يضخّم CE؛ والصبّة الفعلية قد تكون أفضل بوضوح — أو أسوأ إذا كان الفولاذ مجهول المصدر.
- اعتماد مجموعة ISO/TR 15608 لتحديد التسخين. المجموعة 1.2 تضمّ أنواعًا بقيم CE متباينة جدًّا، والحرارة تُحسب من التركيب.
- إغفال السُمك. الفولاذ الذي لا يحتاج إلى تسخين في صفيحة 8 mm سيحتاجه حتمًا في لوح 40 mm.
- أقطاب روتيلية على وصلة سميكة مقيّدة. هيدروجين HD 12 يرفع التسخين عشرات الدرجات.
- التسخين «بمرور سريع للّهب». المهمّ الحرارة في كامل السُمك وعلى جانبي الوصلة، مقيسةً بقلم حراري أو ميزان حرارة.
- معاملة فولاذ مجهول كأنه S235. الخردة والمنشآت القديمة وقطع الآلات قد تكون فولاذًا قابلًا للتقسية؛ فالأفضل عندها افتراض التسخين والأقطاب منخفضة الهيدروجين.
مصادر مجموعات المعادن: صفحات المعاينة من ISO/TR 15608:2017 (standards.iteh.ai، الجدول 1) وملخّص مجموعات ISO/TR 15608 على ped-online.com. أمّا CE وCET وحرارات التسخين فمحسوبة بصيغ حاسبات هذا الموقع.
أسئلة متكرّرة
ما قابلية لحام الفولاذ؟
هي قدرة الفولاذ على إعطاء وصلة ملحومة بالخواصّ المطلوبة بإجراء معيّن وتصميم معيّن. وتتوقّف على التركيب الكيميائي (خصوصًا الكربون والعناصر التي ترفع قابلية التقسية)، وعلى سُمك الوصلة وصلابة تقييدها، وعلى العملية: هيدروجين معدن الحشو والطاقة الحرارية والتسخين المسبق. والفولاذ نفسه قد يُلحم بسهولة في صفيحة رقيقة ويحتاج تسخينًا في لوح سميك.
كيف تُقيَّم قابلية لحام الفولاذ؟
من شهادة الصبّة 3.1: يدخل تركيبها في معادلة المكافئ الكربوني CE (IIW). تحت 0.40 لا يثير الفولاذ مشكلات عادةً؛ وفوق ذلك تُحسب حرارة التسخين المسبق من CET والسُمك والهيدروجين والطاقة الحرارية بالطريقة B من EN 1011-2. وفي الوصلات الحرجة يُختم التحقّق بتأهيل الإجراء (WPQR).
هل يحتاج الفولاذ S355 إلى تسخين مسبق؟
يتوقّف ذلك على السُمك والهيدروجين. لفولاذ S355J2 بقيمة CET 0.34 وطاقة حرارية 1.5 kJ/mm تعطي الطريقة B من EN 1011-2 عند 20 mm نحو 75 °C مع الأقطاب القاعدية (HD 4) ونحو 120 °C مع الروتيلية (HD 12)، وعند 40 mm 120 و170 °C. والصفائح الرقيقة لا تحتاج عادةً إلى تسخين.
هل الفولاذ C45 قابل للحام؟
نعم، لكن بقيود. عند التركيب الأقصى في المواصفة يبلغ CE نحو 0.56 — أعلى المنطقة المحدودة. يحتاج إلى تسخين مسبق وأقطاب منخفضة الهيدروجين وتبريد بطيء، وفي القطع الحرجة إلى مراجعة حرارية بعد اللحام. وفي ISO/TR 15608 تقع أنواع الفولاذ التي يزيد كربونها على 0.30 % في المجموعة 11.
ماذا تعني المجموعة 1.2 في ISO/TR 15608؟
أنواع فولاذ حدّ خضوعها الأدنى فوق 275 وحتى 360 N/mm² ضمن حدود تركيب المجموعة 1 — نموذجيًّا S355. المجموعة 1.1 حدّ خضوع حتى 275 N/mm² (مثل S235)، و1.3 فولاذ دقيق الحبيبات مُطبَّع فوق 360 N/mm². المجموعات تصف نطاق اعتماد اللحّام والإجراء، ولا تُستخدم لحساب التسخين.
لماذا يُلحم الستانلس بلا تسخين مسبق؟
الستانلس الأوستنيتي (مثل 304 و316L) لا يتقسّى كالفولاذ الكربوني، فلا خطر من المارتنسيت في المنطقة المتأثّرة بالحرارة. مشاكله أخرى: الشروخ الساخنة حين يقلّ الفريت في اللحام، وفقد مقاومة التآكل عند الإفراط في الحرارة. ولذلك يُلحم بطاقة حرارية قليلة، ويُختار معدن الحشو بحيث يبقى في اللحام بضعة في المئة من الفريت.
آخر تحديث: