Schweißeignung von Stahl: was sie ist, Gruppen nach ISO/TR 15608, Kohlenstoffäquivalent und Vorwärmen
„Gut schweißbar“ ist eine Abkürzung. Schweißeignung ist keine Zahl im Prüfzeugnis, sondern das Ergebnis aus drei Dingen: Zusammensetzung des Stahls, Dicke und Steifigkeit der Verbindung und Schweißverfahren. Unten, wie man sie praktisch beurteilt — von der Werkstoffgruppe über das Kohlenstoffäquivalent bis zur konkreten Vorwärmtemperatur, mit Zahlen aus den Rechnern dieser Seite.
Kurze Antwort
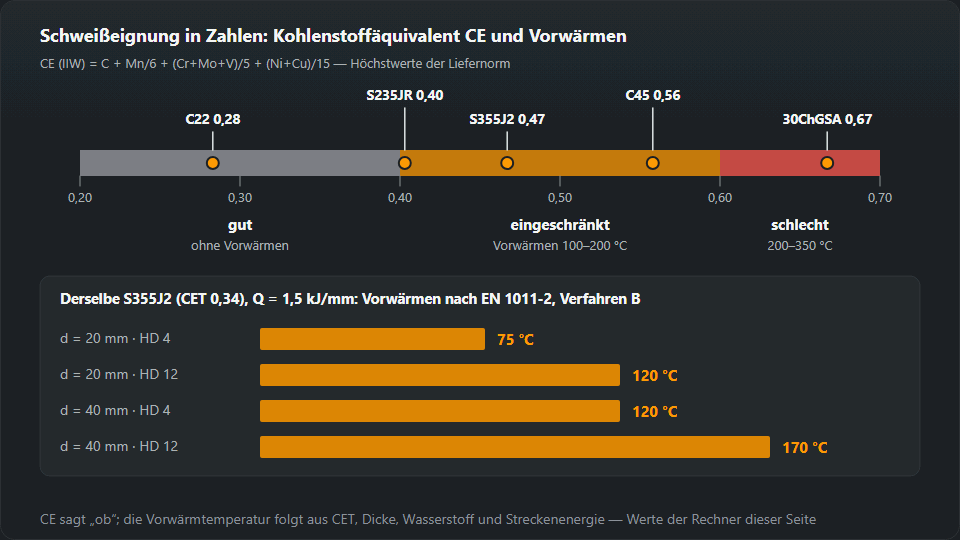
Schweißeignung ist die Fähigkeit eines Stahls, mit einem gegebenen Verfahren eine Verbindung mit den geforderten Eigenschaften zu liefern. Erste Prüfung ist das Kohlenstoffäquivalent CE: bis 0,40 — gut (ohne Vorwärmen), 0,40–0,60 — eingeschränkt (Vorwärmen 100–200 °C, wasserstoffarme Elektroden), über 0,60 — schlecht (200–350 °C, Temperatur halten, Wärmenachbehandlung). Die genaue Vorwärmtemperatur folgt aus CET, Dicke, Wasserstoff und Streckenenergie nach EN 1011-2. Für die Unterlagen (WPS, Prüfungen) wird der Stahl einer Gruppe nach ISO/TR 15608 zugeordnet: S235 ist 1.1, S355 ist 1.2, austenitischer Edelstahl ist 8.

Was Schweißeignung heißt
Schweißeignung hat drei Bestandteile, und jeder lässt sich einzeln verderben:
- Werkstoff. Die chemische Zusammensetzung entscheidet, ob die WEZ beim Abkühlen aufhärtet. Am meisten wirkt Kohlenstoff, danach Mangan, Chrom, Molybdän, Vanadium, Nickel und Kupfer.
- Konstruktion. Dickes Blech leitet Wärme schneller ab als Dünnblech, eine steife Verbindung lässt die Naht nicht frei schrumpfen. Derselbe Stahl als 5-mm-Blech und als 40-mm-Blech sind zwei verschiedene Fälle.
- Verfahren. Wasserstoff aus dem Zusatz, Streckenenergie, Vorwärmen, Lagenfolge und Wärmenachbehandlung. Ein gutes Verfahren schweißt einen „schwierigen“ Stahl, ein schlechtes verdirbt einen „leichten“.
Deshalb lautet die Antwort auf „kann man das schweißen?“ fast immer „ja — wenn …“. Um diese Bedingungen geht es im Rest der Seite.
Was die Schweißeignung verdirbt
Bei unlegierten und niedriglegierten Stählen ist der Hauptfeind der Kaltriss (wasserstoffinduziert). Er braucht drei Dinge gleichzeitig: eine harte, aufgehärtete WEZ, diffusiblen Wasserstoff im Schweißgut und Spannungen. Fällt eines weg, gibt es keinen Riss — daher Vorwärmen (langsamere Abkühlung, weniger Martensit, mehr Zeit für den Wasserstoff), rückgetrocknete wasserstoffarme Elektroden und eine vernünftige Schweißfolge. Ein Wasserstoffriss kann Stunden nach dem Schweißen entstehen; eine Sichtprüfung direkt danach findet ihn nicht immer. Mehr unter Risse in Schweißnähten.
Andere Werkstoffe haben andere Schwachstellen: austenitischer Stahl — Heißrisse und Verlust der Korrosionsbeständigkeit; Gusseisen — zu viel Kohlenstoff und Sprödigkeit; verzinkter Stahl — eine Beschichtung, die verdampft. Dazu unten mehr.
Stahlgruppen nach ISO/TR 15608
ISO/TR 15608 ist ein Fachbericht, der Werkstoffe für schweißtechnische Zwecke in Gruppen einteilt. Darauf bauen die Geltungsbereiche der Schweißerprüfung (Prüfung nach ISO 9606-1) und der Verfahrensqualifizierung (WPS, WPQR) auf. Die Zahlen in der Spalte „Grenze“ sind jene, die zwei offene Quellen übereinstimmend nennen: die Leseprobe der ISO/TR 15608:2017 und die Übersicht von ped-online.com; wo eine zweite Quelle fehlt, ist die Gruppe in Worten beschrieben.
| Gruppe | Stahlart | Grenze | Was das beim Schweißen heißt |
|---|---|---|---|
| 1.1 | Unlegierte und niedriglegierte Stähle mit niedriger Streckgrenze (z. B. S235) | ReH ≤ 275 N/mm² | Dünnblech meist ohne Vorwärmen; bei dicken Querschnitten CET rechnen |
| 1.2 | Baustähle mittlerer Festigkeit (z. B. S355) | 275 < ReH ≤ 360 N/mm² | Bei größeren Dicken und feuchten Elektroden Vorwärmen nötig |
| 1.3 | Normalgeglühte Feinkornbaustähle höherer Festigkeit (z. B. S460N) | ReH > 360 N/mm² | Öfter Vorwärmen als bei 1.2, wasserstoffarme Zusätze |
| 1.4 | Wetterfeste Stähle | — | Zusatz mit gleicher Beständigkeit gegen atmosphärische Korrosion |
| 2 | Thermomechanisch gewalzte Feinkornbaustähle | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | Niedriges CE bei hoher Festigkeit; Streckenenergie begrenzen |
| 3 | Vergütete und ausscheidungsgehärtete Stähle (ohne nichtrostende) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Enges Fenster für Streckenenergie und Vorwärmen; nur nach WPS |
| 4–6 | Warmfeste Cr-Mo(-V)-Stähle | — | Vorwärmen und meist Wärmenachbehandlung nach WPS |
| 7 | Ferritische, martensitische und ausscheidungshärtende Edelstähle | — | Martensitische härten auf und reißen — Vorwärmen, Anlassen |
| 8 | Austenitische Edelstähle (z. B. 1.4301, 1.4404) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Kein Vorwärmen; Heißrisse und Sensibilisierung — wenig Wärme |
| 9 | Nickellegierte Stähle für tiefe Temperaturen | — | Zusatz und Kerbschlagzähigkeit nach WPS |
| 10 | Austenitisch-ferritische Edelstähle (Duplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Ferritanteil und Streckenenergie im Blick behalten |
| 11 | Wie Gruppe 1, aber mit mehr Kohlenstoff | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | Harte WEZ — Vorwärmen, wasserstoffarmer Zusatz |
So liest man sie: Gruppe 1 ist durch eine Streckgrenze bis 460 N/mm² und Analysegrenzen festgelegt (u. a. C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); innerhalb der Gruppe entscheidet die Mindeststreckgrenze der Produktnorm über die Untergruppe. Gruppe 11 sind Stähle innerhalb der übrigen Grenzen von Gruppe 1, aber mit 0,30 bis 0,85 % Kohlenstoff (Untergruppen in der Tabelle). Die Gruppe ist ein Etikett für Dokumente — für das Vorwärmen braucht man die Analyse aus dem konkreten Zeugnis, nicht die Gruppennummer.
Kohlenstoffäquivalent CE
Das CE fasst die ganze Analyse in einer Zahl zusammen: wie viel „Kohlenstoff“ im Stahl steckt, wenn man die Wirkung der übrigen Elemente auf die Härtbarkeit umrechnet. Die IIW-Formel — dieselbe, mit der unser CE-Rechner arbeitet:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Schweißeignung | Was zu tun ist |
|---|---|---|
| bis 0,40 | Gut | Kein Vorwärmen nötig, gewöhnliche Elektroden |
| 0,40–0,60 | Eingeschränkt | Vorwärmen 100–200 °C, wasserstoffarme Elektroden, rückgetrocknet |
| über 0,60 | Schlecht | Vorwärmen 200–350 °C, Temperatur halten, Spannungsarmglühen danach |
Beispiele bei Höchstzusammensetzung der Produktnorm (so rechnet die Tabelle des Rechners): C22 — etwa 0,28, S235JR — etwa 0,40, S355J2 — etwa 0,47, C45 — etwa 0,56, 30ChGSA — etwa 0,67. Das sind vorsichtige Werte: Eine reale Schmelze liegt meist unter dem Maximum, das CE einer konkreten S355J2-Charge oft deutlich unter 0,47. Deshalb entscheidet man nach der Analyse im Zeugnis 3.1, nicht nach der Norm.
CET und Vorwärmtemperatur
Das CE sagt, ob der Stahl Ärger macht. Wie viel Grad vorgewärmt wird, regelt EN 1011-2, Verfahren B, mit eigenem Äquivalent CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Unser Vorwärm-Rechner rechnet aus vier Größen: CET, Dicke, diffusiblem Wasserstoff HD und Streckenenergie. Beispiele für S355J2 (CET 0,34) bei 1,5 kJ/mm:
- 20 mm, rückgetrocknete basische Elektroden (HD 4) — 75 °C;
- 20 mm, rutile Elektroden (HD 12) — 120 °C;
- 40 mm, HD 4 — 120 °C;
- 40 mm, HD 12 — 170 °C.
Für S460N (CET 0,42) bei 40 mm sind es schon 185 °C mit HD 4 und 230 °C mit HD 12. Zwei Dinge fallen auf: Wasserstoff wiegt so viel wie eine Verdoppelung der Dicke, und eine höherfeste Sorte „kostet“ einige zehn Grad. Das Verfahren hat Grenzen — CET 0,20–0,50, Dicke 10–90 mm, HD 1–20 ml/100 g, Streckenenergie 0,5–4,0 kJ/mm; außerhalb warnt der Rechner, statt still weiterzurechnen.
Beurteilung Schritt für Schritt
Blech S355J2, 40 mm dick, Stumpfnaht, basische Elektroden.
- Gruppe. S355 ist Gruppe 1.2 nach ISO/TR 15608. Das steht in der WPS und wird mit dem Geltungsbereich der Schweißerprüfung abgeglichen.
- CE aus dem Zeugnis. Bei Höchstzusammensetzung wären es etwa 0,47 — eingeschränkter Bereich. Aus der Schmelzanalyse rechnet man das tatsächliche CE im Rechner.
- CET. Angenommen 0,34 — der Wert, den der Vorwärm-Rechner für S355J2 anbietet.
- Wasserstoff. Basische Elektroden, 2 Stunden bei 300–350 °C rückgetrocknet und im Köcher gehalten — HD 4.
- Streckenenergie. 1,5 kJ/mm, aus Strom, Spannung und Geschwindigkeit im Streckenenergie-Rechner.
- Ergebnis. Vorwärmen auf 120 °C. Der Rechner nennt auch den Zwischenlagenbereich: von 120 °C bis etwa 250 °C — darüber sinkt bei üblichen Baustählen die Zähigkeit.
Mit rutilen Elektroden (HD 12) an derselben Naht steigt die Vorwärmtemperatur auf 170 °C. Das ist meist das stärkste Argument für die basische Elektrode.
Stähle, die sich schlecht schweißen — und warum
Kohlenstoffreiche und Vergütungsstähle
C45, 30ChGSA, Feder- und Werkzeugstähle, Gruppe 11 und die vergüteten Stähle der Gruppe 3. Kohlenstoff und Legierungselemente erzeugen harten Martensit in der WEZ. CE 0,56 (C45) ist der obere Rand des eingeschränkten Bereichs, 0,67 (30ChGSA) liegt im schlechten, mit 200–350 °C Vorwärmen, gehaltener Temperatur und Wärmenachbehandlung. Die Härte der WEZ prüft man per Härtemessung — unser Härte-Umrechner übersetzt HV, HB und HRC. Stähle der Gruppe 3 schweißt man nie nach Gefühl: Ihr Fenster für Streckenenergie und Vorwärmen ist eng, sie brauchen ein qualifiziertes Verfahren.
Nichtrostende Stähle
Austenitische Sorten (Gruppe 8) werden ohne Vorwärmen, aber mit wenig Wärme geschweißt. Ihre Probleme sind Heißrisse, wenn im Schweißgut Ferrit fehlt, und Sensibilisierung für interkristalline Korrosion bei Überhitzung. Die Zusammensetzung des Schweißguts liest man im Schaeffler-Diagramm — unser Rechner für Chrom- und Nickeläquivalent zeigt, in welchem Bereich die Naht landet; Ziel sind einige Prozent Ferrit, nicht möglichst viel. Martensitische Sorten (Gruppe 7) verhalten sich eher wie Vergütungsstähle: Sie härten auf und brauchen Vorwärmen und Anlassen. Edelstahl mit Baustahl verbinden ist ein eigenes Thema — Mischverbindungen.
Gusseisen
Gusseisen hat ein Mehrfaches des Kohlenstoffs von Stahl, im Grauguss als Graphit. Beim Schweißen wird die Zone neben der Naht weiß und reißt. Es gibt zwei Wege: warm — das ganze Gussteil auf 500–600 °C und langsam abkühlen — oder kalt, in kurzen Abschnitten mit Nickelelektroden. Details und Elektrodenwahl unter Gusseisen schweißen.
Verzinkter Stahl
Der Stahl unter der Beschichtung ist meist gut schweißbar — das Zink macht Ärger. Es verdampft im Lichtbogen, verursacht Poren und Spritzer, und sein Rauch löst Metallrauchfieber aus: grippeähnliche Beschwerden am Abend nach der Arbeit. Die Beschichtung im Nahtbereich abschleifen, Punktabsaugung einsetzen, bei Beschwerden aufhören. Die Regeln stehen unter Schweißrauch und Lüftung. Nach dem Schweißen die Naht mit Zinkstaubfarbe schützen, denn die Beschichtung ist zerstört.
Typische Fehler bei der Beurteilung
- CE nach Norm statt nach Zeugnis. Die Höchstanalyse überschätzt das CE; eine reale Schmelze ist oft spürbar besser — oder schlechter, wenn der Stahl unbekannter Herkunft ist.
- ISO/TR-15608-Gruppe als Maß fürs Vorwärmen. Gruppe 1.2 umfasst Stähle mit sehr unterschiedlichem CE; die Temperatur kommt aus der Analyse.
- Dicke übersehen. Ein Stahl, der als 8-mm-Blech kein Vorwärmen braucht, braucht es als 40-mm-Blech ganz sicher.
- Rutile Elektroden an dicker, steifer Verbindung. Wasserstoff HD 12 hebt die Vorwärmtemperatur um einige zehn Grad.
- Vorwärmen „kurz mit dem Brenner drüber“. Entscheidend ist die Temperatur über die ganze Dicke beiderseits der Fuge, gemessen mit Temperaturmessstift oder Thermometer.
- Unbekannter Stahl als S235 behandelt. Schrott, alte Bauwerke und Maschinenteile sind oft Vergütungsstahl; dann besser Vorwärmen und wasserstoffarme Elektroden ansetzen.
Quellen der Werkstoffgruppen: Leseprobe der ISO/TR 15608:2017 (standards.iteh.ai, Tabelle 1) und die Gruppenübersicht ISO/TR 15608 auf ped-online.com. CE, CET und Vorwärmtemperaturen sind mit den Formeln der Rechner dieser Seite gerechnet.
Häufige Fragen
Was bedeutet Schweißeignung?
Die Fähigkeit eines Stahls, mit einem bestimmten Verfahren und in einer bestimmten Konstruktion eine Schweißverbindung mit den geforderten Eigenschaften zu ergeben. Sie hängt von der chemischen Zusammensetzung ab (vor allem Kohlenstoff und härtbarkeitssteigernde Elemente), von Dicke und Steifigkeit der Verbindung und vom Prozess: Wasserstoff aus dem Zusatz, Streckenenergie und Vorwärmen. Derselbe Stahl kann als Dünnblech problemlos sein und als dickes Blech Vorwärmen brauchen.
Wie prüft man die Schweißeignung eines Stahls?
Am schnellsten über das Kohlenstoffäquivalent CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, aus dem Abnahmeprüfzeugnis. Bis 0,40 ist die Schweißeignung gut, 0,40–0,60 eingeschränkt (Vorwärmen 100–200 °C, wasserstoffarme Elektroden), über 0,60 schlecht. Die Vorwärmtemperatur selbst ergibt sich aus CET, Dicke, Wasserstoff und Streckenenergie nach EN 1011-2.
Muss S355 vorgewärmt werden?
Das hängt von Dicke und Wasserstoff ab. Für S355J2 mit CET 0,34 und 1,5 kJ/mm Streckenenergie ergibt EN 1011-2, Verfahren B, bei 20 mm etwa 75 °C mit basischen Elektroden (HD 4) und etwa 120 °C mit rutilen (HD 12); bei 40 mm 120 und 170 °C. Dünnblech braucht meist nichts.
Ist C45 schweißbar?
Ja, mit Einschränkungen. Bei der Höchstzusammensetzung der Norm liegt sein CE bei etwa 0,56 — am oberen Rand des eingeschränkten Bereichs. Nötig sind Vorwärmen, wasserstoffarme Elektroden und langsames Abkühlen; bei kritischen Teilen ein Anlassen nach dem Schweißen. In ISO/TR 15608 fallen Stähle mit mehr als 0,30 % Kohlenstoff in Gruppe 11.
Was bedeutet Werkstoffgruppe 1.2 nach ISO/TR 15608?
Stähle mit einer Mindeststreckgrenze über 275 bis 360 N/mm² innerhalb der Analysegrenzen der Gruppe 1 — typisch S355. Gruppe 1.1 ist Streckgrenze bis 275 N/mm² (z. B. S235), 1.3 sind normalgeglühte Feinkornbaustähle über 360 N/mm². Die Gruppen beschreiben den Geltungsbereich von Schweißerprüfung und Verfahrensprüfung, nicht die Vorwärmtemperatur.
Warum wird Edelstahl ohne Vorwärmen geschweißt?
Austenitischer Edelstahl (z. B. 1.4301, 1.4404) härtet nicht wie C-Stahl auf, Martensit in der WEZ ist also nicht das Risiko. Seine Probleme sind andere: Heißrisse, wenn das Schweißgut zu wenig Ferrit hat, und Verlust der Korrosionsbeständigkeit bei Überhitzung. Deshalb wird er mit wenig Streckenenergie geschweißt, und der Zusatz wird so gewählt, dass einige Prozent Ferrit im Schweißgut bleiben.
Aktualisiert: