Soldabilidade dos aços: o que é, grupos ISO/TR 15608, carbono equivalente e pré-aquecimento
«Boa soldabilidade» é uma maneira de falar. A soldabilidade não é um número do certificado, mas o resultado do encontro de três coisas: a composição do aço, a espessura e rigidez da junta e o procedimento de soldadura. Segue como avaliá-la na prática — do grupo do material ao carbono equivalente e até uma temperatura de pré-aquecimento concreta, com números das calculadoras deste site.
Resposta curta
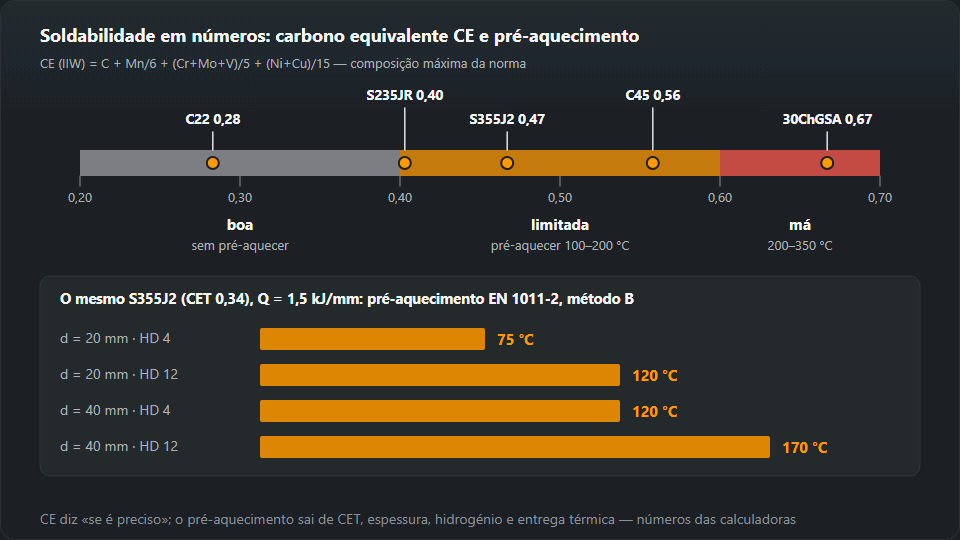
A soldabilidade é a capacidade de um aço de dar uma junta com as propriedades exigidas com um procedimento dado. A primeira verificação é o carbono equivalente CE: até 0,40 — boa (sem pré-aquecimento); 0,40–0,60 — limitada (pré-aquecer 100–200 °C, eléctrodos de baixo hidrogénio); acima de 0,60 — má (200–350 °C, manter a temperatura, tratamento após soldadura). A temperatura exacta sai do CET, da espessura, do hidrogénio e da entrega térmica segundo a EN 1011-2. Para os documentos (WPS, qualificações) o aço é atribuído a um grupo da ISO/TR 15608: o S235 é o 1.1, o S355 o 1.2 e o inox austenítico o 8.

O que é a soldabilidade
A soldabilidade tem três ingredientes, e cada um pode estragar-se em separado:
- Material. A composição química decide se a ZTA tempera ao arrefecer. O que mais pesa é o carbono; depois, manganês, crómio, molibdénio, vanádio, níquel e cobre.
- Projecto. Uma chapa grossa tira calor mais depressa do que uma fina, e uma junta rígida não deixa o cordão contrair livremente. O mesmo aço em chapa de 5 mm e de 40 mm são dois casos diferentes.
- Procedimento. Hidrogénio do consumível, entrega térmica, pré-aquecimento, sequência de passes e tratamento posterior. Um bom procedimento solda um aço «difícil»; um mau estraga um «fácil».
Por isso, à pergunta «isto solda-se?», a resposta é quase sempre «sim, desde que…». O resto da página trata dessas condições.
O que estraga a soldabilidade
Nos aços carbono e de baixa liga o grande inimigo é a fissuração a frio (por hidrogénio). Precisa de três coisas ao mesmo tempo: uma ZTA dura e temperada, hidrogénio difusível no cordão e tensões. Tire qualquer uma e não há fissura — daí o pré-aquecimento (arrefecimento mais lento, menos martensite, mais tempo para o hidrogénio sair), os eléctrodos de baixo hidrogénio secos e uma sequência de soldadura sensata. Uma fissura por hidrogénio pode aparecer horas depois, por isso a inspecção visual logo no fim nem sempre a apanha. Mais em fissuras na soldadura.
Outros materiais têm outros pontos fracos: o aço austenítico, a fissuração a quente e a perda de resistência à corrosão; o ferro fundido, o excesso de carbono e a fragilidade; o galvanizado, um revestimento que se evapora. Voltamos a eles mais abaixo.
Grupos de aços segundo a ISO/TR 15608
A ISO/TR 15608 é um relatório técnico que agrupa os materiais para efeitos de soldadura. Nesses grupos assentam os domínios de qualificação dos soldadores (exame segundo a ISO 9606-1) e dos procedimentos (WPS, WPQR). Os números da coluna «limite» são os que coincidem em duas fontes abertas: as páginas de amostra da ISO/TR 15608:2017 e o resumo do ped-online.com; onde não há segunda fonte, o grupo é descrito por palavras.
| Grupo | Tipo de aço | Limite | O que significa na soldadura |
|---|---|---|---|
| 1.1 | Não ligados e de baixa liga com baixa tensão de cedência (ex. S235) | ReH ≤ 275 N/mm² | Em chapa fina, em regra sem pré-aquecimento; em grossos calcula-se o CET |
| 1.2 | Estruturais de resistência média (ex. S355) | 275 < ReH ≤ 360 N/mm² | Em espessuras grandes e com eléctrodos húmidos é preciso pré-aquecer |
| 1.3 | De grão fino normalizados de maior resistência (ex. S460N) | ReH > 360 N/mm² | Pré-aquecer mais vezes do que em 1.2, consumíveis de baixo hidrogénio |
| 1.4 | Aços patináveis (corten) | — | Adição com a mesma resistência à corrosão atmosférica |
| 2 | De grão fino laminados termomecanicamente | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | CE baixo com alta resistência; limitar a entrega térmica |
| 3 | Temperados e revenidos ou endurecidos por precipitação (sem inox) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Janela estreita de entrega térmica e pré-aquecimento; só com procedimento |
| 4–6 | Aços Cr-Mo(-V) para alta temperatura | — | Pré-aquecimento e, em geral, tratamento térmico após soldadura segundo a WPS |
| 7 | Inox ferríticos, martensíticos e endurecidos por precipitação | — | Os martensíticos temperam e fissuram — pré-aquecer, revenir |
| 8 | Inox austeníticos (ex. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Sem pré-aquecimento; fissuração a quente e sensibilização — pouca energia |
| 9 | Aços ao níquel para baixas temperaturas | — | Adição e tenacidade segundo a WPS |
| 10 | Inox austenoferríticos (duplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Vigiar o equilíbrio de ferrite e a entrega térmica |
| 11 | Como o grupo 1, mas com mais carbono | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | ZTA dura — pré-aquecer, adição de baixo hidrogénio |
Como ler: o grupo 1 é definido por tensão de cedência até 460 N/mm² e limites de composição (entre eles C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); dentro do grupo, o subgrupo segue a cedência mínima da norma do produto. O grupo 11 são aços dentro dos restantes limites do grupo 1, mas com 0,30 a 0,85 % de carbono (subgrupos na tabela). O grupo é uma etiqueta para os documentos — para calcular o pré-aquecimento é precisa a composição do certificado concreto, não o número do grupo.
Carbono equivalente CE
O CE resume toda a composição num número: quanto «carbono» tem o aço se se converter o efeito dos outros elementos sobre a temperabilidade. A fórmula IIW — a mesma que usa a nossa calculadora de carbono equivalente:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Soldabilidade | O que fazer |
|---|---|---|
| até 0,40 | Boa | Não é preciso pré-aquecer, eléctrodos vulgares |
| 0,40–0,60 | Limitada | Pré-aquecer 100–200 °C, eléctrodos de baixo hidrogénio, secos |
| acima de 0,60 | Má | Pré-aquecer 200–350 °C, manter o calor, alívio de tensões depois |
Exemplos com a composição máxima da norma do produto (como os calcula a tabela da calculadora): C22 — cerca de 0,28, S235JR — cerca de 0,40, S355J2 — cerca de 0,47, C45 — cerca de 0,56, 30ChGSA — cerca de 0,67. São valores prudentes: uma corrida real fica normalmente abaixo do máximo, e o CE de um S355J2 concreto sai muitas vezes bem abaixo de 0,47. Por isso decide-se pela análise do certificado 3.1, não pela norma.
CET e temperatura de pré-aquecimento
O CE diz se o aço vai dar trabalho. Quantos graus pré-aquecer dá-o o método B da EN 1011-2, com o seu próprio equivalente CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. A nossa calculadora de pré-aquecimento parte de quatro dados: CET, espessura, hidrogénio difusível HD e entrega térmica. Exemplos para S355J2 (CET 0,34) com 1,5 kJ/mm:
- 20 mm, eléctrodos básicos secos (HD 4) — 75 °C;
- 20 mm, eléctrodos rutílicos (HD 12) — 120 °C;
- 40 mm, HD 4 — 120 °C;
- 40 mm, HD 12 — 170 °C.
Para S460N (CET 0,42) a 40 mm já são 185 °C com HD 4 e 230 °C com HD 12. Saltam à vista duas coisas: o hidrogénio pesa tanto como duplicar a espessura, e um grau mais resistente «custa» algumas dezenas de graus. O método tem limites — CET 0,20–0,50, espessura 10–90 mm, HD 1–20 ml/100 g, entrega 0,5–4,0 kJ/mm; fora deles a calculadora avisa em vez de continuar a calcular em silêncio.
Exemplo de avaliação passo a passo
Chapa S355J2 de 40 mm, soldadura de topo, eléctrodos básicos.
- Grupo. O S355 é o grupo 1.2 da ISO/TR 15608. Vai para a WPS e confere-se com o domínio de qualificação do soldador.
- CE do certificado. Com a composição máxima dava cerca de 0,47 — faixa limitada. Com a análise da corrida calcula-se o CE real na calculadora.
- CET. Tomamos 0,34, o valor que a calculadora de pré-aquecimento propõe para o S355J2.
- Hidrogénio. Eléctrodos básicos secos a 300–350 °C durante 2 horas e guardados em termo — HD 4.
- Entrega térmica. 1,5 kJ/mm, calculada com corrente, tensão e velocidade na calculadora de entrega térmica.
- Resultado. Pré-aquecer a 120 °C. A calculadora dá também a temperatura entre passes: de 120 °C até cerca de 250 °C — acima disso, nos aços estruturais correntes, cai a tenacidade.
Com eléctrodos rutílicos (HD 12) na mesma junta, o pré-aquecimento sobe para 170 °C. Costuma ser o argumento mais forte a favor do eléctrodo básico.
Aços que soldam mal — e porquê
Aços de alto carbono e temperáveis
C45, 30ChGSA, aços de molas e de ferramentas, o grupo 11 e os temperados e revenidos do grupo 3. O carbono e os elementos de liga dão martensite dura na ZTA. Um CE de 0,56 (C45) é a parte alta da faixa limitada; 0,67 (30ChGSA) está na má, com pré-aquecimento de 200–350 °C, mantido durante a soldadura, e tratamento térmico posterior. A dureza da ZTA verifica-se com ensaio de dureza — o nosso conversor de dureza traduz HV, HB e HRC. Os aços do grupo 3 nunca se soldam «a olho»: têm uma janela estreita de entrega e pré-aquecimento e exigem procedimento qualificado.
Aços inoxidáveis
Os austeníticos (grupo 8) soldam-se sem pré-aquecimento, mas com pouca energia. Os seus problemas são a fissuração a quente quando falta ferrite no cordão e a sensibilização à corrosão intergranular se forem sobreaquecidos. A composição do cordão lê-se no diagrama de Schaeffler — a nossa calculadora de equivalentes de crómio e níquel mostra em que zona cai; o objectivo são alguns por cento de ferrite, não o máximo possível. Os martensíticos (grupo 7) comportam-se mais como os temperáveis: temperam, por isso pedem pré-aquecimento e revenido. Ligar inox a aço carbono é outro tema — aços dissimilares.
Ferro fundido
O ferro fundido tem várias vezes mais carbono do que o aço, e no cinzento ele está em forma de grafite. Ao soldar, a zona junto ao cordão fica branca e fissura. Há dois caminhos: a quente — a peça inteira a 500–600 °C e arrefecimento lento — ou a frio, em troços curtos com eléctrodos de níquel. Detalhes e escolha de eléctrodo em soldar ferro fundido.
Aço galvanizado
O aço debaixo do revestimento costuma soldar bem — o problema é o zinco. Evapora-se no arco, provoca poros e salpicos, e o seu fumo causa a febre dos fumos metálicos: sintomas parecidos com gripe ao fim do dia, depois do trabalho. Rebarba-se o revestimento na zona do cordão, usa-se aspiração localizada e pára-se se surgirem sintomas. As regras estão em fumos de soldadura e ventilação. Depois de soldar, protege-se a zona com tinta rica em zinco, porque o revestimento foi destruído.
Erros típicos ao avaliar a soldabilidade
- CE da norma em vez do certificado. A composição máxima exagera o CE; uma corrida real pode ser bem melhor — ou pior, se o aço for de origem desconhecida.
- Usar o grupo da ISO/TR 15608 para fixar o pré-aquecimento. O grupo 1.2 abrange aços de CE muito diferente; a temperatura sai da composição.
- Esquecer a espessura. Um aço que não precisa de pré-aquecimento em chapa de 8 mm vai precisar de certeza em chapa de 40 mm.
- Eléctrodos rutílicos numa junta grossa e rígida. O hidrogénio HD 12 sobe o pré-aquecimento algumas dezenas de graus.
- Pré-aquecer «com uma passagem de maçarico». Conta a temperatura em toda a espessura e dos dois lados da junta, medida com lápis termoindicador ou termómetro.
- Tratar um aço desconhecido como S235. Sucata, estruturas antigas e peças de máquinas podem ser aço temperável; nesse caso convém pré-aquecer e usar baixo hidrogénio.
Fontes dos grupos de materiais: páginas de amostra da ISO/TR 15608:2017 (standards.iteh.ai, tabela 1) e o resumo de grupos ISO/TR 15608 do ped-online.com. CE, CET e temperaturas de pré-aquecimento calculados com as fórmulas das calculadoras deste site.
Perguntas frequentes
O que é a soldabilidade de um aço?
É a capacidade do aço de dar uma junta soldada com as propriedades exigidas, com um procedimento e um projecto concretos. Depende da composição química (sobretudo do carbono e dos elementos que aumentam a temperabilidade), da espessura e rigidez da junta e do processo: hidrogénio do consumível, entrega térmica e pré-aquecimento. O mesmo aço pode soldar-se sem problemas em chapa fina e exigir pré-aquecimento em chapa grossa.
Como se avalia a soldabilidade de um aço?
O mais rápido é o carbono equivalente CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, com a composição do certificado. Até 0,40 a soldabilidade é boa; de 0,40 a 0,60, limitada (pré-aquecer 100–200 °C, eléctrodos de baixo hidrogénio); acima de 0,60, má. A temperatura de pré-aquecimento calcula-se com CET, espessura, hidrogénio e entrega térmica segundo a EN 1011-2.
O S355 precisa de pré-aquecimento?
Depende da espessura e do hidrogénio. Para um S355J2 com CET 0,34 e entrega térmica de 1,5 kJ/mm, o método B da EN 1011-2 dá cerca de 75 °C a 20 mm com eléctrodos básicos (HD 4) e cerca de 120 °C com rutílicos (HD 12); a 40 mm, 120 e 170 °C. Em chapa fina normalmente não é preciso.
O aço C45 (SAE 1045) é soldável?
É, com limitações. Com a composição máxima da norma o CE fica perto de 0,56, a parte alta da faixa limitada. Precisa de pré-aquecimento, eléctrodos de baixo hidrogénio e arrefecimento lento; em peças críticas, revenido após soldar. Na ISO/TR 15608 os aços com mais de 0,30 % de carbono passam para o grupo 11.
O que significa o grupo 1.2 da ISO/TR 15608?
Aços com tensão de cedência mínima acima de 275 e até 360 N/mm², dentro dos limites de composição do grupo 1 — tipicamente o S355. O grupo 1.1 é cedência até 275 N/mm² (ex. S235) e o 1.3 são aços de grão fino normalizados acima de 360 N/mm². Os grupos servem para o domínio de qualificação do soldador e do procedimento, não para calcular o pré-aquecimento.
Porque é que o inox se solda sem pré-aquecimento?
O inox austenítico (ex. 304, 316L) não tempera como o aço carbono, por isso a martensite na ZTA não é o risco. Os seus problemas são outros: fissuração a quente quando o cordão tem pouca ferrite e perda de resistência à corrosão se for sobreaquecido. Por isso solda-se com pouca entrega térmica, e a adição escolhe-se para deixar alguns por cento de ferrite no cordão.
Actualizado: