Свариваемость сталей: что это, группы ISO/TR 15608, углеродный эквивалент и подогрев
«Хорошо свариваемая сталь» — это сокращение. Свариваемость не число из сертификата, а результат встречи трёх вещей: состава стали, толщины и жёсткости узла и технологии. Ниже — как оценить её на практике: от группы материала через углеродный эквивалент до конкретной температуры подогрева, с числами из калькуляторов сайта.
Короткий ответ
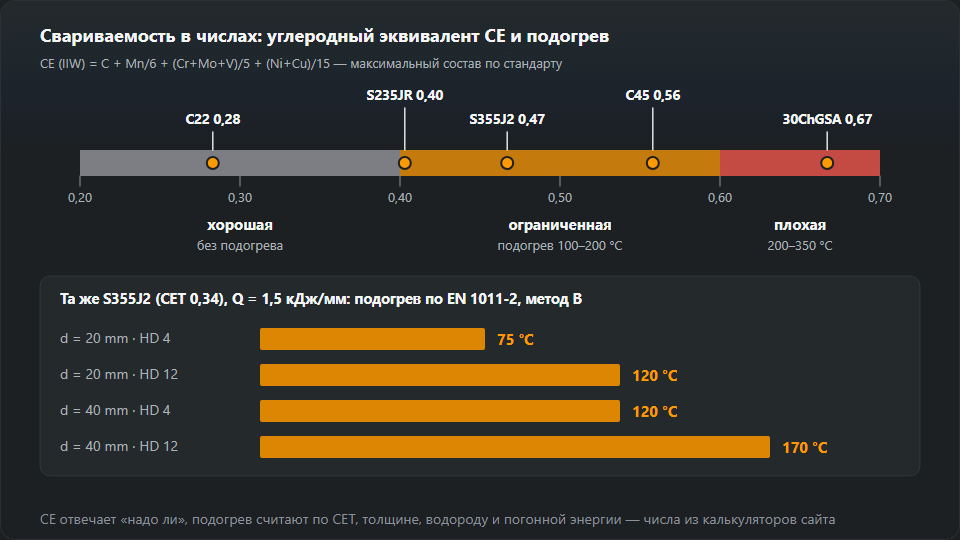
Свариваемость — способность стали дать соединение с требуемыми свойствами при данной технологии. Первая оценка — углеродный эквивалент CE: до 0,40 — хорошая (без подогрева), 0,40–0,60 — ограниченная (подогрев 100–200 °C, электроды с низким водородом), выше 0,60 — плохая (200–350 °C, сопутствующий подогрев, термообработка после сварки). Точную температуру подогрева считают по CET, толщине, водороду и погонной энергии по EN 1011-2. В документах (WPS, аттестация) сталь относят к группе по ISO/TR 15608: S235 — 1.1, S355 — 1.2, аустенитная нержавейка — 8.

Что такое свариваемость
Свариваемость складывается из трёх частей, и каждую можно испортить отдельно:
- Материал. Химический состав решает, закалится ли ЗТВ при остывании. Больше всего даёт углерод, затем марганец, хром, молибден, ванадий, никель и медь.
- Конструкция. Толстая плита отводит тепло быстрее тонкого листа, а жёсткий узел не даёт шву свободно усесть. Одна сталь в листе 5 мм и в плите 40 мм — два разных случая.
- Технология. Водород из присадки, погонная энергия, подогрев, порядок проходов и термообработка. Хорошей технологией можно сварить «трудную» сталь, плохой — испортить «лёгкую».
Поэтому на вопрос «можно ли это сварить» ответ почти всегда «да — при условии». Остальная страница — об этих условиях.
Что портит свариваемость
У углеродистых и низколегированных сталей главный враг — холодные (водородные) трещины. Им нужны три составляющие сразу: твёрдая закалённая ЗТВ, диффузионный водород в шве и напряжения. Убрать любую — и трещин нет: отсюда подогрев (медленнее остывание, меньше мартенсита, больше времени водороду уйти), прокалённые электроды с низким водородом и разумный порядок сварки. Водородная трещина может появиться через часы после сварки, так что визуальный контроль сразу после работы её не всегда ловит. Подробнее — в статье о трещинах в швах.
У других материалов слабые места другие: у аустенитной стали — горячие трещины и потеря коррозионной стойкости, у чугуна — избыток углерода и хрупкость, у оцинковки — испаряющееся покрытие. К ним вернёмся ниже.
Группы сталей по ISO/TR 15608
ISO/TR 15608 — технический отчёт, делящий материалы на группы для целей сварки. На группах стоят области аттестации сварщиков (аттестация по ISO 9606-1) и технологий (WPS, WPQR). Числа в колонке «граница» — те, что совпадают в двух открытых источниках: в ознакомительных страницах ISO/TR 15608:2017 и в сводке ped-online.com; где второго источника нет, группа описана словами.
| Группа | Вид стали | Граница | Что это значит для сварки |
|---|---|---|---|
| 1.1 | Нелегированные и низколегированные с низким пределом текучести (напр. S235) | ReH ≤ 275 Н/мм² | На тонком металле обычно без подогрева, на толстом считают CET |
| 1.2 | Конструкционные средней прочности (напр. S355) | 275 < ReH ≤ 360 Н/мм² | На больших толщинах и с сырыми электродами нужен подогрев |
| 1.3 | Мелкозернистые нормализованные повышенной прочности (напр. S460N) | ReH > 360 Н/мм² | Подогрев чаще, чем в 1.2, электроды с низким водородом |
| 1.4 | Атмосферостойкие | — | Присадка с той же стойкостью к атмосферной коррозии |
| 2 | Мелкозернистые термомеханической прокатки | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 Н/мм² | Низкий CE при высокой прочности; ограничивать погонную энергию |
| 3 | Улучшенные и дисперсионно-твердеющие (кроме нержавеющих) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 Н/мм² | Узкое окно энергии и подогрева; только по технологии |
| 4–6 | Теплоустойчивые Cr-Mo(-V) | — | Подогрев и обычно термообработка после сварки по WPS |
| 7 | Нержавеющие ферритные, мартенситные и дисперсионно-твердеющие | — | Мартенситные закаливаются и трескаются — подогрев, отпуск |
| 8 | Аустенитные нержавеющие (напр. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Без подогрева; горячие трещины и МКК — малая энергия |
| 9 | Никелевые стали для низких температур | — | Присадка и ударная вязкость — по WPS |
| 10 | Аустенитно-ферритные (дуплекс) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Следить за долей феррита и погонной энергией |
| 11 | Как группа 1, но с повышенным углеродом | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | Твёрдая ЗТВ — подогрев, присадка с низким водородом |
Как читать: группу 1 задают предел текучести до 460 Н/мм² и ограничения состава (в том числе C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %); внутри группы подгруппу определяет минимальный предел текучести по стандарту на прокат. Группа 11 — стали, укладывающиеся в остальные пределы группы 1, но с углеродом от 0,30 до 0,85 % (её подгруппы — в таблице). Группа — ярлык для документов; для расчёта подогрева нужен состав из конкретного сертификата, а не номер группы.
Углеродный эквивалент CE
CE сводит весь состав к одному числу: сколько «углерода» в стали, если пересчитать влияние остальных элементов на закаливаемость. Формула IIW — та же, по которой считает наш калькулятор углеродного эквивалента:
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Свариваемость | Что делать |
|---|---|---|
| до 0,40 | Хорошая | Подогрев не нужен, обычные электроды |
| 0,40–0,60 | Ограниченная | Подогрев 100–200 °C, электроды с низким водородом, прокалка |
| выше 0,60 | Плохая | Подогрев 200–350 °C, сопутствующий подогрев, отпуск после сварки |
Примеры при максимальном составе по стандарту (так считает таблица калькулятора): сталь 20 (C22) — около 0,28, Ст3сп (S235JR) — около 0,40, 09Г2С (S355J2) — около 0,47, сталь 45 (C45) — около 0,56, 30ХГСА — около 0,67. Это осторожные значения: реальный состав по сертификату обычно ниже максимума, и CE конкретной плавки S355J2 часто выходит заметно меньше 0,47. Поэтому решение принимают по составу из сертификата 3.1, а не по стандарту.
CET и температура подогрева
CE говорит, будет ли сталь капризной. Сколько градусов подогрева — это уже метод B EN 1011-2 со своим эквивалентом CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Температуру считает наш калькулятор подогрева по четырём величинам: CET, толщине, диффузионному водороду HD и погонной энергии. Примеры для S355J2 (CET 0,34) при 1,5 кДж/мм:
- 20 мм, прокалённые основные электроды (HD 4) — 75 °C;
- 20 мм, рутиловые электроды (HD 12) — 120 °C;
- 40 мм, HD 4 — 120 °C;
- 40 мм, HD 12 — 170 °C.
Для S460N (CET 0,42) при 40 мм это уже 185 °C с HD 4 и 230 °C с HD 12. Видно две вещи: водород весит столько же, сколько удвоение толщины, а более прочная марка «стоит» несколько десятков градусов. У метода есть границы — CET 0,20–0,50, толщина 10–90 мм, HD 1–20 мл/100 г, погонная энергия 0,5–4,0 кДж/мм; за ними калькулятор предупреждает, а не считает молча.
Пример оценки по шагам
Лист S355J2 толщиной 40 мм, стыковой шов, основные электроды.
- Группа. S355 — группа 1.2 по ISO/TR 15608. Это вписывают в WPS и сверяют с областью аттестации сварщика.
- CE по сертификату. При максимальном составе было бы около 0,47 — зона ограниченной свариваемости. По составу плавки считаем реальный CE в калькуляторе.
- CET. Примем 0,34 — значение, которое калькулятор подогрева предлагает для S355J2.
- Водород. Основные электроды, прокалённые при 300–350 °C 2 часа и хранящиеся в термопенале, — HD 4.
- Погонная энергия. 1,5 кДж/мм, посчитанная по току, напряжению и скорости в калькуляторе погонной энергии.
- Итог. Подогрев 120 °C. Калькулятор даёт и межпроходную температуру: от 120 °C до примерно 250 °C — выше этой границы у обычных конструкционных сталей падает ударная вязкость.
Если в том же узле взять рутиловые электроды (HD 12), подогрев вырастает до 170 °C. Обычно это самый весомый довод в пользу основного электрода.
Стали, которые свариваются плохо, — и почему
Высокоуглеродистые и улучшаемые
Сталь 45, 30ХГСА, пружинные и инструментальные стали, группа 11 и улучшенные из группы 3. Углерод и легирующие дают твёрдый мартенсит в ЗТВ. CE 0,56 (сталь 45) — верх зоны ограниченной свариваемости, 0,67 (30ХГСА) — зона плохой, с подогревом 200–350 °C, сопутствующим подогревом и термообработкой после сварки. Твёрдость ЗТВ проверяют замером твёрдости — перевод шкал HV, HB и HRC даёт наш калькулятор твёрдости. Улучшенные стали группы 3 «на глаз» не варят: у них узкое окно энергии и подогрева, нужна аттестованная технология.
Нержавеющие стали
Аустенитные (группа 8) варят без подогрева, но с малой энергией. Их беда — горячие трещины, когда в шве не хватает феррита, и склонность к межкристаллитной коррозии при перегреве. Состав шва читают по диаграмме Шеффлера — наш калькулятор хромового и никелевого эквивалента показывает, в какую область попадёт шов; цель — несколько процентов феррита, а не как можно больше. Мартенситные (группа 7) ведут себя ближе к улучшаемым: закаливаются, поэтому нужны подогрев и отпуск. Соединение нержавейки с углеродистой сталью — отдельная тема: разнородные стали.
Чугун
В чугуне в несколько раз больше углерода, чем в стали, а в сером он в виде графита. При сварке зона у шва отбеливается и трескается. Путей два: горячий — вся отливка нагрета до 500–600 °C и медленное остывание — или холодный, короткими участками никелевыми электродами. Подробности и выбор электрода — в статье сварка чугуна.
Оцинкованная сталь
Сама сталь под покрытием обычно сваривается хорошо — мешает цинк. Он испаряется в дуге, даёт поры и брызги, а его дым вызывает литейную лихорадку: симптомы, похожие на грипп, вечером после работы. Покрытие снимают шлифовкой в зоне шва, место сварки оборудуют местной вытяжкой, а при появлении симптомов делают перерыв. Правила — в статье сварочный дым и вентиляция. После сварки место шва защищают цинковой краской, потому что покрытие разрушено.
Типичные ошибки в оценке свариваемости
- CE по стандарту вместо сертификата. Максимальный состав завышает CE; реальная плавка бывает заметно лучше — или хуже, если сталь из неизвестного источника.
- Группа ISO/TR 15608 как мерило подогрева. В группу 1.2 входят стали с очень разным CE; температуру считают по составу.
- Забытая толщина. Сталь, которой в листе 8 мм подогрев не нужен, в плите 40 мм потребует его наверняка.
- Рутиловые электроды на толстый жёсткий узел. Водород HD 12 поднимает подогрев на несколько десятков градусов.
- Подогрев «горелкой на минутку». Важна температура по всей толщине с обеих сторон стыка, измеренная термокарандашом или термометром.
- Неизвестная сталь как Ст3. Металлолом, старые конструкции и детали машин бывают улучшаемой сталью; тогда лучше заложить подогрев и электроды с низким водородом.
Источники групп материалов: ознакомительные страницы ISO/TR 15608:2017 (standards.iteh.ai, таблица 1) и сводка групп ISO/TR 15608 на ped-online.com. CE, CET и температуры подогрева посчитаны по формулам калькуляторов сайта.
Частые вопросы
Что такое свариваемость стали?
Это способность стали дать сварное соединение с требуемыми свойствами при данной технологии и конструкции. Она зависит от химического состава (прежде всего углерода и элементов, повышающих закаливаемость), от толщины и жёсткости узла и от процесса: водорода в присадке, погонной энергии и подогрева. Одна и та же сталь может хорошо свариваться в тонком листе и требовать подогрева в толстой плите.
Как оценить свариваемость стали?
Проще всего углеродным эквивалентом CE (IIW): CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 по составу из сертификата. До 0,40 свариваемость хорошая, 0,40–0,60 — ограниченная (подогрев 100–200 °C, электроды с низким водородом), выше 0,60 — плохая. Саму температуру подогрева считают по CET, толщине, водороду и погонной энергии по EN 1011-2.
Нужен ли подогрев для стали S355 (09Г2С)?
Зависит от толщины и водорода. Для S355J2 с CET 0,34 и погонной энергией 1,5 кДж/мм метод B EN 1011-2 даёт при 20 мм около 75 °C с основными электродами (HD 4) и около 120 °C с рутиловыми (HD 12), а при 40 мм — 120 и 170 °C. На тонком листе подогрев обычно не нужен.
Сваривается ли сталь 45 (C45)?
Да, но ограниченно. При максимальном составе по стандарту её CE около 0,56 — верхняя часть зоны ограниченной свариваемости. Нужны подогрев, электроды с низким водородом и медленное остывание; в ответственных деталях — отпуск после сварки. В группах ISO/TR 15608 стали с углеродом выше 0,30 % попадают в группу 11.
Что означает группа 1.2 по ISO/TR 15608?
Стали с минимальным пределом текучести выше 275 и до 360 Н/мм², укладывающиеся в ограничения состава группы 1, — типично S355. Группа 1.1 — предел текучести до 275 Н/мм² (например, S235), 1.3 — нормализованные мелкозернистые выше 360 Н/мм². Группы нужны для описания области аттестации сварщика и технологии, а не для расчёта подогрева.
Почему нержавейку варят без подогрева?
Аустенитная нержавейка (например, 304, 316L, 08Х18Н10) не закаливается, как углеродистая сталь, поэтому мартенсит в ЗТВ ей не грозит. Её проблемы другие: горячие трещины, когда в шве мало феррита, и потеря коррозионной стойкости при перегреве. Поэтому её варят с малой погонной энергией, а присадку подбирают так, чтобы в шве было несколько процентов феррита.
Обновлено: