Сварка чугуна
Чугун содержит около 3 % углерода — вдесятеро больше, чем конструкционная сталь. Он не тянется, а колется, и трескается не под дугой, а при остывании. Отсюда две разные технологии.
Почему чугун трескается
При быстром остывании углерод не успевает выделиться в виде графита и образует цементит — белый чугун, твёрдый и хрупкий. Одновременно шов даёт усадку, а чугун почти не пластичен и не может её принять. Результат — трещина по линии сплавления, чаще всего через день после сварки.
К этому добавляется загрязнение. Старая отливка годами впитывает в поры масло, охлаждающую жидкость и продукты сгорания, а при сварке всё это выходит газом прямо в ванну. Блок двигателя, который выглядит чистым, чистым не является.
Из этого следует главное правило: управлять надо не дугой, а температурой. Есть два подхода, и они противоположны.
Холодная и горячая сварка
| Холодная | Горячая | |
|---|---|---|
| Подогрев | нет или до 100 °C | 500–600 °C, весь узел |
| Электрод | никелевый: Ni, NiFe, NiCu | чугунный присадочный пруток |
| Ток | минимальный | рабочий |
| Приём | участки по 20–40 мм, проковка, остывание | непрерывно, пока горячо |
| Остывание | на воздухе | медленное, в песке или печи |
| Где применяют | ремонт в мастерской | ответственные и толстые детали |
В мастерской почти всегда выбирают холодную: прогреть корпус до 600 °C и обеспечить медленное остывание в обычных условиях нереально.
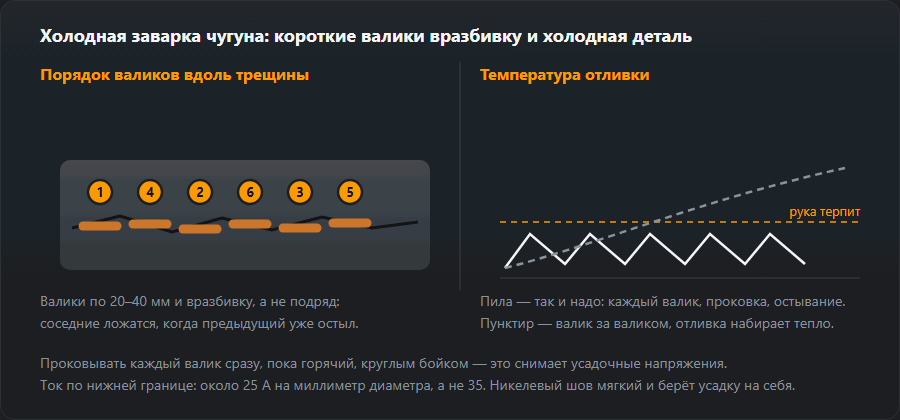
Ключевой приём холодной сварки: валик длиной 20–40 мм, сразу проковка лёгким молотком по горячему шву, затем пауза до температуры, при которой можно положить руку. Проковка снимает усадочные напряжения, пауза не даёт прогреть деталь. Соблазн «доварить одним махом» — самая частая причина трещины.

Подготовка
- Найти концы трещины и засверлить их — иначе она пойдёт дальше.
- Разделать трещину на всю глубину, лучше фрезой, а не абразивом.
- Выжечь масло: чугун пористый и годами набирает его в поры. Прогреть место горелкой до прекращения дымления.
- Зачистить до чистого металла.
Пропущенное обезжиривание даёт поры в шве, и никакой электрод это не компенсирует.
Электроды
- Ni 99 — самый пластичный шов, лучше всего обрабатывается механически. Дорогой.
- NiFe — прочнее, дешевле, чуть твёрже. Универсальный выбор для ремонта.
- NiCu — для высокопрочного чугуна и наплавки.
- Стальные электроды — только для неответственных косметических заделок: шов получается твёрдым и не обрабатывается.
Чего ожидать
Холодный ремонт никелем кронштейна, корпуса или коллектора — настоящий ремонт, который выдержит. Холодный ремонт детали, которую потом надо обрабатывать, разочарует: зона термического влияния выходит твёрже инструмента. А трещина через сильно нагруженное сечение старой отливки может просто не стоить сварки — новая деталь бывает дешевле третьей попытки.
Какой это чугун: серый, высокопрочный, ковкий, белый
«Чугун» — это четыре материала, которые варятся совершенно по-разному. Различает их форма углерода, а не его количество, поэтому сначала нужно понять, из чего деталь, и только потом выбирать способ.
| Вид | Обозначение | Как узнать | Сварка |
|---|---|---|---|
| Серый | EN-GJL, EN 1561 (GG, СЧ) | Тёмный зернистый излом, глухой звук, пылящая стружка; корпуса, блоки, станины | Холодная никелем или горячая |
| Высокопрочный | EN-GJS, EN 1563 (GGG, ВЧ) | Излом светлее и мельче, звенит, стружка завивается | Да, лучше серого; NiFe |
| Ковкий | EN-GJM, EN 1562 (GTS, GTW, КЧ) | Мелкие тонкостенные детали, фитинги; узнаётся по виду детали и маркировке | Ограниченно: тепло сварки местно сводит на нет термообработку |
| Белый | — | Серебристый излом, напильник скользит, сверло не берёт; износостойкие детали | Практически не сваривается |
Маркировка и быстрые пробы
В европейском обозначении число — минимальный предел прочности в МПа: EN-GJL-250 — серый чугун не ниже 250 МПа. У высокопрочных марок добавляется удлинение в процентах: EN-GJS-400-15 означает 400 МПа и 15 %. На старых станках встречаются немецкие DIN-названия GG-25 и GGG-40 для тех же марок, а в документации по ГОСТ — обозначения СЧ и ВЧ. Без маркировки: искра на точиле отличит чугун от стали (короткие красноватые искры со звёздочками вместо длинного ветвистого снопа), излом и звук — серый от высокопрочного, а напильник, который нигде не берёт, означает белый чугун — его не варят. Углеродный эквивалент здесь не работает: формулы построены для сталей с десятыми долями процента углерода, при 2–4 % они теряют смысл.
Никелевые электроды для чугуна: Ni или NiFe
Для холодной сварки берут один из двух типов никелевых электродов: Ni-CI или NiFe-CI по EN ISO 1071 (в AWS A5.15 — ENi-CI и ENiFe-CI). В каталоге электродов на этом сайте это ESAB OK 92.18 и UTP 86 FN: основное покрытие, постоянный ток обратной полярности, прокалка при 150–250 °C.
- Ni — самый мягкий шов, лучший выбор, когда место будут сверлить или обрабатывать, и для тонких стенок; слабее на толстом нагруженном сечении.
- NiFe — прочнее и терпимее к грязному металлу; для высокопрочного чугуна, толстых стенок, многослойного заполнения и соединений со сталью (см. сварку разнородных сталей).
На большой разделке их сочетают: кромки облицовывают никелем, заполняют электродом NiFe.
Холодная сварка чугуна по шагам

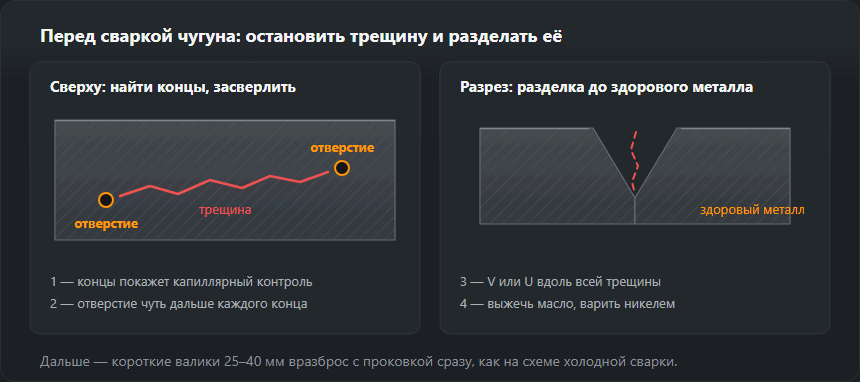
- Найти всю трещину. Капиллярный контроль покажет её вершину; на замасленной отливке достаточно слегка прогреть место горелкой — масло, выступающее из щели, прорисует трещину тёмной линией.
- Засверлить отверстие 3–4 мм чуть дальше каждого конца.
- Выбрать трещину до здорового металла, со скруглённым дном вместо острого V.
- Выжечь масло — картеры, блоки двигателей и корпуса коробок передач пропитаны им насквозь. Греть, пока не перестанет дымить, положить короткий пробный валик; если ванна кипит — сошлифовать и выжечь ещё раз.
- Выставить малый ток: около 25 А на миллиметр диаметра (пример ниже).
- Облицевать кромки тонким слоем никеля: он забирает углерод, и заполнение ложится уже на никель.
- Валики по 20–40 мм, вразброс, каждый сразу проковать по горячему.
- Ждать, пока отливка станет тёплой для руки, прежде чем класть следующий; остывание естественное, без воды и сжатого воздуха.
Ток: пример с числами
При 25 А на миллиметр: 2,5 мм × 25 ≈ 62 А (выставить 60–65 А), 3,2 мм × 25 = 80 А, 4,0 мм × 25 = 100 А. При обычных 35 А/мм электрод 3,2 мм получил бы 112 А, то есть на 40 % больше. Опускаться ниже, пока дуга горит устойчиво; валик, который лежит сверху каплей и не смачивает кромки, означает, что тока мало.
Горячая сварка чугуна
Всю отливку нагревают до 500–600 °C, как в таблице, — не только зону трещины, потому что местный нагрев создаёт ту самую разницу температур, от которой чугун и трескается. Греют медленно, в печи или в кирпичной обкладке, и держат температуру всё время работы. Традиционно варят газом: нейтральное ацетилено-кислородное пламя, чугунный пруток и флюс для чугуна, который растворяет окислы на ванне. Затем отливка остывает много часов в закрытой печи или в сухом песке. Шов соответствует металлу и обрабатывается как он, поэтому способ оставляют для тяжёлых и дорогих отливок.
Решает здесь остывание, а не сварка. Остудите прогретую отливку на воздухе — и получите ровно ту закалённую структуру, от которой подогрев должен был защитить.
Вместо сварки: пайкосварка и стяжка
Пайкосварка латунью
Чугун не плавится: разделку греют ацетилено-кислородной горелкой, пока латунный пруток с флюсом не смочит поверхность и не заполнит её. Нет расплавленного чугуна — нет белого чугуна на линии сплавления и гораздо меньше тепла. Подходит для тонких отливок и крышек, которые должны остаться герметичными. Соединение слабее отливки, размягчается, если деталь работает горячей, остаётся жёлтым, а латунь выделяет пары цинка — работать с вытяжкой.
Холодная стяжка (Metalock и подобные)
Без тепла вовсе: вдоль трещины сверлят перекрывающие друг друга отверстия с резьбой, вкручивают штифты и расклёпывают их заподлицо, а поперёк трещины ставят фигурные скобы, которые стягивают кромки. Нет ни зоны термического влияния, ни коробления, а большие блоки двигателей, станины прессов и корпуса ремонтируют на месте.
Как выбрать: трещина в кронштейне или корпусе — холодная сварка никелем; тонкая или герметичная деталь — пайкосварка; большая отливка, которую нельзя греть, — стяжка; деталь под обработку — горячая сварка.
Типичные ошибки и как их увидеть
- Трещина рядом со швом через несколько минут, часто со слышимым щелчком: отливка перегрелась — слишком длинные валики, нет пауз, нет проковки.
- Кипящая ванна и поры: масло. Больший ток не поможет; выжечь ещё раз.
- Твёрдая белая кромка, по которой скользит сверло: белый чугун после стального электрода, большого тока или быстрого остывания. Тонкая полоска при никеле — норма.
- Стальной электрод на нагруженной детали: трещина вдоль линии сплавления через несколько дней работы.
Подробнее о видах трещин — трещины сварных швов. Калькулятор подогрева считает для стали по EN 1011-2; для чугуна он ответа не даст, но пригодится для стальной стороны в соединении чугун–сталь.
Когда деталь сваркой не ремонтируют
Тормозные барабаны и диски, детали под давлением и детали, поломка которых может кого-то ранить, меняют. Так же поступают с износостойкими деталями из белого чугуна и с чугуном, окисленным годами работы при высокой температуре: он трескается заново рядом с каждым валиком. В остальных случаях: если новая деталь стоит меньше двух попыток, покупайте новую.
Частые вопросы
Можно ли варить чугун обычным электродом по стали?
Технически шов получится, практически — он будет твёрдым как стекло, не поддастся сверлению и с высокой вероятностью треснет по границе. Для косметической заделки в ненагруженном месте это допустимо, для ремонта корпуса — нет.
Почему шов потом невозможно просверлить?
Потому что углерод из чугуна перешёл в шов и образовал цементит. Никелевые электроды дают шов, который остаётся пластичным именно потому, что никель не связывает углерод в твёрдые карбиды. Если деталь потом обрабатывается, электрод выбирают по этому признаку.
Как отличить серый чугун от высокопрочного?
По излому и по звуку. Серый на изломе матово-серый и зернистый, звук при постукивании глухой. Высокопрочный светлее и звенит. Для сварки это важно: высокопрочный переносит сварку лучше серого, но из-за прочности его варят скорее электродом NiFe.
Можно ли варить чугун полуавтоматом?
Обычной стальной проволокой — нет: результат тот же, что со стальным электродом, — твёрдый шов и трещина вдоль линии сплавления. Никелевые проволоки для чугуна существуют, и с ними правила не меняются: короткие участки, проковка, пауза до тёплой руки. Полуавтомат провоцирует на длинный непрерывный шов, а именно его чугун и не выносит, поэтому для разового ремонта проще взять никелевый электрод.
Чем варить чугун — каким электродом?
Никелевым. Ni-CI (AWS ENi-CI), если место ремонта потом сверлят или обрабатывают; NiFe-CI (AWS ENiFe-CI) — для прочности, для высокопрочного чугуна и для соединения со сталью. Постоянный ток обратной полярности, около 25 А на миллиметр диаметра: для электрода 3,2 мм это 80 А.
Почему шов на чугуне трескается?
Трещина почти всегда идёт рядом со швом, а не по нему. Зона термического влияния превратилась в твёрдый белый чугун, усадка шва тянет её, а отливка не может удлиниться. Достаточно одной причины: слишком длинный валик, нет проковки, нет пауз, стальной электрод или масло в порах.
Обновлено: