Réparer de la fonte sans la fissurer
La fonte contient de deux à quatre pour cent de carbone — dix fois ce que porte un acier soudable. Tout ce qu’on fait pour la souder est une façon de contourner ce seul chiffre.
Pourquoi elle fissure
Trois raisons, toutes enracinées dans le carbone.
La zone affectée thermiquement devient de la fonte blanche. Un refroidissement rapide transforme la structure à graphite en cémentite dure et fragile. Cette zone est dure comme du verre, ne s’usine pas, et fissure sous la contrainte de retrait de la soudure elle-même.
La fonte n’a presque pas de ductilité. L’acier absorbe le retrait en cédant un peu. La fonte ne cède pas ; elle casse.
Les vieilles pièces moulées sont contaminées. Des décennies d’huile, de liquide de refroidissement et de produits de combustion imprègnent la surface poreuse et ressortent sous forme de gaz pendant le soudage. Un bloc-moteur qui paraît propre ne l’est pas.
Soudage à froid — la méthode d’atelier
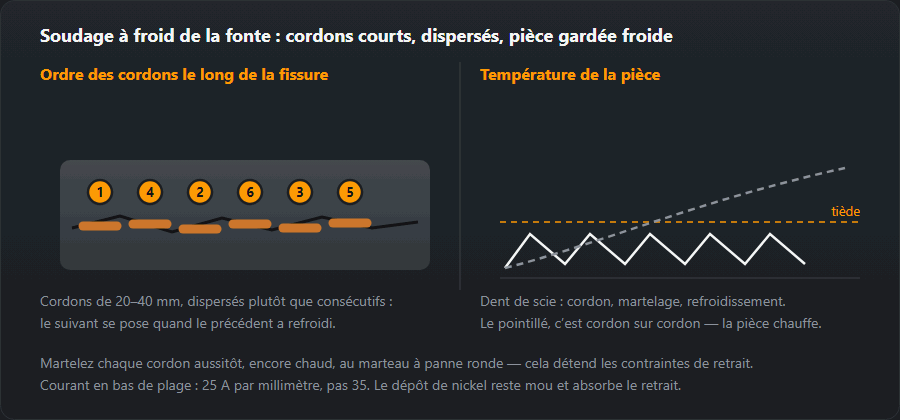
Électrodes au nickel, courant faible, passes courtes, martelage, et ne jamais laisser la pièce chauffer. Le dépôt de nickel reste doux et ductile : il absorbe le retrait au lieu de le transmettre à la pièce.
Le choix de l’électrode et la séquence complète, avec le courant calculé, viennent plus bas ; l’ordre des passes est ce que montre le schéma.

À froid ou à chaud : les deux méthodes côte à côte
L’alternative à la méthode à froid est le soudage à chaud : toute la pièce à 500–600 °C, une baguette d’apport en fonte, un refroidissement lent au four. Le résultat est usinable et proche du métal de base, mais il demande un four — une fonderie ou un atelier de réparation spécialisé, pas un établi (détails sous le soudage à chaud en pratique). L’essentiel est le refroidissement, pas le soudage. Refroidissez à l’air une pièce préchauffée et vous aurez produit exactement la structure trempée que le préchauffage devait empêcher.
| À froid | À chaud | |
|---|---|---|
| Préchauffage | aucun, ou jusqu’à 100 °C | 500–600 °C, toute la pièce |
| Électrode | nickel : Ni, NiFe, NiCu | une baguette d’apport pour fonte |
| Courant | le plus bas possible tout en gardant l’arc stable | la valeur de travail normale |
| Technique | cordons de 20–40 mm, martelés, puis refroidissement | en continu, tant que la pièce est chaude |
| Refroidissement | à l’air calme | lent, dans le sable ou dans le four |
| Domaine d’emploi | réparations d’atelier | pièces critiques et lourdes |
Ce qu’on peut attendre
Une réparation à froid au nickel sur une patte, un carter ou un collecteur est une vraie réparation qui tiendra. Une réparation à froid sur une pièce qui doit ensuite être usinée décevra, parce que la zone affectée thermiquement est plus dure que l’outil de coupe. Et une fissure traversant une section très chargée d’une vieille pièce moulée peut tout simplement ne pas valoir la peine d’être soudée : le remplacement coûte souvent moins cher que la troisième tentative.
Quelle fonte est-ce : grise, à graphite sphéroïdal, malléable ou blanche
« Fonte » recouvre quatre matériaux qui se soudent très différemment. Ce qui les distingue est la forme du carbone, pas sa quantité : identifiez donc la pièce avant de choisir la méthode.
| Type | Désignation | Comment la reconnaître | Soudage |
|---|---|---|---|
| Grise | EN-GJL, NF EN 1561 (GG) | Cassure sombre et granuleuse, son mat, copeaux pulvérulents ; carters, blocs, bâtis de machines | À froid au nickel ou à chaud |
| À graphite sphéroïdal | EN-GJS, NF EN 1563 (GGG) | Cassure plus claire et plus fine, sonne clair, copeaux enroulés | Oui, plus tolérante que la grise ; NiFe |
| Malléable | EN-GJM, NF EN 1562 (GTS, GTW) | Petites pièces à paroi mince, raccords de tuyauterie ; reconnue par la pièce et son marquage | Limité : la soudure défait localement son traitement thermique |
| Blanche | — | Cassure argentée, une lime glisse, un foret ne coupe pas ; pièces d’usure | Pratiquement non soudable |
Marquage et essais rapides
Dans la désignation européenne, le nombre est la résistance minimale à la traction en MPa : EN-GJL-250 est une fonte grise d’au moins 250 MPa. Les nuances à graphite sphéroïdal ajoutent l’allongement en pour cent : EN-GJS-400-15 signifie 400 MPa et 15 %. Les machines plus anciennes portent les noms DIN GG-25 et GGG-40 pour les mêmes nuances. Sans marquage, une étincelle de meulage distingue la fonte de l’acier (courts jets rougeâtres contre longs jets ramifiés), la cassure et le son distinguent la grise de la fonte à graphite sphéroïdal, et une lime qui n’accroche nulle part signale de la fonte blanche — ne la soudez pas. Le carbone équivalent ne s’applique pas : ses formules ont été établies pour des aciers à quelques dixièmes de pour cent de carbone et perdent leur sens à 2–4 %.
Avec quoi souder la fonte : Ni ou NiFe
Deux types d’électrodes au nickel, Ni-CI et NiFe-CI dans la norme NF EN ISO 1071 (ENi-CI et ENiFe-CI dans l’AWS A5.15). Dans le catalogue du site, ce sont l’ESAB OK 92.18 et l’UTP 86 FN : enrobage basique, CC+, réétuvées à 150–250 °C.
- Ni — le dépôt le plus doux, le meilleur quand la réparation sera percée ou usinée et sur les parois minces ; plus faible sur les sections épaisses chargées.
- NiFe — plus résistant et plus tolérant sur un matériau sale ; pour la fonte à graphite sphéroïdal, les parois épaisses, les remplissages multipasses et les assemblages avec l’acier (voir assemblages de métaux dissemblables).
Sur un grand chanfrein, les deux se combinent : beurrez les faces au Ni, remplissez au NiFe.
Soudage à froid pas à pas

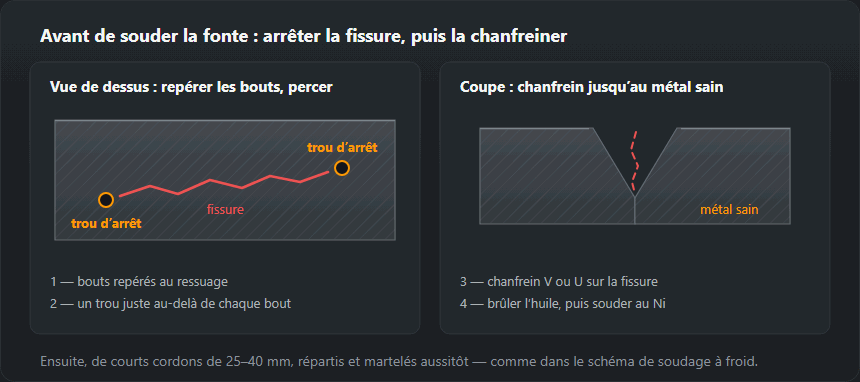
- Trouvez toute la fissure — les fissures de la fonte vont plus loin qu’elles n’en ont l’air. Le ressuage montre l’extrémité ; sur une pièce huileuse, chauffez-la doucement au chalumeau et l’huile qui suinte marque la fissure d’un trait sombre.
- Percez un trou de 3–4 mm juste au-delà de chaque extrémité.
- Meulez la fissure jusqu’au métal sain, avec un fond arrondi plutôt qu’un V aigu.
- Brûlez l’huile — les carters, blocs et boîtiers de boîte de vitesses en sont imbibés. Chauffez au chalumeau, ou passez l’arc sur le chanfrein sans métal d’apport, jusqu’à ce que la fumée cesse ; déposez une passe d’essai courte ; si le bain bout, meulez et brûlez à nouveau.
- Réglez le courant bas : environ 25 A par millimètre de diamètre (exemple ci-dessous).
- Beurrez les faces avec une mince couche de nickel : elle capte le carbone, et le remplissage repose ensuite sur du nickel.
- Passes de 20–40 mm, réparties, chacune martelée aussitôt, tant qu’elle est chaude.
- Attendez que la pièce soit tiède à la main avant la passe suivante ; laissez-la refroidir seule, sans eau ni air comprimé.
Courant : exemple chiffré
À 25 A par millimètre : 2,5 mm × 25 ≈ 62 A (réglez 60–65 A), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. Avec les 35 A/mm habituels, l’électrode de 3,2 mm prendrait 112 A, soit 40 % de plus. Descendez tant que l’arc reste stable ; un cordon qui reste posé dessus comme une goutte signale un courant trop bas.
Le soudage à chaud en pratique
Toute la pièce monte à 500–600 °C, la valeur du tableau — pas seulement la zone autour de la fissure, car un chauffage local crée justement la différence de température qui fissure la fonte. Elle est chauffée lentement dans un four ou dans une enceinte en briques et maintenue à cette température pendant tout le travail. La voie traditionnelle est le soudage au chalumeau : une flamme oxyacétylénique neutre, une baguette en fonte et un flux pour fonte qui dissout la couche d’oxyde sur le bain. Ensuite la pièce refroidit pendant de nombreuses heures dans le four fermé ou dans du sable sec. Le joint est semblable à la pièce et s’usine comme elle, ce qui explique que la méthode soit réservée aux pièces moulées lourdes et coûteuses.
Alternatives au soudage : soudobrasage et couture à froid
Soudobrasage au laiton
La pièce n’est pas fondue : le chanfrein est chauffé au chalumeau oxyacétylénique jusqu’à ce qu’une baguette de laiton avec flux le mouille et le remplisse. Pas de fer fondu, donc pas de fonte blanche à la ligne de fusion et beaucoup moins de chaleur. Cela convient aux pièces minces et aux couvercles qui doivent rester étanches. Le joint est plus faible que la pièce, se ramollit quand la pièce chauffe en service, reste visiblement jaune, et le laiton dégage des fumées de zinc — travaillez sous aspiration.
Couture à froid (Metalock et similaires)
Aucune chaleur : des trous taraudés qui se recouvrent le long de la fissure sont remplis de goujons rabattus par martelage, et des clés profilées posées en travers de la fissure rapprochent les bords. Il n’y a ni zone affectée thermiquement ni déformation, et de grands blocs-moteurs, bâtis de presses et carters peuvent être réparés sur place.
Comment choisir : une fissure dans une patte ou un carter — soudage à froid au nickel ; une pièce mince ou étanche — soudobrasage ; une grosse pièce qui ne doit pas être chauffée — couture à froid ; une pièce à usiner — soudage à chaud.
Erreurs fréquentes et comment les repérer
- Une fissure à côté de la soudure quelques minutes plus tard, souvent avec un claquement : la pièce a surchauffé — passes trop longues, pas de pause, pas de martelage.
- Un bain qui bout et des porosités : de l’huile. Plus de courant n’y changera rien ; brûlez-la à nouveau.
- Un bord blanc et dur sur lequel le foret glisse : fonte blanche après une électrode acier, un courant élevé ou un refroidissement rapide. Une mince bande est normale avec le nickel.
- Une électrode acier sur une pièce chargée : fissuration le long de la ligne de fusion en quelques jours.
Plus sur les types de fissures : fissures dans les soudures. Le calculateur de préchauffage fonctionne pour l’acier selon la norme NF EN 1011-2 ; pour la fonte il ne donne aucune réponse, mais il sert pour le côté acier d’un assemblage fonte–acier.
Quand une pièce ne se répare pas par soudage
Les tambours et disques de frein, les pièces sous pression et les pièces dont la rupture pourrait blesser quelqu’un se remplacent. Il en va de même des pièces d’usure en fonte blanche et de la fonte oxydée par des années de service à chaud, qui refissure à côté de chaque passe. Pour le reste, si une pièce neuve coûte moins cher que deux tentatives, achetez la pièce neuve.
Questions fréquentes
À froid ou à chaud ?
À froid avec des électrodes au nickel pour les réparations où la pièce ne peut pas être chauffée et où une certaine dureté dans le joint est acceptable — la plupart des réparations d’atelier. À chaud, à 500–600 °C avec un refroidissement lent et contrôlé, quand le joint doit être usinable et proche du métal de base. Le soudage à chaud demande un four et n’est pas un travail d’établi.
Pourquoi marteler la soudure ?
Pour relâcher la contrainte de retrait pendant que le métal est encore chaud. Frapper le cordon avec un marteau à panne ronde juste après chaque passe courte l’étire légèrement et enlève la tension. Sur la fonte, c’est la différence entre une réparation qui tient et une qui fissure le long de la soudure en refroidissant.
Comment distinguer la fonte grise de la fonte à graphite sphéroïdal ?
À la cassure et au son. La fonte grise casse avec une face grise mate et granuleuse et sonne mat quand on la frappe ; la fonte à graphite sphéroïdal a une cassure plus claire, plus argentée, et sonne clair. Cela compte parce que la fonte à graphite sphéroïdal supporte nettement mieux le soudage.
Peut-on souder la fonte avec un poste MIG ?
Pas avec du fil acier ordinaire : le résultat est le même qu’avec une électrode acier — un dépôt dur et une fissure le long de la ligne de fusion. Des fils à base de nickel pour la fonte existent, et avec eux les règles restent les mêmes : passes courtes, martelage, une pause jusqu’à ce que la pièce soit tiède à la main. Une torche MIG pousse à de longues passes continues, ce que la fonte ne supporte justement pas ; pour une réparation occasionnelle, une électrode enrobée au nickel est donc l’outil le plus simple.
Quelle électrode utiliser pour la fonte ?
Une électrode au nickel. Ni-CI (AWS ENi-CI) quand la réparation doit être percée ou usinée, NiFe-CI (AWS ENiFe-CI) pour la résistance, pour la fonte à graphite sphéroïdal et pour les assemblages avec l’acier. Soudez en CC+ à environ 25 A par millimètre de diamètre : 80 A pour une électrode de 3,2 mm.
Pourquoi ma soudure sur fonte fissure-t-elle ?
Elle fissure presque toujours à côté de la soudure, pas dedans. La zone affectée thermiquement s’est transformée en fonte blanche dure, et le retrait de la soudure tire dessus alors que la pièce ne peut pas s’étirer. Une passe trop longue, pas de martelage, pas de pause entre les passes, une électrode acier ou de l’huile dans les pores — une seule de ces causes suffit.
Mis à jour :