Assembler l’inox à l’acier au carbone : le diagramme de Schaeffler en pratique
Assembler deux aciers différents n’est pas un compromis entre deux modes opératoires. Le métal fondu est un troisième alliage, composé des deux métaux de base et du métal d’apport, et le métal d’apport se choisit pour que ce mélange tombe dans une zone sûre.
Toute la difficulté tient à la dilution
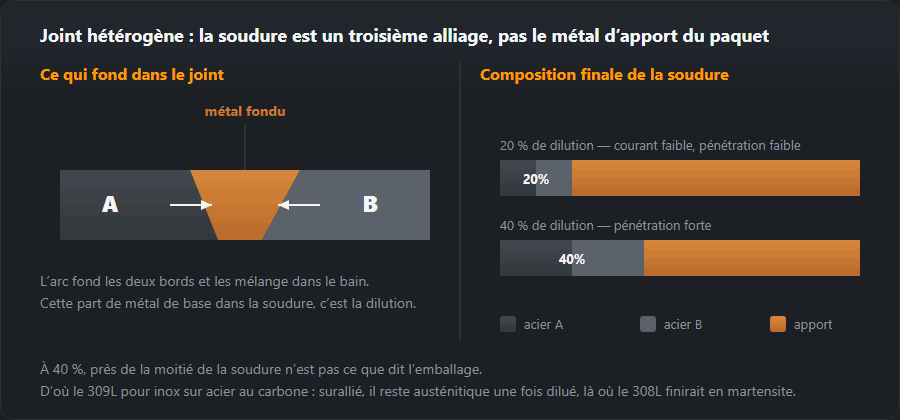
Une soudure fond du métal de base des deux côtés et le mélange au métal d’apport. La part qui vient des métaux de base — la dilution — est en général de 20 à 40 % selon le procédé et l’assemblage : plus élevée avec les procédés à forte pénétration, plus faible avec ceux à faible intensité.
Sur un assemblage de matériaux identiques, cela compte à peine. Sur un assemblage hétérogène, cela décide de tout : 30 % d’acier au carbone mélangés à un dépôt inox donnent une composition pour laquelle ni le métal d’apport ni le métal de base n’ont été conçus, et cette composition peut être martensitique et fragile.

Le diagramme de Schaeffler en pratique
Le diagramme de Schaeffler porte le chrome équivalent en fonction du nickel équivalent et délimite les domaines : austénite, ferrite, martensite et leurs mélanges. Son usage pratique est simple. Placez les deux métaux de base, tracez une droite entre eux, placez le métal d’apport : la composition de la soudure se trouve sur la droite entre le métal d’apport et le mélange des métaux de base, à la fraction de dilution.
Ce que vous cherchez, c’est que ce point tombe dans le domaine austénite plus ferrite, avec quelques pour cent de ferrite : assez pour résister à la fissuration à chaud, pas assez pour que l’assemblage devienne fragile. Ce que vous voulez éviter, c’est le domaine martensitique.
Les couples courants
| Assemblage | Métal d’apport | Remarque |
|---|---|---|
| 304 / 316 + acier au carbone | 309L / 309LMo | La réponse classique : suralliage pour résister à la dilution |
| Inox + acier Cr-Mo | 309L ou alliage de nickel | Apport au nickel si l’assemblage chauffe en service |
| Acier au carbone + acier faiblement allié | celui du métal de base le plus faible | Préchauffage pour le plus trempant des deux |
| Duplex + acier au carbone | 309LMo / 2209 | Surveillez la température entre passes : le duplex y est sensible |
| Inox + fonte | nickel (Ni, NiFe) | Traitez-le comme de la fonte |
| Austénitiques différents, 304 et 316 | celui du côté le plus allié | 316L pour un assemblage 304-316 |
| Inox + aluminium | — | Impossible à souder par fusion : utilisez un insert de transition |
Le beurrage
Quand on ne peut pas maintenir la dilution assez basse, on « beurre » d’abord l’une des faces : on dépose une couche de l’alliage d’apport sur le côté acier au carbone, on la meule à plat, puis on soude l’assemblage proprement dit entre la couche de beurrage et l’inox. La dilution se produit alors deux fois, chaque fois avec un écart de composition plus faible.
Cela coûte une opération de plus, et c’est la réponse habituelle sur les fortes épaisseurs et pour tout ce qui travaille en température ou en charge cyclique.
Règles pratiques
- Gardez la dilution basse. Courant faible, cordons filés plutôt que balayage, et dirigez l’arc sur le bain du métal d’apport plutôt que dans le métal de base.
- Préchauffez pour le métal de base le plus trempant. Calculez son carbone équivalent avec le calculateur de CE et retenez la plus haute des deux températures de préchauffage.
- Surveillez la température de service. Au-dessus d’environ 300 °C, le carbone migre peu à peu de l’acier au carbone vers l’inox et laisse une bande décarburée tendre. C’est une question de conception, et c’est pourquoi on prescrit des métaux d’apport à base de nickel sur les assemblages chauds.
- Comptez avec une dilatation différente. L’inox austénitique se dilate d’environ 50 % de plus que l’acier au carbone : un assemblage hétérogène soumis à des cycles thermiques est donc contraint à chaque cycle, qu’il soit bien soudé ou non.
Un exemple de Schaeffler calculé : un couple, six variantes
Inox austénitique 18/9 (A) avec de l’acier au carbone (B) et un métal d’apport de type 309L. Les compositions sont celles par défaut du calculateur du diagramme de Schaeffler ; seules les proportions changent — la part de chaque métal qui se retrouve dans la soudure :
| Parts A / B / métal d’apport, % | Cr-eq | Ni-eq | Structure d’après le diagramme | Ferrite |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | austénite avec ferrite | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | austénite | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | austénite avec martensite | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | martensite | — |
| 30 / 10 / 60 | 20,3 | 13,1 | austénite avec ferrite | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | austénite avec martensite | 0 % |
- 15/15/70 — dilution d’environ 30 %, comme à l’électrode enrobée et en cordons filés étroits : austénite avec ferrite, ferrite 0–5 %. C’est la zone visée.
- 25/25/50 — la moitié de la soudure est du métal de base : austénite sans ferrite. Pas de martensite, mais un métal fondu entièrement austénitique est sujet à la fissuration à chaud.
- 35/35/30 — l’arc fond surtout les flancs du chanfrein — forte pénétration et large balayage : austénite avec martensite. C’est là que la fragilité commence.
- 50/50/0 — fusion sans métal d’apport : martensite. C’est pourquoi on n’assemble jamais l’inox à l’acier doux par une passe TIG autogène.
- 30/10/60 et 10/30/60 — la même part de métal d’apport, mais l’arc déplacé une fois vers le côté inox et une fois vers le côté acier au carbone. Résultat : austénite avec ferrite contre austénite avec martensite. C’est le chiffre qui justifie la règle « favorisez le côté inox ».
Le diagramme donne un domaine, pas une garantie : un point proche d’une frontière se déplace avec une faible variation de la composition de la coulée. Pour vos propres aciers, entrez l’analyse du certificat de réception et estimez les proportions à partir d’une macrographie d’une éprouvette.
Quel procédé garde la dilution basse
Le TIG avec métal d’apport et l’électrode enrobée diluent en général moins que le MAG en transfert par pulvérisation ; en MAG, restez en court-circuit ou en pulsé. Les deux dernières lignes du tableau montrent pourquoi le placement de l’arc compte autant que le procédé : la même part de métal d’apport tombe dans deux domaines différents selon le métal de base que l’arc est en train de fondre. Le beurrage, plus haut, est la réponse quand ni l’un ni l’autre ne suffit.
Inox sur acier au carbone, pas à pas
- Outils séparés pour l’inox. Une brosse ou un disque qui a touché de l’acier au carbone étale des particules de fer dans l’inox — et des traces de rouille apparaissent du côté qui n’était pas censé rouiller.
- Préchauffage côté acier au carbone. Calculez son carbone équivalent et la température avec le calculateur de préchauffage ; l’inox n’en demande aucun.
- Métal d’apport 309L — électrode E 23 12 L (AWS E309L), fil G 23 12 L Si (ER309LSi), baguette TIG W 23 12 L ; pour un inox au molybdène, 309LMo.
- Racine sur tube — avec protection gazeuse envers côté inox, sinon la racine s’oxyde en noir.
- Nettoyage après soudage — décapez ou passivez uniquement l’inox ; le côté acier au carbone reçoit un revêtement comme n’importe quel acier doux.
Erreurs courantes et comment les repérer
- 308L au lieu de 309L — une fissure le long de la ligne de fusion côté acier au carbone, souvent seulement après mise en charge. Le ressuage ou un essai de pliage la révèle.
- Trop de courant en MAG — un cordon large et plat, enfoncé profondément dans l’acier doux ; une dureté à la ligne de fusion nettement supérieure à celle des deux métaux de base.
- Fissures à chaud dans l’axe de la soudure — métal fondu entièrement austénitique sans ferrite, comme dans la variante à demi diluée ; la fissure parcourt le milieu du cordon juste après le soudage.
- Rouille sur l’inox à côté de la soudure — contamination par le fer d’outils communs, pas un défaut du métal d’apport. Les règles pour l’inox lui-même — souder l’acier inoxydable.
Questions fréquentes
Pourquoi du 309L pour assembler un inox à un acier au carbone ?
Parce qu’il est surallié. Quand le 309L est dilué par l’acier au carbone d’un côté, le mélange obtenu reste dans le domaine austénite plus ferrite du diagramme de Schaeffler au lieu de devenir de la martensite fragile. Un 308L équivalent serait dilué sous la composition sûre et pourrait se fissurer.
Qu’est-ce que la dilution et pourquoi est-elle importante ?
C’est la proportion de métal de base fondue dans la soudure. À 30 % de dilution, près d’un tiers de la soudure est du métal de base : la composition du dépôt n’est donc plus celle indiquée sur l’emballage du métal d’apport. Sur un assemblage hétérogène, ce décalage décide si la soudure sera tenace ou fragile.
Peut-on souder l’inox à l’aluminium ?
Pas par soudage par fusion. Les deux forment des composés intermétalliques fragiles et l’assemblage n’a pratiquement aucune résistance. On passe par des inserts de transition soudés par explosion, par soudage par friction ou par des assemblages mécaniques — mais pas à l’arc.
Quel fil MIG pour souder l’inox à l’acier doux ?
Un fil 309LSi — G 23 12 L Si selon NF EN ISO 14343, ER309LSi en désignation AWS — avec un mélange gazeux pour inox. Travaillez en transfert par court-circuit ou en pulsé : le transfert par pulvérisation axiale fond trop d’acier doux et augmente la dilution.
Quelle électrode enrobée pour assembler l’inox à l’acier de construction ?
Une électrode 309L : E 23 12 L selon NF EN ISO 3581, E309L-16 ou -17 en désignation AWS. Pour un inox au molybdène (316L), du 309LMo. Une électrode 308L ne convient pas pour cet assemblage.
Faut-il préchauffer pour souder l’inox à l’acier au carbone ?
C’est le côté acier au carbone qui décide : si son carbone équivalent et son épaisseur imposent un préchauffage, préchauffez comme si vous le soudiez seul. Le côté austénitique n’en demande aucun.
Mis à jour :