Cum îmbini inoxul cu oțelul carbon: diagrama Schaeffler
Îmbinarea a două oțeluri diferite nu este un compromis între două proceduri. Metalul cusăturii este un al treilea aliaj, făcut din ambele metale de bază plus adaosul, iar adaosul se alege astfel încât amestecul acela să cadă undeva sigur.
Diluția este toată problema
O cusătură topește metal de bază din ambele părți și îl amestecă cu adaosul. Proporția care vine din metalele de bază — diluția — este de regulă între 20 și 40 %, în funcție de procedeu și de îmbinare: mai mare la procedeele cu pătrundere adâncă, mai mică la cele cu curent scăzut.
La o îmbinare între materiale identice asta abia contează. La una disimilară decide totul: 30 % oțel carbon amestecat într-o depunere de inox dă o compoziție pe care nici adaosul, nici metalul de bază nu au fost proiectate să o aibă, iar compoziția aceea poate fi martensitică și fragilă.

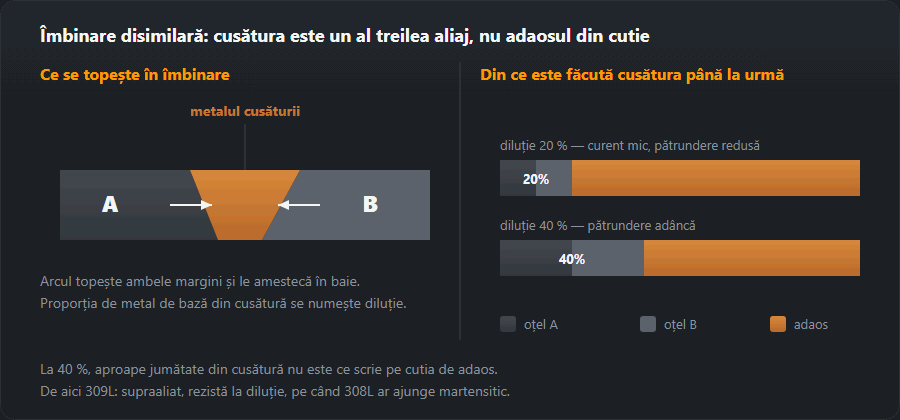
Diagrama Schaeffler în practică
Diagrama Schaeffler reprezintă cromul echivalent față de nichelul echivalent și delimitează zonele: austenită, ferită, martensită și amestecurile. Folosirea ei practică este simplă. Marchează cele două metale de bază, trage linia dintre ele, marchează adaosul, iar compoziția cusăturii stă pe linia dintre adaos și amestecul metalelor de bază, la fracțiunea de diluție.
Ce vrei este ca punctul acela să cadă în zona austenită plus ferită, cu câteva procente de ferită: destule cât să reziste la fisurarea la cald, nu atât de multe cât să fragilizeze îmbinarea. Ce trebuie evitat este zona martensitică.
Perechile obișnuite
| Îmbinare | Material de adaos | Observație |
|---|---|---|
| 304 / 316 + oțel carbon | 309L / 309LMo | Varianta de bază: supraaliat, ca să reziste diluției |
| Inox + oțel Cr-Mo | 309L sau aliaj de nichel | Aliaj de nichel acolo unde îmbinarea lucrează la cald |
| Oțel carbon + slab aliat | după partea mai slabă | Preîncălzirea se calculează după cel mai călibil dintre cele două |
| Duplex + oțel carbon | 309LMo / 2209 | Atenție la temperatura între treceri: duplexul e sensibil |
| Inox + fontă | nichel (Ni, NiFe) | Se procedează ca la fontă |
| Austenitice diferite, 304 și 316 | după partea mai aliată | 316L pentru îmbinarea 304 cu 316 |
| Inox + aluminiu | — | Nu se sudează prin topire: e nevoie de o piesă de tranziție |
Tamponarea prealabilă
Când diluția nu poate fi ținută destul de mică, una dintre fețe se „tamponează”: se depune un strat de adaos pe partea de oțel carbon, se polizează plan, iar apoi se sudează îmbinarea propriu-zisă între stratul depus și inox. Diluția se produce atunci de două ori, și de fiecare dată față de o diferență de compoziție mai mică.
Costă o operație în plus și este răspunsul standard la grosimi mari și la tot ce va lucra la temperatură sau cu sarcină ciclică.
Reguli practice
- Ține diluția mică. Curent mic, cusături drepte în loc de pendulare, și arcul îndreptat spre baia de adaos și nu spre metalul de bază.
- Preîncălzește după metalul cel mai călibil. Calculează-i echivalentul de carbon cu calculatorul CE și folosește temperatura mai mare dintre cele două.
- Ține cont de temperatura de exploatare. Peste circa 300 °C carbonul migrează în timp din oțelul carbon spre inox și lasă o bandă decarburată moale. Este o chestiune de proiectare și este motivul pentru care la îmbinările calde se prescriu adaosuri pe bază de nichel.
- Așteaptă-te la dilatări diferite. Inoxul austenitic se dilată cu circa 50 % mai mult decât oțelul carbon, deci o îmbinare disimilară supusă la cicluri termice lucrează în tensiune la fiecare ciclu, fie că a fost bine sudată, fie că nu.
Exemplu pe diagrama Schaeffler: o pereche, șase variante
Inox austenitic 18/9 (A) cu oțel carbon (B), material de adaos tip 309L. Compozițiile sunt valorile implicite ale calculatorului diagramei Schaeffler; se schimbă doar cotele — cât din fiecare metal ajunge în sudură:
| Cote A / B / material de adaos, % | Cr-eq | Ni-eq | Structura după diagramă | Ferită |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | austenită cu ferită | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | austenită | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | austenită cu martensită | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | martensită | — |
| 30 / 10 / 60 | 20,3 | 13,1 | austenită cu ferită | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | austenită cu martensită | 0 % |
- 15/15/70 — diluție de circa 30 %, ca la electrod învelit cu rânduri înguste: austenită cu ferită, ferită 0–5 %. Aceasta e zona țintită.
- 25/25/50 — jumătate din sudură e metal de bază: austenită fără ferită. Martensită nu există, dar austenita pură e predispusă la fisurare la cald.
- 35/35/30 — arcul topește mai ales pereții — pătrundere adâncă și pendulare largă: austenită cu martensită. Aici începe fragilitatea.
- 50/50/0 — topire fără material de adaos: martensită. De aceea inoxul nu se îmbină cu oțelul carbon printr-o trecere TIG fără vergea.
- 30/10/60 și 10/30/60 — aceeași cotă de adaos, dar arcul deplasat o dată spre inox, o dată spre oțelul carbon. Rezultat: austenită cu ferită față de austenită cu martensită. Aceasta e cifra din spatele regulii „arcul spre inox”.
Diagrama dă o zonă, nu o garanție: un punct lângă o limită se mută la o mică schimbare de șarjă. Pentru oțelurile tale introdu analiza din certificat și estimează cotele dintr-o macrosecțiune a probei.
Ce procedeu ține diluția jos
TIG cu material de adaos și electrodul învelit diluează de obicei mai puțin decât MAG cu transfer prin pulverizare; la MAG se rămâne pe arc scurt sau pulsat. Ultimele două rânduri din tabel arată că poziția arcului contează cât procedeul: aceeași cotă de adaos cade în două zone diferite după metalul de bază pe care îl topește arcul. Tamponarea, de mai sus, e soluția când nici una nu ajunge.
Inox cu oțel carbon, pas cu pas
- Scule separate pentru inox. O perie sau un disc care a atins oțel carbon freacă particule de fier în inox — apoi apar dâre de rugină pe partea care nu trebuia să ruginească.
- Preîncălzire după partea de oțel carbon. Calculează-i carbonul echivalent și temperatura în calculatorul de preîncălzire; inoxul nu are nevoie.
- Material de adaos 309L — electrod E 23 12 L (AWS E309L), sârmă G 23 12 L Si (ER309LSi), vergea TIG W 23 12 L; la inox cu molibden — 309LMo.
- Rădăcina pe țeavă — cu gaz de protecție pe interior, pe partea inox, altfel rădăcina se oxidează până la negru.
- Curățarea după sudare — decapare sau pasivare doar pe inox; partea de oțel carbon primește acoperire ca orice oțel negru.
Greșeli tipice și cum se văd
- 308L în loc de 309L — fisură de-a lungul liniei de topire pe partea de oțel carbon, adesea abia după încărcare. O găsește controlul cu lichide penetrante sau ruperea.
- Curent prea mare la MAG — cordon lat și plat, adânc în oțelul carbon; duritate la linia de topire vizibil mai mare decât în ambele metale.
- Fisuri la cald în axa sudurii — austenită pură fără ferită, ca în varianta cu diluție pe jumătate; fisura trece prin mijlocul cordonului imediat după sudare.
- Rugină pe inox lângă sudură — contaminare cu fier de la scule comune, nu defect al materialului de adaos. Regulile pentru inoxul însuși — sudarea oțelului inoxidabil.
Întrebări frecvente
De ce 309L pentru inox cu oțel carbon?
Pentru că este supraaliat. Când 309L este diluat cu oțel carbon dintr-o parte, amestecul rezultat cade tot în zona austenită plus ferită a diagramei Schaeffler, în loc să devină martensită fragilă. Un 308L identic cu inoxul ar fi diluat sub compoziția sigură și ar putea fisura.
Ce este diluția și de ce contează?
Proporția de metal de bază topită în cusătură. La o diluție de 30 %, aproape o treime din cusătură este metal de bază, deci compoziția depunerii nu este cea de pe eticheta materialului de adaos. La îmbinări disimilare, acea deplasare decide dacă cusătura este tenace sau fragilă.
Se poate suda inox cu aluminiu?
Prin topire, nu. Cele două formează compuși intermetalici fragili, iar îmbinarea nu are practic rezistență. Se rezolvă cu inserții de tranziție sudate prin explozie, cu sudare prin frecare sau cu îmbinări mecanice, dar nu cu arc.
Cu ce sârmă MIG se sudează inoxul cu oțelul carbon?
Cu sârmă 309LSi, adică G 23 12 L Si după EN ISO 14343 (ER309LSi după AWS), în amestec pentru inox. Cu arc scurt sau pulsat — pulverizarea topește prea mult oțel carbon și crește diluția.
Ce electrod îmbină inoxul cu oțelul de construcții?
Un electrod 309L: E 23 12 L după EN ISO 3581, în notația AWS E309L-16 sau -17. La inox cu molibden (316L) — 309LMo. Electrodul 308L nu e potrivit pentru această îmbinare.
Trebuie preîncălzire la sudarea inoxului cu oțel carbon?
Decide partea de oțel carbon: dacă carbonul echivalent și grosimea cer preîncălzire, se preîncălzește ca și cum s-ar suda singură. Partea austenitică nu are nevoie.
Actualizat: