Cum sudezi oțelul inoxidabil: alegerea gazului și a adaosului
Inoxul nu este greu, este altfel. Conduce prost căldura, se dilată mai mult decât oțelul carbon, iar rezistența lui la coroziune depinde de un strat superficial pe care sudarea îl atacă.
Trei fapte fizice care explică totul
Conductivitate termică mică, circa o treime din cea a oțelului carbon. Căldura rămâne unde o pui, deci aceleași reglaje care merg la oțelul moale supraîncălzesc inoxul. Așteaptă-te să sudezi cu circa 10–20 % mai puțin curent.
Dilatare termică mare, în jur de 1,5 ori cea a oțelului carbon. Împreună cu conductivitatea slabă, asta înseamnă deformații, și înseamnă că ordinea și prinderea contează mai mult decât la oțelul moale.
Stratul de oxid de crom. Ceea ce face oțelul inoxidabil este o peliculă de oxid de crom care se reface singură. Căldura, contaminarea cu oțel carbon și oxidarea în timpul sudării o deteriorează, iar acolo unde este deteriorată oțelul ruginește ca oricare altul.
Material de adaos și gaz
Adaosul se alege ca să lase puțină ferită delta în depunere, ceea ce previne fisurarea la solidificare: 308L pentru 304, 316L pentru 316, 309L pentru îmbinări inox–oțel carbon. L înseamnă carbon scăzut, ceea ce contează pentru secțiunea următoare.
Gaz: argon cu 2 % CO₂ sau oxigen pentru MAG, ținut intenționat sărac pentru că preluarea carbonului din CO₂ scade rezistența la coroziune. Argon pur pentru TIG, sau argon cu câteva procente de hidrogen la calitățile austenitice pentru a crește căldura și a curăța suprafața. Calculatorul de gaz dă notarea cu care se comandă.
Sensibilizarea, deteriorarea invizibilă
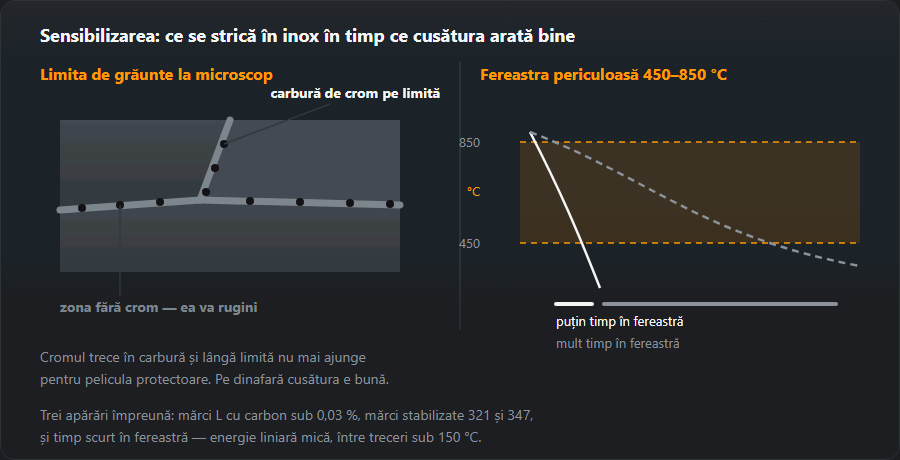
Menținut între circa 450 și 850 °C, cromul din inoxul austenitic se combină cu carbonul și precipită sub formă de carbură de crom la limitele de grăunte. Metalul din imediata vecinătate rămâne sărac în crom și se corodează preferențial — coroziune intergranulară, care apare peste luni ca fisurare lângă cusătură.
Trei apărări, folosite împreună. Calități L cu carbon sub 0,03 %, ca să existe puțin carbon care să reacționeze. Calități stabilizate — 321 cu titan, 347 cu niobiu — care leagă carbonul. Și timp scurt în acel interval de temperatură: energie liniară mică, temperatură între treceri sub circa 150 °C și fără penduleri inutile.

Curățenie și contaminare încrucișată
Inoxul nu împarte scule cu oțelul carbon. O perie de sârmă care a atins oțel moale, un disc folosit la structuri sau un banc pe care s-a tăiat oțel carbon încorporează particule de fier în suprafață, iar acele particule ruginesc și pătează inoxul din jur.
Perii și discuri dedicate, banc separat sau o folie curată, și mănuși. Sună a pedanterie până când se întoarce prima lucrare cu pete de rugină pe un material care „nu poate rugini”.
Controlul deformațiilor
Punctează mai des decât la oțelul carbon: la fiecare 50 mm în loc de 100. Sudează în treceri scurte, alternând capetele. Folosește cleme și suporturi, care în plus scot căldură. Și acceptă că la tabla subțire de inox o îndreptare ulterioară este normală, nu semnul unei tehnici proaste — în general se aplică aceleași măsuri ca la tabla subțire, cu și mai puțină căldură.
Tot așa se sudează cadrele și blaturile de masă din inox — cum arată produsul întreg vezi la mobilier și interior.
Gaze pentru inox
| Procedeu | Amestec | Simbol | Debit |
|---|---|---|---|
| TIG (141) | Ar 100 % sau Ar + 2 % H₂ | I1 / R1 | 6–12 l/min |
| MIG/MAG (135) | Ar + 2 % CO₂ sau Ar + 2 % O₂ | M12 / M13 | 12–15 l/min |
| Protecția rădăcinii | Ar 100 % | I1 | până se elimină aerul |
Electrozi și sârme pentru inox: cum se citesc simbolurile
Materialul de adaos urmează marca oțelului, iar pe cutie stă simbolul după EN ISO 3581 (electrozi) sau EN ISO 14343 (sârme și vergele), de obicei lângă cel american AWS. Perechile cele mai des întâlnite în atelier:
| Oțel (EN / nr. / AISI) | Adaos | Electrod EN ISO 3581 / AWS | Sârmă EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| inox + oțel carbon | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Cum se citește E 19 9 L R 12: E — electrod învelit (G — sârmă MIG/MAG, W — vergea TIG), 19 și 9 — circa 19 % crom și 9 % nichel în metalul depus, L — carbon scăzut, R — înveliș rutilic (B — bazic), apoi cifrele pentru felul curentului și poziții. La AWS terminația descrie învelișul: -16 rutilic pentru curent alternativ și continuu, -17 rutilic cu cordon mai neted, -15 bazic doar în curent continuu. Regula din tabel: adaosul nu poate fi mai sărac aliat decât oțelul — 316L pe 304 merge, 308L pe 316L nu, pentru că sudura pierde molibdenul. Catalogul complet al simbolurilor — simbolizarea electrozilor și sârmelor.
Exemplu: energia liniară la TIG și MAG
Aceeași formulă și aceleași randamente ca în calculatorul de energie liniară: Q = k·U·I·60 / (v·1000), cu k 0,6 la TIG și 0,8 la MAG. Parametrii sunt date de exemplu, nu o recomandare:
- TIG, 110 A, 12 V, 100 mm/min — Q = 0,48 kJ/mm.
- Același TIG la 200 mm/min — Q = 0,24 kJ/mm. De două ori mai repede înseamnă de două ori mai puțină căldură pe milimetru la același curent.
- MAG pulsat, 160 A, 22 V, 350 mm/min — Q = 0,48 kJ/mm, cât TIG-ul lent, deși curentul e de o dată și jumătate mai mare.
Concluzia pentru inox: supraîncălzirea o decid curentul și viteza împreună, nu curentul singur. Un strat final TIG „lustruit” încet poate băga în îmbinare mai multă căldură decât o trecere rapidă cu semiautomatul. Verifică-ți parametrii în calculatorul de energie liniară.
Decapare și pasivare pas cu pas
- Îndepărtează zgura și stropii cu o perie din sârmă inox sau cu un disc din fibră — niciodată cu o perie care a atins oțel carbon.
- Aplică pasta de decapare pe culorile de revenire și las-o timpul indicat de producător; ținută prea mult, matuiește suprafața.
- Clătește bine cu apă, de preferință săracă în cloruri — resturile de pastă și clorurile provoacă singure coroziune.
- Pasivează dacă o cere specificația: stratul protector se reface și singur în aer, dar mai încet.
- Verifică: o culoare mată uniformă, fără curcubeu și fără puncte de rugină.
Pastele de decapare conțin acizi puternici, de obicei și acid fluorhidric: mănuși antiacide, ochelari sau vizieră și ventilație — echipamentul de protecție al sudorului.
Inox feritic și duplex — ce se schimbă
Inoxul feritic (430, 1.4016) nu se călește ca oțelul carbon, dar în zona influențată termic cresc grăunții și îmbinarea devine fragilă. De aici aceeași regulă ca la austenitic, doar mai strictă: cât mai puțină căldură, rânduri scurte, adaos după WPS.
Duplexul (2205, 1.4462) cere un echilibru între ferită și austenită. Adaosul e supraaliat cu nichel (tip 2209), iar energia liniară are limită pe ambele părți: prea rece — prea multă ferită, prea cald — faze intermetalice fragile. Aici parametrii se iau doar din WPS, nu „din ochi”. Duplex cu oțel carbon — oțeluri diferite.
Întrebări frecvente
De ce 308L pe 304 și nu un adaos identic?
Pentru că 308L depune câteva procente de ferită delta, iar ferita aceea este cea care împiedică fisurarea la cald pe axa cusăturii. O depunere perfect identică, complet austenitică, ar fi mai predispusă la fisurare la solidificare, nu mai puțin. Aceeași logică dă 316L pentru 316 și 309L pentru îmbinarea inoxului cu oțelul carbon.
Ce sunt culorile de curcubeu de lângă cusătură?
Oxid, și înseamnă că stratul de oxid de crom care face oțelul inoxidabil este deteriorat. O nuanță de paie este de obicei acceptabilă; albastrul și griul nu, pentru că acolo scade rezistența la coroziune. Se îndepărtează prin decapare sau curățare mecanică, apoi se pasivează.
Trebuie purjată rădăcina?
La țeavă și oriunde contează spatele rădăcinii, da. O rădăcină nepurjată se oxidează și iese cenușie și zaharoasă, fără rezistență la coroziune și adesea fără integritate. La cusături de colț deschise, în confecții obișnuite, nu.
Ce electrod pentru inox 304?
Un electrod 308L: E 19 9 L după EN ISO 3581, în notația AWS E308L-16 sau -17. Pentru 316L se ia E 19 12 3 L (E316L), pentru inoxul stabilizat 321 — E 19 9 Nb (E347), iar pentru îmbinarea cu oțel carbon — E 23 12 L (E309L).
Se poate suda inoxul cu semiautomatul?
Da: sârmă 308LSi sau 316LSi, argon cu 2 % CO₂ sau 2 % O₂, cel mai bine în arc pulsat. CO₂ pur și amestecurile pentru oțel carbon nu se folosesc — carbonul din gaz trece în sudură și scade rezistența la coroziune.
Cum se îndepărtează culorile de revenire după sudarea inoxului?
Cu pastă de decapare: se aplică pe zona colorată, se lasă timpul din instrucțiunile producătorului, se clătește cu apă și, la nevoie, se pasivează. Polizarea scoate culoarea, dar lasă zgârieturi în care murdăria și clorurile se prind mai ușor.
Actualizat: