Spawanie stali nierdzewnej
Nierdzewka jest podstępna: wada nie wychodzi na niej od razu. Spoina wychodzi równa i błyszcząca, a po miesiącu wzdłuż niej pojawia się rdzawy pas. Przyczyna prawie zawsze jest jedna — przegrzanie.
Energia liniowa rozstrzyga o wszystkim
Stal nierdzewna gorzej przewodzi ciepło niż węglowa i mocniej się rozszerza. Wynikają z tego trzy praktyczne zasady:
- Prąd o 10–20 % niższy niż przy stali czarnej tej samej grubości.
- Krótkie odcinki na przemian zamiast długiej spoiny ciągłej: inaczej element się skręci.
- Temperatura międzyściegowa nie wyższa niż 150 °C. Poczekać na wystygnięcie jest taniej niż potem trawić i przespawywać.
Rzeczywistą energię liniową policzysz w kalkulatorze energii liniowej — dla nierdzewki austenitycznej instrukcja technologiczna zwykle ogranicza ją od góry.
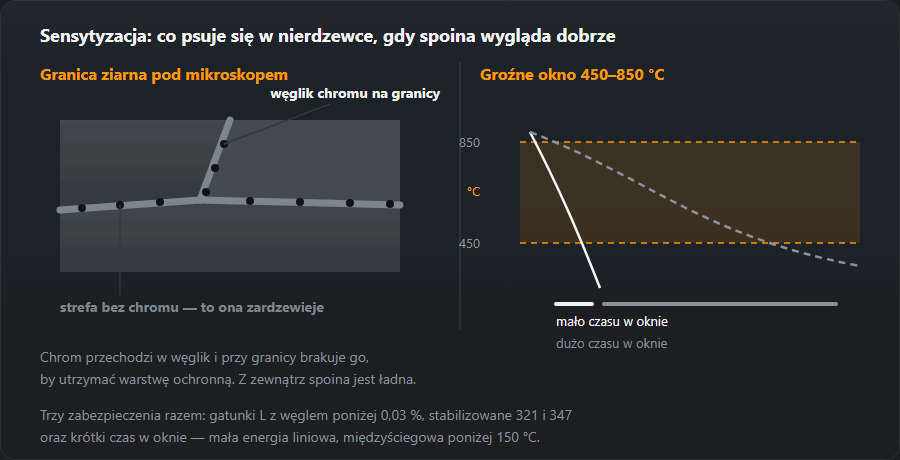
Przy przetrzymaniu w zakresie 450–850 °C węgiel wiąże chrom w węgliki na granicach ziaren. Tam, gdzie chrom przeszedł w węgliki, warstwa ochronna się nie tworzy — i wąski pas wzdłuż spoiny zaczyna rdzewieć, choć materiał rodzimy jest cały. To korozja międzykrystaliczna, a walczy się z nią nie powłoką, lecz szybkością przejścia przez groźny zakres i wyborem stali o niskiej zawartości węgla.

Gaz i osłona grani
| Proces | Mieszanka | Oznaczenie | Przepływ |
|---|---|---|---|
| TIG (141) | Ar 100 % lub Ar + 2 % H₂ | I1 / R1 | 6–12 l/min |
| MIG/MAG (135) | Ar + 2 % CO₂ lub Ar + 2 % O₂ | M12 / M13 | 12–15 l/min |
| Osłona grani | Ar 100 % | I1 | do wyparcia powietrza |
Dodatek aktywny trzyma się na poziomie dwóch procent nie z oszczędności: węgiel z CO₂ przechodzi do spoiny i działa przeciw odporności korozyjnej. Czysty CO₂ na nierdzewce nie jest stosowany w ogóle. Mieszankę pod grubość dobierze kalkulator gazu osłonowego.
Grań osłania się osobno. Bez formowania utlenia się i pokrywa luźną ciemną warstwą, która rdzewieje pierwsza — na rurociągach i urządzeniach spożywczych jest to niedopuszczalne.
Spoiwo
- 308L — do stali typu 304 / 1.4301.
- 316L — do stali typu 316 / 1.4401 z molibdenem.
- 309L — do złącza nierdzewki ze stalą czarną, zob. stale różnoimienne.
- 347 albo 321 — gdy materiał rodzimy jest stabilizowany tytanem lub niobem.
Litera L w oznaczeniu spoiwa znaczy to samo, co w gatunku stali: niski węgiel. Do konstrukcji spawanych bierze się właśnie ją.
Czystość i narzędzia
Nierdzewka nie znosi żelaza. Szczotka, którą czyszczono stal czarną, zostawia cząstki, a te rdzewieją wprost na powierzchni, sprawiając wrażenie, że przerdzewiał sam materiał. Dlatego pod nierdzewkę trzyma się osobne szczotki z drutu nierdzewnego, osobne tarcze i w miarę możliwości osobne stanowisko.
Nalot barwny po spawaniu to warstwa tlenków. Odcień słomkowy jest do przyjęcia, niebieski i fioletowy oznaczają przegrzanie. Na urządzeniach pracujących z produktem albo w środowisku agresywnym strefę utlenioną usuwa się pastą trawiącą i pasywuje.
Elektrody i druty do nierdzewki: oznaczenia
Spoiwo dobiera się do gatunku stali, a na opakowaniu stoi zapis wg EN ISO 3581 (elektrody) albo EN ISO 14343 (druty i pręty) i obok amerykański AWS. Pary najczęstsze w warsztacie:
| Stal (EN / nr / AISI) | Spoiwo | Elektroda EN ISO 3581 / AWS | Drut EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| nierdzewka + stal czarna | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Jak czytać E 19 9 L R 12: E — elektroda otulona (G — drut do MIG/MAG, W — pręt do TIG), 19 i 9 — około 19 % chromu i 9 % niklu w stopiwie, L — niski węgiel, R — otulina rutylowa (B — zasadowa), dalej cyfry rodzaju prądu i pozycji. W AWS końcówka mówi o otulinie: -16 rutylowa na prąd przemienny i stały, -17 rutylowa o gładszym licu, -15 zasadowa tylko na DC. Zasada z tabeli: spoiwo nie może być mniej stopowe niż stal — 316L na 304 wolno, 308L na 316L już nie, bo spoina straci molibden. Cały katalog oznaczeń — oznaczenia elektrod i drutów.
Przykład: energia liniowa TIG i MAG
Te same wzory i współczynniki sprawności co w kalkulatorze energii liniowej: Q = k·U·I·60 / (v·1000), k dla TIG 0,6, dla MAG 0,8. Parametry to dane przykładu, nie zalecenie:
- TIG, 110 A, 12 V, 100 mm/min — Q = 0,48 kJ/mm.
- Ten sam TIG, ale 200 mm/min — Q = 0,24 kJ/mm. Dwa razy szybciej to dwa razy mniej ciepła na milimetr przy tym samym prądzie.
- MAG impulsowy, 160 A, 22 V, 350 mm/min — Q = 0,48 kJ/mm, czyli tyle, co wolny TIG, mimo półtora raza większego prądu.
Wniosek dla nierdzewki: o przegrzaniu decyduje nie sam prąd, tylko prąd razem z prędkością. Wolne „dopieszczanie” lica TIG-iem potrafi włożyć w złącze więcej ciepła niż szybki ścieg półautomatem. Własne parametry sprawdzisz w kalkulatorze energii liniowej.
Cienka blacha nierdzewna bez przepaleń i krzywienia
- Sczepy gęściej niż na stali czarnej — nierdzewka rozszerza się mocniej i rozsuwa szczelinę między sczepami.
- Podkładka miedziana od spodu odbiera ciepło i trzyma grań; do spoin z osłoną grani — podkładka z rowkiem na gaz.
- Odcinki na przemian w różnych miejscach złącza, każdy zaczynany od zimnego końca poprzedniego.
- Ściski i przyrządy do wystygnięcia — zdjęta za wcześnie blacha „odchodzi” jeszcze przez minutę.
Ogólne zasady spawania cienkich blach — spawanie cienkiej blachy.
Tak spawa się też nierdzewne stelaże stołów i blaty — jak wygląda cały wyrób, pokazuje strona meble i wnętrze.
Trawienie i pasywacja krok po kroku
- Usunąć żużel i odpryski szczotką z drutu nierdzewnego albo włókniną — nigdy szczotką, która dotykała stali czarnej.
- Nałożyć pastę trawiącą na nalot barwny i pozostawić na czas podany przez producenta; przetrzymanie matowi powierzchnię.
- Spłukać dokładnie wodą, najlepiej o niskiej zawartości chlorków — resztki pasty i chlorki same wywołują korozję.
- Pasywować, jeśli wymaga tego specyfikacja: warstwa ochronna odbudowuje się też sama na powietrzu, ale wolniej.
- Sprawdzić: równy matowy kolor bez tęczy i bez rdzawych punktów.
Pasty trawiące zawierają silne kwasy, zwykle z kwasem fluorowodorowym: rękawice kwasoodporne, okulary lub osłona twarzy i wentylacja — środki ochrony spawacza.
Spawanie stali ferrytycznych i duplex — co się zmienia
Ferrytyczna (430, 1.4016) nie hartuje się jak stal węglowa, ale w strefie wpływu ciepła rozrastają się ziarna i złącze kruszeje. Stąd ta sama zasada co przy austenitycznej, tylko ostrzej: jak najmniej ciepła, krótkie ściegi, spoiwo według WPS.
Duplex (2205, 1.4462) potrzebuje równowagi ferrytu i austenitu. Spoiwo jest przestopowane niklem (typ 2209), a energia liniowa ma granicę z obu stron: za zimno — za dużo ferrytu, za gorąco — kruche fazy międzymetaliczne. Tu parametry bierze się wyłącznie z WPS, a nie „na oko”. Połączenia duplex ze stalą czarną — stale różnoimienne.
Częste pytania
Dlaczego nierdzewka rdzewieje przy spoinie?
To korozja międzykrystaliczna. Przy przetrzymaniu w zakresie około 450–850 °C węgiel wiąże chrom w węgliki na granicach ziaren i w tych miejscach chromu nie starcza na warstwę ochronną. Materiał pozostaje nierdzewny, ale wąski pas wzdłuż spoiny już nie. Leczy się to nie farbą, tylko energią liniową: im szybciej strefa przechodzi ten zakres, tym mniej węglików.
Czym 304L różni się od 304 przy spawaniu?
Litera L oznacza niski węgiel — do 0,03 %. Nie ma prawie czego wiązać w węgliki, więc skłonność do korozji międzykrystalicznej jest znacznie mniejsza. Do konstrukcji spawanych bierze się właśnie gatunki L albo stabilizowane tytanem (321), i to wychodzi taniej niż walka ze skutkami.
Czy formowanie grani argonem jest konieczne?
Do spoin odpowiedzialnych i do wszystkiego, co pracuje w środowisku agresywnym albo styka się z produktem — tak. Bez osłony grań się utlenia i pokrywa luźną ciemną warstwą, która rdzewieje pierwsza. Przy konstrukcji nieodpowiedzialnej można się bez tego obejść, ale wtedy grań czyści się mechanicznie.
Dlaczego spoina wychodzi żółtawa albo niebieska?
Nalot barwny to warstwa tlenków, a jej kolor pokazuje temperaturę. Słomkowy i złocisty są jeszcze do przyjęcia, niebieski i fioletowy oznaczają przegrzanie i naruszenie warstwy ochronnej. Na urządzeniach spożywczych i chemicznych takie kolory usuwa się trawieniem albo pastą, nie zostawia się ich.
Jaką elektrodą spawać stal nierdzewną 304?
Elektrodą 308L: E 19 9 L wg EN ISO 3581, w zapisie AWS E308L-16 lub -17. Do 316L bierze się E 19 12 3 L (E316L), do stali stabilizowanej 321 — E 19 9 Nb (E347), a do złącza ze stalą czarną — E 23 12 L (E309L).
Czy nierdzewkę można spawać migomatem?
Tak: drut 308LSi albo 316LSi, gaz Ar z 2 % CO₂ lub 2 % O₂, najlepiej łukiem impulsowym. Czystego CO₂ i mieszanek do stali czarnej nie stosuje się — węgiel z gazu przechodzi do spoiny i obniża odporność na korozję.
Jak usunąć przebarwienia po spawaniu nierdzewki?
Pastą trawiącą: nałożyć na nalot, odczekać czas z instrukcji producenta, spłukać wodą i w razie potrzeby pasywować. Szlifowanie usuwa kolor, ale zostawia rysy, w których brud i chlorki trzymają się łatwiej.
Aktualizacja: