Зварювання нержавіючої сталі
Головна особливість нержавійки в тому, що брак на ній не видно одразу. Шов виходить рівним і блискучим, а за місяць уздовж нього з’являється іржава смуга. Причина майже завжди одна — перегрів.
Тепловкладення вирішує все
Нержавіюча сталь гірше проводить тепло, ніж вуглецева, і сильніше розширюється. З цього випливають три практичні правила:
- Струм на 10–20 % нижчий, ніж узяли б для чорної сталі тієї самої товщини.
- Короткі ділянки врозбіг замість довгого безперервного шва: інакше деталь поведе.
- Міжпрохідна температура не вища за 150 °C. Чекати, поки охолоне, дешевше, ніж потім травити й переварювати.
Порахувати фактичну погонну енергію можна в калькуляторі погонної енергії — для аустенітної нержавійки її зазвичай обмежують згори в технологічній карті.
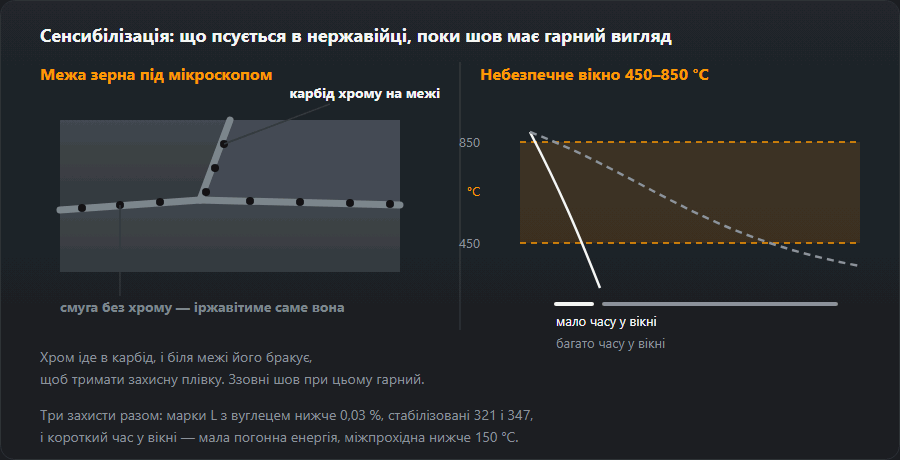
За витримки в діапазоні 450–850 °C вуглець зв’язує хром у карбіди по межах зерен. Там, де хром пішов у карбіди, захисна плівка не утворюється — і вузька смуга вздовж шва починає іржавіти, хоча основний метал цілий. Це міжкристалітна корозія, і борються з нею не покриттям, а швидкістю проходження небезпечного діапазону та вибором сталі з низьким вуглецем.

Газ і захист кореня
| Процес | Суміш | Позначення | Витрата |
|---|---|---|---|
| TIG (141) | Ar 100 % або Ar + 2 % H₂ | I1 / R1 | 6–12 л/хв |
| MIG/MAG (135) | Ar + 2 % CO₂ або Ar + 2 % O₂ | M12 / M13 | 12–15 л/хв |
| Піддув кореня | Ar 100 % | I1 | до витіснення повітря |
Активну добавку тримають на рівні двох відсотків не з економії: вуглець із CO₂ переходить у шов і працює проти корозійної стійкості. Чистий CO₂ на нержавійці не застосовують узагалі. Підібрати суміш під товщину допомагає калькулятор захисного газу.
Зворотний бік шва захищається окремо. Без піддуву корінь окислюється й покривається пухкою темною кіркою, яка іржавіє першою — на трубопроводах і харчовому обладнанні це неприпустимо.
Присадка
- 308L — для сталей типу 304 / 1.4301 / 08Х18Н10.
- 316L — для сталей типу 316 / 1.4401 з молібденом.
- 309L — для стику нержавійки з чорною сталлю, див. різнорідні сталі.
- 347 — коли основний метал стабілізовано титаном чи ніобієм (321, 347): титан вигоряє в дузі, тому присадку беруть із ніобієм.
Літера L у марці присадки означає те саме, що й у марці сталі: низький вуглець. Для зварних конструкцій беруть саме її.
Чистота та інструмент
Нержавійка не терпить заліза. Щітка, якою чистили чорну сталь, лишає частинки, і вони іржавіють просто на поверхні, створюючи враження, що проіржавів сам метал. Тому під нержавійку тримають окремі щітки з нержавіючого дроту, окремі круги і за можливості окреме місце.
Кольори мінливості після зварювання — це оксидна плівка. Солом’яний відтінок стерпний, синій і фіолетовий означають перегрів. На обладнанні, що працює з продуктом або в агресивному середовищі, окислену зону видаляють травильною пастою та пасивують.
Електроди й дріт для нержавійки: маркування
Присадку добирають під марку сталі, а на упаковці стоїть запис за EN ISO 3581 (електроди) або EN ISO 14343 (дріт і прутки) і поруч американська AWS. Найчастіші в цеху пари:
| Сталь (EN / № / AISI) | Присадка | Електрод EN ISO 3581 / AWS | Дріт EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| нержавійка + чорна сталь | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Як читати E 19 9 L R 12: E — покритий електрод (G — дріт для MIG/MAG, W — пруток для TIG), 19 і 9 — близько 19 % хрому та 9 % нікелю в наплавленому металі, L — низький вуглець, R — рутилове покриття (B — основне), далі цифри роду струму й положень. В AWS закінчення говорить про покриття: -16 рутилове на змінний і постійний струм, -17 рутилове з гладшим валиком, -15 основне лише на постійному. Правило таблиці: присадка не може бути менш легованою, ніж сталь — 316L на 304 можна, 308L на 316L уже ні, шов утратить молібден. Повний каталог позначень — розшифрування маркування.
Приклад: погонна енергія TIG і MAG
Ті самі формули й ККД, що в калькуляторі погонної енергії: Q = k·U·I·60 / (v·1000), k для TIG 0,6, для MAG 0,8. Параметри — дані прикладу, а не рекомендація:
- TIG, 110 А, 12 В, 100 мм/хв — Q = 0,48 кДж/мм.
- Той самий TIG, але 200 мм/хв — Q = 0,24 кДж/мм. Удвічі швидше — удвічі менше тепла на міліметр за того самого струму.
- MAG імпульсом, 160 А, 22 В, 350 мм/хв — Q = 0,48 кДж/мм, тобто стільки ж, скільки повільний TIG, попри струм у півтора раза більший.
Висновок для нержавійки: перегрів вирішує не струм сам собою, а струм разом зі швидкістю. Повільне «вилизування» лицьового валика TIG-ом здатне вкласти у вузол більше тепла, ніж швидкий прохід напівавтоматом. Свої параметри перевірте у калькуляторі погонної енергії.
Тонкий лист нержавійки без пропалів і жолоблення
- Прихватки частіше, ніж на чорній сталі — нержавійка сильніше розширюється й розсуває зазор між прихватками.
- Мідна підкладка знизу забирає тепло й тримає корінь; для швів із піддувом — підкладка з канавкою під газ.
- Ділянки врозкид по довжині стику, кожну починати від холодного кінця попередньої.
- Струбцини й пристосування до охолодження — знятий раніше лист «іде» ще хвилину.
Загальні правила для тонкого металу — зварювання тонкого металу.
Так само варять нержавіючі підстолля й стільниці — як виглядає виріб цілком, показано на сторінці «Меблі та інтер’єр».
Травлення й пасивація крок за кроком
- Прибрати шлак і бризки щіткою з нержавіючого дроту або нетканим кругом — ніколи щіткою, що торкалася чорної сталі.
- Нанести травильну пасту на кольори мінливості й витримати час, указаний виробником; передержка матує поверхню.
- Ретельно змити водою, краще з низьким вмістом хлоридів — залишки пасти й хлориди самі спричиняють корозію.
- Пасивувати, якщо цього вимагає специфікація: захисний шар відновлюється й сам на повітрі, але повільніше.
- Перевірити: рівний матовий колір без веселки й без рудих цяток.
Травильні пасти містять сильні кислоти, зазвичай із плавиковою: кислотостійкі рукавички, окуляри або щиток і вентиляція — засоби захисту зварника.
Феритна нержавійка й дуплекс — що змінюється
Феритна (430, 1.4016) не гартується, як вуглецева сталь, але в зоні термічного впливу росте зерно й з'єднання стає крихким. Звідси те саме правило, що для аустенітної, лише суворіше: якомога менше тепла, короткі валики, присадка за WPS.
Дуплекс (2205, 1.4462) потребує балансу фериту й аустеніту. Присадка перелегована нікелем (тип 2209), а погонна енергія обмежена з двох боків: надто холодно — надлишок фериту, надто гаряче — крихкі інтерметалідні фази. Тут параметри беруть лише з WPS, а не «на око». З'єднання дуплексу з чорною сталлю — різнорідні сталі.
Часті питання
Чому нержавійка іржавіє біля шва?
Це міжкристалітна корозія. За витримки в діапазоні приблизно 450–850 °C вуглець зв’язує хром у карбіди по межах зерен, і в цих місцях хрому не вистачає на захисну плівку. Метал лишається нержавіючим, а вузька смуга вздовж шва — уже ні. Лікується не фарбою, а тепловкладенням: що швидше зона проходить цей діапазон, то менше карбідів.
Чим 304L відрізняється від 304 при зварюванні?
Літера L означає низький вуглець — до 0,03 %. Зв’язувати в карбіди майже нічого, тому схильність до міжкристалітної корозії різко нижча. Для зварних конструкцій беруть саме L-марки або стабілізовані титаном (321), і це дешевше, ніж боротися з наслідками.
Чи обов’язково піддувати корінь аргоном?
Для відповідальних швів і для всього, що працює в агресивному середовищі чи контактує з продуктом, — так. Без захисту зворотний бік окислюється, з’являється пухка темна кірка, яка іржавіє першою. На невідповідальній конструкції без піддуву обходяться, але тоді корінь зачищають механічно.
Чому шов виходить жовтуватим або синім?
Кольори мінливості — це оксидна плівка, і її колір показує температуру. Солом’яний і золотистий ще стерпні, синій і фіолетовий кажуть про перегрів і про те, що захисний шар порушено. На харчовому та хімічному обладнанні такі кольори видаляють травленням або пастою, а не лишають як є.
Яким електродом варити нержавійку 304?
Електродом 308L: E 19 9 L за EN ISO 3581, у записі AWS E308L-16 або -17. Для 316L беруть E 19 12 3 L (E316L), для стабілізованої 321 — E 19 9 Nb (E347), для стику з чорною сталлю — E 23 12 L (E309L).
Чи можна варити нержавійку напівавтоматом?
Так: дріт 308LSi або 316LSi, газ Ar із 2 % CO₂ або 2 % O₂, краще імпульсною дугою. Чистий CO₂ і суміші для чорної сталі не застосовують — вуглець із газу переходить у шов і знижує корозійну стійкість.
Як прибрати кольори мінливості після зварювання нержавійки?
Травильною пастою: нанести на кольори мінливості, витримати час за інструкцією виробника, змити водою й за потреби пасивувати. Шліфування прибирає колір, але лишає риски, у яких бруд і хлориди тримаються легше.
Оновлено: