Cómo soldar acero inoxidable: qué aporte y qué gas elegir
El inoxidable no es difícil, es distinto. Conduce mal el calor, se dilata más que el acero al carbono, y su resistencia a la corrosión depende de una capa superficial que la soldadura ataca.
Tres hechos físicos que lo explican todo
Baja conductividad térmica, alrededor de un tercio de la del acero al carbono. El calor se queda donde lo pones, así que los mismos ajustes que valen para el acero dulce recalientan el inoxidable. Cuenta con soldar entre un 10 y un 20 % por debajo.
Alta dilatación térmica, alrededor de 1,5 veces la del acero al carbono. Junto con la mala conductividad, eso significa deformación, y significa que la secuencia y el amarre importan más que en acero dulce.
La capa de óxido de cromo. Lo que hace inoxidable al acero es una película de óxido de cromo que se regenera sola. El calor, la contaminación con acero al carbono y la oxidación durante el soldeo la dañan, y donde está dañada el acero se oxida como cualquier otro.
Aporte y gas
El aporte se elige para dejar algo de ferrita delta en el depósito, que es lo que evita la fisuración por solidificación: 308L para el 304, 316L para el 316, 309L para uniones inoxidable-carbono. La L significa bajo carbono, y eso importa para el apartado siguiente.
Gas: argón con un 2 % de CO₂ o de oxígeno para MAG, deliberadamente pobre porque el carbono que recoge del CO₂ baja la resistencia a la corrosión. Argón puro para TIG, o argón con un pequeño porcentaje de hidrógeno en calidades austeníticas para subir el calor y dejar la superficie más limpia. La calculadora de gas da la designación con la que pedirlo.
Sensibilización, el daño invisible
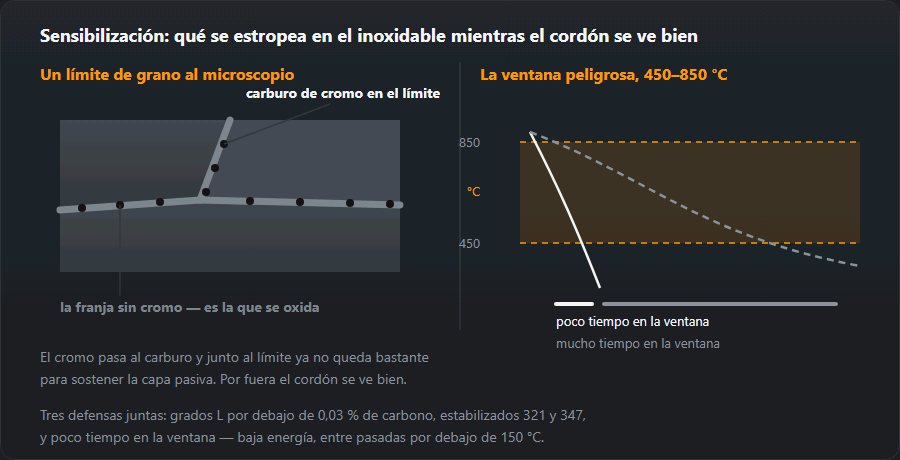
Mantenido entre unos 450 y 850 °C, el cromo del inoxidable austenítico se combina con el carbono y precipita como carburo de cromo en los bordes de grano. El metal justo alrededor de esos bordes se queda sin cromo y se corroe preferentemente: corrosión intergranular, que aparece meses después como fisuración junto al cordón.
Tres defensas, y se usan juntas. Calidades L con carbono por debajo del 0,03 %, para que quede poco carbono con el que reaccionar. Calidades estabilizadas —321 con titanio, 347 con niobio— que fijan el carbono. Y poco tiempo en ese intervalo de temperatura: bajo aporte térmico, temperatura entre pasadas por debajo de unos 150 °C y nada de balanceos innecesarios.

Limpieza y contaminación cruzada
El inoxidable no comparte herramientas con el acero al carbono. Un cepillo de alambre que haya tocado acero dulce, un disco usado en estructura o una mesa donde se cortó acero al carbono incrustan partículas de hierro en la superficie, y esas partículas se oxidan y manchan el inoxidable alrededor.
Cepillos y discos dedicados, mesa aparte o cubierta limpia, y guantes. Suena maniático hasta que vuelve el primer trabajo con puntos de óxido en un material que «no se puede oxidar».
Controlar la deformación
Puntea más a menudo que en acero al carbono: cada 50 mm en vez de cada 100. Suelda en tramos cortos, alternando extremos. Usa mordazas y respaldos, que además se llevan calor. Y asume que en chapa fina de inoxidable algo de enderezado posterior es normal y no señal de mala técnica: valen en general las mismas medidas que en chapa fina, con menos calor todavía.
Con el mismo cuidado se sueldan bastidores y tableros de mesa inoxidables — la pieza completa se ve en mobiliario e interior.
Gases para el inoxidable
| Proceso | Mezcla | Designación | Caudal |
|---|---|---|---|
| TIG (141) | Ar 100 % o Ar + 2 % H₂ | I1 / R1 | 6–12 l/min |
| MIG/MAG (135) | Ar + 2 % CO₂ o Ar + 2 % O₂ | M12 / M13 | 12–15 l/min |
| Protección de raíz | Ar 100 % | I1 | hasta desplazar el aire |
Electrodos e hilos para inoxidable: cómo leer la designación
El aporte sigue a la calidad del acero, y en la caja aparece la designación según EN ISO 3581 (electrodos) o EN ISO 14343 (hilos y varillas), normalmente junto a la AWS americana. Las parejas más habituales en taller:
| Acero (EN / n.º / AISI) | Aporte | Electrodo EN ISO 3581 / AWS | Hilo EN ISO 14343 / AWS |
|---|---|---|---|
| X5CrNi18-10 / 1.4301 / 304 | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNi19-11 / 1.4306 / 304L | 308L | E 19 9 L / E308L | G 19 9 L Si / ER308LSi |
| X2CrNiMo17-12-2 / 1.4404 / 316L | 316L | E 19 12 3 L / E316L | G 19 12 3 L Si / ER316LSi |
| X6CrNiTi18-10 / 1.4541 / 321 | 347 | E 19 9 Nb / E347 | G 19 9 Nb Si / ER347Si |
| inoxidable + acero al carbono | 309L | E 23 12 L / E309L | G 23 12 L Si / ER309LSi |
Cómo leer E 19 9 L R 12: E es electrodo revestido (G, hilo para MIG/MAG; W, varilla para TIG), 19 y 9 son un 19 % de cromo y un 9 % de níquel en el metal depositado, L es bajo carbono, R revestimiento de rutilo (B, básico) y después vienen las cifras de corriente y posiciones. En AWS la terminación habla del revestimiento: -16 rutilo para alterna y continua, -17 rutilo con cordón más liso, -15 básico solo en continua. La regla de la tabla: el aporte no puede ser menos aleado que el acero — 316L sobre 304 vale, 308L sobre 316L no, porque la soldadura pierde el molibdeno. El catálogo completo de designaciones — designación de electrodos e hilos.
Ejemplo resuelto: aporte térmico con TIG y MAG
La misma fórmula y los mismos rendimientos que la calculadora de aporte térmico: Q = k·U·I·60 / (v·1000), con k 0,6 para TIG y 0,8 para MAG. Los parámetros son datos del ejemplo, no una recomendación:
- TIG, 110 A, 12 V, 100 mm/min: Q = 0,48 kJ/mm.
- El mismo TIG a 200 mm/min: Q = 0,24 kJ/mm. El doble de rápido es la mitad de calor por milímetro con la misma intensidad.
- MAG pulsado, 160 A, 22 V, 350 mm/min: Q = 0,48 kJ/mm, lo mismo que el TIG lento pese a llevar vez y media más intensidad.
La lección para el inoxidable: el sobrecalentamiento lo deciden la intensidad y la velocidad juntas, no la intensidad sola. Un cordón de acabado TIG «repasado» despacio puede meter más calor en la unión que una pasada rápida con MIG. Comprueba tus datos en la calculadora de aporte térmico.
Decapado y pasivado paso a paso
- Quitar escoria y proyecciones con cepillo de alambre inoxidable o disco de fibra, nunca con un cepillo que haya tocado acero al carbono.
- Aplicar pasta decapante sobre la coloración y dejarla el tiempo que indica el fabricante; si se pasa, la superficie queda mate.
- Aclarar a fondo con agua, a ser posible pobre en cloruros: los restos de pasta y los cloruros corroen por sí mismos.
- Pasivar si lo exige la especificación: la capa protectora también se regenera sola al aire, pero más despacio.
- Revisar: color mate uniforme, sin arcoíris ni puntos de óxido.
Las pastas decapantes llevan ácidos fuertes, normalmente fluorhídrico: guantes antiácido, gafas o pantalla y ventilación — equipos de protección del soldador.
Inoxidable ferrítico y dúplex: qué cambia
El ferrítico (430, 1.4016) no templa como el acero al carbono, pero en la zona afectada por el calor crece el grano y la unión se vuelve frágil. De ahí la misma regla que para el austenítico, pero más estricta: el menor calor posible, cordones cortos y aporte según el WPS.
El dúplex (2205, 1.4462) necesita un equilibrio de ferrita y austenita. El aporte va sobrealeado en níquel (tipo 2209) y el aporte térmico tiene límite por los dos lados: demasiado frío da exceso de ferrita, demasiado caliente da fases intermetálicas frágiles. Aquí los parámetros salen solo del WPS, nunca a ojo. Dúplex con acero al carbono — aceros disímiles.
Preguntas frecuentes
¿Por qué 308L sobre 304 y no un aporte igual?
Porque el 308L deposita un pequeño porcentaje de ferrita delta, y esa ferrita es lo que impide la fisuración en caliente por el eje del cordón. Un depósito perfectamente igual, totalmente austenítico, sería más propenso a fisurar al solidificar, no menos. La misma lógica da 316L para el 316 y 309L para unir inoxidable con acero al carbono.
¿Qué son los colores del arcoíris junto al cordón?
Óxido, y significan que la capa de óxido de cromo que hace inoxidable al acero está dañada. Un tono pajizo suele ser aceptable; el azul y el gris no, porque ahí baja la resistencia a la corrosión. Se quitan con decapado o limpieza mecánica y después se pasiva.
¿Hace falta purgar la raíz?
En tubo y en cualquier sitio donde el reverso importe, sí. Una raíz sin purgar se oxida y sale gris y azucarada, sin resistencia a la corrosión y a menudo sin integridad. En cordones en ángulo abiertos de fabricación general, no.
¿Qué electrodo para inoxidable 304?
Un electrodo 308L: E 19 9 L según EN ISO 3581, E308L-16 o -17 en AWS. Para 316L se usa E 19 12 3 L (E316L), para el estabilizado 321 E 19 9 Nb (E347) y para unirlo con acero al carbono E 23 12 L (E309L).
¿Se puede soldar inoxidable con MIG?
Sí: hilo 308LSi o 316LSi, argón con 2 % de CO₂ o 2 % de O₂, mejor en arco pulsado. El CO₂ puro y las mezclas para acero al carbono no se usan: el carbono del gas pasa al cordón y baja la resistencia a la corrosión.
¿Cómo se quitan las coloraciones tras soldar inoxidable?
Con pasta decapante: se aplica sobre la coloración, se deja el tiempo de las instrucciones del fabricante, se aclara con agua y, si hace falta, se pasiva. Amolar quita el color pero deja rayas donde la suciedad y los cloruros se agarran mejor.
Actualizado: