Echivalentul de crom și nichel pe diagrama Schaeffler
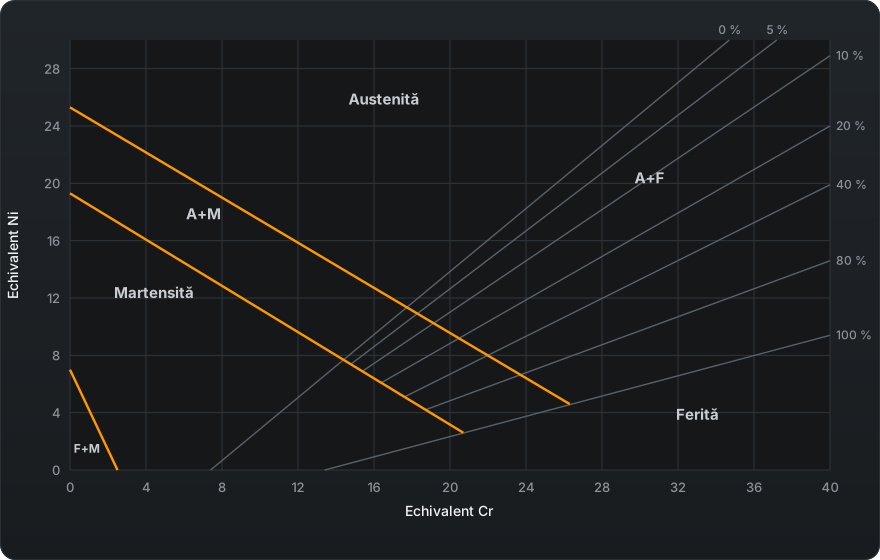
Cusătura nu are compoziția materialului de adaos: este un amestec al adaosului cu metalele de bază topite. Calculatorul face amestecul, scoate din el echivalenții Cr și Ni și pune punctul pe diagrama Schaeffler — se vede pe loc în ce zonă cade cusătura ta.
Pe scurt
Două numere așază sudura pe diagrama Schaeffler: echivalentul de crom și cel de nichel. Carbonul cântărește în ele de treizeci de ori mai mult decât nichelul — o zecime de procent de C mută punctul cât trei procente de Ni. Formulele și diagrama sunt mai jos.
Formulele
Schaeffler:
Cr-eq = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-eq = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-eq = Cr + Mo + 0,7·Nb
Ni-eq = Ni + 35·C + 20·N + 0,25·Cu
Coeficientul 30 de la carbon este toată povestea: 0,1 % C ridică punctul cu trei unități. De aceea, când sudezi oțel nealiat cu adaos inoxidabil, nu te uiți la crom, ci la cât carbon aduce metalul de bază.
Diluția
Compoziția cusăturii este o medie ponderată. La o îmbinare din același material sunt doi termeni: metalul de bază și adaosul. La una din materiale diferite sunt trei, și tocmai acolo socoteala din cap începe să greșească.
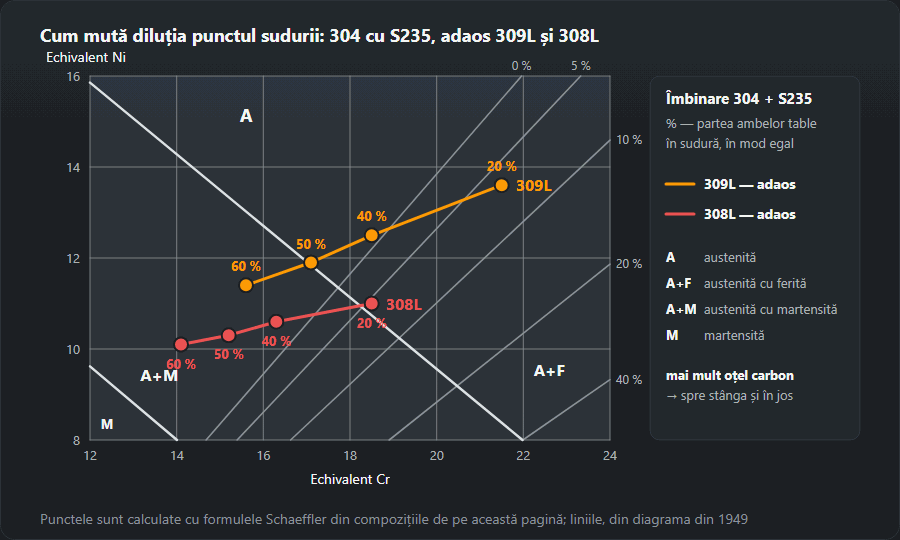
Valorile implicite din calculator sunt exact acest caz: 304 pe o parte, S235 pe cealaltă, adaos 309L, câte 25 % din fiecare metal de bază. La 309L cromul și nichelul ridicate nu sunt întâmplătoare: surplusul există ca, după diluția cu oțel carbon, cusătura să nu cadă în zona martensitică. Pune în loc de 309L un 308L obișnuit și vezi cum scad ambii echivalenți.
La ce folosește
- Îmbinări din materiale diferite. Alegerea adaosului pentru perechea inox — oțel carbon se sprijină exact pe acest calcul; detalii în materialul despre sudarea metalelor diferite.
- Ferita în cusătura austenitică. Câteva procente de ferită apără de fisurile la cald; zero ferită și prea multă sunt două necazuri diferite.
- Încărcarea prin sudare. Stratul tampon există ca să scadă diluția — iar rostul lui se vede abia în cifre.
Cum se citește diagrama Schaeffler, pas cu pas
- Calculează cusătura, nu adaosul. Introdu ambele metale de bază, materialul de adaos și ponderile lor; calculatorul amestecă cele trei analize și aduce ponderile la 100 %.
- Echivalentul de crom pe axa orizontală, de la 0 la 40:
Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti, adică elementele feritizante. - Echivalentul de nichel pe axa verticală, de la 0 la 30:
Ni + 30·C + 0,5·Mn, adică elementele austenitizante. - Găsește zona. Trei limite taie martensita, ferita cu martensită și austenita cu martensită; deasupra lor stau austenita, austenita cu ferită și ferita.
- Citește ferita pe interval. Liniile de izoferită sunt trasate pentru 0, 5, 10, 20, 40, 80 și 100 %. Cele două linii din jurul punctului sunt răspunsul: 5–10 %, nu 7 %.
- Verifică apropierea de limită. Când punctul e la mai puțin de o unitate de echivalent de nichel de o limită, calculatorul avertizează: atât are grosimea liniei pe diagrama din 1949.
Exemplu de citire: Cr-eq 39, Ni-eq 29
La Cr-eq 39, linia de 10 % trece pe la Ni-eq 28,0, iar linia de 5 % ar trece pe la 31,8 — deja peste marginea de sus a diagramei. Punctul stă între ele, deci calculatorul arată austenită cu ferită, 5–10 %. E cu o unitate deasupra liniei de 10 %: puțin mai mult crom și citirea devine 10–20 %. Limitele martensitei sunt departe, avertisment nu apare. Cusăturile obișnuite stau mult mai la stânga: toate exemplele de mai jos cad între Cr-eq 14 și 22.
Ce înseamnă zonele diagramei și cu ce amenință fiecare
| Zona | Ce arată calculatorul | Riscul pentru cusătură |
|---|---|---|
| A | austenită, 0 % ferită | Tenace, dar fără ferită cea mai predispusă la fisuri la cald în axa cusăturii |
| A+F | austenită cu ferită | Ținta: câteva procente de ferită delta opresc fisurile la cald |
| A+M | austenită cu martensită | Insule dure, ductilitate mai mică, fisuri la rece; tipic pentru prea mult oțel carbon în amestec |
| M | martensită | Dură și fragilă după sudare; fisuri la rece cu hidrogen și rigidizare |
| F+M | ferită cu martensită | Zone călite și ferită grosolană în același timp |
| F | ferită | Creșterea grăuntelui la cald, tenacitate scăzută |
Acestea sunt cele patru pericole clasice ale diagramei Schaeffler: fisuri la cald în cusătura complet austenitică, fisuri de călire în colțul martensitic, creșterea grăuntelui și fragilizarea în zona feritică și faza sigma la exces de ferită. Faza sigma este o fază dură și fragilă fier-crom; crește din ferita bogată în crom când cusătura stă mult la temperatură ridicată — în exploatare sau la tratament termic. Așadar ținta este un interval îngust de câteva procente de ferită, nu cât mai multă. Cum arată fiecare tip de fisură se vede în articolul despre fisurile din sudură.
Exemple rezolvate: inox cu oțel carbon
Toate cifrele sunt exact ce afișează calculatorul de pe această pagină. Metale de bază: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) și S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 cu S235 și adaos 309L — valorile implicite
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), ponderi 25/25/50: Cr-eq 17,1, Ni-eq 11,9, austenită, 0 % ferită, raport 1,43, WRC-1992 16,5 / 12,3 — iar avertismentul de limită e aprins. 309L ține cusătura departe de martensită, dar la o diluție totală de 50 % rezerva lui s-a consumat: nu mai rămâne ferită contra fisurilor la cald, iar orice diluție în plus trece punctul peste linie.
Aceeași îmbinare cu 308L
Pentru 308L luăm analiza tipică publicată de voestalpine Böhler Welding pentru vergeaua ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; ESAB dă aproape aceleași valori pentru OK Autrod 308L (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). La 25/25/50: Cr-eq 15,2, Ni-eq 10,3, austenită cu martensită; cu analiza ESAB punctul cade în aceeași zonă. Acesta este calculul din spatele regulii din articolul despre sudarea oțelurilor diferite: 308L pe îmbinarea inox–oțel carbon ajunge în martensită.
Cum mută diluția punctul
Ponderea metalului de bază se împarte egal între cele două părți, ca în schema diluției: 20 % înseamnă curent mic și pătrundere redusă, 40 % pătrundere adâncă.
| Diluție (A/B/adaos) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, austenită cu ferită 5–10 % | 18,5 / 11,0, austenită cu ferită 5–10 %, avertisment de limită |
| 40 % (20/20/60) | 18,5 / 12,5, austenită 0 % | 16,3 / 10,6, austenită cu martensită |
| 50 % (25/25/50) | 17,1 / 11,9, austenită 0 %, avertisment de limită | 15,2 / 10,3, austenită cu martensită |
| 60 % (30/30/40) | 15,6 / 11,4, austenită cu martensită | 14,1 / 10,1, austenită cu martensită |
Mai mult oțel carbon mută punctul în stânga și în jos, spre martensită. 309L păstrează ferită la diluție mică și rămâne austenitic până pe la jumătate; 308L rezistă doar la cea mai mică pătrundere, și atunci la limită — cu analiza ESAB deja punctul de 20 % cade în austenită cu martensită. De aceea curentul mic, rândurile drepte fără pendulare și, la table groase, stratul tampon contează cât adaosul însuși.

Îmbinare omogenă: 304 cu 304 și 308L
304 în ambele coloane, același 308L, ponderi 15/15/70: Cr-eq 20,1, Ni-eq 11,7, austenită cu ferită 5–10 % (WRC-1992 19,4 / 11,3). Aici diluția nu strică: 308L singur dă 20,7 / 11,5 și 10–20 % ferită. De ce adaosurile pentru inox se aleg astfel încât să lase puțină ferită, explică articolul despre sudarea oțelului inoxidabil.
Schaeffler, DeLong și WRC-1992
Schaeffler acoperă tot câmpul, inclusiv martensita, deci este unealta pentru îmbinări disimilare și straturi tampon. DeLong a rafinat colțul austenitic, a adăugat azotul și a introdus numărul de ferită (FN); WRC-1992 continuă linia cu azot și cupru, dă ferita în FN, nu în procente, și e mai exact pentru cusăturile austenitice și duplex, dar nu are zonă martensitică. De aceea calculatorul dă ambele perechi: Schaeffler pentru zonă, WRC-1992 pentru ferită. În cazul implicit echivalentul de nichel WRC e mai mare (12,3 față de 11,9) — din cauza termenului 20·N.
Greșeli tipice
- Pui pe diagramă adaosul în loc de cusătură. 309L singur dă 24,4 / 14,8 și 10–20 % ferită; cusătura implicită dă 17,1 / 11,9 fără ferită.
- Uiți carbonul metalului de bază. Carbonul contează ×30: cele 0,18 % C din S235 valorează singure 5,4 unități, iar la o pondere de 25 % adaugă 1,35 cusăturii.
- Lași deoparte Ti și Nb. La oțelurile stabilizate fiecare zecime de procent de Ti adaugă 0,2 la Cr-eq Schaeffler, fiecare zecime de Nb 0,05 (0,07 după WRC-1992).
- Citești o cifră în loc de interval. La limită diagrama nu dă un răspuns ferm. Când e aprins avertismentul, se schimbă adaosul sau diluția, nu citirea.
- Aceeași diluție la orice procedeu. Electrod învelit de obicei 20–30 %, MAG 25–50 %, sub flux peste 60 % — iar 60 % duce chiar și 309L în austenită cu martensită. Pentru partea din oțel carbon calculează preîncălzirea cu calculatorul de echivalent de carbon.
Întrebări frecvente
Cât de exactă este diagrama?
Dă o zonă, nu o cifră. Schaeffler a construit-o în 1949 pe cusături sudate cu arc din oțeluri inoxidabile, iar între liniile de izoferită citirea iese ca interval — de aceea calculatorul scrie, de pildă, 5–10 %, nu 7 %. Conținutul exact de ferită într-o cusătură austenitică se ia după WRC-1992 sau se măsoară cu feritoscopul. Punctul tare al lui Schaeffler este altul: acoperă și zona martensitică, iar ea hotărăște la îmbinările din materiale diferite.
De unde iau ponderile metalelor în cusătură?
Din diluție, adică din ponderea metalului de bază în cusătură. Depinde de procedeu și de regim; orientativ: la electrod învelit de obicei 20–30 %, la MAG 25–50 %, sub flux poate trece de 60 %. La o îmbinare din materiale diferite se împarte între cele două părți, de regulă egal, iar restul este adaosul.
Schaeffler sau WRC-1992?
WRC-1992 este mai nou și mai exact pentru oțelurile austenitice și duplex, fiindcă ia în calcul azotul și cuprul, iar ferita o dă ca Ferrite Number, nu în procente. Schaeffler rămâne util la îmbinările din materiale diferite — acoperă zona martensitică, absentă pe diagrama WRC. De aceea calculatorul le dă pe amândouă.
Cum citesc procentul de ferită pe diagrama Schaeffler?
Între cele două linii de izoferită din jurul punctului (0, 5, 10, 20, 40, 80, 100 %), deci răspunsul e un interval. Exemplu: Cr-eq 39, Ni-eq 29 stă între linia de 10 % (acolo Ni-eq 28,0) și cea de 5 % — austenită cu 5–10 % ferită.
De ce 309L și nu 308L pentru inox cu oțel carbon?
Pentru că oțelul carbon diluează adaosul. Cu valorile implicite (304, S235, 25/25/50) 309L dă Cr-eq 17,1 și Ni-eq 11,9 — austenită la limita martensitei. Un 308L tipic dă 15,2 și 10,3 — austenită cu martensită.
Ce este faza sigma și ce legătură are cu ferita?
O fază dură și fragilă fier-crom, care crește din ferita delta bogată în crom când cusătura stă mult la temperatură ridicată. Scade tenacitatea și rezistența la coroziune — de aceea ținta e câteva procente de ferită, nu cât mai multă.
Actualizat: