Equivalentes de crómio e níquel no diagrama de Schaeffler
A composição do cordão como mistura de dois metais de base e do metal de adição, e daí os equivalentes de crómio e de níquel — com o ponto marcado no diagrama de Schaeffler e a sua região.
Resposta curta
Dois números colocam o cordão no diagrama de Schaeffler: o equivalente de crómio e o de níquel. O carbono pesa neles trinta vezes mais do que o níquel — um décimo de por cento de C desloca o ponto tanto como três por cento de Ni. As fórmulas e o diagrama estão abaixo.
A ideia
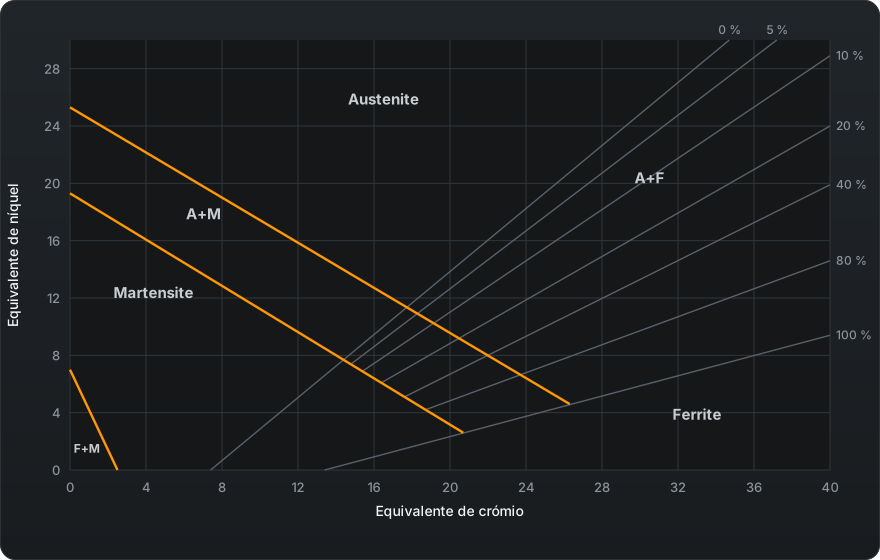
Todos os elementos de liga actuam ou como formadores de ferrite ou como formadores de austenite. O diagrama de Schaeffler junta os primeiros no equivalente de crómio, os segundos no equivalente de níquel, e cruza-os. Do ponto lê-se que estrutura se vai formar — e daí se o cordão tende a fissuras a quente, a fragilização ou a martensite.
Como se lê
Em faixas, não em pontos. O diagrama dá uma região e uma gama de ferrite, não um número com duas casas. Se o ponto ficar perto de uma fronteira, uma pequena mudança da diluição já o desloca — e aí a resposta é «incerto» e não «mesmo dentro».
Na prática
O caso mais frequente é inoxidável com aço macio. Uma adição do tipo 309L é propositadamente mais ligada do que os dois lados, para que o cordão, depois da diluição, não caia no campo da martensite; com pouca diluição fica mesmo austenítico-ferrítico (números nos exemplos abaixo). Como isso funciona em detalhe está em soldar aços dissimilares.
As fórmulas
Schaeffler:
Cr-eq = Cr + Mo + 1,5·Si + 0,5·Nb + 2·Ti
Ni-eq = Ni + 30·C + 0,5·Mn
WRC-1992:
Cr-eq = Cr + Mo + 0,7·Nb
Ni-eq = Ni + 35·C + 20·N + 0,25·Cu
O carbono conta trinta vezes no equivalente de níquel. Um décimo de por cento de C sobe o ponto tanto como três por cento de níquel. Por isso, ao soldar aço não ligado com adição inoxidável, o que se vigia primeiro é o carbono que o metal de base traz para o cordão.
Como ler o diagrama de Schaeffler, passo a passo
- Calcula o cordão, não o metal de adição. Introduz os dois metais de base, a adição e as fracções; a calculadora mistura as três análises e normaliza as fracções a 100 %.
- Equivalente de crómio no eixo horizontal, de 0 a 40: os elementos ferritizantes.
- Equivalente de níquel no eixo vertical, de 0 a 30: os elementos austenitizantes.
- Encontra a região. Três fronteiras recortam a martensite, a ferrite com martensite e a austenite com martensite; acima delas ficam a austenite, a austenite com ferrite e a ferrite.
- Lê a ferrite como uma faixa. As linhas de iso-ferrite estão traçadas para 0, 5, 10, 20, 40, 80 e 100 %. As duas linhas à volta do ponto são a resposta: 5–10 %, não 7 %.
- Verifica a distância à fronteira. Se o ponto estiver a menos de uma unidade de equivalente de níquel de uma fronteira, a calculadora avisa: é a espessura da linha no diagrama de 1949.
Exemplo de leitura: Cr-eq 39, Ni-eq 29
Com Cr-eq 39 a linha dos 10 % passa em Ni-eq 28,0 e a dos 5 % passaria em 31,8, já acima do bordo superior. O ponto fica entre as duas, e a calculadora indica austenite com ferrite, 5–10 %. Está uma unidade acima da linha dos 10 %: um pouco mais de crómio e a leitura passa a 10–20 %. As fronteiras da martensite estão longe, não há aviso. Os cordões correntes ficam muito mais à esquerda: todos os exemplos abaixo caem entre Cr-eq 14 e 22.
O que significam as regiões e o que cada uma ameaça
| Região | O que a calculadora indica | Risco para o cordão |
|---|---|---|
| A | austenite, 0 % de ferrite | Tenaz, mas sem ferrite é a mais propensa à fissuração a quente no eixo do cordão |
| A+F | austenite com ferrite | O alvo: uns poucos por cento de ferrite delta travam as fissuras a quente |
| A+M | austenite com martensite | Ilhas duras, menos ductilidade, fissuras a frio; típico de aço macio a mais na mistura |
| M | martensite | Dura e frágil depois de soldar; fissuras a frio com hidrogénio e constrangimento |
| F+M | ferrite com martensite | Zonas temperadas e ferrite grosseira ao mesmo tempo |
| F | ferrite | Crescimento de grão com o calor, baixa tenacidade |
São os quatro perigos clássicos do diagrama de Schaeffler: fissuração a quente no cordão totalmente austenítico, fissuras de têmpera no canto martensítico, crescimento de grão e fragilização na zona ferrítica e fase sigma quando há ferrite a mais. A fase sigma é uma fase ferro-crómio dura e frágil; cresce a partir da ferrite, rica em crómio, quando o cordão fica muito tempo a temperatura elevada — em serviço ou num tratamento térmico. O alvo é, portanto, uma faixa estreita de uns poucos por cento de ferrite, não o máximo possível. Como se apresenta cada tipo de fissura está no artigo sobre fissuras na soldadura.
Exemplos resolvidos: inoxidável com aço macio
Todos os números são exactamente o que a calculadora desta página mostra. Metais de base: 304 (C 0,08, Cr 18, Ni 9, Mn 1,5, Si 0,5, N 0,05) e S235 (C 0,18, Cr 0,2, Ni 0,1, Mn 1,2, Si 0,3).
304 com S235 e adição 309L — os valores por defeito
309L (C 0,03, Cr 23,5, Ni 13, Mo 0,3, Mn 1,7, Si 0,4, N 0,05), fracções 25/25/50: Cr-eq 17,1, Ni-eq 11,9, austenite, 0 % de ferrite, razão 1,43, WRC-1992 16,5 / 12,3 — e o aviso de fronteira está aceso. O 309L mantém o cordão fora da martensite, mas com diluição total de 50 % a sua reserva esgota-se: não fica ferrite contra a fissuração a quente, e qualquer diluição a mais passa o ponto para o outro lado da linha.
A mesma ligação com 308L
Para o 308L usamos a análise típica que a voestalpine Böhler Welding publica para a vareta ER308L EAS 2-IG: C 0,02, Cr 20,0, Ni 10,0, Mn 1,8, Si 0,45; a ESAB dá quase o mesmo para o OK Autrod 308L (Cr 19,8, Ni 9,8, Mn 1,9, Si 0,4). Com 25/25/50: Cr-eq 15,2, Ni-eq 10,3, austenite com martensite; com a análise da ESAB o ponto cai na mesma região. É esta a conta por trás da regra do artigo sobre soldar aços dissimilares: o 308L na ligação inoxidável–aço macio cai na martensite.
Como a diluição desloca o ponto
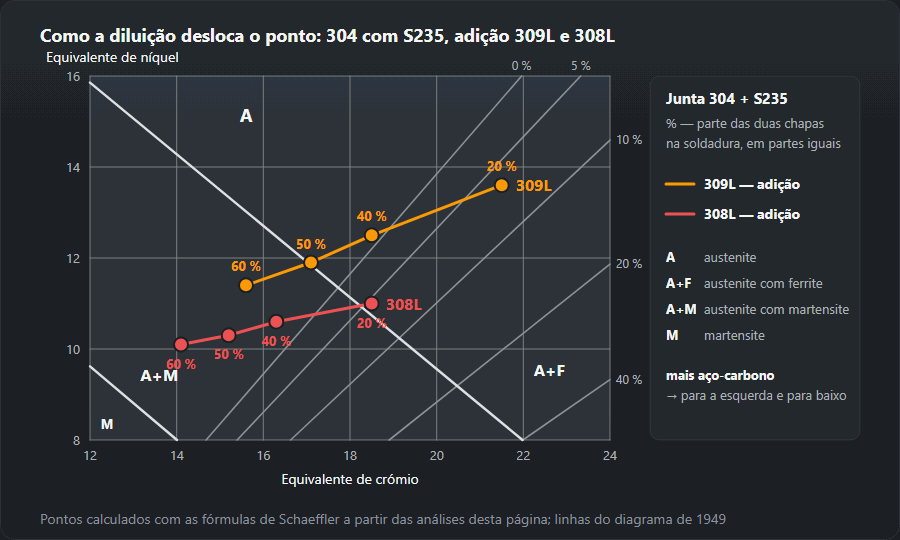
A fracção de metal de base reparte-se por igual entre os dois lados, como no esquema da diluição: 20 % quer dizer corrente baixa e penetração pouco funda, 40 % penetração funda.
| Diluição (A/B/adição) | 309L | 308L |
|---|---|---|
| 20 % (10/10/80) | 21,5 / 13,6, austenite com ferrite 5–10 % | 18,5 / 11,0, austenite com ferrite 5–10 %, aviso de fronteira |
| 40 % (20/20/60) | 18,5 / 12,5, austenite 0 % | 16,3 / 10,6, austenite com martensite |
| 50 % (25/25/50) | 17,1 / 11,9, austenite 0 %, aviso de fronteira | 15,2 / 10,3, austenite com martensite |
| 60 % (30/30/40) | 15,6 / 11,4, austenite com martensite | 14,1 / 10,1, austenite com martensite |
Mais aço macio leva o ponto para baixo e para a esquerda, rumo à martensite. O 309L guarda ferrite com pouca diluição e mantém-se austenítico até cerca de metade; o 308L só aguenta a penetração mais baixa, e à justa — com a análise da ESAB o ponto dos 20 % já cai em austenite com martensite. Por isso a corrente baixa, os cordões rectilíneos sem oscilação e, em chapa grossa, a camada tampão contam tanto como a própria adição.

Ligação homogénea: 304 com 304 e 308L
304 nas duas colunas, o mesmo 308L, fracções 15/15/70: Cr-eq 20,1, Ni-eq 11,7, austenite com ferrite 5–10 % (WRC-1992 19,4 / 11,3). Aqui a diluição não prejudica: o 308L sozinho dá 20,7 / 11,5 e 10–20 % de ferrite. Porque é que as adições para inoxidável se escolhem de modo a deixar alguma ferrite está explicado no artigo sobre soldar aço inoxidável.
Schaeffler, DeLong e WRC-1992
O Schaeffler cobre o campo todo, martensite incluída, e por isso é a ferramenta para ligações dissimilares e camadas tampão. O DeLong afinou o canto austenítico, acrescentou o azoto e introduziu o número de ferrite (FN); o WRC-1992 continua essa linha com azoto e cobre, dá a ferrite em FN e não em percentagem, e é mais exacto para cordões austeníticos e duplex, mas não tem região martensítica. Por isso a calculadora dá os dois pares: Schaeffler para a região, WRC-1992 para a ferrite. No caso por defeito o equivalente de níquel WRC é mais alto (12,3 contra 11,9) por causa do termo 20·N.
Erros típicos
- Marcar a adição em vez do cordão. O 309L sozinho dá 24,4 / 14,8 e 10–20 % de ferrite; o cordão por defeito dá 17,1 / 11,9 sem ferrite.
- Esquecer o carbono do metal de base. O carbono conta ×30: os 0,18 % de C do S235 valem sozinhos 5,4 unidades e, com fracção de 25 %, somam 1,35 ao cordão.
- Deixar de fora o Ti e o Nb. Nos aços estabilizados cada décimo de por cento de Ti soma 0,2 ao Cr-eq de Schaeffler, cada décimo de Nb 0,05 (0,07 no WRC-1992).
- Ler um número em vez de uma faixa. Junto a uma fronteira o diagrama não dá resposta firme. Com o aviso aceso muda-se a adição ou a diluição, não a leitura.
- A mesma diluição para qualquer processo. Eléctrodo revestido, em regra 20–30 %; MAG, 25–50 %; arco submerso, acima de 60 % — e 60 % levam até o 309L para austenite com martensite. Para o lado de aço macio calcula o pré-aquecimento com a calculadora de carbono equivalente.
Perguntas frequentes
Porque é que o ponto não fica em cima do metal de adição?
Porque o cordão não é o metal de adição: é uma mistura, já que os dois metais de base também fundem. Com 30 % de diluição, quase um terço do cordão é o que estava ao lado — e é por isso que o ponto se calcula em vez de se ler.
Qual é a diluição?
Depende do processo e dos parâmetros: com eléctrodo revestido em regra 20 a 30 %, com MAG 30 a 50 %, em arco submerso pode passar de 60 %. Numa junta dissimilar essa fracção reparte-se pelos dois metais de base, normalmente por igual, e o resto é adição. Por isso o arco submerso é delicado em juntas dissimilares, e por isso aí se trabalha com adição mais ligada.
Porque é que uns por cento de ferrite são desejáveis?
Porque o metal depositado totalmente austenítico é propenso a fissuração a quente. Uns poucos por cento de ferrite delta interrompem as fronteiras de grão contínuas por onde a fissura correria. Ferrite a mais, porém, torna o cordão mais frágil e sujeito à fase sigma.
Como se lê a percentagem de ferrite no diagrama de Schaeffler?
Entre as duas linhas de iso-ferrite à volta do ponto (0, 5, 10, 20, 40, 80, 100 %), por isso a resposta é uma faixa. Exemplo: Cr-eq 39, Ni-eq 29 fica entre a linha dos 10 % (aí Ni-eq 28,0) e a dos 5 % — austenite com 5–10 % de ferrite.
Porquê 309L e não 308L para inoxidável com aço macio?
Porque o aço macio dilui a adição. Com os valores por defeito (304, S235, 25/25/50) o 309L dá Cr-eq 17,1 e Ni-eq 11,9 — austenite na fronteira da martensite. Um 308L típico dá 15,2 e 10,3 — austenite com martensite.
O que é a fase sigma e o que tem a ferrite a ver com isso?
Uma fase ferro-crómio dura e frágil, que cresce a partir da ferrite delta, rica em crómio, quando o cordão fica muito tempo a temperatura elevada. Baixa a tenacidade e a resistência à corrosão — daí uns poucos por cento de ferrite, não o máximo possível.
Actualizado: