Soldar ferro fundido
O ferro fundido não é insoldável; exige outra ordem de trabalhos: cordões curtos, pouco calor e martelagem — ou o percurso completo com forno.


Onde está o problema
No carbono. É ele que torna o ferro fundido vazável e amortecedor, mas é ele que torna a zona afectada dura e frágil assim que arrefece depressa. Junta-se a isso o facto de o ferro fundido cinzento praticamente não ter alongamento: o que não se deforma, parte.
A zona afectada pelo calor passa a ferro fundido branco. O arrefecimento rápido transforma a estrutura com grafite em cementite dura e frágil. Essa faixa fica dura como vidro, não se maquina e fissura com a tensão de contracção do próprio cordão.
As peças velhas estão contaminadas. Décadas de óleo, líquido de refrigeração e produtos de combustão entram na superfície porosa e saem como gás durante a soldadura. Um bloco de motor que parece limpo não está.
O caminho a frio
Eléctrodos de níquel ou de níquel-ferro, corrente baixa, cordões de 25 a 40 mm, martelar depois de cada cordão e deixar arrefecer até a mão aguentar a zona. O níquel é o metal de adição certo porque o seu depósito fica mole e absorve a contracção deformando-se, em vez de a passar ao metal de base.
Furar as extremidades da fissura antes, para ela não continuar a correr. Esmerilar bem os bordos — o ferro fundido está quase sempre embebido em óleo, e o óleo tem de sair por queima ou por esmeril, senão o cordão dá poros.
O caminho a quente
Pré-aquecer a 500 a 600 °C, soldar com adição do mesmo tipo do fundido e arrefecer lentamente no forno — ao longo de horas. Só este caminho dá uma junta igual ao metal de base, que depois se maquina como ele. Exige, porém, um forno e uma peça que lá caiba, e por isso fica de fora na maior parte das reparações.
O que decide é o arrefecimento, não a soldadura. Deixe arrefecer ao ar uma peça pré-aquecida e terá produzido exactamente a estrutura endurecida que o pré-aquecimento devia evitar.
| A frio | A quente | |
|---|---|---|
| Pré-aquecimento | nenhum ou até 100 °C | 500–600 °C, a peça inteira |
| Eléctrodo | de níquel: Ni, NiFe, NiCu | vareta de ferro fundido |
| Corrente | o mínimo possível | o normal de trabalho |
| Técnica | troços de 20–40 mm, martelar, deixar arrefecer | de contínuo, enquanto está quente |
| Arrefecimento | ao ar | lento, em areia ou no forno |
| Onde se usa | reparação em oficina | peças críticas e grossas |
O que esperar
Uma reparação a frio com níquel num suporte, numa carcaça ou num colector é uma reparação a sério e aguenta. Numa peça que tem de ser maquinada depois, a reparação a frio costuma desiludir: a zona afectada sai mais dura do que a ferramenta. E uma fissura que atravessa uma secção muito carregada de uma peça velha pode simplesmente não compensar — a peça nova sai muitas vezes mais barata do que a terceira tentativa.
Que ferro fundido é: cinzento, nodular, maleável ou branco
«Ferro fundido» são quatro materiais que se soldam de maneira muito diferente. O que muda é a forma do carbono, não a quantidade, por isso primeiro identifica-se a peça e só depois se escolhe o método.
| Tipo | Designação | Como reconhecer | Soldadura |
|---|---|---|---|
| Cinzento | EN-GJL, EN 1561 (GG) | Fractura escura e granulosa, som abafado, apara em pó; carcaças, blocos, barramentos | A frio com níquel ou a quente |
| Nodular (dúctil) | EN-GJS, EN 1563 (GGG) | Fractura mais clara e fina, soa ao bater, a apara enrola | Sim, melhor que o cinzento; NiFe |
| Maleável | EN-GJM, EN 1562 (GTS, GTW) | Peças pequenas de parede fina, acessórios de tubagem; reconhece-se pela peça e pela marcação | Limitada: o calor desfaz localmente o tratamento térmico |
| Branco | — | Fractura prateada, a lima escorrega, a broca não corta; peças de desgaste | Praticamente não soldável |
Marcação e testes rápidos
Na designação europeia o número é a resistência mínima à tracção em MPa: EN-GJL-250 é ferro fundido cinzento com pelo menos 250 MPa. Os nodulares juntam o alongamento em percentagem: EN-GJS-400-15 significa 400 MPa e 15 %. Máquinas antigas trazem os nomes DIN GG-25 e GGG-40 para os mesmos graus. Sem marcação, a faísca na rebarbadora distingue ferro fundido de aço (jactos curtos e avermelhados contra os longos e ramificados do aço), a fractura e o som distinguem cinzento de nodular, e uma lima que não morde em lado nenhum significa ferro fundido branco — não se solda. O carbono equivalente não se aplica: as fórmulas foram feitas para aços com décimas de por cento de carbono e perdem o sentido a 2–4 %.
Com que soldar ferro fundido: eléctrodo Ni ou NiFe
Dois tipos de eléctrodo de níquel, Ni-CI e NiFe-CI segundo EN ISO 1071 (ENi-CI e ENiFe-CI na AWS A5.15). No catálogo do site são o ESAB OK 92.18 e o UTP 86 FN: revestimento básico, DC+, ressecagem a 150–250 °C.
- Ni — o depósito mais macio; o melhor quando a reparação vai ser furada ou maquinada e em paredes finas; mais fraco em secções grossas e carregadas.
- NiFe — mais resistente e mais tolerante com material sujo; para nodular, paredes grossas, enchimentos em várias camadas e ligações a aço (ver soldar aços dissimilares).
Num chanfro grande combinam-se os dois: amanteigar as faces com Ni, encher com NiFe.
Soldar ferro fundido a frio, passo a passo

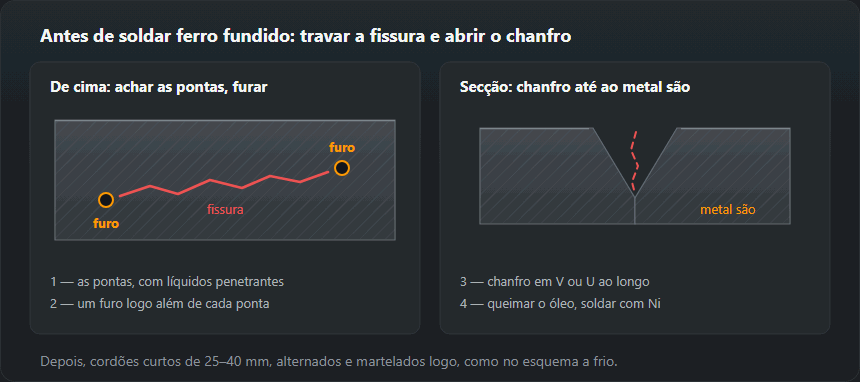
- Encontrar a fissura toda. Os líquidos penetrantes mostram a ponta; numa peça oleosa basta aquecer ligeiramente com o maçarico — o óleo que sai desenha a fissura como uma linha escura.
- Fazer um furo de 3–4 mm logo além de cada ponta.
- Abrir a fissura até ao metal são, com o fundo arredondado em vez de um V agudo.
- Queimar o óleo — cárteres, blocos e caixas de velocidades estão encharcados. Aquecer até deixar de fumegar e dar um cordão de ensaio curto; se o banho ferver, rebarbar e queimar outra vez.
- Corrente baixa: cerca de 25 A por milímetro de diâmetro (exemplo abaixo).
- Amanteigar as faces com uma camada fina de níquel: fica com o carbono, e o enchimento assenta depois sobre níquel.
- Cordões de 20–40 mm, alternados, cada um martelado logo, a quente.
- Esperar até a peça estar morna à mão antes do cordão seguinte; deixar arrefecer sozinha, sem água nem ar comprimido.
Corrente: um exemplo com números
A 25 A por milímetro: 2,5 mm × 25 ≈ 62 A (regular 60–65 A), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. Com os 35 A/mm habituais, o eléctrodo de 3,2 mm levaria 112 A, mais 40 %. Descer enquanto o arco se mantiver estável; um cordão pousado por cima como uma gota, sem molhar os bordos, quer dizer corrente a menos.
Soldar a quente na prática
A peça inteira vai a 500–600 °C, o valor da tabela — não só a zona da fissura, porque o aquecimento local cria precisamente a diferença de temperatura que fissura o ferro fundido. Aquece-se devagar num forno ou num recinto de tijolo e mantém-se assim durante todo o trabalho. O caminho tradicional é a soldadura oxiacetilénica: chama neutra, vareta de ferro fundido e um fundente para ferro fundido que dissolve a película de óxido do banho. Depois a peça arrefece muitas horas no forno fechado ou em areia seca. A junta fica igual à peça e maquina-se como ela, por isso o método fica reservado a peças pesadas e caras.
Alternativas à soldadura: brasagem e costura a frio
Soldobrasagem com latão
O ferro fundido não funde: o chanfro é aquecido com o maçarico oxiacetilénico até uma vareta de latão com fundente molhar a superfície e a encher. Sem ferro fundido em fusão não há ferro fundido branco numa linha de fusão, e o calor é muito menor. Serve para peças finas e tampas que têm de ficar estanques. A junta é mais fraca do que a peça, amolece se a peça trabalhar quente, fica amarela à vista e o latão liberta fumos de zinco — trabalhar com extracção.
Costura a frio (Metalock e semelhantes)
Sem calor nenhum: ao longo da fissura abrem-se furos roscados sobrepostos, enchidos com pernos cravados à face, e através da fissura colocam-se chavetas perfiladas que puxam os bordos um contra o outro. Não há zona afectada pelo calor nem empeno, e grandes blocos de motor, estruturas de prensas e carcaças reparam-se no local.
Como escolher: fissura num suporte ou numa carcaça — soldadura a frio com níquel; peça fina ou estanque — soldobrasagem; peça grande que não pode ser aquecida — costura; peça a maquinar — soldadura a quente.
Erros típicos e como os reconhecer
- Uma fissura ao lado do cordão ao fim de minutos, muitas vezes com um estalo: a peça aqueceu de mais — cordões longos, sem pausa, sem martelagem.
- Banho a ferver e poros: óleo. Mais corrente não resolve; queimar outra vez.
- Um bordo branco e duro onde a broca escorrega: ferro fundido branco depois de eléctrodo de aço, corrente alta ou arrefecimento rápido. Com níquel, uma faixa fina é normal.
- Eléctrodo de aço numa peça carregada: fissuras ao longo da linha de fusão ao fim de poucos dias.
Mais sobre tipos de fissuras: fissuras na soldadura. A calculadora de pré-aquecimento trabalha para aço segundo a EN 1011-2; para ferro fundido não dá resposta, mas serve o lado de aço de uma ligação ferro fundido–aço.
Quando uma peça não se repara por soldadura
Tambores e discos de travão, peças sob pressão e peças cuja falha possa ferir alguém substituem-se. O mesmo para peças de desgaste em ferro fundido branco e ferro fundido oxidado por anos de serviço a quente, que volta a fissurar ao lado de cada cordão. No resto, se uma peça nova custar menos do que duas tentativas, compre a nova.
Perguntas frequentes
Porque é que o ferro fundido fissura ao soldar?
Pelo carbono — 2 a 4 % contra menos de 0,25 num aço soldável. Ao arrefecer depressa forma-se cementite branca e vidrada na zona afectada pelo calor, e essa parte-se com a tensão de contracção.
A frio ou com pré-aquecimento?
A frio com eléctrodos de níquel, cordões curtos e martelagem, para reparações que têm de aguentar. Com pré-aquecimento a 500 a 600 °C e arrefecimento lento, quando a zona tiver de ser maquinada depois — e para isso é preciso um forno.
Porquê martelar?
Porque deformar o cordão ainda quente alivia a tensão de contracção antes que ela rasgue a faixa frágil ao lado. Logo a seguir a cada cordão curto, com um cinzel rombo ou um martelo de agulhas.
Pode soldar-se ferro fundido com MIG?
Com fio de aço comum, não: o resultado é o mesmo que com um eléctrodo de aço — um depósito duro e uma fissura ao longo da linha de fusão. Existem fios à base de níquel para ferro fundido, e com eles as regras não mudam: cordões curtos, martelagem, pausa até a peça estar morna à mão. A tocha MIG convida a cordões longos e contínuos, exactamente o que o ferro fundido não aguenta, por isso numa reparação ocasional o eléctrodo de níquel é a ferramenta mais simples.
Que eléctrodo usar para soldar ferro fundido?
Um de níquel. Ni-CI (AWS ENi-CI) quando a reparação vai ser furada ou maquinada; NiFe-CI (AWS ENiFe-CI) para resistência, para ferro fundido nodular e para ligações a aço. Corrente contínua, eléctrodo no pólo positivo (DC+), cerca de 25 A por milímetro de diâmetro: 80 A para um eléctrodo de 3,2 mm.
Porque é que a soldadura fissura ao lado do cordão?
Porque é aí que está a parte mais fraca: a zona afectada pelo calor passou a ferro fundido branco duro, a contracção do cordão puxa por ela e a peça não consegue esticar. Basta uma causa: cordão demasiado longo, sem martelagem, sem pausas, eléctrodo de aço ou óleo nos poros.
Actualizado: