A soldadura TIG
Processo 141, GTAW na numeração americana. Um eléctrodo de tungsténio que não se consome, uma protecção inerte e uma vareta metida à mão: o processo mais lento da oficina e o que dá os cordões mais limpos.
Resposta curta
O TIG (141 com adição, 142 sem ela; GTAW) é um arco entre um eléctrodo de tungsténio e a peça sob árgon. A corrente sai a cerca de 30–45 A por milímetro de espessura em DC−: 3 mm pedem 90–130 A e 6–8 mm, 180–250 A. Para alumínio em AC usa-se mais 20–30 % de corrente e mais 2–4 l/min de árgon. Exemplo: inox de 1,5 mm, tungsténio de 1,6 mm, 50–90 A, vareta de 1,6 mm e árgon a 6–8 l/min; pós-gás de cerca de 1 s por cada 10 A.
Como se chama
| Como se chama | Designação |
|---|---|
| Na norma (ISO 4063) | 141 — Soldadura TIG com vareta maciça |
| Número do processo | 141 |
| Abreviatura internacional | TIG · GTAW |
| Na oficina | Soldadura TIG |
Três nomes para a mesma coisa. A especificação do procedimento e o certificado do soldador trazem a designação da norma com o número; o anúncio de emprego e a oficina usam a abreviatura; um desenho americano usa a sua. Vale a pena conhecer as três: o trabalho é o mesmo e em cada papel aparece diferente.
Porque é diferente
Em todos os outros processos de arco o eléctrodo é também a adição, por isso calor e deposição andam juntos: mais metal significa mais calor, quer se queira, quer não. O TIG separa-os. O arco põe o calor, a vareta põe o metal, e o soldador decide quanto de cada coisa. É essa a razão de ser do processo, e por isso lhe pertencem a chapa fina, os passes de raiz e tudo o que fica à vista.
Polaridade e tipo de corrente


DC− para aço, inoxidável, titânio e cobre: o eléctrodo mantém-se relativamente frio e o calor vai para a peça, por isso a penetração é boa e o tungsténio dura.
Corrente alterna para alumínio e magnésio: a semionda positiva parte a película de óxido (ver a primeira pergunta frequente). Os inversores modernos deixam ajustar o balanço — mais tempo em negativo para penetrar, mais em positivo para limpar — e a frequência, que estreita ou alarga o cone do arco.
DC+ praticamente não se usa: mete o calor no eléctrodo e funde-o.
| Modo | Metais | Porquê |
|---|---|---|
| DC− (polaridade directa) | Aço, inoxidável, titânio, cobre | O calor vai para a peça, o tungsténio aquece pouco, penetração profunda |
| AC (alternada) | Alumínio, magnésio e ligas | O semiciclo positivo quebra a película de óxido |
| DC+ (polaridade inversa) | Praticamente não se usa | O tungsténio sobreaquece e funde |
Tungsténio e afiação
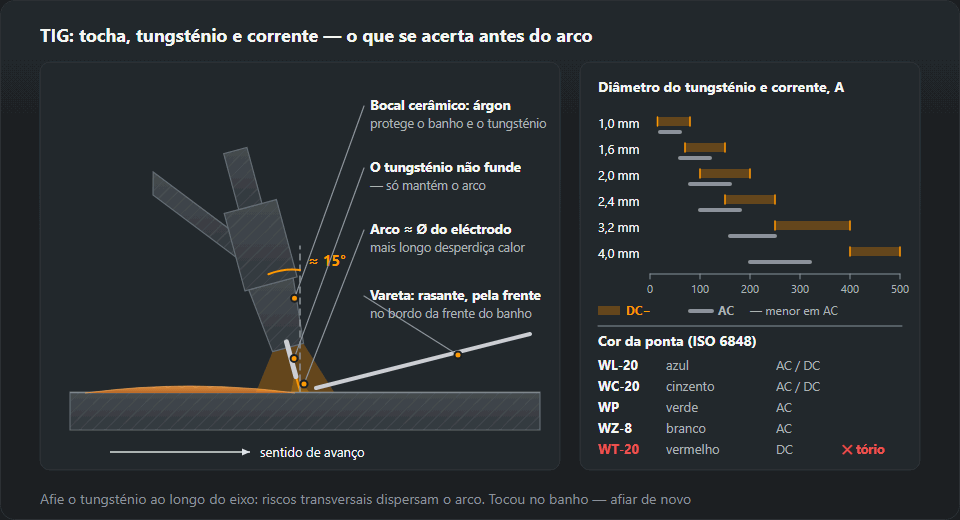
O de lantânio (azul) serve para quase tudo, em contínua e em alterna. O tungsténio puro (verde) é a escolha tradicional em alterna e forma a bola que esse modo aproveita. Os toriados (vermelhos) é melhor evitá-los: o pó da afiação é ligeiramente radioactivo e os de lantânio igualam-lhes o desempenho. Diâmetro e ângulo saem da corrente — a calculadora de tungsténio dá os dois, mais o bocal e o caudal.
Afia-se no sentido do eixo. As marcas da afiação guiam o arco, por isso marcas transversais fazem-no bailar e não há técnica que o corrija.

Gás e purga
Árgon, 6 a 12 l/min, com pós-gás suficiente para proteger o tungsténio e o banho enquanto arrefecem — uma regra aproximada é um segundo por cada 10 A. O árgon com 2 a 5 % de hidrogénio usa-se em inoxidável austenítico e em ligas de níquel para aumentar o calor e deixar a superfície mais limpa. Não serve para aços ao carbono, ferríticos, martensíticos nem duplex: o hidrogénio traz fissuração e poros.
Em tubo de inoxidável e de titânio, o verso da raiz precisa da sua própria protecção: uma raiz oxidada sai cinzenta e frágil e é sucata. O titânio não perdoa aqui: qualquer tom palha ou violeta significa que a protecção foi insuficiente.
| Espessura, mm | Tungsténio, mm | Corrente DC−, A | Vareta, mm | Árgon, l/min |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
A tabela completa com velocidade do fio, chapa fina e tubo: Parâmetros MIG/MAG.
Amperagem por espessura para aço, inoxidável e alumínio, com tungsténio, vareta, árgon e bocal numa só tabela: Tabela de amperagem TIG.
O processo em números
Os números com que trabalham as calculadoras, lado a lado. Um traço quer dizer que não há valor para essa célula.
| 141 TIG | 135 MAG, fio maciço | 111 MMA, rutílico | 136 FCAW, fio fluxado | |
|---|---|---|---|---|
| Corrente na tabela de regulações por espessura, A | 20–250 | 40–350 | 50–250 | — |
| Rendimento térmico k (energia de soldadura) | 0,6 | 0,8 | 0,8 | 0,8 |
| Rendimento de deposição | 0,95 | 0,93 | 0,65 | 0,85 |
| Taxa de deposição, kg por hora de arco | 0,6 | 3,2 | 1,3 | 4,2 |
| Metal por passe, mm² | 12 | 35 | 25 | 45 |
| Gás no cálculo do custo, l/min | 8 | 13 | sem gás | 15 |
| Gás de protecção e caudal, l/min | Ar 99,99, 6–10 | CO₂ ou Ar+18 % CO₂, 10–16 | sem gás | — |
Fontes: corrente — tabelas de regulações por espessura das páginas MIG/MAG, TIG e MMA; k — Energia de soldadura; rendimento, taxa de deposição, passes e gás do cálculo — Custo por metro de cordão, Metal depositado e passes; gás e gama de caudal — Consumo de gás de protecção. A taxa de deposição é por hora de arco aceso.
Exemplo resolvido: soldadura de ângulo a5, 1 m, S355, PB
Junta em T em chapa S355 de 8 mm, soldadura de ângulo com garganta a = 5 mm, 1 m de comprimento, posição PB. Perna z = a·√2 = 7,1 mm. Com 10 % de sobre-espessura a secção depositada é de 27,5 mm², ou seja, 0,216 kg de metal depositado por metro. Daqui em diante contam só estes números e os dados do processo da calculadora de custo.
| 141 TIG | |
|---|---|
| Regulação de partida para chapa de 8 mm | tungsténio Ø 3,2 mm, 180–250 A DC− |
| Passes: 27,5 mm² ÷ metal por passe | 3 |
| Material de adição a comprar, kg: metal depositado ÷ rendimento | 0,23 |
| Tempo de arco, min: metal depositado ÷ taxa de deposição | 21,6 |
| Gás, l: tempo de arco × caudal | 173 |
É só o tempo de arco. A montagem, a pingagem e a limpeza entre passes vêm por cima; a calculadora de custo junta-as através do factor de arco.
A técnica
Comprimento de arco parecido com o diâmetro do eléctrodo: arcos compridos desperdiçam calor e alargam o cordão. A tocha inclina-se uns 15° no sentido do avanço; a vareta entra com pouco ângulo pela frente, molha-se no bordo de ataque do banho e recua, sem nunca tocar no tungsténio. Tocar no tungsténio significa parar e afiar de novo: a contaminação não se queima sozinha e deixa inclusões de tungsténio no cordão.
Em inoxidável fino o inimigo é o calor, não a técnica. Aponte muitas vezes, use cobre-junta sempre que possível e baixe a corrente à medida que a chapa aquece. As regulações práticas estão em soldar chapa fina.
Quando meter a vareta e a que velocidade avançar é o banho que diz: os sinais de que já alastrou e molhou os dois bordos estão explicados em o banho de fusão.
O que custa
Tempo. O TIG deposita uma fracção do que deposita o MIG/MAG, e num trabalho orçamentado isso domina tudo o resto: ponha os dois no custo por metro e a diferença salta à vista. Que é precisamente o argumento para usar TIG onde ele se paga: na raiz, no cordão visível, na espessura fina e no material que não admite outra coisa.
Erros típicos
| Sintoma | Causa |
|---|---|
| O tungsténio fica azul e depois preto | Pouco gás, pós-gás curto, tungsténio demasiado saído do bocal |
| Inclusões de tungsténio no cordão | O eléctrodo tocou no banho ou na vareta |
| Cordão cinzento e poroso em inoxidável | Sobreaquecimento, sem protecção de raiz, árgon contaminado |
| O arco vagueia | Tungsténio afiado às voltas, sopro magnético, sujidade |
| O banho não molha o alumínio | Corrente insuficiente, balanço AC errado, óxido por remover |
O que regular antes do primeiro arco
- Pré-gás — 0,5–2 s. O gás tem de chegar à junta antes de o arco acender.
- Pós-gás — cerca de 1 s por cada 10 A. A 150 A são 15 s: é o que demoram a arrefecer o tungsténio e o cordão, e precisam de protecção durante todo esse tempo.
- Escorvamento. AF (alta frequência, sem contacto) como base; lift — tocar e levantar suavemente — quando há electrónica sensível por perto.
- Balanço AC — 60–70 % de negativo para alumínio comum; mais positivo se a superfície estiver muito oxidada.
- Rampa de descida — 2–5 s, para a cratera não fissurar.
Corrente TIG pela espessura — como ler a tabela
A tabela de espessuras acima dá cerca de 30–45 A por milímetro em DC−: 3 mm são 90–130 A, 6–8 mm, 180–250 A. A parte de cima da gama é para soldaduras de canto e em T, onde o calor foge para duas chapas ao mesmo tempo; a de baixo, para juntas topo a topo com folga. Confira o tungsténio da tabela com a sua capacidade de corrente — 1,6 mm aguenta em DC− cerca de 70–150 A, 2,4 mm 150–250 A, 3,2 mm 250–400 A, menos em AC — e suba de diâmetro se se aproximar do limite. O alumínio em AC pede 20–30 % mais corrente e 2–4 l/min mais árgon do que o aço da mesma espessura. Acima de 8 mm solda-se em várias passagens, com chanfro.
Três exemplos de parâmetros
- Inox de 1,5 mm, junta topo a topo. Linha 1,5–2,0 mm: tungsténio de 1,6 mm, 50–90 A, vareta de 1,6 mm, árgon 6–8 l/min. Comece pela metade de baixo, porque a chapa aquece depressa. Em tubo junta-se a purga da raiz por dentro, 4–8 l/min, e um pós-gás de 6–9 s a 60–90 A.
- Alumínio de 3 mm, soldadura de canto em AC. A linha de 3,0 mm dá 90–130 A para aço; mais 20–30 % são cerca de 110–170 A. Árgon 7–9 l/min mais 2–4, ou seja, 9–13 l/min. Tungsténio de 2,4 mm, porque o de 2,0 mm em AC fica pelos 160 A.
- Aço de 6 mm, junta em V. Linha 6,0–8,0 mm: tungsténio de 3,2 mm, 180–250 A, vareta de 3,0–4,0 mm, árgon 10–12 l/min. A 200 A o pós-gás anda pelos 20 s. Na prática o TIG faz muitas vezes só a raiz e um processo mais rápido enche a junta.
O que significam os números 141, 142 e 143
Os números vêm da ISO 4063: 141 é TIG com material de adição maciço (vareta ou fio), 142, TIG sem adição, fundindo só os bordos, e 143, TIG com adição fluxada. «TIG 141» num anúncio de emprego ou numa WPS quer dizer, portanto, a soldadura normal com vareta. O mesmo número aparece na qualificação do soldador; o que um certificado concreto cobre — espessuras, diâmetros de tubo, posições — confirma-se na calculadora do domínio de qualificação ISO 9606.
O que significa o número na WPS e no certificado
Registos tal como aparecem nos documentos e o que cada um significa para o certificado do soldador segundo a ISO 9606-1.
| Registo | Como se lê | Certificado do soldador |
|---|---|---|
141 | Soldadura TIG com vareta maciça | exame próprio: outro número é outro processo |
142 | Soldadura TIG sem material de adição | exame próprio: outro número é outro processo |
143 | Soldadura TIG com vareta fluxada | exame próprio: outro número é outro processo |
141/135 | dois processos pela ordem de soldadura: raiz — Soldadura TIG com vareta maciça; enchimento e acabamento — Soldadura MAG com fio maciço em gás activo | cada número tem de estar coberto pela WPS e pelo certificado de quem solda essa parte da junta |
Num exame com dois processos, a ISO 9606-1 conta a espessura depositada s em separado para cada processo (quadro 6, nota f; interpretações do ISO/TC 44/SC 11). O exemplo dessas interpretações: um provete topo a topo de 12 mm com 3 mm depositados por 138 e 9 mm por 136 qualifica 3–6 mm para 138 e 3–18 mm para 136, cada um usado sozinho; nenhum dos processos fica com o total s = 12 mm. A raiz sem suporte só pode depois ser soldada com o processo que fez a raiz no exame.
A cor do cordão em inox — o que diz sobre a protecção
A coloração no inox é um registo de quão bem o gás protegeu o metal quente. Cor de palha ou azul-claro é normal. Cinzento, baço e pulverulento significa que a protecção falhou: caudal curto, pós-gás curto, tungsténio demasiado saído do bocal ou corrente de ar. O mesmo do lado de trás — uma raiz sem purga sai escura e quebradiça. As instalações alimentares e farmacêuticas têm critérios mais apertados do que «parece bem», definidos pela especificação da obra.
Erros que se vêem logo
- Arco aberto e largo. Arco demasiado comprido — aproxime a tocha a um diâmetro de eléctrodo.
- Ponta do tungsténio em bola em DC. Corrente a mais para o diâmetro ou polaridade trocada — confirme que a tocha está no negativo.
- Pontos negros num cordão de alumínio. A ponta da vareta saiu da protecção e oxidou; mantenha-a no jacto de gás também entre adições.
- Fissura na cratera. Arco cortado de repente — ponha uma rampa de 2–5 s ou baixe o pedal no fim do cordão.
- O tungsténio fica azul depois de cada cordão. Pós-gás curto — conte cerca de 1 s por 10 A.
Que gás para que material explica a escolha do gás de protecção; quanto árgon se gasta num turno calcula a calculadora do consumo de gás.
Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 4063:2023, secção 5.2 — os números de processo 141, 142 e 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), secção 5.2 — o domínio de qualificação por processo de soldadura
Perguntas frequentes
Porquê corrente alterna para o alumínio?
Pela película de óxido. Funde a uns 2050 °C e o metal por baixo a 660 — a película tem de sair antes de se poder soldar. A semionda com o eléctrodo no positivo faz esse trabalho, a negativa mete o calor na peça. O balanço reparte o ciclo.
Porque é que o cordão sai cinzento e baço?
Oxidação por pouco gás ou por o tungsténio sair de mais. Em inoxidável, tons palha ou azul claro são normais; cinzento e pulverulento quer dizer que a protecção falhou. Veja o caudal, o pós-gás e quanto o tungsténio sai do bocal — e, em tubo, se é preciso purgar a raiz.
É preciso pedal?
Para aprender não, mas muda o que se consegue fazer. Poder baixar a corrente à medida que a chapa aquece é o que evita que os últimos 50 mm de um cordão em chapa fina se abram, e é assim que se enche uma cratera sem lá deixar uma fissura.
O que significa TIG 141?
É o número do processo na ISO 4063: soldadura TIG com adição maciça, ou seja, vareta ou fio. O 142 é TIG sem adição e o 143, com adição fluxada. O 141 aparece nas WPS e na designação da qualificação do soldador.
Que corrente para soldar TIG chapa de 2 mm?
Em aço e inox com DC−: 50–90 A, tungsténio de 1,6 mm, vareta de 1,6 mm e árgon a 6–8 l/min. O alumínio de 2 mm em AC pede mais 20–30 % de corrente.
Que caudal de árgon para TIG?
De 5–7 l/min em chapa até 1 mm a 10–12 l/min em 6–8 mm, com mais 2–4 l/min no alumínio. Mais não é melhor: um jacto demasiado forte arrasta ar.
Actualizado: