لحام TIG: القوس والتنغستن والحشو
الرقم 141 هو لحام TIG بسلك حشو، والرقم 142 هو TIG بلا سلك حشو. وهي أنظف الطرق وأبطؤها، والوحيدة التي تفصل مصدر الحرارة عن معدن الحشو، فتترك لك التحكّم في الاثنين على حدة — وتطالبك في المقابل بمعدن نظيف ويدين ثابتتين.
الجواب المختصر
لحام TIG (الرمز 141 مع معدن إضافة و142 بدونه؛ GTAW) هو قوس بين قطب التنغستن والقطعة تحت الأرغون. يخرج التيار نحو 30–45 A لكل مليمتر سمك عند DC−: 3 mm تحتاج 90–130 A، و6–8 mm تحتاج 180–250 A. وللألومنيوم على AC يُؤخذ تيار أعلى بنسبة 20–30 % وأرغون أكثر بـ 2–4 l/min. مثال: فولاذ مقاوم 1.5 mm بتنغستن 1.6 mm وعند 50–90 A وسلك إضافة 1.6 mm وأرغون 6–8 l/min؛ وغاز ما بعد القوس نحو ثانية لكل 10 A.
كيف يُسمّى
| كيف يُسمّى | التسمية |
|---|---|
| في المواصفة (ISO 4063) | 141 — لحام TIG بسلك إضافة مصمت |
| رقم الطريقة | 141 |
| الاختصار الدولي | TIG · GTAW |
| في الورشة | لحام TIG |
ثلاثة أسماء لشيء واحد. في مواصفة الإجراء وفي شهادة اللحّام يَرِد اسم المواصفة مع رقمه، وفي إعلان العمل وفي الورشة يُستعمل الاختصار، وعلى رسم أمريكي اختصاره الخاص. معرفة الثلاثة مفيدة: العمل واحد، وشكله على الورق مختلف في كل مرّة.
لماذا هي مختلفة
في الطرق الأخرى يذوب القطب نفسه ويصبح معدن اللُّحام. أمّا هنا فالقطب من التنغستن ولا يذوب: هو مصدر القوس فقط، ومعدن الحشو تُدخله بيدك الأخرى — أو لا تُدخله أصلًا إذا كانت الحافّتان متلاصقتين.
ومن هذا الفصل تأتي كل خواصّ الطريقة: تستطيع تسخين الحوض دون إضافة معدن، وتستطيع إضافة معدن دون زيادة الحرارة. ولهذا تُلحم بها الصفائح الرقيقة وجذور الأنابيب وكل ما يجب أن يخرج صحيحًا من أول مرّة.
القطبية ونوع التيار


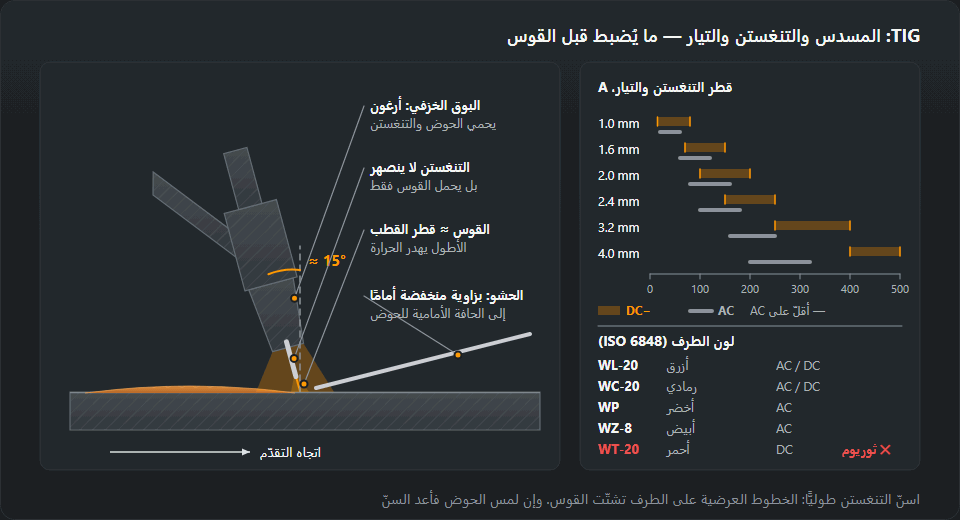
على الفولاذ والمقاوم للصدأ: تيار مستمر والقطب سالب (DCEN). تذهب الحرارة إلى القطعة، ويبقى التنغستن باردًا نسبيًّا، ويكون النفاذ عميقًا وضيّقًا.
على الألمنيوم: تيار متناوب. نصف الدورة يزيل غشاء الأكسيد ونصفها يسخّن، وتوازنهما يُضبط على الآلة: أزِح التوازن نحو التنظيف إذا كان السطح متّسخًا، ونحو القطب السالب إذا احتجت نفاذًا. التفصيل في لحام الألمنيوم.
| الوضع | المعادن | لماذا هكذا |
|---|---|---|
| DC− (قطبية مباشرة) | فولاذ ومقاوم للصدأ وتيتانيوم ونحاس | أغلب الحرارة تذهب إلى القطعة، والتنغستن يسخن قليلًا، والاختراق عميق |
| AC (متناوب) | ألمنيوم ومغنيسيوم وسبائكهما | نصف الدورة الموجب يكسر طبقة الأكسيد |
| DC+ (قطبية عكسية) | لا تكاد تُستعمل | التنغستن يفرط سخونةً وينصهر |
التنغستن والسنّ
القطب يُسنّ طوليًّا لا عرضيًّا: خطوط السنّ العرضية تجعل القوس يتعلّق بها ويهيم جانبًا، وهي أشيع سبب لقوس «غير مطيع» عند المبتدئ. طول المخروط نحو ضعفين إلى ضعفين ونصف من قطر القطب، وزاوية السنّ تتبع التيار: حادّة للتيار المنخفض والصفيحة الرقيقة، وأعرض للتيار العالي.
النوع والقطر ورمز اللون تعطيها حاسبة اختيار قطب التنغستن، والجدول الكامل في ألوان أقطاب التنغستن.
القطب المسنون على قرص سبق أن جُلخ به فولاذ ينقل الحديد إلى القوس ومنه إلى الحوض. على الفولاذ قد لا يظهر الأثر، وعلى المقاوم للصدأ والتيتانيوم يظهر فورًا. قرص منفصل ليس ترفًا.

الغاز والحماية الخلفية
الأرغون النقي في كل الحالات تقريبًا: أي مكوّن فعّال يأكل التنغستن. تدفّق من 6 إلى 12 لترًا في الدقيقة حسب قطر البوق. والمهم بقدره: التأخير بعد إطفاء القوس، فالمعدن يبقى ساخنًا ثوانيَ ويحتاج غطاءً حتى يبرد.
| السُّمك، mm | التنغستن، mm | التيّار DC−، A | سلك الإضافة، mm | الأرغون، l/min |
|---|---|---|---|---|
| 0.5–1.0 | 1.0–1.6 | 20–50 | 1.0–1.6 | 5–7 |
| 1.5–2.0 | 1.6 | 50–90 | 1.6 | 6–8 |
| 3.0 | 2.0–2.4 | 90–130 | 2.0–2.4 | 7–9 |
| 4.0–5.0 | 2.4 | 130–180 | 2.4–3.0 | 8–10 |
| 6.0–8.0 | 3.2 | 180–250 | 3.0–4.0 | 10–12 |
الجدول الكامل مع سرعة تغذية السلك وTIG والصفائح الرقيقة والمقاطع: إعدادات MIG/MAG وTIG.
الطريقة بالأرقام
الأرقام التي تعمل بها حاسبات الموقع، جنبًا إلى جنب. الشَّرطة تعني أنّ الموقع لا يملك قيمة لهذه الخانة.
| 141 TIG | 135 MAG بسلك مصمت | 111 MMA روتيلي | 136 FCAW بسلك محشوّ | |
|---|---|---|---|---|
| التيّار في جدول الضبط حسب السُّمك، A | 20–250 | 40–350 | 50–250 | — |
| الكفاءة الحرارية k (الطاقة الحرارية) | 0.6 | 0.8 | 0.8 | 0.8 |
| كفاءة الترسيب | 0.95 | 0.93 | 0.65 | 0.85 |
| معدّل الترسيب، kg لكل ساعة قوس | 0.6 | 3.2 | 1.3 | 4.2 |
| المعدن في التمريرة الواحدة، mm² | 12 | 35 | 25 | 45 |
| الغاز في حساب الكلفة، l/min | 8 | 13 | بلا غاز | 15 |
| غاز الحماية والتدفّق، l/min | Ar 99.99، 6–10 | CO₂ أو Ar+18 % CO₂، 10–16 | بلا غاز | — |
المصادر: التيّار — جداول الضبط حسب السُّمك في صفحات MIG/MAG وTIG وMMA؛ k — الطاقة الحرارية؛ الكفاءة ومعدّل الترسيب والتمريرات وغاز الحساب — تكلفة المتر والمعدن المترسّب وعدد المرّات؛ الغاز ومجال التدفّق — استهلاك الغاز الواقي. معدّل الترسيب محسوب لكل ساعة اشتعال فعلي للقوس.
مثال محسوب: لحام زاوية a5 بطول 1 m على فولاذ S355 في الوضع PB
وصلة T من صفائح S355 بسُمك 8 mm، ولحام زاوية بسُمك حلق a = 5 mm وطول 1 m في الوضع PB. طول الساق z = a·√2 = 7.1 mm. ومع تحدّب 10 % يبلغ مقطع المعدن المترسّب 27.5 mm²، أي 0.216 kg من معدن اللحام في المتر. وما يلي محسوب من هذه الأرقام وحدها ومن بيانات الطريقة في حاسبة كلفة اللحام.
| 141 TIG | |
|---|---|
| الضبط الابتدائي لصفيحة 8 mm | التنغستن Ø 3.2 mm، 180–250 A DC− |
| عدد التمريرات: 27.5 mm² ÷ معدن التمريرة | 3 |
| مادة الإضافة المطلوب شراؤها، kg: المعدن المترسّب ÷ الكفاءة | 0.23 |
| زمن القوس، min: المعدن المترسّب ÷ معدّل الترسيب | 21.6 |
| الغاز، l: زمن القوس × التدفّق | 173 |
هذا زمن القوس وحده. التجميع والتثبيت النقطي والتنظيف بين التمريرات تُضاف إليه، وحاسبة كلفة اللحام تحسبها عبر نسبة الزمن تحت القوس.
الأسلوب
زاوية المشعل نحو 15 درجة عن العمودي في اتّجاه التقدّم، والحشو يدخل من أمام الحوض بزاوية منخفضة. الحركة مستمرّة وبطيئة: TIG لا يُستعجل، ومحاولة تسريعه تنتهي بحوض غير مكتمل الانصهار.
ومتى تُدخل السلك وبأيّ سرعة تتقدّم يحدّده الحوض: وعلامات أنه انبسط وبلّل الحافّتين تجدها في صفحة حوض اللحام.
ما الذي تكلّفه
الطريقة أبطأ بمرّتين إلى ثلاث من MIG/MAG على العمل نفسه، وأصعب في التعلّم، وترفض المعدن المتّسخ رفضًا تامًّا. وحيث لا يُطلب وجه ظاهر ولا جذر مضمون، يكون اختيارها إنفاقًا للوقت بلا مقابل. أمّا حين يُطلب — فلا بديل عنها عمليًّا.
أخطاء شائعة
| العَرَض | السبب |
|---|---|
| التنغستن يزرقّ ثمّ يسودّ | غاز قليل، وتدفّق لاحق قصير، وبروز كبير |
| شوائب تنغستن في اللحام | لمس القطبُ الحوضَ أو سلك الإضافة |
| خرزة رمادية مسامّية على المقاوم للصدأ | فرط تسخين، ولا حماية للجذر، وأرغون ملوّث |
| القوس يتجوّل | سنّ التنغستن عرضيًّا، ونفخ مغناطيسي، وتلوّث |
| الحوض لا يبلّل الألمنيوم | تيّار غير كافٍ، وتوازن AC خاطئ، وطبقة الأكسيد لم تُزَل |
ما الذي يُضبط قبل أوّل قوس
- التدفّق المسبق — 0.5–2 ثانية. يجب أن يصل الغاز إلى الوصلة قبل الإشعال.
- التدفّق اللاحق — نحو ثانية لكل 10 A. عند 150 A يعني ذلك 15 ثانية: وهي مدّة تبريد التنغستن واللحام، ويحتاجان إلى الحماية طوالها.
- الإشعال. HF (تردّد عالٍ بلا تلامس) أساسًا، وLift — لمس ثم رفع برفق — حين تكون إلكترونيات حسّاسة قريبة.
- توازن AC — 60–70 % للسالب في الألمنيوم العادي، وزيادة الموجب إذا كان السطح مؤكسدًا بشدّة.
- خفض التيّار في النهاية — 2–5 ثوانٍ حتى لا تتشقّق الحفرة الأخيرة.
تيّار TIG حسب السُّمك — كيف تقرأ الجدول
جدول الأسماك أعلاه يعطي نحو 30–45 A لكل مليمتر على DC−: فسُمك 3 mm يعني 90–130 A، و6–8 mm يعني 180–250 A. والطرف الأعلى للمدى للّحامات الزاوية ووصلات T حيث تتسرّب الحرارة إلى صفيحتين معًا، والأدنى للوصلات التناكبية ذات الفجوة. وطابِق التنغستن في الجدول مع حِمله من التيّار — قطر 1.6 mm يحمل على DC− نحو 70–150 A، و2.4 mm نحو 150–250 A، و3.2 mm نحو 250–400 A، وأقلّ على AC — واختر قطرًا أكبر إذا اقترب التيّار من الحدّ. والألمنيوم على AC يحتاج تيّارًا أعلى بـ20–30 % وأرغونًا أكثر بـ2–4 l/min من الفولاذ بالسُّمك نفسه. وفوق 8 mm يكون اللحام متعدّد الطبقات مع شطف الحواف.
ثلاثة أمثلة للإعدادات
- فولاذ مقاوم للصدأ 1.5 mm، وصلة تناكبية. سطر 1.5–2.0 mm: تنغستن 1.6 mm، و50–90 A، وقضيب 1.6 mm، وأرغون 6–8 l/min. ابدأ من النصف الأدنى لأن الصفيحة تسخن سريعًا. وفي الأنبوب تُضاف حماية الجذر من الداخل 4–8 l/min، ويكون التدفّق اللاحق 6–9 ثوانٍ عند 60–90 A.
- ألمنيوم 3 mm، لحام زاوي على AC. سطر 3.0 mm يعطي 90–130 A للفولاذ، وبزيادة 20–30 % يصبح نحو 110–170 A. والأرغون 7–9 l/min مع 2–4 زيادة، أي 9–13 l/min. والتنغستن 2.4 mm، لأن قطر 2.0 mm على AC ينتهي عند نحو 160 A.
- فولاذ 6 mm، وصلة V. سطر 6.0–8.0 mm: تنغستن 3.2 mm، و180–250 A، وقضيب 3.0–4.0 mm، وأرغون 10–12 l/min. وعند 200 A يكون التدفّق اللاحق نحو 20 ثانية. وعمليًّا كثيرًا ما يُلحم الجذر فقط بـTIG ويُملأ الباقي بطريقة أسرع.
ماذا تعني الأرقام 141 و142 و143
الأرقام من ISO 4063: 141 لحام TIG بمعدن حشو مصمت (قضيب أو سلك)، و142 لحام TIG بلا حشو بصهر الحواف وحدها، و143 لحام TIG بحشو محشوّ. فعبارة «TIG 141» في إعلان وظيفة أو في WPS تعني اللحام العادي بالقضيب. والرقم نفسه يظهر في شهادة تأهيل اللحّام، وما تغطّيه شهادة بعينها — الأسماك وأقطار الأنابيب والأوضاع — تتحقّق منه في حاسبة نطاق التأهيل ISO 9606.
ما معنى الرقم في WPS وفي شهادة اللحّام
قيود كما ترد في الوثائق، وما يعنيه كلّ منها لشهادة اللحّام حسب ISO 9606-1.
| القيد | كيف يُقرأ | شهادة اللحّام |
|---|---|---|
141 | لحام TIG بسلك إضافة مصمت | اختبار مستقلّ: الرقم الآخر طريقة أخرى |
142 | لحام TIG بدون سلك إضافة | اختبار مستقلّ: الرقم الآخر طريقة أخرى |
143 | لحام TIG بسلك إضافة مُحشوّ | اختبار مستقلّ: الرقم الآخر طريقة أخرى |
141/135 | طريقتان بترتيب اللحام: الجذر — لحام TIG بسلك إضافة مصمت؛ الحشو والطبقة النهائية — لحام MAG بسلك مصمت تحت غاز فعّال | يجب أن تغطّي كلَّ رقم الـWPS وشهادةُ من يلحم ذلك الجزء من الوصلة |
في اختبار بعمليتين تحسب ISO 9606-1 سُمك المعدن المترسّب s لكلّ عملية على حدة (الجدول 6، الحاشية f، وتفسيرات ISO/TC 44/SC 11). ومثال هذه التفسيرات عيّنة تناكبية 12 mm فيها 3 mm بالعملية 138 و9 mm بالعملية 136، فتؤهّل 3–6 mm للعملية 138 و3–18 mm للعملية 136 كلٌّ منهما وحدها، ولا تنال أيّ عملية وحدها المجموع s = 12 mm. أمّا الجذر بلا دعامة فلا يُلحم بعد ذلك إلا بالعملية التي لُحم بها في الاختبار.
لون اللحام على الفولاذ المقاوم للصدأ — ماذا يقول عن الحماية
لون التسخين على الفولاذ المقاوم للصدأ سجلّ لمدى حماية الغاز للمعدن الساخن. اللون القشّي أو الأزرق الفاتح طبيعي. أمّا الرمادي الباهت المسحوقي فيعني أن الحماية فشلت: تدفّق قليل، أو تدفّق لاحق قصير، أو تنغستن بارز أكثر من اللازم، أو تيّار هواء. والأمر نفسه من الخلف — الجذر بلا حماية خلفية يخرج داكنًا وهشًّا. وفي التيتانيوم حتى اللون القشّي أو البنفسجي يدلّ على حماية غير كافية. ومتطلّبات أنابيب الأغذية والأدوية أشدّ من «يبدو جيّدًا» وتحدّدها مواصفة العمل.
أخطاء تُرى فورًا
- قوس منتشر وعريض. القوس طويل — قرّب المشعل حتى يصير طول القوس نحو قطر قطب واحد.
- طرف التنغستن كروي على DC. تيّار زائد على القطر أو قطبية معكوسة — تأكّد أن المشعل على السالب.
- نقاط سوداء في لحام الألمنيوم. خرج طرف القضيب من الحماية فتأكسد؛ أبقِه في تيّار الغاز حتى بين الإضافات.
- شقّ في الحفرة الأخيرة. قُطع القوس فجأة — اضبط خفض التيّار 2–5 ثوانٍ أو خفّف الدوّاسة في نهاية اللحام.
- يزرقّ التنغستن بعد كل لحام. التدفّق اللاحق قصير — احسب نحو ثانية لكل 10 A.
أيّ غاز لأيّ معدن تشرحه صفحة اختيار الغاز الواقي، وكم أرغونًا تستهلك الوردية تحسبه حاسبة استهلاك الغاز.
المواصفات والمراجع
إصدار المواصفة والبند أو الجدول وما تأخذه هذه الصفحة منه. رُوجعت الأرقام على الفهارس التي ينشرها ناشرو المواصفات، أمّا النصوص الكاملة فتبيعها هيئات التقييس.
- EN ISO 4063:2023، البند 5.2 — أرقام العمليات 141 و142 و143
- EN ISO 9606-1:2017 (ISO 9606-1:2012)، البند 5.2 — نطاق التأهيل حسب عملية اللحام
أسئلة متكرّرة
لماذا يتلوّث طرف التنغستن باستمرار؟
لأنه يلمس الحوض أو سلك الحشو. التنغستن لا ينصهر مع المعدن: أي تماس ينقل إليه حديدًا فيتشوّه القوس ويهيم. أدخل الحشو من أمام الحوض بحركة قصيرة ولا تسحب المشعل إلى الوراء. وإذا تلوّث الطرف، اقطعه واسنّه من جديد — تنظيفه لا يعيده.
متى أستعمل التيار المتناوب؟
على الألمنيوم والمغنيسيوم وسبائكهما. طبقة الأكسيد فوقهما تنصهر عند 2050 درجة بينما المعدن تحتها سائل عند 660، فلا بدّ من كسر الطبقة كهربائيًّا. النصف الموجب من الدورة يزيلها والنصف السالب يسخّن القطعة. أمّا الفولاذ والمقاوم للصدأ فيُلحمان على التيار المستمر بقطب سالب.
هل أحتاج غازًا خلفيًّا في الأنابيب؟
على المقاوم للصدأ نعم، وعلى التيتانيوم إلزامًا. جذر اللُّحام من الجهة الأخرى يبقى ساخنًا ومكشوفًا للهواء، فيتأكسد ويأخذ لونًا رماديًّا خشنًا يفقد مقاومة التآكل. يُملأ الأنبوب من الداخل بالأرغون حتى يهبط الأكسجين إلى ما دون حدّ معروف قبل بدء اللحام.
ماذا يعني TIG 141؟
هو رقم الطريقة في ISO 4063: لحام TIG بحشو مصمت، أي بقضيب أو سلك. و142 لحام TIG بلا حشو، و143 بحشو محشوّ. ويظهر الرقم 141 في وثائق WPS وفي رمز شهادة تأهيل اللحّام.
ما التيّار المناسب للحام TIG لصفيحة 2 mm؟
للفولاذ والمقاوم للصدأ على DC−: 50–90 A، وتنغستن 1.6 mm، وقضيب 1.6 mm، وأرغون 6–8 l/min. والألمنيوم 2 mm على AC يحتاج تيّارًا أعلى بـ20–30 %.
كم تدفّق الأرغون في لحام TIG؟
من 5–7 l/min للصفائح حتى 1 mm إلى 10–12 l/min لسُمك 6–8 mm، ومع الألمنيوم 2–4 l/min زيادة. والأكثر ليس أفضل: التدفّق القويّ جدًّا يضطرب ويسحب الهواء إلى الحماية.
آخر تحديث: