Escolher o gás de protecção
O processo, o material e a espessura determinam a mistura, a sua designação segundo a EN ISO 14175, o caudal e o diâmetro da agulheta.


O que o gás faz
Primeiro afasta o ar do banho — o oxigénio e o azoto dariam poros e fragilidade. Segundo, dá forma ao arco: a condutividade térmica do gás decide o perfil da penetração. Terceiro, o componente activo influencia a metalurgia do cordão, e é por isso que no inoxidável a questão do gás não é uma questão de preço.
O caudal
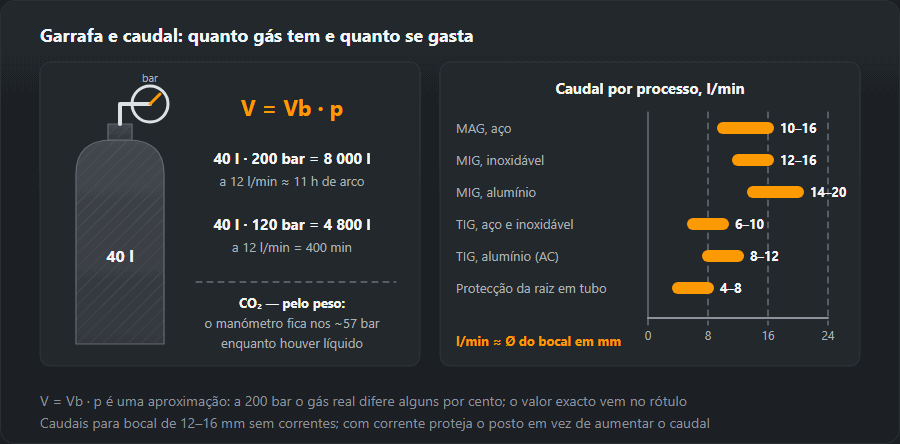
Como ordem de grandeza, dez a doze litros por minuto no MIG/MAG e seis a doze no TIG, ajustados ao diâmetro da agulheta e às correntes de ar. Mais não é melhor: a partir de certo valor o escoamento fica turbulento e arrasta ar, de modo que é a regulação mais alta que produz os poros. Quanto tempo dura a garrafa diz-o o consumo de gás.
Ao ar livre
Cerca de 2 m/s de vento levam a protecção gasosa, e isso é uma brisa fraca. Ou se monta um resguardo, ou se muda de processo — para eléctrodo revestido ou fio fluxado autoprotegido, que levam a protecção no próprio consumível.
Ler a designação do gás
| Grupo | O que é | Exemplos |
|---|---|---|
| I | Inertes | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Misturas com adição oxidante, por ordem crescente | M12, M13, M21 |
| C | Fortemente oxidantes | C1 — CO₂ |
| R | Redutoras, com hidrogénio | R1 — Ar + H₂ |
| N, O, Z | Azoto, oxigénio, outras composições | — |

M21, M20, M12, I1 — o que está na garrafa
O rótulo diz algo como «ISO 14175 – M21 – ArC – 18»: o grupo, os componentes e a percentagem da adição. Os grupos mais comuns numa oficina:
- M21 — árgon com mais de 15 e até 25 % de CO₂. A mistura clássica 82/18 (Ar + 18 % CO₂) para aço carbono.
- M20 — árgon com mais de 5 e até 15 % de CO₂, por exemplo Ar + 8 %: arco mais suave, menos salpicos, boa para chapa fina e transferência por spray.
- M12 — árgon com 0,5–5 % de CO₂, na prática Ar + 2 % CO₂ para inox; M13 — árgon com 0,5–3 % de oxigénio.
- C1 — CO₂ puro. I1 — árgon puro, I3 — árgon com hélio. R1 — árgon com hidrogénio.
Os limites dos grupos são fixados pela EN ISO 14175, e os fornecedores de gás descrevem as suas misturas da mesma forma (Ar + 8 % CO₂ como M20, Ar + 18 % como M21, por exemplo). Duas garrafas de «mistura» de fornecedores diferentes podem estar em grupos diferentes — leia o código, não o nome comercial.
Que gás para quê — as regulações da calculadora num relance
- Aço carbono, MAG, até 3 mm: mistura com menos CO₂ (Ar + 8…18 %, M20 / M21), cerca de 11 l/min.
- Aço carbono, MAG, acima de 3 mm: M21 (Ar + 18…25 % CO₂) ou C1, cerca de 14 l/min.
- Inox, MIG/MAG: M12 ou M13, 12 l/min até 3 mm, 15 l/min acima.
- Alumínio, MIG: árgon puro I1 até 6 mm (14 l/min); mais grosso, Ar + 30 % He, grupo I3 (18 l/min).
- TIG, qualquer metal: árgon I1 — 6 l/min até 2 mm, 8 l/min até 6 mm, 12 l/min acima; no inox austenítico admite-se R1.
Três exemplos de oficina
- Um portão de tubo 40×40×2. Aço de 2 mm, muitos cordões curtos à vista. Uma mistura com menos CO₂ (M20, por exemplo Ar + 8 %) dá menos salpicos e menos rebarbagem antes de pintar; caudal cerca de 11 l/min.
- Uma estrutura de chapa de 10 mm. M21 com 18 % de CO₂ como padrão; o CO₂ puro dá mais penetração e gás mais barato, mas ao cordão chega cerca de 90 % do fio fundido em vez de 95 %. Em 20 kg de fio são 2 kg em salpicos em vez de 1 kg — mais o tempo de os tirar. Caudal cerca de 14 l/min.
- Um corrimão de inox de 3 mm. Com MIG — M12 (Ar + 2 % CO₂), 12 l/min; com TIG — árgon puro I1, 8 l/min, e no tubo purga da raiz por dentro.
CO₂ ou mistura — custo contra qualidade
O CO₂ puro é o gás mais barato, mas não a soldadura mais barata. Em CO₂ o arco pede cerca de 2–3 V a mais à mesma corrente, é mais duro e salpica mais, e o cordão fica mais alto. Compensa onde a soldadura é grossa e escondida e o que conta é a penetração. Em trabalho à vista, chapa fina e spray, a mistura paga-se em tempo de rebarbagem. A velocidade do fio e a tensão para os dois gases calcula-as a calculadora da velocidade do fio.
Erros típicos na escolha do gás
- M21 em inox. O carbono do CO₂ carbura o cordão e tira-lhe a resistência à corrosão — para inox, M12 ou M13.
- Mistura com CO₂ em alumínio. O banho oxida e o cordão sai negro e poroso. Só I1 ou I3.
- Mistura MAG numa tocha TIG. Qualquer componente activo queima o tungsténio em segundos.
- Hidrogénio em aço carbono. O R1 é só para austenítico; em aço carbono há risco de fissuração a frio.
- Purga «com o que houver». Para proteger a raiz usa-se árgon ou mistura N₂ + H₂ (4–8 l/min), não uma mistura de soldadura com CO₂.
Mais sobre os metais: soldar aço inoxidável e soldar alumínio; o árgon em TIG está na página de soldadura TIG.
Perguntas frequentes
O que muda com a percentagem de CO₂?
A penetração e a estabilidade do arco, em sentidos opostos. Mais CO₂ dá penetração mais funda e larga e mais salpicos; menos CO₂ dá uma face de cordão mais lisa e um arco spray mais estável. M21 com 18 % é o compromisso corrente para aço macio.
Posso soldar inoxidável com M21?
Melhor não. O carbono do CO₂ entra no cordão e baixa a resistência à corrosão — precisamente a propriedade pela qual o material foi comprado. Para inoxidável, a garrafa deve ter no máximo 2 a 3 % de componente activo.
Porquê árgon puro no TIG e no MIG de alumínio?
Porque no TIG qualquer componente activo queima o tungsténio, e no alumínio reforça a película de óxido em vez de a tirar. No alumínio há ainda o hélio, que leva calor a material espesso — daí árgon-hélio e nunca uma mistura com CO₂.
O que significa M21 na garrafa?
É o grupo do gás segundo a EN ISO 14175: árgon com mais de 15 e até 25 % de CO₂. A versão mais comum é 82 % de árgon e 18 % de CO₂, escrita M21 – ArC – 18. Usa-se na soldadura MAG de aço carbono.
Qual a diferença entre M20 e M21?
O teor de CO₂: o M20 tem mais de 5 e até 15 % (por exemplo Ar + 8 %), o M21 mais de 15 e até 25 %. O M20 dá um arco mais suave e menos salpicos; o M21, mais penetração.
Que gás e que caudal para MIG em alumínio?
Árgon puro (I1), cerca de 14 l/min até 6 mm de espessura. Em alumínio mais grosso passa-se para Ar + 30 % He (I3) com cerca de 18 l/min, porque o hélio traz mais calor.
Actualizado: