اللحام العمودي النازل: متى يُسمح به وكيف تُمرّره
اللُّحام العمودي النازل سريع ومظهره نظيف، لكنه أقل تسامحًا بكثير من الصاعد. وفيما يلي متى تُسمح هذه الطريقة، ومتى تُمنع، وأي إعدادات تضبط.
متى يُلحَم نازلًا
نازلًا تُلحَم الصفائح الرقيقة حتى نحو 4 mm، حيث يُحدث اللحام الصاعد ثقبًا. والحالة الثانية جذر خطوط الأنابيب بالأقطاب السيليولوزية، إذ يُنَص على الاتجاه النازل في إجراء اللحام. والثالثة الصفائح المُجلفَنة وأعمال الهياكل، حيث تهمّ السرعة وقلّة الحرارة.
متى يُمنع
لا على المعدن السميك ولا في المنشآت الحمّالة. فالحوض يسبق القوس، ويبقى الاختراق ضحلًا، وتحت خط جميل المظهر يجلس عدم انصهار لا تراه العين. والأقطاب القاعدية ليست مُعدّة للنازل: الخبث يسبق الحوض. وإذا لم تُجِز مواصفة اللحام الاتجاه النازل، فالحكم للمواصفة.
كيف تُمرّره
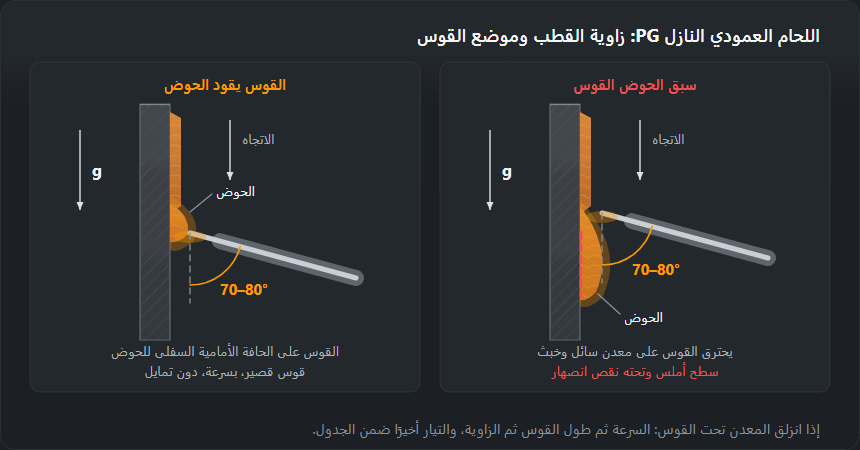
أبقِ القوس قصيرًا ووجّهه داخل الحوض لا أمامه. ويقف القطب بزاوية 70–80° عن الصفيحة وطرفه إلى أعلى، فيدفع القوس المعدن المنصهر إلى الخلف. تقدّم بسرعة وبلا تذبذب: كل توقّف يصير تراكبًا. وخذ تيارًا أعلى من تيار اللحام الصاعد على السُمك نفسه — من الجزء الأعلى لنطاق القطر، كما في الجدول أدناه.

قيم إرشادية للقطب السيليولوزي
| السُمك، mm | قطر القطب، mm | التيار، A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
اللحام النازل بالقطب خطوة بخطوة
هذا الترتيب لخطّ تناكبي أو زاوي في الوضع PG على صفائح حتى نحو 4 mm، ولجذر الأنبوب. أما الوصلات السميكة على العمودي فتُلحَم صاعدًا — انظر اللحام العمودي الصاعد.
- القطب. لجذور خطوط الأنابيب: السيليولوزي E6010 أو E6011، قوسه حادّ «يحفر» وخبثه قليل. وللصفائح الرقيقة: روتيلي رقيق أو قطب مصنوع خصيصًا للنازل (يسمّيه الألمان Fallnahtelektrode). وإذا لم يكن PG بين الأوضاع المكتوبة على العلبة فالقطب ليس لهذا العمل.
- التيار من الجدول أعلاه. على 3 mm قطب 2.5–3.2 mm و 90–120 A، وعلى 4 mm قطب 3.2 mm و 110–140 A. ابدأ من منتصف المدى وجرّبه على قطعة فضلة مثبّتة عموديًا، لا على الطاولة.
- البدء من الأعلى. الحوافّ منظّفة حتى المعدن. أشعل القوس عند الطرف العلوي وتمهّل لحظة حتى يبلّل الحوض الحافّتين معًا، وإلا خرج المقطع الأول بلا انصهار.
- الزوايا. على امتداد الخطّ 70–80° عن الصفيحة وطرف القطب متّجه إلى أعلى نحو الحوض، والماسك أخفض من القوس. وعرضيًا: عموديًا على الصفيحة في التناكبي، وعلى منصّف الزاوية في وصلة T. والميل إلى أحد الجدارين يترك عدم انصهار على الآخر.
- قوس قصير. لا يزيد على قطر القطب، والسيليولوزي في الجذر يُمرَّر مستندًا تقريبًا إلى الحوافّ.
- بسرعة وانتظام وبلا تذبذب. يعمل القوس على الحافّة الأمامية السفلى للحوض. فإذا بدأ المعدن ينزلق تحت القوس فأسرِع أو وجّه القطب أكثر إلى أعلى. أما الإبطاء فلا يفعل سوى تكبير الحوض.
- الإيقاف والاستئناف. في النهاية املأ الحفرة واقطع القوس. وبعد تبديل القطب نظّف الحفرة، وأشعل أعلى منها قليلًا على الخطّ الجاهز، وانزل إليها، وتابع حين يحتويها الحوض.
لماذا يجب ألّا يسبق الحوض القوس
في PG تشدّ الجاذبية المعدن والخبث في اتجاه سيرك نفسه. فإذا سبق الحوض القوس احترق القوس على معدن سائل وخبث بدل المعدن الأساسي، فيستلقي معدن اللحام على حوافّ باردة دون أن ينصهر معها. من الخارج خطّ أملس، ومن الداخل عدم انصهار وخبث تحت الوجه. الأسباب: البطء، والقوس الطويل، والحوض الكبير، والقوس الذي ينفخ إلى أسفل. وصحّح بهذا الترتيب: السرعة، ثم طول القوس، ثم الزاوية، وأخيرًا التيار ضمن مدى الجدول.
اللحام النازل بالـ MIG على الصفائح الرقيقة
بآلة MIG/MAG يُلحَم PG بالقوس القصير: عند 16–22 V تتماسّ القطرة مع الحوض 50–200 مرّة في الثانية، فيبقى الحوض صغيرًا ويتجمّد قبل أن يسيل. أما القوس الرذاذي (من 26–28 V) فهو للمعدن من 5 mm في الوضع المسطّح، لا للنزول.
نقطة البدء من جدول MIG/MAG في الموقع: صفيحة 0.8–1.0 mm، سلك 0.6–0.8 mm، 40–70 A، 15–17 V، غاز 8–10 l/min؛ و 1.5–2 mm، سلك 0.8 mm، 70–110 A، 17–19 V، 10–12 l/min؛ و 3 mm، سلك 0.8–1.0 mm، 110–150 A، 19–21 V، 12–14 l/min. أمِل المشعل ميلًا سحبيًّا خفيفًا بحيث تتّجه الفوهة إلى أعلى نحو اللحام المنجَز ويصوّب السلك نحو الحافّة الأمامية السفلى للحوض، فيسند القوسُ المعدنَ من أسفل؛ وأبقِ طول السلك الحرّ ثابتًا وسِر في خطّ مستقيم. خطّ ضيّق محدّب وقوس يطقطق: الجهد منخفض أو السير سريع؛ وحوض يسيل: السير بطيء. وأرقّ الصفائح والثقوب في صفحة لحام الصفائح الرقيقة.
الأقطاب والأسلاك
للحام اليدوي النازل تصلح الأقطاب السيليولوزية E6010 و E6011 والروتيلية الرقيقة. أما القاعدية فلا. وفي MIG/MAG يُمرَّر النازل بقوس قصير على الصفائح الرقيقة؛ ويجب أن يحمل السلك المحشوّ في رمزه وضع اللحام النازل، وإلا لم يلحق الخبث.
أخطاء شائعة
التقدّم البطيء: يسبق الحوض القوس فينشأ تراكب تحته عدم انصهار. والقوس الطويل: يدخل الخبث في الخط. والتذبذب كما في اللحام الصاعد لا معنى له في النزول ولا يفعل سوى تبريد الحافة.
ماذا تقول المواصفة
يُرمَز للوضع العمودي النازل بـ PG وفق EN ISO 6947، ويقابله أمريكيًا 3G downhill. والتأهيل المُجتاز في PG لا يغطّي PF: فهما وضعان مختلفان وعيّنتان مختلفتان.
النازل PG أم الصاعد PF: مقارنة
| البند | PG — نازل | PF — صاعد |
|---|---|---|
| السرعة | عالية، حوض صغير | أقلّ، والحوض يُبنى بالتذبذب |
| الاختراق | ضحل | عميق |
| السُمك | صفائح حتى نحو 4 mm، جذور الأنابيب | من الرقيق إلى السميك، المنشآت الحمّالة |
| التيار | من جدول هذه الصفحة | تيار الوضع المسطّح ناقص 15 % |
| الأقطاب | سيليولوزية، روتيلية رقيقة، مخصّصة للنازل | روتيلية وقاعدية |
| EN ISO 9606-1 | يغطّي PG فقط | يغطّي PA و PB و PF |
| الخطر الرئيسي | عدم انصهار تحت وجه جميل | السيلان والتخدّد |
النازل طريقة للمعدن الرقيق والجذور، وكل ما هو سميك وحمّال يُلحَم صاعدًا. ورموز الأوضاع في صفحة أوضاع اللحام.
العيوب من شكل الخطّ وكيف ترى عدم النفاذ
- خطّ ضيّق عالٍ بزاوية حادّة عند الحوافّ: لم ينصهر مع الحوافّ ويبدو ملصقًا فوقها. الحوض سبق القوس: أسرِع وقصّر القوس.
- خبث أمام الحوض وأشرطة داكنة في الخطّ: بطء، أو قوس طويل، أو قطب غير مخصّص للنازل.
- سيلان وقطرات عند مواضع الاستئناف وفي الأسفل: توقّف في منتصف الخطّ أو تيار زائد.
- عرض غير منتظم: اليد تغيّر إيقاعها، وفي PG يتوقّف عرض الخطّ على السرعة وحدها تقريبًا.
عدم النفاذ في النازل خادع لأن وجه الخطّ يبدو سليمًا. في الوصلة التناكبية انظر إلى الظهر: يجب أن يظهر جذر منتظم على الطول كله، والحافّة غير المنصهرة أو الفجوة المفتوحة تعني نقص اختراق. واكسر وصلة T تجريبية في الملزمة بثني أحد الجدارين فوق الخطّ، فيُظهر سطح الكسر هل دخل المعدن في الزاوية. والطريقة الثالثة أن تقطع الخطّ عرضيًا وتحفر المقطع كيميائيًا.
أين يُسمح بـ PG: مواصفة اللحام والتأهيل
الاتجاه تحدّده مواصفة إجراء اللحام لا اللحّام. تُكتب الأوضاع في WPS برموز EN ISO 6947، فإن كُتب PF ولم يُكتب PG كان الخطّ النازل على تلك الوصلة مخالفًا للإجراء مهما بدا جميلًا. ويظهر PG في المواصفات للصفائح الرقيقة ولجذور خطوط الأنابيب بالقطب السيليولوزي، ولا يُستعمل في المنشآت الحمّالة ولا في المقاطع السميكة ولا مع الأقطاب القاعدية.
وعلى اللحّام تنطبق EN ISO 9606-1: بحسب الجدول في صفحة تأهيل اللحّام يغطّي PF الأوضاع PA و PB و PF، ويغطّي PG الوضع PG فقط. فمن في شهادته PF وحده لا يلحم نازلًا في الإنتاج، واختبار PG لا يعطي العمودي الصاعد. والوضع مكتوب في رمز الاختبار بجوار الطريقة ونوع الوصلة.
تمارين للّحام النازل
- خطوط على صفيحة عمودية 2–3 mm بقطب 2.0–2.5 mm أو بالـ MIG. الهدف: عرض منتظم، بلا سيلان، وحوافّ الخطّ تنساب في الصفيحة.
- وصلة تناكبية من صفائح 2–3 mm. الفحص: جذر منتظم على الظهر بلا ثقوب.
- وصلة T في PG. الفحص: اختبار الكسر، والمعدن منصهر في الزاوية على الطول كله.
- جذر أنبوب بقطب سيليولوزي: بعد الصفائح ومع مدرّب، نصفان كل منهما من الأعلى إلى الأسفل، ويُفحص الجذر من الداخل.
كرّر حتى تخرج العيّنات متماثلة واحدة بعد أخرى: السلسلة وحدها تُثبت أن اليد تحفظ السرعة.
أسئلة متكرّرة
هل اللُّحام النازل أضعف؟
ليس بذاته، لكنه يعطي اختراقًا أقل. وعلى الصفائح الرقيقة تلك ميزة، وعلى السميكة عيب: فبعدد الطبقات نفسه تحمل الوصلة أقل. ولهذا تُلحَم المنشآت الحمّالة صاعدًا.
بأي أقطاب يُلحَم نازلًا؟
بالأقطاب السيليولوزية E6010 و E6011 وبالروتيلية الرقيقة. أما القاعدية فلا تصلح للنازل: الخبث يسبق الحوض وينتهي داخل اللُّحام.
هل يغطّي تأهيل PF اللحام النازل؟
لا. فـ PF هو العمودي الصاعد و PG هو النازل؛ وهما وفق EN ISO 9606-1 وضعان منفصلان بعيّنتين منفصلتين، ولا يُغني أحدهما عن الآخر.
ما معنى وضع اللحام PG؟
PG هو الوضع العمودي مع اتجاه اللحام من الأعلى إلى الأسفل وفق EN ISO 6947. ويُستعمل للصفائح الرقيقة ولجذور خطوط الأنابيب بالقطب السيليولوزي. وفي التأهيل وفق EN ISO 9606-1 يغطّي اختبار PG الوضع PG وحده، فلا يعطي PF ولا الوضع المسطّح.
كيف يُمسَك القطب في اللحام النازل؟
على امتداد الخطّ 70–80° عن الصفيحة وطرفه إلى أعلى نحو الحوض، فيسند القوس المعدن المنصهر من أسفل. وعرضيًا عموديًا في التناكبي وعلى منصّف الزاوية في وصلة T. والقوس لا يزيد على قطر القطب، والسير سريع بلا تذبذب.
هل يمكن اللحام نازلًا بالـ MIG؟
نعم، لكن بالقوس القصير فقط (16–22 V) وعلى الصفائح الرقيقة. ولصفيحة 1.5–2 mm نقطة البدء سلك 0.8 mm و 70–110 A و 17–19 V و 10–12 l/min من الغاز. أما القوس الرذاذي فلا يصلح للنازل.
آخر تحديث: