Зварювання електродом 2 мм: струм, витрата, прожарювання й апарат
Електрод 2 мм у нижньому положенні — 50–80 А, починати з 65 А. У вертикалі 45–70 А, на стелі 40–65 А. Ним варять метал 1,5–3 мм; у кілограмі 80 штук завдовжки 300 мм, світлофільтр — DIN 10.
Під свій випадок — положення, покриття, товщину — порахує калькулятор струму, він відкриється одразу з електродом 2 мм. Усі діаметри від 1,6 до 6 мм — у таблиці струму за діаметром. Значення — для рутилового електрода по нелегованій сталі, з тієї самої таблиці, за якою рахує калькулятор струму. Якщо на пачці інший діапазон, правий виробник.

Струм для електрода 2 мм за положеннями та покриттям
| Положення | Рутилове | Основне | Целюлозне | DIN, рутиловий |
|---|---|---|---|---|
| Нижнє (PA) | 50–80 (65) | 55–85 (70) | 50–75 (60) | 10 |
| Горизонтальне (PC) | 45–70 (60) | 45–75 (60) | 45–70 (55) | 10 |
| Вертикальне (PF) | 45–70 (55) | 45–70 (60) | 40–65 (50) | 10 |
| Стельове (PE) | 40–65 (50) | 40–65 (55) | 40–60 (50) | 9–10 |
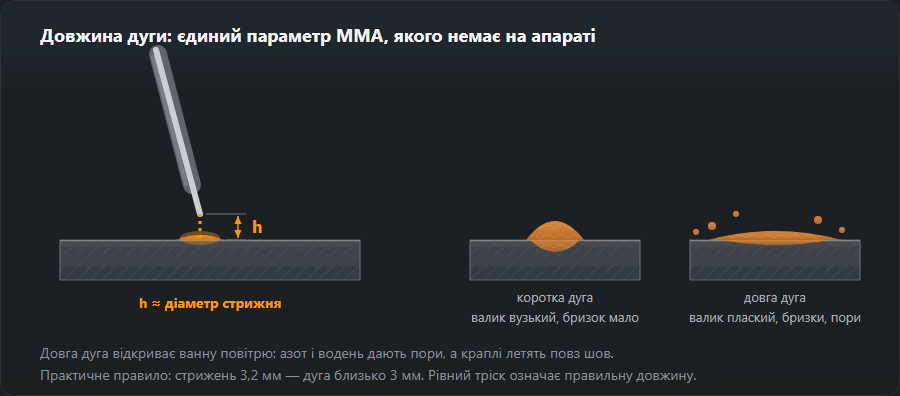
Поправки ті самі, що в калькуляторі: горизонталь ×0,9, вертикаль ×0,85, стеля ×0,8; основне покриття ×1,05, целюлозне ×0,95. Рутиловий електрод працює на змінному й постійному струмі, основному, як правило, потрібен постійний струм зворотної полярності, целюлозному теж. Довжина дуги — від 0,8 до одного діаметра електрода.
Який метал варять електродом 2 мм
За таблицею сайту електрод 2 мм беруть для металу 1,5–3 мм. Ближче до 1,5 мм краще підходить 1,6 мм, ближче до 3 мм — 2,5 мм або кілька проходів.
| Електрод, мм | Товщина, мм | Нижнє, А | Штук в 1 кг |
|---|---|---|---|
| 1,6 | 1–2 | 40–60 | 106 |
| 2,0 | 1,5–3 | 50–80 | 80 |
| 2,5 | 2–4 | 70–100 | 44 |
Скільки електродів 2 мм у кілограмі та в пачці 5 кг
| Електрод, мм | Довжина, мм | Маса одного, г | Штук в 1 кг | Штук у пачці 5 кг |
|---|---|---|---|---|
| 2,0 | 300 | 12,6 | 80 | 398 |
| 2,0 | 350 | 14,7 | 68 | 341 |
| 2,0 | 450 | 18,9 | 53 | 265 |
Маса — стрижень разом із покриттям: π/4 · d² · L · 7,85 г/см³ · 1,7, де 1,7 — у скільки разів покриття обважнює стрижень. Тією самою формулою калькулятор витрати електродів переводить кілограми в штуки й рахує витрату на метр шва. Товщина покриття в марок різна, тож кількість штук у пачці може трохи відрізнятися.
Прожарювання електродів 2 мм — за покриттям, а не за діаметром
Режим залежить лише від покриття: тонкий і товстий електрод однієї марки сушать однаково. Основні з відкритої пачки прожарюють, рутилові — лише відсирілі, целюлозні в піч не кладуть.
| Покриття | Температура | Час | Зберігання після |
|---|---|---|---|
| Рутилове | 70–120 °C | 1–2 год | Сухе місце, зазвичай вистачає закритої пачки |
| Основне | 300–350 °C | 2 год | Термопенал 100–150 °C, відкриту пачку — назад у сушарку |
| Целюлозне | не прожарювати | — | Зберігати сухо (шафа 40–50 °C допустима), у печі не сушити |
| Кисле | 100–150 °C | 1 год | Сухе місце |
Режими за конкретними марками (OK 48.00, FOX EV 50, УОНІ, LB-52) і скільки разів можна прожарювати — у таблиці прожарювання електродів.
Який апарат потрібен для електрода 2 мм
Верх діапазону в нижньому положенні — 80 А, основним електродом — 85 А. Під такий струм таблиця вибору радить апарат від 140 А. Скільки він протримає без паузи, вирішує ТВ: нижче приклад для шильдика «60 % за 140 А».
| Робочий струм, А | ТВ на цьому струмі, % | Можна варити, хв із 10 |
|---|---|---|
| 50 (низ діапазону) | 100 | 10 |
| 65 (середина) | 100 | 10 |
| 80 (верх) | 100 | 10 |
| 85 (верх, основний) | 100 | 10 |
Свій апарат — струм і ТВ із шильдика — перевірте в калькуляторі ТВ; що ще читати в паспорті — у статті як вибрати зварювальний апарат.
Типові помилки з електродом 2 мм
- Струм нижче 50 А. Електрод прилипає, шов вузький і високий, без проплавлення. Додати 10–15 А; інші причини — у статті чому прилипає електрод.
- Струм вище 80 А. Багато бризок, електрод наприкінці червоніє, по кромках підрізи. Зменшити на 10–20 А, взяти тонший електрод.
- У вертикалі той самий струм, що внизу. Для вертикалі верх — 70 А, інакше ванна стікає. Знизити на 15 % проти нижнього.
- Не той метал. Тонший за 1,5 мм метал електрод 2 мм легко пропалює, товщий за 3 мм за один прохід не проварює. Під тонкий — 1,6 мм, під товстий — розробка й кілька проходів або 2,5 мм.
- Основний електрод із відкритої пачки без прожарювання. Дуга рветься, у шві пори. Прожарювання — 300–350 °C (2 год), струм постійний, зворотна полярність.
- Довга дуга. Тримайте 1,6–2 мм. Довша — бризки й пори, коротша — електрод залипає.
Інші діаметри
Окремо за діаметрами: Електрод 2,5 мм · Електрод 3 і 3,2 мм · Електрод 4 мм. Усі діаметри з товщиною і струмом за положеннями — у таблиці струму за діаметром електрода.
Часті питання
Який струм для електрода 2 мм у вертикалі та на стелі?
Рутиловим 2 мм у вертикалі — 45–70 А, на стелі — 40–65 А, основним — 45–70 і 40–65 А. Це на 15 і 20 % менше, ніж у нижньому положенні (50–80 А).
Скільки електродів 2 мм в 1 кг і в пачці 5 кг?
Електродів 2 мм завдовжки 300, 350 і 450 мм у кілограмі 80, 68 і 53 шт., у пачці 5 кг — 398, 341 і 265. Один електрод 2 × 300 мм важить близько 12,6 г.
Метал якої товщини варять електродом 2 мм?
Електродом 2 мм — 1,5–3 мм. Тонший за 1,5 мм метал варять електродом 1,6 мм, товщий за 3 мм — 2,5 мм або кількома проходами з розробкою.
Чи треба прожарювати електроди 2 мм?
Залежить від покриття, а не від діаметра: основні — 300–350 °C (2 год), рутилові, якщо відсиріли, — 70–120 °C (1–2 год), целюлозні не прожарюють.
Який світлофільтр потрібен для електрода 2 мм?
Для 2 мм у нижньому положенні (50–80 А) — DIN 10, у вертикалі (45–70 А) — DIN 10. Під свій струм — у калькуляторі затемнення.
Чи вистачить апарата на 140 А для електрода 2 мм?
За струмом — так: верх діапазону 80 А, основним — 85 А. З ТВ 60 % за 140 А на 80 А він варить 10 хв із 10, на 65 А — 10 хв.
Оновлено: